
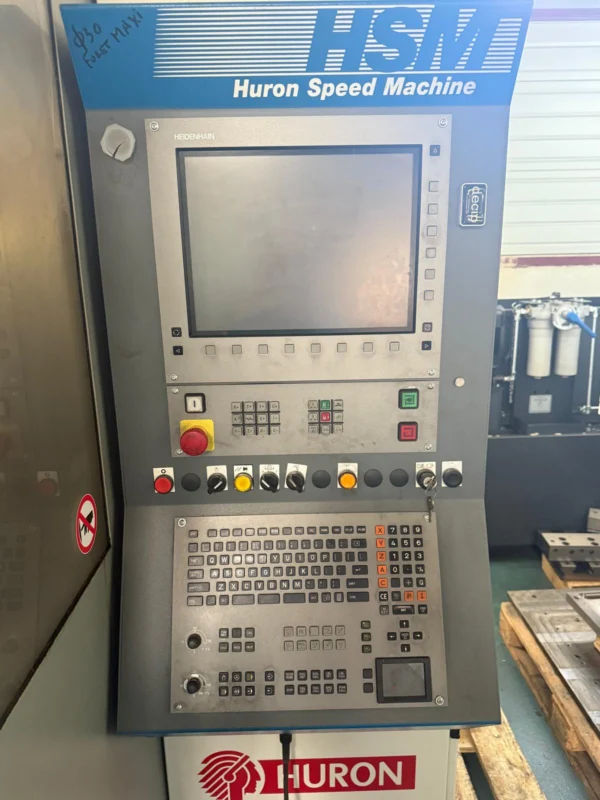
CNC işleme merkezini güvenli ve doğru kullanabilmek için yalnızca program komutlarını bilmek yeterli değildir. Operatör, tezgâhın hangi bölümünün ne işe yaradığını ve programdaki eksen hareketlerinin fiziksel olarak makinede nasıl gerçekleştiğini anlamalıdır.
Bir CNC işleme merkezi genel olarak şu sistemlerden oluşur: kontrol ünitesi ve operatör paneli, tezgâh gövdesi, spindle sistemi, takım magazini ve takım değiştirme mekanizması, iş tablası, X, Y ve Z eksenleri, servo motorlar, bilyalı vidalı miller, kızak ve yatak sistemleri, encoder ve ölçüm sistemleri, soğutma sistemi, yağlama sistemi, talaş konveyörü, hidrolik ve pnömatik sistemler ile güvenlik ekipmanları.
CNC İşleme Merkezi Neden Bu Kadar Çok Sistemden Oluşur?
CNC programında yazılan basit bir hareket, makine içinde birden fazla sistemin birlikte çalışmasıyla gerçekleşir. Örneğin:
G01 X100 F500komutu verildiğinde şu işlemler oluşur:
- Kontrol ünitesi komutu okur.
- X ekseni için hedef konumu hesaplar.
- Servo sürücüye hareket emri gönderir.
- Servo motor dönmeye başlar.
- Motor, bilyalı vidalı mili çevirir.
- Tabla veya kızak doğrusal hareket eder.
- Encoder gerçek konumu ölçer.
- Gerçek konum ile hedef konum karşılaştırılır.
- Gerekirse servo sistemi hareketi düzeltir.
- Eksen X100 konumuna ulaşır.
Bu nedenle parçada oluşan bir hata yalnızca programdan kaynaklanmayabilir. Servo sistemi, encoder, mekanik boşluk, kızak sürtünmesi veya bağlama da sonucu etkileyebilir.
1. Tezgâh Gövdesi
Tezgâh gövdesi, CNC işleme merkezinin bütün hareketli ve sabit sistemlerini taşıyan ana yapıdır. Başlıca görevleri; spindle ve eksen sistemlerini taşımak, kesme kuvvetlerine karşı direnç göstermek, titreşimi azaltmak, geometrik doğruluğu korumak ve sıcaklık değişimlerinin etkisini sınırlamaktır.
İyi bir tezgâh gövdesinde yüksek rijitlik, yüksek titreşim sönümleme, düşük deformasyon, kesme kuvvetlerine dayanım ve termal kararlılık aranır. Yüksek işleme kalitesi için tezgâhın yüksek rijitlik, düşük sürtünme, minimum boşluk ve uygun sönümleme özelliklerine sahip olması gerekir.
Tezgâh gövdesi zayıf veya hasarlıysa ne olur?
Operatör iş parçasında şu problemleri görebilir:
- Titreşim izleri
- Yüzey dalgalanması
- Ölçünün kesme yönüne göre değişmesi
- Derin kesmede ses artışı
- Takım ömrünün azalması
- Köşelerde titreşim
- Daire ve hassas yüzeylerde geometrik hata
Ancak bu belirtiler yalnızca gövdeden kaynaklanmaz. Takım, bağlama, kesme parametresi ve spindle durumu da birlikte kontrol edilmelidir.
2. Kolon
Dikey işleme merkezlerinde kolon; spindle başlığını ve Z ekseni hareket sistemini taşıyan ana dikey yapıdır. Görevleri; spindle başlığını taşımak, Z ekseni kızaklarını desteklemek, kesme kuvvetlerini gövdeye aktarmak ve spindle ekseninin dikliğini korumaktır.
Kolon rijitliği yetersizse veya geometrisi bozulmuşsa derinlik ölçüleri değişebilir, yüzeyler dik çıkmayabilir, takım yük altında sapabilir ve Z ekseni boyunca ölçü farklılıkları oluşabilir.
3. Tabla
Tabla; iş parçasının, mengenenin veya fikstürün bağlandığı bölümdür. Tablada genellikle T kanalları bulunur. Bu kanallara mengene, pabuç, bağlama saplaması, özel fikstür veya döner tabla bağlanabilir.
Tabla temizliği neden önemlidir?
Mengene veya aparat altında küçük bir talaş kalması bile parçanın eğik bağlanmasına, yüzey paralelliğinin bozulmasına, iş parçası sıfırının değişmesine ve kesme sırasında parçanın hareket etmesine neden olabilir.
Bu nedenle bağlamadan önce:
- Tabla temizlenmelidir.
- Mengene altı temizlenmelidir.
- Bağlama yüzeyleri silinmelidir.
- Talaş veya çapak kontrolü yapılmalıdır.
- Mengene paralelliği gerekiyorsa komparatörle kontrol edilmelidir.
Tabla üzerindeki T kanalları nasıl kullanılmalı?
Bağlama elemanları dengeli yerleştirilmeli, mümkün olduğunca parçaya yakın tutulmalı, takım yolunun dışında kalmalı, uygun torkla sıkılmalı ve tablanın kenarına aşırı yük bindirmemelidir. Pabuçla bağlamada pabuç yüzeyi parçaya doğru hafif eğimli olmalı ve parça aşağı doğru bastırılmalıdır.
4. Spindle
Spindle, kesici takımı döndüren ana mildir; işleme merkezinde talaş kaldırma işleminin kalbidir. Spindle sisteminin temel bileşenleri; spindle motoru, spindle mili, spindle rulmanları, takım bağlama mekanizması, çekme çubuğu, takım konik yuvası, encoder ve soğutma veya yağlama sistemidir.
Spindle devri
Programda spindle devri S adresiyle tanımlanır. Örnek:
S3000 M03Bu komut genellikle spindle’ın saat yönünde 3000 dev/dak ile çalışmasını ifade eder. M03 saat yönünde dönüş, M04 saat yönünün tersinde dönüş, M05 spindle durdurma komutudur. Gerçek dönüş yönü, operatörün spindle’a baktığı konuma ve makine üreticisinin tanımına göre değerlendirilmelidir.
Spindle ile ilgili operatör kontrolleri
- Olağan dışı ses var mı?
- Titreşim oluşuyor mu?
- Takım tutucu düzgün oturuyor mu?
- Spindle koniği temiz mi?
- Takım değişimi tam gerçekleşiyor mu?
- Spindle yükü normal mi?
- Komut verilen devre ulaşabiliyor mu?
- Spindle ısınıyor mu?
- Soğutma veya yağlama alarmı var mı?
Spindle arızası iş parçasında nasıl görünür?
- Yüzeyde titreşim çizgileri
- Dairesel takım izi
- Ölçünün sürekli değişmesi
- Deliklerin büyük çıkması
- Takım ömrünün çok kısa olması
- Yüksek devirde ses
- Yüzey kalitesinin bozulması
- Takım tutucuda salgı
Bu belirtiler spindle rulmanı, takım tutucu, takım salgısı veya kesme parametresiyle ilişkili olabilir.
5. Takım Tutucu ve Spindle Koniği
Kesici takım doğrudan spindle’a bağlanmaz; çoğunlukla bir takım tutucu kullanılır. Yaygın takım tutucu sistemleri; BT, CAT, SK, HSK, ISO konik, ER pensli tutucu, Weldon tutucu, hidrolik tutucu ve shrink-fit tutucudur. Her makine için uygun takım tutucu tipi spindle standardına göre seçilir.
Takım tutucunun temiz olması neden önemlidir?
Spindle koniği veya takım tutucu üzerinde talaş, pas, yağ tortusu, çizik veya çapak bulunursa takım tam oturmayabilir. Bunun sonucunda takım salgısı artar, yüzey bozulur, delik ölçüsü büyür, takım kırılabilir ve spindle koniği zarar görebilir. Takım değiştirmeden önce konik yüzeyler temiz ve hasarsız olmalıdır.
6. Takım Magazini
Takım magazini, CNC programında kullanılacak takımların saklandığı sistemdir. Magazin kapasitesi makineye göre değişebilir. Yaygın magazin tipleri; şemsiye tipi, disk tipi, zincir tipi, raf tipi ve büyük kapasiteli takım deposudur.
Takım değiştirme komutu
T05 M06Bu komut genellikle 5 numaralı takımın seçilmesini ve takım değişimi yapılmasını ifade eder. Bazı kontrol sistemlerinde takım önceden ayrı satırda seçilir, bazılarında ise T ve M06 aynı satırda kullanılır.
Operatörün magazinde kontrol etmesi gerekenler
- Programdaki takım ile magazindeki takım aynı mı?
- Pot numarası doğru mu?
- Takım uzunluğu magazin sınırına uygun mu?
- Takım çapı komşu potlara çarpıyor mu?
- Ağır takım için uygun pot kullanılmış mı?
- Tutucu düzgün oturmuş mu?
- Çekme saplaması doğru tip mi?
- Takım kırık veya aşınmış mı?
- Takım ofseti doğru numarada mı?
Yanlış takım numarası, sağlam bir programın bile parçayı yanlış işlemesine veya çarpışmaya neden olabilir.
7. Otomatik Takım Değiştirici (ATC)
Otomatik takım değiştirici, spindle ile magazin arasında takımların değiştirilmesini sağlar. Sistem; takım değiştirme kolu, magazin motoru, potlar, sensörler, spindle orient sistemi ile takım sıkma ve bırakma mekanizmasından oluşabilir. Takım değişimi sırasında spindle belirli bir açıda durur; bu konumlandırma işlemi çoğu sistemde spindle orientation olarak adlandırılır. Birçok kontrol ünitesinde bu konumlandırma M19 koduyla yapılır; takım değiştirici, spindle kanalının doğru açıda olmasını bekler. Operatör normal üretimde M19 komutunu deneme amacıyla kullanmamalıdır; kullanım biçimi makine üreticisine göre değişir.
Takım değişiminde sorun belirtileri
M06komutunda makine bekler.- Magazin doğru potu bulamaz.
- Kol yarıda kalır.
- Takım spindle’dan çıkmaz.
- Takım yere düşer.
- Spindle orient alarmı oluşur.
- Sensör alarmı çıkar.
- Takım potu yukarı veya aşağı hareket etmez.
Operatör takım değiştirici mekanizmasına elini sokmamalı ve sensörleri manuel zorlamamalıdır. Kurtarma işlemi makinenin üretici prosedürüne göre yapılmalıdır.
8. X, Y ve Z Eksenleri
Eksen yönlerinin ayrıntılı tanımı eğitim serimizde işlendiği için burada kısaca hatırlatalım: X ekseni sağ–sol, Y ekseni ileri–geri, Z ekseni ise spindle doğrultusundaki harekettir. Dikey işleme merkezinde Z+ takımın parçadan uzaklaşması, Z- parçaya yaklaşmasıdır; çarpışma riski bakımından en kritik eksen Z’dir. Programlama yönü her zaman takımın parçaya göre hareketi esas alınarak düşünülmelidir; tabla ters yönde hareket ediyor görünse bile koordinat yönü takımın parça üzerindeki hareketine göre değerlendirilir.
Bu sayfada asıl önemli olan, eksen hatalarının iş parçasında nasıl göründüğüdür:
X ekseni hatası iş parçasında nasıl görünür?
- Parça genişliği yanlış çıkar.
- Cep X yönünde büyük veya küçük olur.
- Deliklerin X koordinatı kayar.
- Daire X yönünde ovalleşir.
- Yön değişiminde ölçü farkı oluşur.
- Karşılıklı duvar ölçüleri tutmaz.
Y ekseni hatası iş parçasında nasıl görünür?
- Cep boyu Y yönünde yanlış olur.
- Delik sıraları kayar.
- Daire Y yönünde ovalleşir.
- Paralel duvarlar arasında ölçü farkı çıkar.
- Köşegen ölçüler tutmaz.
- Parça sıfırı Y yönünde hatalı görünür.
Z ekseninde yapılan yaygın hatalar
- Yanlış takım boy ofseti
- Yanlış iş parçası Z sıfırı
- Yanlış H numarası
- G43 kullanılmaması
- Güvenli yaklaşma yüksekliğinin yetersiz olması
- Mengene ve pabuçların hesaba katılmaması
- Uzun takımın magazin veya parçaya çarpması
- G53, G28 veya G30 hareketlerinin yanlış kullanılması
Z ekseni hatası iş parçasında nasıl görünür?
- Parça fazla derin işlenir.
- Cep tabanı yüksek kalır.
- Delik derinliği yanlış olur.
- Parça kalınlığı tutmaz.
- Yüzey frezeleme miktarı fazla çıkar.
- Takım parça veya bağlama elemanına çarpar.
9. A, B ve C Döner Eksenleri
Üç eksene ek olarak döner eksenler kullanılabilir: A X ekseni çevresinde, B Y ekseni çevresinde, C Z ekseni çevresinde dönüştür. Döner eksenler; parçanın farklı yüzeylerini çevirmeden işleme, açılı delik açma, çok yüzeyli parça üretme ve eş zamanlı 4 veya 5 eksen işleme için kullanılır.
3+2 eksen ile eş zamanlı 5 eksen farkı
3+2 eksen işlemede döner eksenler parçayı belirli bir açıya getirir ve durur; daha sonra X, Y ve Z eksenleriyle işleme yapılır.
Eş zamanlı 5 eksen işlemede X, Y, Z ve iki döner eksen aynı anda hareket eder. Bu yöntem türbin kanadı, impeller, kalıp yüzeyi ve havacılık parçaları gibi karmaşık yüzeylerde kullanılır.
10. Servo Motorlar
Servo motorlar CNC eksenlerini hassas biçimde hareket ettirir. Servo sisteminin görevi; ekseni hedef konuma götürmek, belirlenen hızda hareket ettirmek, konumu sürekli kontrol etmek, yük değişimlerini karşılamak ve hedef ile gerçek konum arasındaki farkı düzeltmektir. Kapalı çevrim kontrol sisteminde gerçek eksen konumu ölçülerek hedef konumla karşılaştırılır ve fark servo sistemiyle düzeltilir.
Servo yükü neden yükselir?
- Kızak sürtünmesi
- Yağlama yetersizliği
- Vidalı mil problemi
- Çok yüksek ivme
- Ağır parça
- Talaş sıkışması
- Mekanik çarpma
- Frenin tam açılmaması
- Rulman veya kaplin sorunu
Servo yükü yükseliyorsa yalnızca parametre değiştirilmemeli, mekanik hareket de kontrol edilmelidir.
11. Bilyalı Vidalı Mil
Bilyalı vidalı mil, servo motorun dönme hareketini eksenin doğrusal hareketine çevirir. Avantajları; düşük sürtünme, yüksek verim, hassas hareket, yüksek tekrarlanabilirlik, yüksek hız ve ön yükleme uygulanabilmesidir. Bilyalı somunlarda yön değişimi sırasında bir miktar eksenel boşluk oluşabilir; çift somunla ön yükleme yapılarak rijitlik artırılabilir.
Bilyalı vidalı mil aşınırsa ne olur?
- Yön değiştirmede boşluk oluşur.
- Daireler oval çıkar.
- Cep ölçüleri yaklaşma yönüne göre değişir.
- Eksen tekrarlanabilirliği bozulur.
- Ses ve titreşim artar.
- Servo yükü değişir.
- Yüzeyde yön değiştirme izi görülür.
Bu durumda yalnızca backlash kompanzasyonu artırmak yeterli olmayabilir. Mekanik boşluk ölçülmeli ve sistem kontrol edilmelidir.
12. Kızak ve Yatak Sistemleri
Kızaklar, hareketli eksenlerin doğrusal biçimde ilerlemesini sağlar. Yaygın kızak türleri; kutu kızak, lineer kızak, makaralı lineer kızak ve hidrostatik kızaktır. Yatak ve kızaklarda sürtünme; aşınma, enerji kaybı ve sıcaklık artışına yol açar, bu nedenle yağlama önemlidir.
Kızak yağlaması yetersizse ne olur?
- Eksen hareketi ağırlaşır.
- Servo yükü yükselir.
- Eksen kesik kesik hareket edebilir.
- Yüzey kalitesi bozulur.
- Kızak ve araba aşınır.
- Konum hassasiyeti düşer.
- Eksen alarmı oluşabilir.
Operatör merkezi yağlama seviyesini ve yağlama alarmlarını takip etmelidir.
13. Encoder ve Ölçüm Sistemi
Encoder, eksenin veya motorun hareketini ölçerek kontrol ünitesine bilgi gönderir. Temel encoder türleri; artımlı encoder, mutlak encoder, motor encoderi, doğrusal cetvel ve döner cetveldir.
Direkt ve dolaylı ölçüm sistemi
Direkt ölçüm sisteminde ölçüm elemanı doğrudan kızak veya tabla hareketini ölçer (örneğin lineer cetvel). Avantajı, vidalı mil ve mekanik aktarma hatalarının büyük bölümünü gerçek konum ölçümüne dahil etmesidir.
Dolaylı ölçüm sisteminde motor veya vidalı milin dönüşü ölçülür ve buradan eksen konumu hesaplanır. Direkt ölçüm kızak üzerinden, dolaylı ölçüm ise vida mekanizması üzerinden yapılır.
Encoder arızası belirtileri
- Referans kaybı
- Konum alarmı
- Ölçünün değişmesi
- Eksenin aynı noktaya dönememesi
- Eksende ani hareket
- Gerçek konum değerinin kararsız görünmesi
- Spindle devrinin yanlış okunması
- Ölçüm sistemi fark alarmı
Encoder ayarı veya değişimi teknik servis işidir.
14. Soğutma Sistemi
Soğutma sıvısı kesme bölgesine pompalanır. Görevleri; takımı ve parçayı soğutmak, sürtünmeyi azaltmak, talaşı uzaklaştırmak, yüzey kalitesini iyileştirmek ve takım ömrünü desteklemektir.
Operatör neyi kontrol etmeli?
- Sıvı seviyesi
- Karışım oranı
- Koku ve bakteri oluşumu
- Köpürme
- Nozul yönü
- Pompa çalışması
- Filtre durumu
- Talaş birikmesi
- Yağ karışması
Yanlış konsantrasyon; paslanma, cilt tahrişi, takım ömrü kaybı ve kötü yüzey oluşturabilir.
15. Merkezi Yağlama Sistemi
Merkezi yağlama sistemi; kızak ve bilyalı vidalı mil gibi hareketli elemanlara otomatik yağ gönderir. Sistemde yağ deposu, pompa, dağıtıcı, basınç sensörü, seviye sensörü ve yağlama hatları bulunabilir.
Yağlama alarmı neden önemlidir?
Yağlama olmadan çalışmaya devam edilirse kızaklar aşınabilir, vidalı mil zarar görebilir, eksen yükü yükselir, hassasiyet bozulur ve yüksek maliyetli mekanik arıza oluşabilir. Alarm yalnızca RESET edilip üretime devam edilmemelidir.
16. Hidrolik Sistem
Bazı CNC işleme merkezlerinde hidrolik sistem; takım sıkma, palet bağlama, döner tabla kilitleme, eksen dengeleme, fikstür bağlama ve yardımcı mekanizmalar için kullanılabilir. Operatör hidrolik seviyeyi, basıncı, kaçakları, yağ sıcaklığını ve filtre uyarılarını kontrol etmelidir.
17. Pnömatik Sistem
Basınçlı hava; spindle koniğini temizleme, takım değiştirme, sensör temizleme, kapı veya yardımcı mekanizma hareketi ve takım ölçme probu temizliği için kullanılabilir. Düşük hava basıncı; takım değiştirme alarmı, spindle koniğinin kirli kalması, takımın tam oturmaması ve pnömatik mekanizmaların çalışmaması gibi sorunlara yol açabilir.
18. Talaş Konveyörü
Talaş konveyörü, talaşı işleme alanından dışarı taşır. Konveyör programla veya panel üzerinden çalıştırılabilir.
Talaş birikirse ne olur?
- Tabla hareketi engellenebilir.
- Soğutma nozulları tıkanabilir.
- Takım tekrar talaşa girebilir.
- Yüzey bozulabilir.
- Talaş parçayı çizebilir.
- Konveyör sıkışabilir.
- Sıvı tankı dolabilir.
Uzun ve dolanan talaşlar elle çekilmemeli, uygun ekipman kullanılmalıdır.
19. İş Parçası ve Takım Probları
Modern işleme merkezlerinde prob sistemleri bulunabilir. İş parçası probu; parça sıfırı bulma, kenar ölçme, delik merkezi bulma, parça konumunu kontrol etme ve işleme sonrası ölçüm için kullanılabilir. Takım ölçme probu; takım boyu ölçme, takım çapı kontrolü, takım kırılma kontrolü ve takım aşınması izleme işlemlerinde kullanılır.
Prob kullanımı manuel temas hatalarını azaltır; ancak doğru kalibrasyon gerekir.
20. Koruyucu Kabin ve Güvenlik Sistemleri
CNC işleme merkezi kapalı kabin içinde çalışır. Kabin; talaş sıçramasını, soğutma sıvısını, kırılan takım parçalarını ve dönen parçaları operatörden uzak tutar. Güvenlik sistemleri; kapı kilidi, acil durdurma, limit switch, aşırı yük izleme, spindle koruması, servo alarmı ile hidrolik ve hava basınç kontrolü gibi bileşenlerden oluşabilir.
Dik İşleme Merkezi (VMC) ile Yatay İşleme Merkezi (HMC) Arasındaki Fark Nedir?
Yukarıda saydığımız bölümler her işleme merkezinde vardır; değişen şey iş milinin duruşu ve buna bağlı olarak tablanın, talaşın ve bağlamanın davranışıdır. İşleme merkezleri bu yönden üç ana tipe ayrılır.
Dik işleme merkezi (VMC) nedir?
İş mili düşey durur, takım yukarıdan aşağıya iner; parça yatay tablaya bağlanır. Türkiye’deki atölyelerde en yaygın tip budur: fiyatı daha uygundur, yer kaplaması azdır, parçayı tablada görmek ve bağlamak kolaydır, mengene ve basit aparatlarla çalışır. Zayıf yanı talaşın parçanın üstünde ve cep içinde birikmesidir; derin ceplerde talaş tahliyesi soğutma sıvısına ve hava üflemeye bağlı kalır. Tek bağlamada yalnız parçanın üst yüzü ve yanları (takım boyu yettiğince) işlenir; diğer yüzler için parça çevrilir. Kalıp, prototip, küçük ve orta partiler, plaka tipi parçalar için standart tezgâhtır.
Yatay işleme merkezi (HMC) nedir?
İş mili yatay durur; parça genellikle döner bir palet üzerindeki dik bağlama küpüne (tombstone) bağlanır. Talaş yer çekimiyle aşağı, konveyöre düşer; bu yüzden ağır talaş kaldırmada ve dökme demir gibi çok talaş üreten malzemelerde daha rahattır. Palet döndüğü için (B ekseni) parçanın dört yanı tek bağlamada işlenir; çift paletli tezgâhlarda bir palet işlenirken diğerine parça bağlanır ve tezgâh durmaz. Bedeli daha yüksek fiyat, daha büyük yer ve daha karmaşık bağlama tasarımıdır. Kutu tipi parçalar (şanzıman gövdesi, pompa gövdesi, silindir bloğu) ve seri üretim için tercih edilir.
Portal (köprü) tip ve 5 eksenli işleme merkezleri
Portal (gantry veya köprü) tip tezgâhlarda iş mili iki kolon üzerindeki köprüde hareket eder; büyük kalıplar ve uzun plakalar için kullanılır. 5 eksenli işleme merkezi ayrı bir gövde tipi değildir: dik veya yatay bir tezgâha iki döner eksen (çoğunlukla A/C veya B/C) eklenmesidir. Döner eksenler ya tablada (döner-yatır tabla) ya da iş mili başlığında bulunur. 3+2 eksen ile eş zamanlı 5 eksen arasındaki farkı yukarıda 9. bölümde açıkladık.
Hangi iş için hangi tip seçilir?
| Ölçüt | Dik işleme merkezi (VMC) | Yatay işleme merkezi (HMC) |
|---|---|---|
| İş mili konumu | Düşey, takım yukarıdan iner | Yatay, takım yandan girer |
| Talaş tahliyesi | Parça üstünde birikir; soğutma ve üfleme gerekir | Yer çekimiyle konveyöre düşer |
| Tek bağlamada işlenen yüz | Üst yüz ve erişilen yanlar | Döner paletle dört yan |
| Bağlama | Mengene, basit aparat; görünürlük iyi | Tombstone ve özel aparat; tasarım gerekir |
| Tezgâh durmadan yükleme | Genelde yok | Çift paletle var |
| Yatırım ve yer | Düşük | Yüksek |
| Tipik işler | Kalıp, prototip, plaka parçalar, küçük-orta parti | Kutu tipi gövdeler, çok yüzlü parçalar, seri üretim |
Operatör açısından iki tipte de aynı ilkeler geçerlidir: eksen yönleri, ofsetler ve takım değişimi aynı mantıkla çalışır. Yatay tezgâha geçen bir dik tezgâh operatörünün en çok dikkat etmesi gereken şey, parça sıfırının palet döndükçe değişmesi ve her yüz için ayrı iş koordinat sisteminin (G54–G59 veya genişletilmiş ofsetler) tanımlanmasıdır.
X, Y ve Z Eksenlerini Öğrenmenin En Kolay Yolu
| Eksen | Temel hareket | Operatör açısından örnek |
|---|---|---|
| X | Sağ–sol | Parçanın genişliği |
| Y | İleri–geri | Parçanın boyu |
| Z | Yukarı–aşağı | İşleme derinliği |
| A | X çevresinde dönüş | Döner tabla |
| B | Y çevresinde dönüş | Eğilebilir kafa veya tabla |
| C | Z çevresinde dönüş | Dikey döner tabla |
Eksen Yönlerini Kontrol Etmek İçin Güvenli Uygulama
- Tezgâhı referansa gönderin.
- Takımı parçadan güvenli mesafeye alın.
- JOG moduna geçin.
- Düşük eksen hızı seçin.
- X+ tuşuna kısa basın.
- Pozisyon ekranındaki değişimi izleyin.
- Aynı işlemi X-, Y+, Y-, Z+ ve Z- için yapın.
- Fiziksel hareket ile ekran koordinatını birlikte değerlendirin.
Z ekseninde parçaya doğru hareket ederken çok dikkatli olunmalıdır.
Operatör İçin Hızlı Arıza Belirti Tablosu
| Belirti | Kontrol edilecek alan |
|---|---|
| Daire oval çıkıyor | X/Y ekseni, backlash, servo, takım salgısı |
| Yön değişiminde kademe | Vidalı mil, boşluk, kızak |
| Parça derinliği yanlış | Z sıfırı, H ofseti, takım boyu |
| Yüzeyde titreşim izi | Spindle, takım, bağlama, gövde |
| Takım değişmiyor | Magazin, sensör, hava, spindle orient |
| Servo yükü yüksek | Yağlama, kızak, vidalı mil, ağır yük |
| Aynı konum tekrarlanmıyor | Encoder, mekanik boşluk, bağlama |
| Takım magazinde sıkışıyor | Pot, takım boyu, mekanizma |
| Spindle sesi arttı | Rulman, takım tutucu, dengesizlik |
| Talaş tahliyesi kötü | Konveyör, nozul, sıvı akışı |
Bu tablo ilk teşhis içindir. Operatörün machine data veya servo parametresi değiştirmesi anlamına gelmez.
CNC İşleme Merkezinin Bölümlerini Bilmek Neden Önemlidir?
Tezgâhın bölümlerini bilen operatör; alarmı daha doğru yorumlar, çarpışma riskini önceden fark eder, iş parçasındaki hatayı ilgili sisteme bağlayabilir, bakım personeline doğru bilgi verir, takım ve bağlama hatalarını azaltır, makineyi daha güvenli kullanır ve günlük kontrolleri daha düzenli yapar. CNC operatörlüğü yalnızca tuş kullanmak değil, makinenin çalışma mantığını anlamaktır.
Özet
Bu rehberde tezgâh gövdesini, kolonu, tablayı, spindle sistemini, takım tutucuları, takım magazinini ve ATC’yi, X, Y, Z ve döner eksenleri, servo motorları, bilyalı vidalı mili, kızakları, encoder sistemini, soğutma ve yağlama sistemlerini, hidrolik ve pnömatik sistemleri, talaş konveyörünü ve prob sistemlerini öğrendik. Her sistemin iş parçasına yansıyan arıza belirtilerini tanımak, doğru teşhisin ilk adımıdır.
Sorumluluk Reddi
Bu içerik genel CNC işleme merkezi eğitimi amacıyla hazırlanmıştır. Eksenlerin fiziksel hareket şekli, takım değiştirme sistemi, hidrolik ve pnömatik ekipmanlar makine üreticisine göre farklılık gösterebilir. Uygulama sırasında tezgâhın kullanım ve güvenlik kılavuzu esas alınmalıdır.
