
CNC Frezeleme Kesici Takımları: İşleme Yöntemleri ve Optimizasyon Rehberi
Giriş açısı analizinden talaş inceltme mekaniklerine, aşağı/yukarı frezelemeden ISO malzeme stratejilerine ve dalma frezelemeye kadar; takım ömrünü, verimi ve yüzey kalitesini yükselten Mentor CNC mühendislik rehberi.
1. Giriş: Modern Frezeleme Teknolojileri ve Endüstriyel Trendler
Endüstriyel imalatın en esnek ve çok yönlü talaş kaldırma yöntemi olan frezeleme, gelişen tezgâh ve yazılım altyapılarıyla modern üretimin merkezindedir. Zekice tasarlanmış kesici uç geometrileri, optimize yuvalar ve modüler değiştirilebilir başlıklı sistemler, malzemeden ve işleme koşullarından bağımsız yüksek kararlılık sunar. Mentor CNC olarak bu rehberde frezeleme süreçlerinin temel mekaniklerini, formülleri ve süreç güvenilirliğini artıran spesifik işleme ipuçlarını ele alıyoruz.
- İleri eksen kinematiği ve çok amaçlılık: 5 eksenli merkezler ve multi-tasking tezgâhlar, bir parçanın tamamlanması için gereken kurulum (bağlama) sayısını asgariye indirir.
- Hafif ve hızlı frezeleme: Daha az stabil tezgâhlarda düşük talaş derinliği + yüksek ilerleme stratejileri yaygınlaşır.
- Uzatılmış takım boyları: Karmaşık geometriler ve derin havuzlar için uzun kullanma mesafeleri (overhang) zorunlu hale gelir.
- Modern malzemeler: Hafif, mukavemetli, korozyona dirençli alaşımlar, ince cidarlı esnek parçalar ve net şekle yakın (near-net-shape) üretim öne çıkar.
2. Yöntem Seçimi ve Giriş Açısı (κr) Analizi
En iyi yöntem; parça özellikleri, malzeme ve tezgâh parametrelerinin (stabilite, güç, tork, eksen sayısı) eş zamanlı analizine bağlıdır. Ana kesme kenarı ile parça yüzeyi arasındaki giriş açısı (κr); kuvvetlerin yönünü, talaş kalınlığını ve ömrü belirleyen en baskın faktördür.
| Giriş Açısı | Tip | Karakteristik |
|---|---|---|
| 90° | Dik kenar / omuz frezesi | Kuvveti radyal odaklar; parçaya eksenel yük bindirmez. İnce cidarlı/esnek parçalarda ve zayıf fikstürlerde ideal. Parmak, omuz ve kanal açmada üniversal. |
| 45° | Yüzey frezesi | Eksenel+radyal dengeli kuvvet; darbe azalır. Uzun overhang, zayıf fener mili ve kararsız bağlamada tırlamayı minimize eder. Talaş inceltme ile yüksek ilerleme. Gevrek malzemede kenar dökülmesini azaltır. |
| 60°–75° | Kaba yüzey frezesi | 45°’ye göre çok daha yüksek ap; 90°’ye göre çok daha güçlü ve aşınma dirençli kenar. |
| 10° | Yüksek ilerlemeli freze | Muazzam talaş inceltme → çok yüksek vf. Kuvveti eksenel (fener mili boyunca) yönlendirip mili stabilize eder; uzun kurulumlarda radyal esnemeyi yok eder. Havuz dalışı ve helisel delik açmada çözüm. |
| Yuvarlak uç | Kalıp / ağır kaba | En yüksek kenar mukavemeti. Giriş açısı ap’ye göre 0–90° arası değişir; kuvveti dağıtır, termal şoka karşı korur. Titanyum ve süper alaşımlarda ilk tercih. |
3. Frezeleme Teorisi, Matematiksel Formüller ve Talaş İnceltme
3.1. Temel İşleme Formülleri
3.2. Talaş İncelmesi ve İlerleme Optimizasyonu (hex)
En kritik parametre maksimum talaş kalınlığı (hex)’dır. Çok düşük hex → kesme yerine sürtünme, aşırı ısı ve tırlama; çok yüksek hex → anında kenar kırılması. İlerleme (fz), inceltme etkisine göre üç durumda geometrik artırılır:
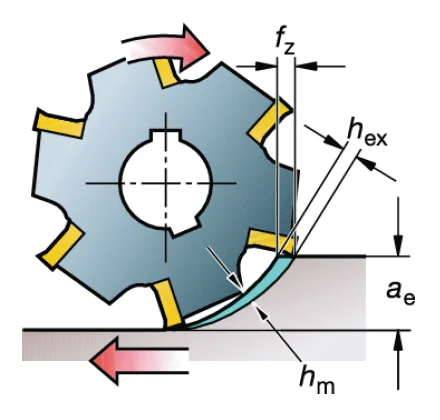
3) Radyal Dalma Genişliği Etkisi: ae/Dc < %50 olduğunda uç malzemeden erken çıktığı için talaş incelir; hedef hex’i korumak için fz modifikasyon faktörüyle artırılır (ör. radyal dalma %5’e düştüğünde ilerleme 2,3 kat).

| ae/Dc | Faktör | fz için hex = 0,10 | hex = 0,15 | hex = 0,20 |
|---|---|---|---|---|
| %50–100 | 1,00 | 0,10 | 0,15 | 0,20 |
| %25 | 1,16 | 0,12 | 0,17 | 0,23 |
| %20 | 1,25 | 0,13 | 0,19 | 0,25 |
| %15 | 1,40 | 0,14 | 0,21 | 0,28 |
| %10 | 1,66 | 0,17 | 0,25 | 0,33 |
| %5 | 2,30 | 0,23 | 0,34 | 0,46 |
4. Süreç Dinamikleri: Talaş Formasyonu, Giriş ve Köşe Yönetimi
4.1. Aşağı Frezeleme (Eş Yönlü) vs Yukarı Frezeleme (Konvansiyonel)
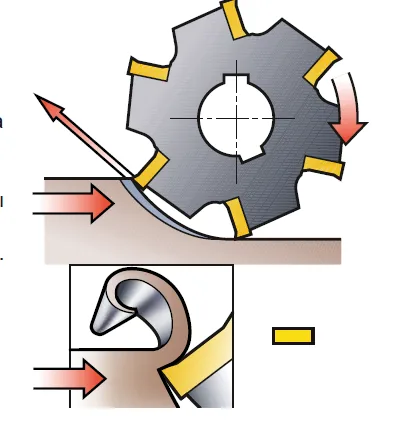
- Aşağı Frezeleme (Climb): Dönme yönü = ilerleme yönü. Talaş maks. kalınlıkla başlar, sonda sıfıra iner; kenar sürtünmez, ömür maksimum. Kuvvet parçayı tablaya bastırır. Her uygun operasyonda birincil tercih. (Eski/kararsız tezgâhlarda vida boşluğu nedeniyle kontrolsüz ilerleme artışına dikkat.)
- Yukarı Frezeleme (Konvansiyonel): İlerleme, dönme yönünün tersi. Talaş sıfırdan başlayıp çıkışta maks. olur; kenar ilk anda sürter → aşırı ısı, tırlama, pekleşmiş tabaka kesimi, çıkışta talaş kaynaması ve ani kenar kopması. Kuvvet parçayı tabladan kaldırır.
4.2. Yumuşak Giriş ve “Roll-In” Metodu
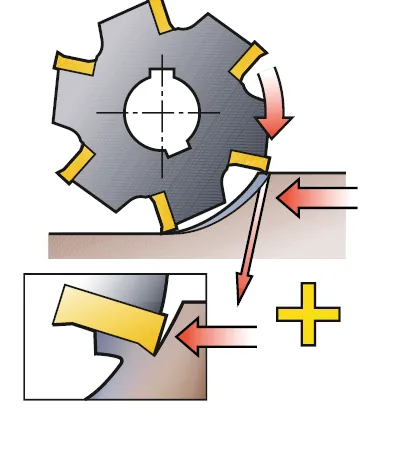
Radyal kesici kenar iş parçasıyla üç aşamada temas eder: kesime giriş, kesme yayı ve kesimden çıkış. Karbür uç için en hassas an çıkıştır: kesimin sonunda talaş desteksiz kaldığı için bükülmeye çalışır ve kenarda çekme gerilmesi oluşturur. Frezenin iş parçasına göre konumu bu üç aşamadaki yükü belirler.


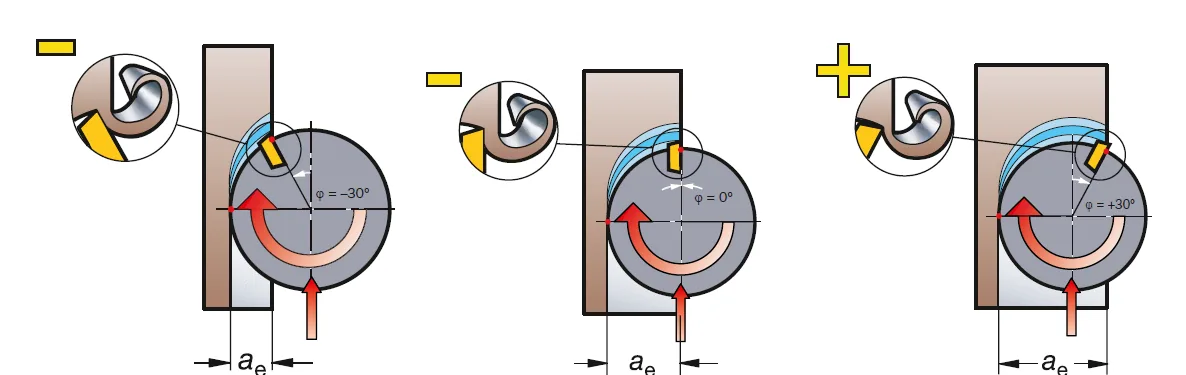

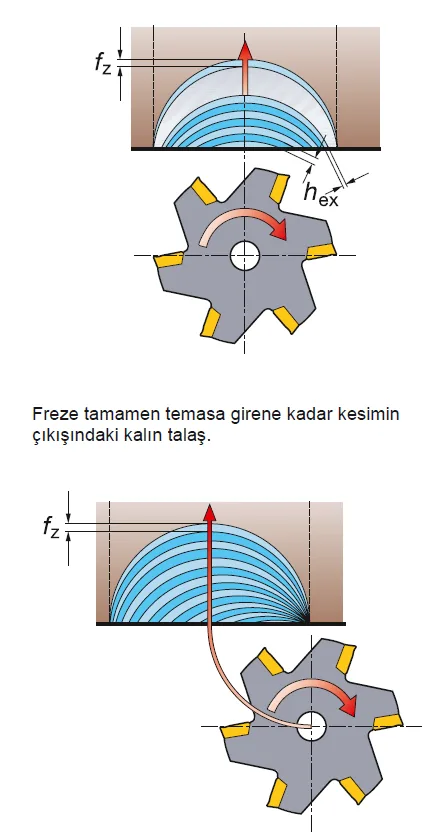
Freze doğrudan (doğrusal) girdiğinde, tam temasa ulaşana kadar çıkışta çok kalın talaş oluşur; sertleştirilmiş çelik, titanyum ve süper alaşımlarda anında termal/mekanik şok yaratır. İki yöntem:
- İlerleme azaltımı: Freze tam temasa ulaşana kadar doğrusal giriş ilerlemesi %50 azaltılır.
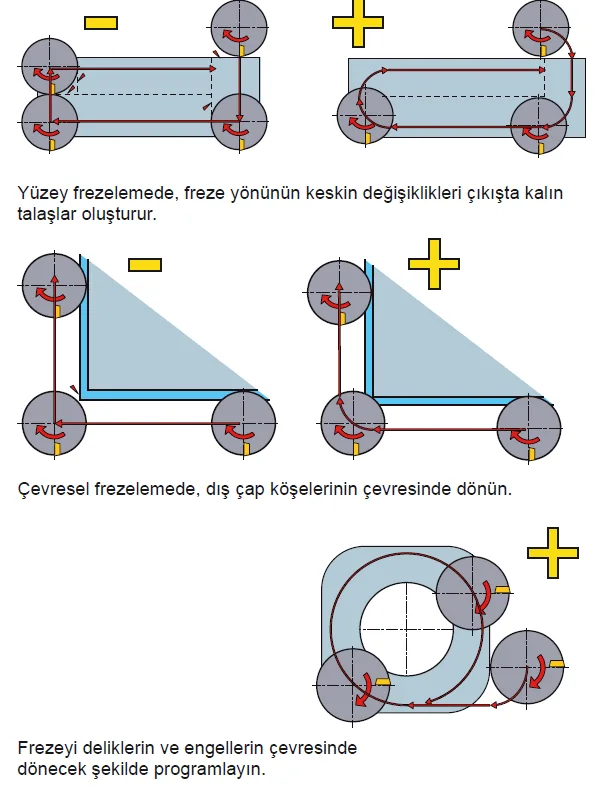
- Dönerek giriş (Roll-In): Takım yolu düz hatla değil, saat yönünde dairesel yay çizerek girer; çıkış talaş kalınlığı daima sıfırda kalır, daha yüksek başlangıç ilerlemesi mümkün olur. (Saat yönünün tersi girişler kalın talaş sorununu çözmez.)
4.3. İç Köşelerde Kesme Yayı Kararsızlığı ve Radyüs Yönetimi
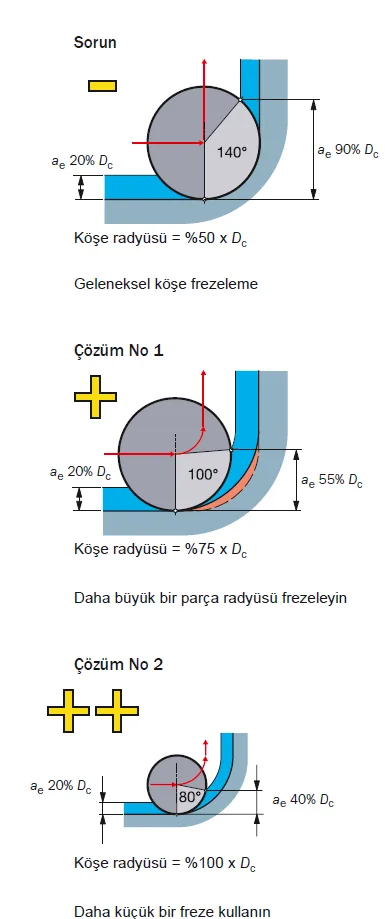
Takım iç köşeye düz hatla girdiğinde radyal temas yayı aniden büyür (ör. düz hatta %20 olan temas köşede %90’a fırlar, kavrama açısı 140°’ye ulaşır); şiddetli tırlama, ölçü kaçıklığı ve ani patlama olur. Kurallar:
- Radyüs ilişkisi: Kabada, parça köşe radyüsünün %50’sine eşit takım yolu radyüsü (veya daha küçük çaplı freze) temas yayını düşürür. Finişte freze çapı parça iç köşe radyüsünün 1,5 katından büyük olmamalı (Dc ≤ 1,5 × parça radyüsü).
- Köşede ilerleme azaltımı: Düz hatta (fn1) tam ilerleme; köşe radyüsüne girildiğinde (fn2) ilerleme en az %50 azaltılarak kontur dönülmeli.
Frezeyi sürekli temasta tutun. Takım yolundaki keskin yön değişiklikleri de doğrudan giriş gibi davranır: çıkışta kalın talaş ve ani yük oluşur. Köşelerde durup dönmek yerine yay çizerek dönün, kesme genişliğini köşeyi tam kapsayacak şekilde Dc’nin yaklaşık %70’i seçin ve deliklerin ya da engellerin çevresini de dönerek programlayın.

5. Malzeme Gruplarına Göre Frezeleme Stratejileri (ISO P, M, K, N, S, H)
5.1. Çelik Frezeleme (ISO P)
- Yumuşak çelikler: Ana sorun uca sıvama (BUE) ve çıkış çapağı. Çözüm: keskin, pozitif talaş açılı hafif (L) geometriler ve yapışma dirençli ince PVD kaplamalı kaliteler.
- Sert çelikler: Çıkış konumu önemli — kalın talaş kalmaması için freze merkez dışına (sola) konumlandırılır. Kalın MTCVD kaplamalı sert kaba geometriler (H/M). Kaba frezeleme termal çatlak için kuru yapılır. Küçük çapta (Dc ≤ 32 mm) mikro yapısı güçlendirilmiş tok PVD ilk tercih.
5.2. Paslanmaz Çelik Frezeleme (ISO M)
Baskın hasar: termal şok çatlakları, pekleşmeye bağlı çentik aşınması ve yüksek yapışma. Kaba frezeleme kuru yapılmalı; çok pozitif keskin mikro-geometri; çentiği yaymak için yuvarlak uç/küçük giriş açısı. Finişte sıcaklık düştüğü için yapışmayı önlemek adına kesme sıvısı/mikro yağlama entegre edilebilir. Pekleşmeyi yırtıp temiz kesim için fz çok düşük tutulmamalı. Döküm paslanmazda kalın CVD tok sınıflar tamamlayıcı.
5.3. Dökme Demir Frezeleme (ISO K)
Ana kriter: abrazif serbest yüzey aşınması ve termal çatlaklar; çıkış köşelerinde kenar dökülmesi. Kabada kuru kesim + kalın CVD aşınma dirençli kaba geometriler; kenar dökülmesini azaltmak için ilerleme hafif düşürülür veya pozitif hafif geometri. Kararlı sürekli yüzey frezelemede silisyum nitrür seramikle Vc > 800 m/dk (seramikte kuru zorunlu). Finişte kuru yüksek hızda CBN ayna yüzey üretir. CGI: çapağı önlemek için keskin pozitif geometri + tok PVD; ADI: aşındırıcı/sert olduğu için sürtünme direnci yüksek sert kaliteler.
5.4. Isıya Dayanıklı Süper Alaşımlar (HRSA) ve Titanyum (ISO S)
Zayıf ısı iletkenliği kesme hızını sınırlar; ana hasar çentik aşınması ve kenar dökülmesi.
- Ortak kurallar: Çentiği dağıtmak için yuvarlak uç veya < 45° giriş açısı; kaynamayı önleyen mükemmel kenar yuvarlatmalı pozitif mikro-geometri. Karbürde fener mili içinden 70 bar yüksek basınçlı kesme sıvısı mutlak gereksinimdir.
- Seramik frezeleme (kaba): Nikel bazlı süper alaşımda (ör. Inconel 718) silisyum nitrür seramikle karbürün 20–30 katı hız (Vc = 700–1000 m/dk). Gevreklik nedeniyle fz sığ (~0,1 mm/ağız), kuru zorunlu. Seramik finişe yakın net şekilde ve titanyumda kesinlikle kullanılmaz.
5.5. Sertleştirilmiş Çelikler (ISO H)
45–65 HRC kalıp çeliklerinde ana kriter abrazif serbest yüzey aşınması ve kenar kopması. Kesme kenarı çok hassas taşlanmış keskin pozitif geometri; süreç kuru. Kaba/yarı kaba havuz boşaltmada düşük kuvvet üreten trokoidal frezeleme veya yüksek ilerlemeli sığ yüzey frezeleme (“hafif ve hızlı”). Finişte ultra-sert pürüzsüz PVD parmak frezeler veya ayna kalitesi için CBN.
5.6. Alüminyum ve Demir Dışı Malzemeler (ISO N)
ISO N grubu yalnızca alüminyumu değil; magnezyum, bakır ve çinko esaslı alaşımları da kapsar. Alüminyumda işlenebilirliği belirleyen ana etken silisyum (Si) oranıdır: Si oranı %13’ün altındaki (hipo-ötektik) alaşımlar en yaygın tiptir ve kolay işlenir; Si yükseldikçe malzeme aşındırıcı hâle gelir. Çelikteki gibi serbest yüzey aşınması değil, kesici kenara yapışma (BUE) ve çapak takım ömrünü belirler. Bu yüzden uçtaki aşınmayı ömür ölçütü olarak kullanmak zordur; ömrü parçadaki çapak ve yüzey kalitesi sınırlar.
- Keskin, pozitif geometri: Parlak talaş yüzeyli, keskin kenarlı uçlar yapışmayı azaltır. Si oranı yaklaşık %8’in altındaysa kaplamasız ince taneli karbür yeterlidir; %8’in üzerinde PCD (elmas) uçlar takım ömrü ve maliyet açısından genellikle daha kârlıdır.
- Kesme sıvısı burada şart: Diğer frezeleme uygulamalarının çoğunda kaba işleme kuru yapılırken, alüminyumda yapışmayı önlemek ve yüzey kalitesini korumak için kesme sıvısı her zaman kullanılır. Dökme alüminyumdaki kum kalıntıları aşındırıcı etki yapabilir.
- Yüksek kesme hızı serbest, devir sınırı değil: Hızı artırmak genellikle performansı yükseltir ve takım ömrünü kısaltmaz. Sınır tezgâh değil, frezenin izin verdiği maksimum devirdir; gövde üzerinde yazan devir sınırı kesinlikle aşılmamalıdır.
- Talaş kalınlığı: hex için 0,10–0,20 mm hedeflenir; çok düşük ilerleme kesmek yerine sıvar ve çapak üretir.
- Tezgâh tarafı: Çok yüksek tabla ilerlemelerinde köşelerde ölçü hatasını önlemek için kontrol ünitesinin ileri okuma (look-ahead) fonksiyonu açık olmalıdır. Yumuşak yüzeyde talaş çiziklerini önlemek için talaş tahliyesi iyi olmalıdır.
6. Süreç Güvenliği: Termal Şoklar, Takım Bakımı ve Tork Optimizasyonu
6.1. Periyodik Isıl Gerilmeler ve Kuru Kesimin Gerekçesi
Frezeleme kesintili (darbeli) bir operasyondur: her ağız malzemeye girerken hızla ısınır (~1000°C), boşluk fazında aniden soğur. Bu dalgalanma karbürde termal şok çatlakları (tarak çatlakları) yaratır. Kabada harici sıvı püskürtmek sıcak-soğuk farkını artırıp çatlakları büyütür ve kenarı erkenden döker. Bu nedenle modern kaba frezeleme tamamen kuru yürütülmelidir.
6.2. Yuva Bakımı ve Tork Sıkma Hassasiyeti
Her değişimde yuva çapak/deformasyon açısından incelenmeli; mikro tozlar ve kurumuş yağ basınçlı havayla temizlenmeli; aşınmış vida/rondelalar değiştirilmeli. Salgıyı (TIR) önlemek için cıvata bağlantıları yılda en az bir kez sökülüp yüksek ısı yağıyla yağlanmalı.
- Aşırı tork: Vida/rondelaya kalıcı zarar; gevrek ucu yuvada mikro çatlatıp ilk yükte patlatır.
- Eksik tork: Uç/kartuş kızağı mikro hareket eder → şiddetli tırlama, kötü yüzey, hızlı kırılma.
7. Mentor CNC İşleme İpuçları ve Özel Yöntemler
7.1. İnce ve Esnek Cidarlı Duvarların Frezelenmesi
- H/T < 15:1: Üst üste binmeyen pasolarda önce A yüzü boylu boyunca, sonra B yüzü işlenir; finişe pay bırakılır.
- H/T < 30:1: Su hattı (waterline): sabit Z seviyesinde çevre dönerek kademeli pasolar. Kademe destek: karşı kenar pasoları eksenel üst üste binerek (zigzag) arka malzeme kalınlığını destek ayağı yapar; ilk paso derinliği yarı değerde (ap/2), finiş için her yanakta 0,2–1,0 mm pay bırakılır.
- H/T > 30:1: “Yılbaşı Ağacı” yöntemi: en üst ince kesit işlenirken alttaki kaba kalın bölümler destek verir; takım yukarıdan aşağı kademeli spiral inerek esnemeyi bloke eder.
7.2. Helisel İnterpolasyonla Delik Açma Kuralları
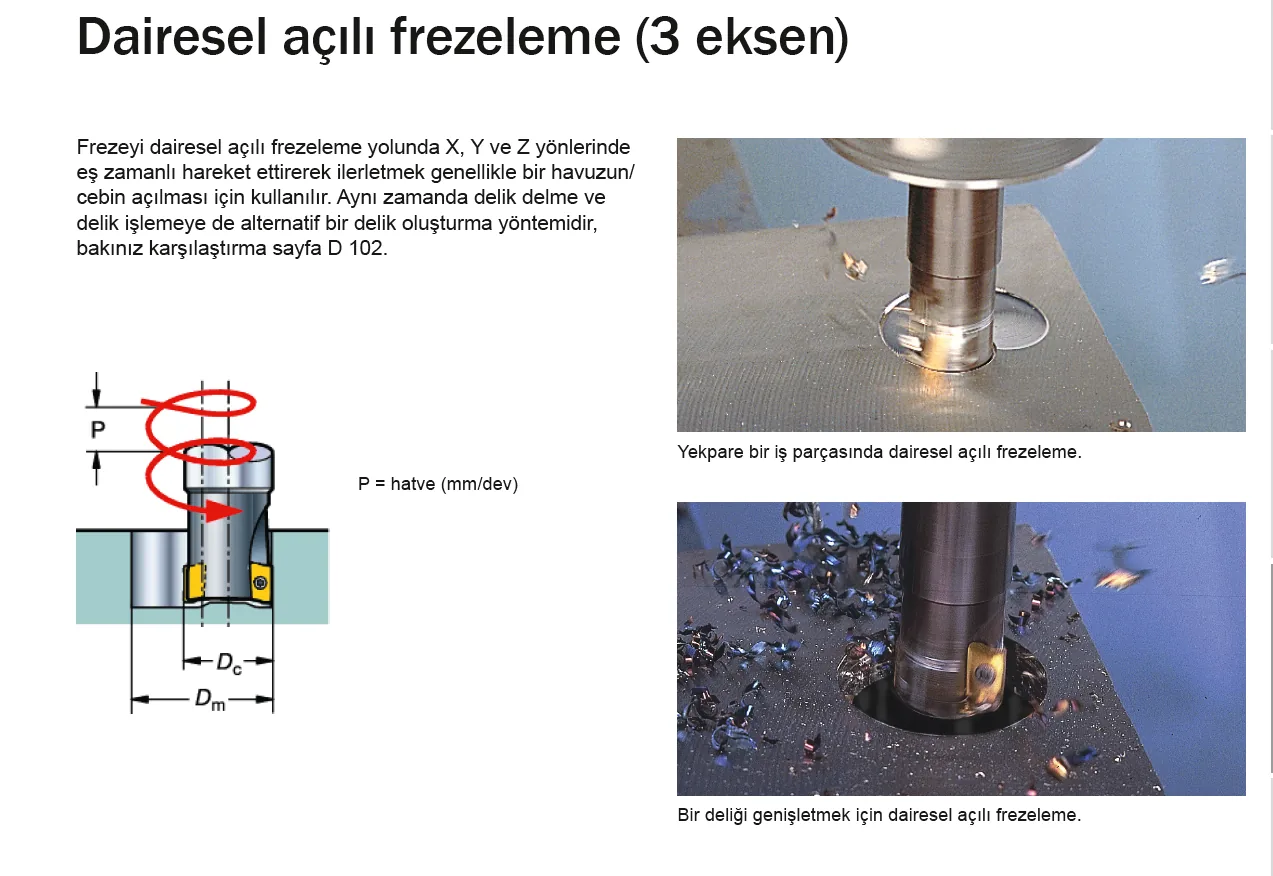
Matkapsız, X-Y-Z senkron hareketle dairesel delik açmada freze çapı (Dc) ile delik çapı (Dm) ilişkisi kusursuz kurgulanmalı; saat yönünün tersi helis daima kararlı aşağı frezeleme sağlar.
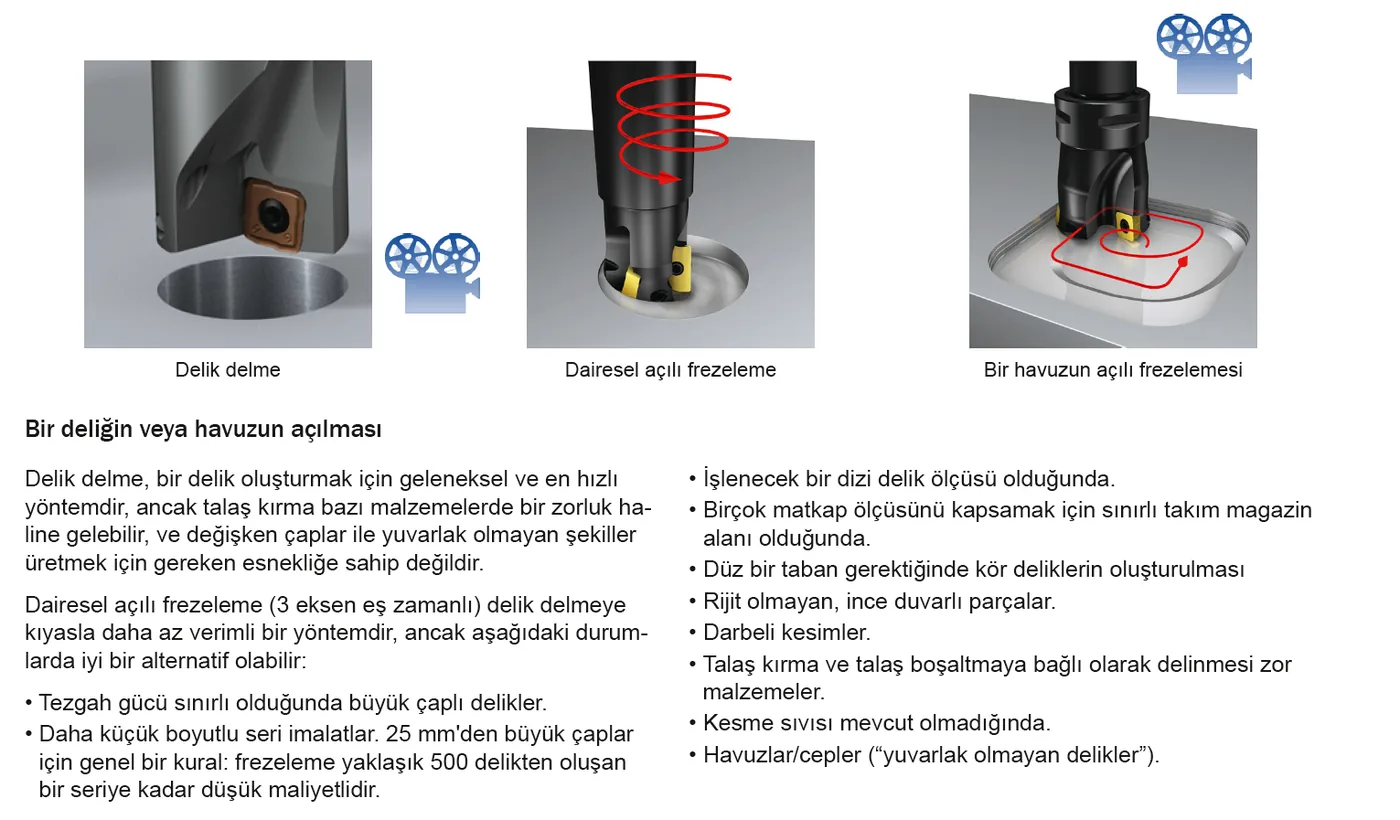
Ne zaman matkap yerine helisel frezeleme? Delik açmanın en hızlı yolu matkaptır; helisel (dairesel rampalı) frezeleme daha yavaştır ama şu durumlarda doğru tercihtir:
- Tezgâh gücü sınırlıyken büyük çaplı delik.
- Kısa seriler: 25 mm’den büyük çaplarda kabaca 500 adede kadar seride frezeleme daha ekonomik olabilir.
- Aynı parçada çok sayıda farklı delik çapı varsa veya magazinde her matkap için yer yoksa; tek freze hepsini açar.
- Düz tabanlı kör delik gerekiyorsa.
- İnce cidarlı, rijit olmayan parçalar ve kesintili kesim.
- Talaşı kırılmayan veya zor tahliye edilen malzemeler; kesme sıvısı olmayan tezgâhlar.
- Yuvarlak olmayan delikler, cepler ve havuzlar.
Helisel delik açmada üç kritik ayar. Yanlış yapıldığında sorun çıkaran üç nokta vardır: freze çapı, devir başına hatve ve ilerleme.

- Freze çapı: Merkezden kesmeyen frezelerde kesici uç deliğin merkez çizgisinden geçmelidir. Freze çok küçükse ortada bir çekirdek kalır (boydan boya delikte düşen çekirdek desteklenmeli; kör delikte kabul edilmez). Freze çok büyükse merkezde, freze tabanına çarpan bir meme kalır. Yukarıdaki alt ve üst çap sınırları bu yüzden vardır.
- Hatve (P, mm/dev): Her turda inilen derinlik, frezenin maksimum talaş derinliği ap değerini asla aşamaz; delik çapı, freze çapı ve rampa açısına göre seçilir.
- İlerleme düzeltmesi: İlerleme hex’e göre hesaplanır ve bu değer kesici kenarın yürüdüğü çevre ilerlemesidir (vfm). Çoğu kontrol ünitesi ise takım merkezinin ilerlemesini (vf) ister. Delik içinde merkez daha küçük bir daire çizdiği için programlanan F değeri düşürülmelidir:
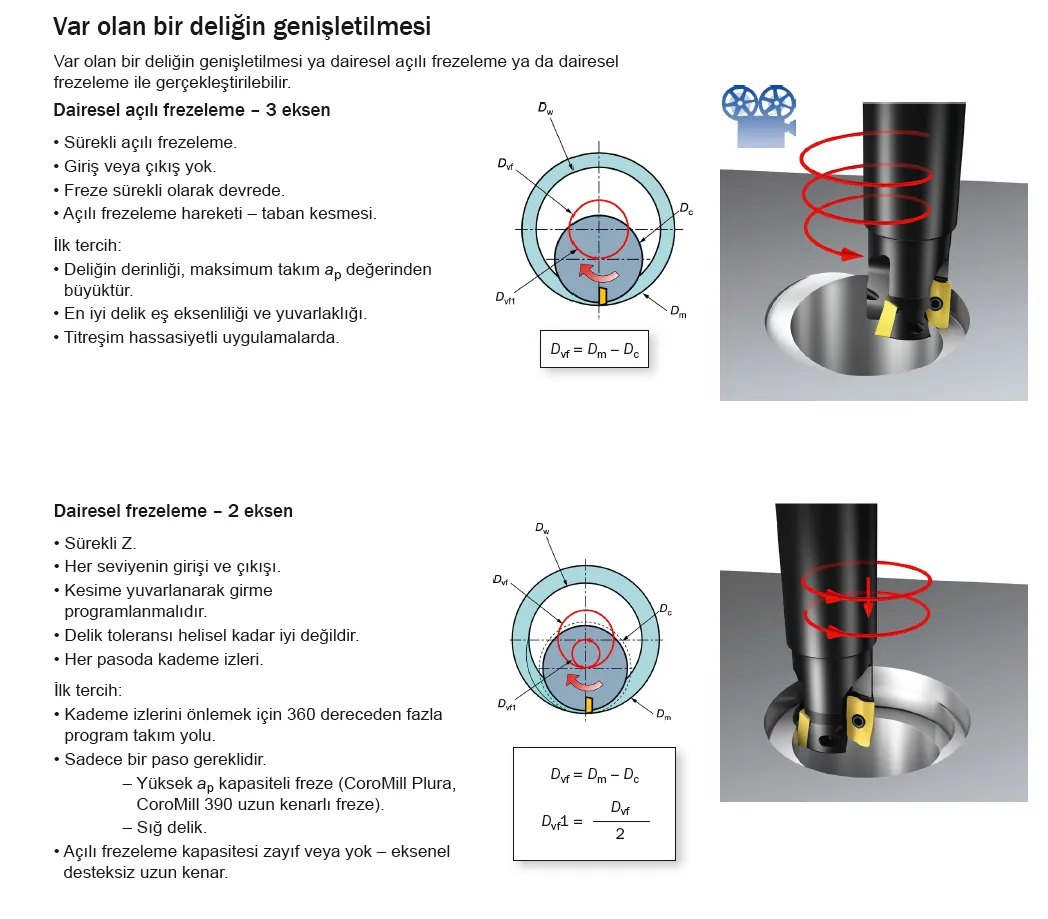
Var olan deliği büyütürken: helisel mi, dairesel mi? Helisel yol (3 eksen eş zamanlı) kesintisizdir; giriş-çıkış yoktur, freze sürekli kesimdedir, yuvarlaklık ve eş eksenlilik en iyi sonucu verir. Delik derinliği frezenin maksimum ap değerinden büyükse ve titreşime hassas işlerde ilk tercihtir. Dairesel yol (2 eksen, sabit Z’de tam tur) tek pasoda bitirilebilecek sığ deliklerde ve uzun kenarlı frezelerde kullanılır; her seviyede dönerek giriş programlanmalı, kademe izi kalmaması için 360°’den biraz fazla tur verilmelidir. Delik toleransı helisel kadar iyi değildir.
7.3. Dalma Frezeleme (Plunge Milling)
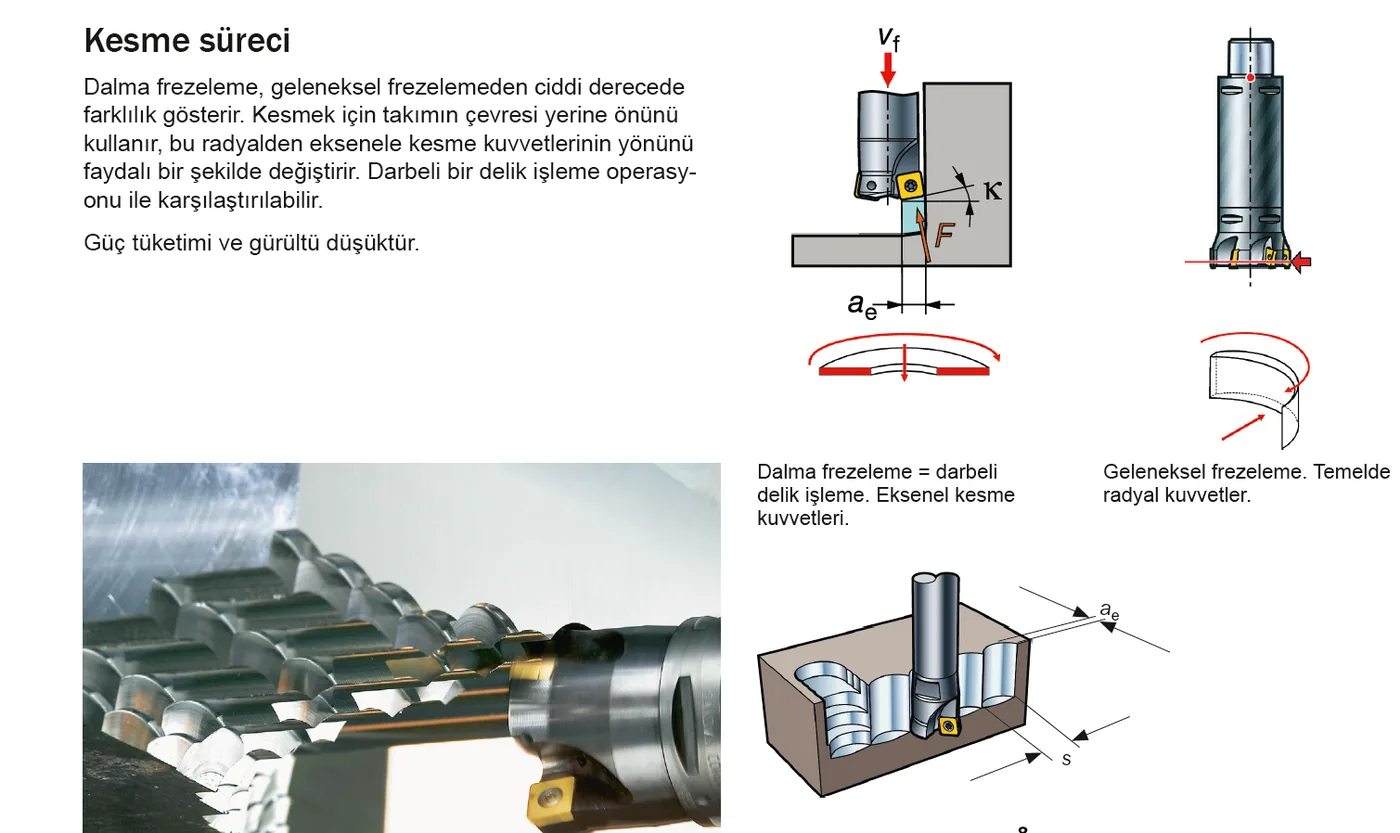
L/Dc > 4 aşırı derin havuzlarda radyal kenar frezeleme esneme nedeniyle imkânsızlaşır; kuvveti radyalden eksenele (rulman doğrultusuna) çeviren dalma frezeleme en güvenli alternatiftir. Takım eksenel dalar, talaş kaldırır, geri çekilir. Geri çekilirken arka yüzeylerin duvara sürtmesini önlemek için “Kanca Programı”: dalışın en ucunda, yukarı çekilmeden önce duvardan radyal 1 mm uzaklaşılır, sonra çekilir ve bir sonraki dalışa (adım s = 0,75 × Dc) kaydırılır. Bu dairesel kanca hareketi süreci güvenceye alır.
Ne zaman dalma? Dalma frezeleme kesmeyi frezenin çevresiyle değil alnıyla yapar; bu yüzden kesme kuvveti radyal yerine eksenel (fener mili boyunca) oluşur. Darbeli bir baralamaya benzer: güç tüketimi ve gürültü düşüktür. Kenar frezelemenin titreşim yüzünden yürümediği durumlarda alternatiftir:
- Takım çıkıntısı 4 × Dc’den uzunsa.
- Tezgâh, bağlama veya parça rijit değilse.
- Köşelerde yarı kaba işleme (kalan malzemeyi alma) yapılacaksa.
- Titanyum gibi zor malzemelerde; tezgâh gücü veya torku yetersizse.
Uygulama ipuçları
- Kesmeye en alttan başlayıp yukarı doğru ilerleyin. Yatay tezgâh, kesme sıvısı veya basınçlı hava talaş tahliyesini kolaylaştırır.
- Ağız başına ilerleme (fz) klasik frezelemeden düşük tutulur; aynı anda birden fazla ağız kesimde olmalıdır, bu yüzden sık ağızlı freze tercih edin.
- Yana kayma adımı s = 0,75 × Dc. Titreşimi azaltmak için dalma derinliğini her adımda kademeli olarak azaltın.
- Geri çekilişte talaşı yeniden kesmemek için kanca hareketini kullanın. Delik delme çevrimiyle (G81/G83 tipi) dalma frezeleme yapmayın: hızlı geri çekilme sırasında yeniden kesme titreşim üretir.
- Havuz ve ceplerde önce mümkün olan en büyük başlangıç deliğini delin (yaklaşık 1,5 × Dc) ve ilk iki dalma kademesinde ilerlemeyi düşürün; tam genişlikte kanal açmaktan kaçının.
- Derin ve dar kanallarda talaş tahliyesi ve adım oranı açısından matkapla dalmak daha etkilidir (yaklaşık Dc = 35 mm’ye kadar).
- Sonraki finiş pasosu için her zaman düzgün, sürekli bir pay bırakın.
7.4. Doğrusal Rampalama (Açılı Frezeleme) ve Kademeli Frezeleme
Kapalı kanal, cep veya havuza matkap kullanmadan girmenin en yaygın yolu doğrusal rampalamadır: freze Z ekseninde inerken aynı anda X veya Y yönünde ilerler (2 eksen eş zamanlı). Operatörün bilmesi gereken şey şudur: rampa sırasında aynı anda üç kesme olur; öndeki uç hem çevreden hem tabandan keser, arkadaki uç tabandan keser. Kuvvet hem radyal hem eksenel yöndedir ve tam genişlikte kanal (ae = Dc) olduğu için freze üzerinde ek radyal yük ve uzun talaş oluşur.
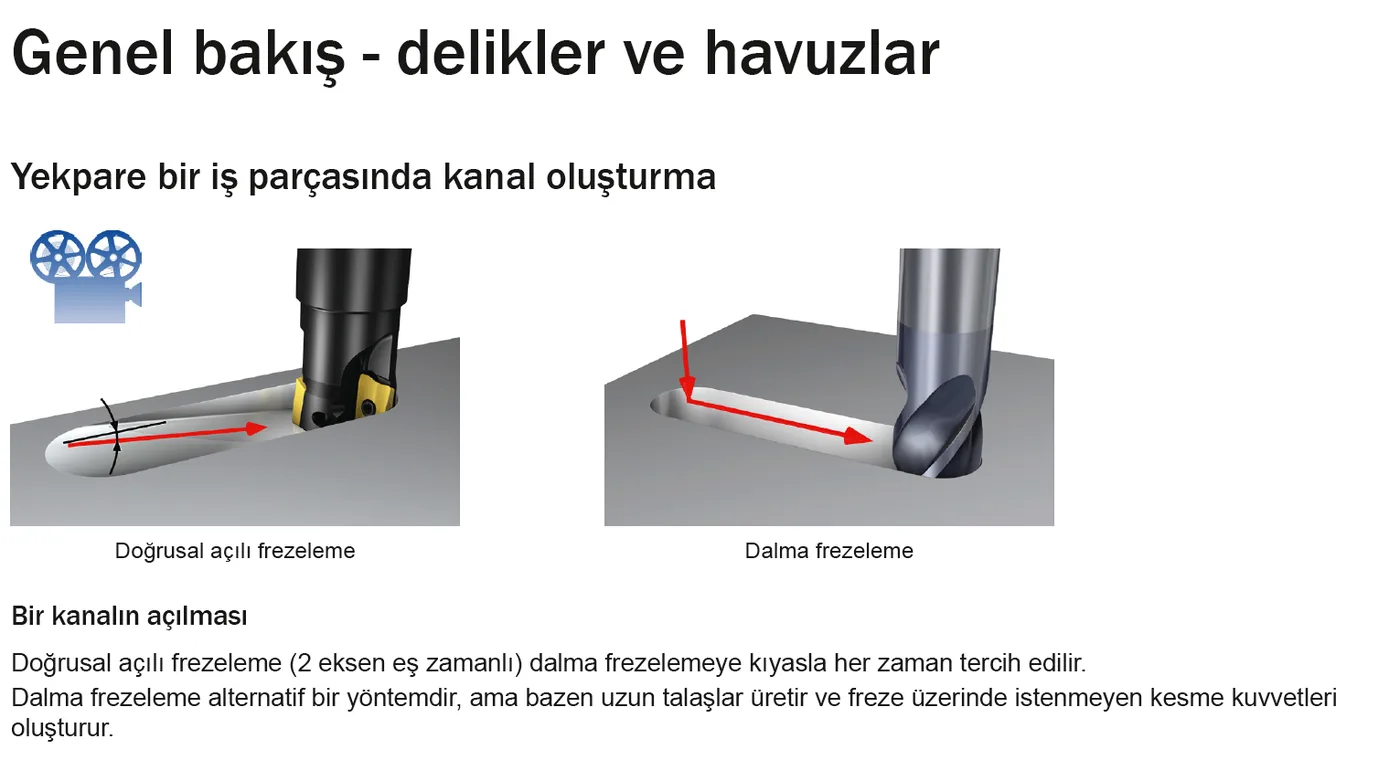
- Rampa boyunca ilerlemeyi normal değerin yaklaşık %75’ine düşürün.
- Rampa biter bitmez ilerlemeyi hemen yükseltmeyin: arkadaki uç kesmeyi bırakana kadar (yaklaşık bir freze çapı kadar yol) düşük ilerlemeyle devam edin, sonra kanal ilerlemesine geçin.
- Talaş tahliyesi için kesme sıvısı veya basınçlı hava kullanın. Küçük uç radyüsü temas alanını azaltır.
- Maksimum rampa açısı frezeye bağlıdır: uç radyüsü ve freze çapı büyüdükçe izin verilen açı küçülür. Değeri takım üreticisinin kataloğundan alın; tahmin etmeyin.
- Derin kanalda tek yönde rampalamak yerine iki yönde (ileri–geri, “aşamalı”) rampalamak verimi belirgin artırır. Yön değiştirmeden önce freze gövdesinin orta kısmının tabana çarpmaması için yolun sonunda kısa bir mesafe bırakın.

Dairesel rampa her zaman önce. Tezgâh ve program izin veriyorsa dairesel (helisel) rampa doğrusal rampaya tercih edilir: radyal temas azalır, saf aşağı frezeleme yapılır ve talaş daha iyi tahliye edilir (bkz. 7.2).
Kademeli (matkap gibi dalarak) kanal açma. Parmak frezeyle matkap gibi dalarak kanal açmak rampaya alternatiftir; ancak çok güç ister, uzun talaş üretir ve frezeye istenmeyen kuvvet bindirir. Yalnızca tezgâhın rampa yeteneği zayıfsa veya kısa, kapalı kanallarda kullanın. Dalış derinliği talaş kanalının boyu ve tahliye kapasitesiyle sınırlıdır; daha derin kanallarda gagalamalı çevrim gerekir. Dalarken ilerleme, frezeleme ilerlemesinin yaklaşık %50’si olmalıdır. Merkezden kesmeyen (uç yuvası merkeze kadar gelmeyen) frezelerde dalış derinliği çok sınırlıdır; talaş alanı için seyrek ağızlı freze kullanın.
7.5. Havuz ve Cep Açmada İki Strateji
Kapalı bir cebi boşaltırken iki temel yol vardır; seçimi tezgâhın rijitliği ve cebin şekli belirler.
1) Küçük ap ile dairesel rampa: “hafif ve hızlı”. Küçük giriş açılı (yüksek ilerlemeli) veya yuvarlak uçlu bir frezeyle sığ pasolar ve yüksek ilerleme. Daha az rijit tezgâhlar (ISO/BT 40 sınıfı) ve profilli tabanlı havuzlar (kalıp işleri) için ilk tercihtir. Dikkat: 90° duvarın tam karşısında tam yükseklikte kesmeyin; küçük giriş açısının avantajı kaybolur ve talaş derinliği aniden artar.
- Freze çapı en fazla 1,5 × parça köşe radyüsü.
- Derinliğe saat yönünün tersine dairesel rampayla inin; her pasoya dönerek girin.
- Radyal kesim ae en fazla %70 × Dc; yuvarlak uçlu frezede eksenel paso en fazla %25 × iC (uç çapı).
- Köşelerde takım yolu radyüsü = Dc; köşe dönerken ilerlemeyi düşürün (bkz. 4.3).

2) Büyük ap ile dairesel frezeleme: önce delik. Bir başlangıç deliği delin, ardından uzun kenarlı parmak frezeyle delikten dairesel yolla genişleyin. Titanyum havacılık parçaları gibi derin ceplerin tipik yöntemidir. En büyük risk talaşın yeniden kesilmesi ve sıkışmasıdır:
- Yatay fener milli tezgâh (ISO 50 sınıfı) tercih edilir; takım içinden yüksek basınçlı kesme sıvısı veya basınçlı hava kullanın.
- Freze çapı başlangıç deliğinin %75’ini geçmesin; eksenel paso büyük tutulur (ap en fazla 2 × Dc).
- Deliğe dairesel yolla girin; radyal kesim ae en fazla %30 × Dc.
- Köşelerde mümkün olan en büyük radyüsü programlayın. Kabayı en büyük çaplı frezeyle bitirip köşeleri ayrı bir artık frezeleme pasosuyla alın (bkz. 7.7); köşe frezesinin çapı 1,5 × köşe radyüsünü geçmesin.
7.6. Trokoidal Frezeleme
Trokoidal frezeleme, frezenin ileri doğru kayan dairesel bir yolda, spiral “dilimler” hâlinde malzeme kaldırdığı bir kanal ve cep yöntemidir. Sertleştirilmiş çelik (ISO H) ve ısıya dayanıklı alaşımlar (ISO S) gibi zor malzemelerin kaba ve yarı kaba işlemesi için geliştirildi; bugün titreşim sorunu olan her kanal işinde kullanılır. Mantığı tek bir şeye dayanır: çok küçük radyal kesim (ae), buna karşılık büyük eksenel paso (ap) ve yüksek kesme hızı.
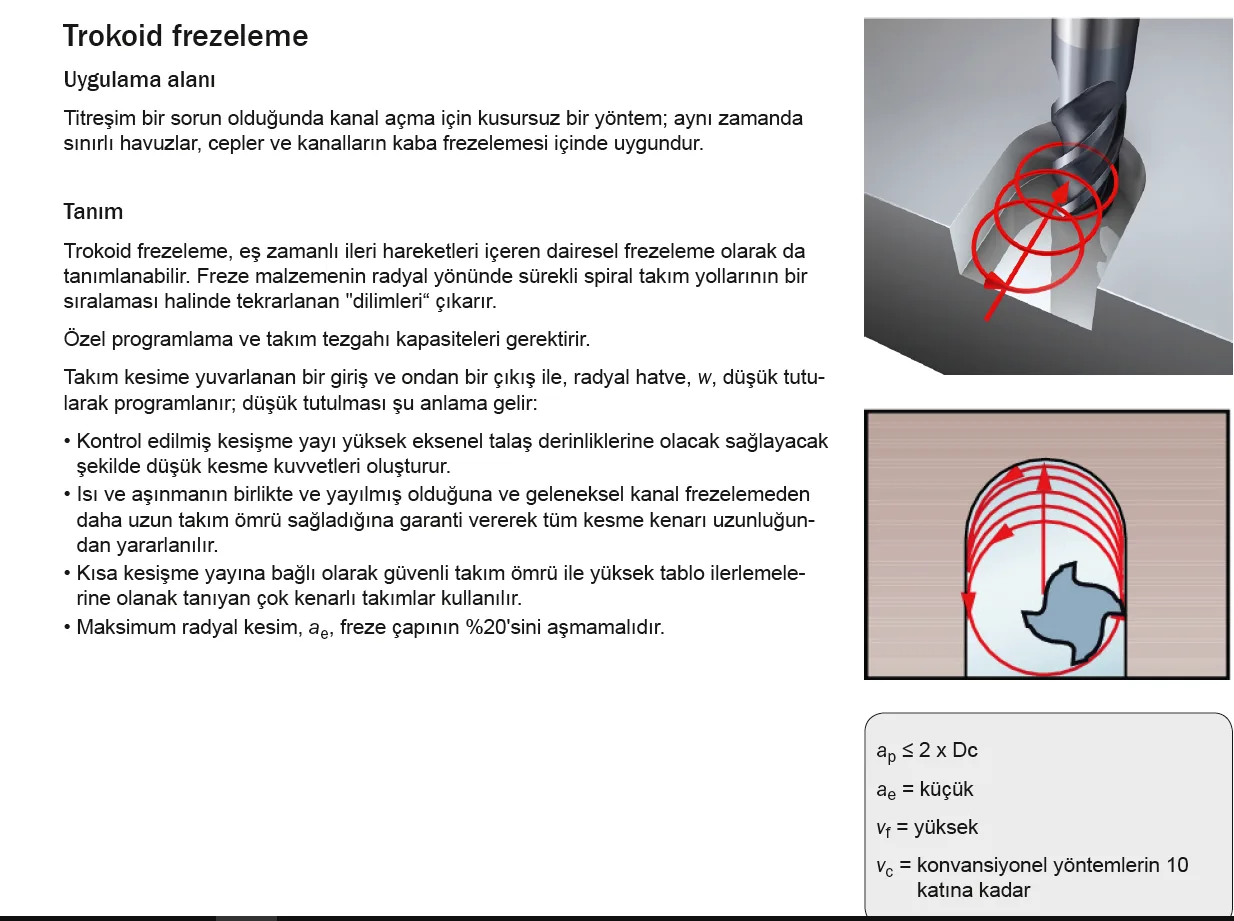
- Küçük ae → düşük radyal kuvvet; rijitliği zayıf kurulumlarda bile derin ap mümkün olur.
- Her an tek bir ağız kesimde → titreşim eğilimi en aza iner.
- Kısa temas yayı → kesme bölgesi daha az ısınır; kesme hızı klasik kanal açmanın birkaç katına çıkabilir.
- İnce talaş kalınlığı (hex) ama yüksek fz; aşınma kesici kenar boyunun tamamına yayılır, takım ömrü uzar.
- Çok ağızlı frezeler kullanılabilir; daha küçük çaplı bir freze daha geniş kanalı güvenle açar.


İlerleme düzeltmesi: Helisel delikteki gibi, hesaplanan ilerleme çevre ilerlemesidir (vfm = n × fz × zc). Takım merkezi için programlanacak değer vf = (Dvf / Dm) × vfm; burada Dm kanal genişliği, Dvf = Dm − Dc.
Geniş kanallar (kanal genişliği > 2 × Dc): Sürekli spiral yerine dört adımlı yol daha verimlidir: (1) programlanmış radyüs ≈ 0,5 × Dc ile dönerek kesime girin; (2) doğrusal (G1) pasoda ae ≈ 0,1 × Dc ile ilerleyin; (3) aynı radyüsle dönerek çıkın; (4) hızlı hareketle bir sonraki başlangıç noktasına dönün ve tekrarlayın.
7.7. Artık Frezeleme: Köşelerde Kalan Malzemeyi Alma
Büyük çaplı frezeyle kaba işlenen cebin köşelerinde kaçınılmaz olarak malzeme kalır. Bunu finiş frezesine bırakmak, köşede temas yayının aniden büyümesi (bkz. 4.3) yüzünden titreşim ve uç kırılması demektir. Artık frezeleme, köşeyi küçük bir frezeyle çok pasoda, her pasoda düşük radyal kesimle yarı kaba işleyen tekniktir. Trokoidalden farkı: radyal kesim köşeye girerken sıfırdan başlayıp ortada en büyük değere ulaşır ve yine sıfıra iner; bu yüzden dönerek giriş ve çıkış gerekmez.

- Freze çapı en fazla 1,75 × bitmiş köşe radyüsü.
- Radyal adım w ≈ %10 × Dc; ap 2 × Dc’ye kadar; fz başlangıç ≈ 0,1 mm/ağız; kesme hızı normal önerinin 3–6 katına çıkabilir.
- Köşe radyüsü küçüldükçe takım merkezinin çizdiği yol da küçülür; merkez ilerlemesi her pasoda düşürülmelidir. Aksi hâlde ağız başına ilerleme artar ve süreç kararsızlaşır. Köşe ilerleme kontrolü iyi olan bir tezgâh şarttır.
- Gerekli paso sayısı köşe açısına bağlıdır; 60°’den dar köşelerde artık frezeleme yerine dalma frezeleme daha iyi çözüm olabilir (bkz. 7.3).
8. Frezelemede Sorunlar ve Çözümler
Aşağıdaki tablo frezelemeye özgü sorunları toplar. Krater aşınması ve plastik deformasyon gibi genel aşınma türleri için tornalama rehberindeki aşınma tablosu geçerlidir; burada yalnızca frezede farklı davranan sorunlar yer alır. Her çözümü tek tek, küçük adımlarla deneyin ve sonucu uçta ve parçada gözleyin.
| Sorun | Belirti | Olası Sebep | Çözüm |
|---|---|---|---|
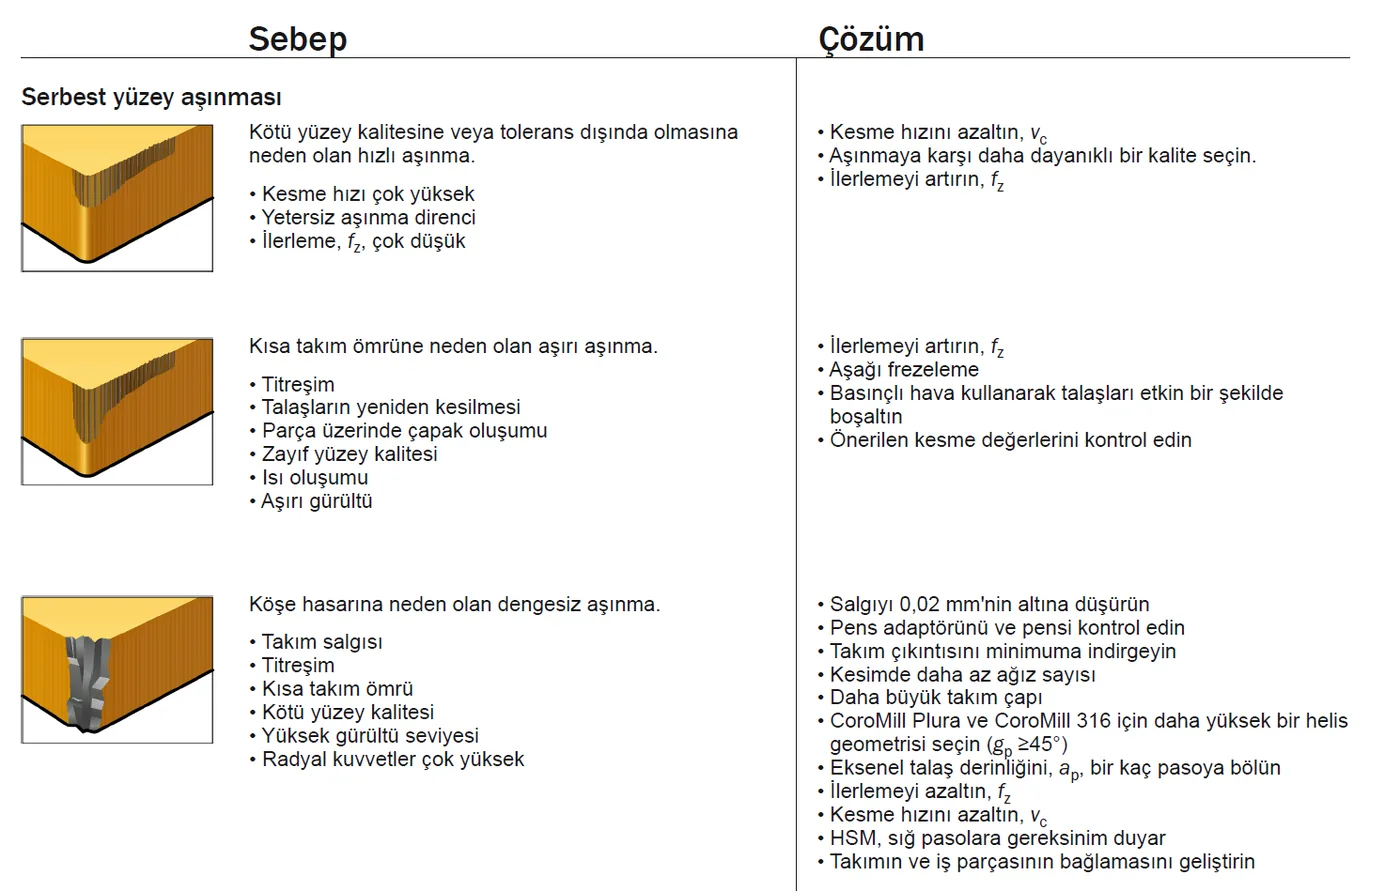
| Hızlı serbest yüzey aşınması | Kötü yüzey, tolerans dışı parça, kısa takım ömrü. | vc çok yüksek; fz çok düşük (ağız kesmek yerine sürtüyor); titreşim; talaşın yeniden kesilmesi; yetersiz aşınma direnci. | vc’yi azaltın; fz’yi artırın; aşağı frezeleme; basınçlı havayla talaşı uzaklaştırın; daha aşınma dirençli kalite. |
| Dengesiz aşınma (bir ağız çok, diğeri az) | Köşe hasarı, yüksek gürültü, kötü yüzey. | Takım salgısı; titreşim; çok fazla ağız aynı anda kesimde. | Salgıyı 0,02 mm’nin altına indirin; pens ve adaptörü kontrol edin; takım çıkıntısını kısaltın; kesimde daha az ağız veya daha büyük çap; parmak frezede yüksek helis (≥ 45°); ap’yi birkaç pasoya bölün. |
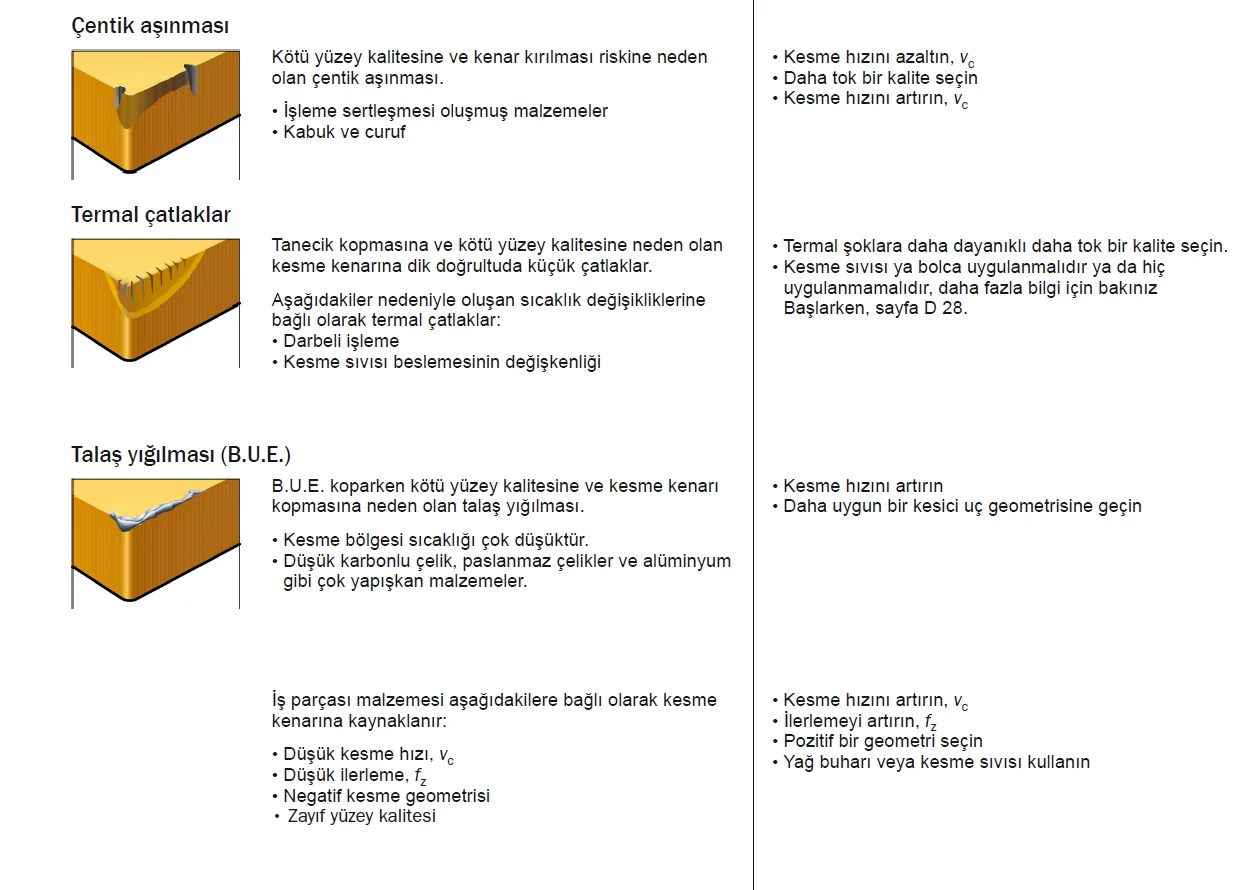
| Termal çatlaklar | Kesme kenarına dik küçük çatlaklar, ardından kopma. | Darbeli kesimde sıcaklık dalgalanması; düzensiz kesme sıvısı beslemesi. | Termal şoka dayanıklı, daha tok kalite; kesme sıvısı ya bol ya hiç (bkz. 6.1). |
| Talaş yığılması (BUE) | Kırçıllı yüzey; kopan yığın kenarı döker. | Düşük vc ve fz; negatif geometri; yapışkan malzeme (düşük karbonlu çelik, paslanmaz, alüminyum). | vc ve fz’yi artırın; pozitif, keskin geometri; yağ buharı veya kesme sıvısı. |
| Tanecik kopması / kenar kırılması | Kenarda mikro dökülmeler, hızlı yüzey bozulması. | Çok kırılgan kalite; zayıf geometri; kesmeye girişte darbe; BUE kopması; talaşın kenara yönlenmesi. | Daha tok kalite ve güçlü kenar; kesmeye girişte ilerlemeyi düşürün veya dönerek girin; stabiliteyi artırın; BUE varsa vc’yi artırın. |
| Titreşim: zayıf fikstür | Dalgalı yüzey, gürültü, ölçü kaçması. | Parça kesme kuvveti yönünde desteklenmiyor. | Kuvvet yönünü belirleyip destek ekleyin; ap’yi düşürün; seyrek ve değişken aralıklı ağızlı freze; hafif kesen geometri, küçük köşe radyüsü; zayıf desteklenen bölgeyi işlemekten kaçının. |
| Titreşim: eksenel yönde zayıf parça | İnce taban veya cidar titriyor. | Eksenel kesme kuvveti parçayı esnetiyor. | 90° giriş açılı pozitif freze (eksenel kuvvet küçük); ap, köşe radyüsü ve paralel bölgeyi küçültün. |
| Titreşim: uzun takım çıkıntısı | Derin işlerde tırlama. | Takım sapması; çıkıntı 4 × boyu geçiyor. | Çıkıntıyı en kısaya indirin; en büyük bağlama çapı; değişken aralıklı ağız; 45° giriş açısı veya yuvarlak uçla kuvvetleri dengeleyin; fz’yi artırın; ap’yi düşürün; finişte yukarı frezeleme; az ağızlı veya yüksek helisli parmak freze; çok uzun çıkıntıda titreşim sönümlü tutucu. |
| Titreşim: zayıf fener mili + 90° freze | Küçük tezgâhta kenar frezelemede tırlama. | Radyal kuvvet mili esnetiyor. | Mümkün olan en küçük çaplı freze; pozitif, hafif kesen uç; yukarı frezelemeyi deneyin; mil salgısının tezgâh için kabul edilebilir olduğunu kontrol edin. |
| Titreşim: düzensiz tabla ilerlemesi | Aşağı frezelemede ani sarma. | Vida boşluğu (backlash). | Yukarı frezelemeyi deneyin; ilerleme vidasının boşluğunu ayarlatın. |
| Titreşim: kesme değerleri ve köşeler | Belirli devirde tırlama; köşelerde ses. | Kesme değerleri rezonansa denk geliyor; köşede temas yayı büyüyor. | vc’yi düşürün, fz’yi artırın, ap’yi değiştirin; köşelerde büyük radyüsü düşük ilerlemeyle programlayın (bkz. 4.3, 7.7). |
| Talaş sıkışması | Uç köşe hasarı, kenar kopması; tam kanal ve derin ceplerde, özellikle titanyumda ve dikey tezgâhlarda. | Talaş kanaldan çıkamıyor, yeniden kesiliyor. | İyi yönlendirilmiş bol kesme sıvısı veya basınçlı hava (tercihen takım içinden); fz’yi düşürün; derin kesimi pasolara bölün; derin kanalda yukarı frezelemeyi deneyin; 2–3 ağızlı veya yüksek helisli parmak freze; takım yolu stratejisini değiştirin (trokoidal, bkz. 7.6). |
| Yetersiz yüzey kalitesi: ilerleme izi | Belirgin, düzenli ağız izleri. | Devir başına ilerleme paralel bölgeden büyük; uçlar farklı yükseklikte; mil salgısı. | Devir başına ilerlemeyi paralel bölge genişliğinin en fazla %70’ine düşürün; uç yüksekliklerini komparatörle kontrol edin; mil salgısını ve freze oturma yüzeylerini kontrol edin. |
| Yetersiz yüzey kalitesi: geriye kesme | Çapraz “kafes” deseni. | Frezenin arka ağızları yüzeyi ikinci kez kesiyor. | Fener mili eğimini kontrol edin (yaklaşık 0,10 mm/1000 mm); finişte eksenel salgı 7 µm’yi aşmamalı; daha küçük çaplı freze; frezenin yalpalamadığından emin olun. |
| Yetersiz yüzey kalitesi: çıkış izi ve çapak | Kenar dökülmesi, çapak. | Çıkışta kalın talaş; BUE; aşınmış uç. | fz’yi düşürün; sık ağızlı freze; çıkışta ince talaş oluşacak şekilde frezeyi konumlandırın; 45° giriş açısı ve hafif geometri; keskin uç; BUE varsa vc’yi artırın ve kesme sıvısını kapatın. |
| Çapak oluşumu (HRSA, paslanmaz) | Parça kenarında çapak. | Malzeme özelliği; çentik aşınması. | Büyük uç radyüsü (küçük etkin giriş açısı); ap’yi radyüsün altında tutun: yuvarlak uçta ap ≤ 0,25 × iC, radyüslü uçta ap ≤ 0,5 × rε. |
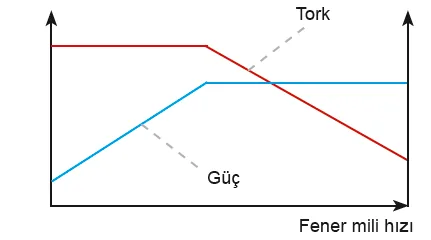
| Tezgâh gücü yetmiyor | Mil yükü sınırda, devir düşüyor. | Talaş kaldırma oranı, ortalama talaş kalınlığı, geometri ve vc birlikte gücü belirler; düşük devirde motor gücü de düşer. | Seyrek ağızlı freze; pozitif freze negatiften daha az güç ister; önce vc’yi, sonra tabla ilerlemesini düşürün; daha küçük freze ve daha fazla paso; ap’yi düşürün; tezgâhın güç–devir eğrisini dikkate alın. |


Mentor CNC ile Devam Edin
Bu rehber, Mentor CNC’nin frezeleme kesici takım seçimi, giriş açısı ve işleme optimizasyonu birikimini özetler. Serideki diğer talaşlı imalat rehberleri için Kesici Takımlar kategorisini ve CNC hesaplama araçlarımızı inceleyin. Sorularınızı yorumlarda paylaşabilirsiniz.
Uygulamalı deneme: Seçtiğiniz takım ailesi, çap ve ağız sayısı için devir ve ilerlemeyi otomatik hesaplayan, takım yolunu 3B gösteren ve G kodunu üreten CNC Freze CAM Simülatörü ve G Kodu Üretici aracıyla bu rehberdeki işleme yöntemlerini uygulamalı olarak deneyebilirsiniz.
