
G84 ve G88, talaşlı imalatta delik içi (eksenel ve radyal) diş açma süreçlerini tamamen otomatikleştiren kılavuz çekme hazır çevrimleridir. CNC tornada kılavuz denilen kesici takımlarla delik içine diş açarken normal ilerleme komutları (G01) kullanılamaz; çünkü kılavuzun deliğe girme hızı ile iş milinin dönme hızı arasında kusursuz bir matematiksel senkronizasyon olmak zorundadır. Bu senkronizasyon bozulursa kılavuz delik içinde anında kırılır veya parçanın dişlerini sıyırır.
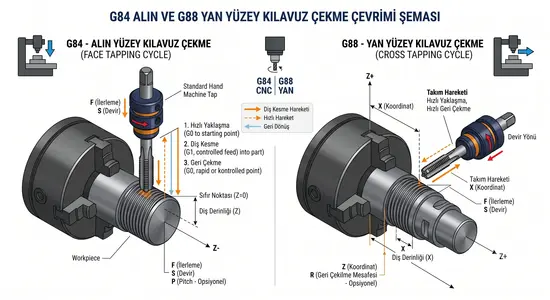
G84 alın ve G88 yan yüzey kılavuz çekme çevrimi şeması
1. Kılavuz çekme hazır çevrimlerinin mantığı ve kodların görevi
Senkronizasyonu hatasız kontrol altına almak için G84 ve G88 tasarlanmıştır:
- G84 – Yüz / alın kılavuz çekme (face tapping): parçanın tam merkezine veya alın yüzeyine, yani Z ekseni doğrultusunda eksenel kılavuz çekmek için kullanılır. Takım kesme beslemesiyle deliğe girer, dip noktada iş milinin durmasını sağlar ve iş mili ters yönde (CCW) dönerek kesme beslemesiyle deliği terk eder.
- G88 – Yan yüzey kılavuz çekme (side tapping): canlı takım (C ekseni) mekanizmasına sahip tezgahlarda, parçanın dış çapındaki yan yüzeylere, yani X ekseni doğrultusunda radyal kılavuz çekmek için kullanılır.
2. Programlama biçimi, formatı ve parametre ayarları
G84 (alın yüzey) formatı:
G84 X(U)_ C(H)_ Z(W)_ R_ P_ F_ ;
(basit merkez kılavuz: G84 Z(W)_ R_ P_ F_ ;)

G88 (yan yüzey) formatı:
G88 Z(W)_ C(H)_ X(U)_ R_ P_ F_ ;| Adres | Görev |
|---|---|
| X(U) / Z(W) | Kılavuz çekmenin bittiği en dip noktanın hedef koordinatı. G84 te derinlik Z ekseni, G88 de derinlik X ekseni ile belirlenir. |
| C(H) | Canlı takım uygulamalarında, diş açılacak deliğin parça çevresindeki açısal konumu (C ekseni açısı). |
| R | Emniyetli yaklaşma noktası. Takım delik ağzına hızlı traversle yaklaşırken bu R mesafesinde durur ve buradan itibaren kılavuz çekme ilerlemesine geçer. |
| P | Deliğin en dibinde takımın ters yönde dönmeye başlamadan önce aynı yerde kalma (dwell / bekleme) süresi, milisaniye. Örn. P1000 = dipte 1 saniye bekleme; bu, iş milinin yön değiştirirken sarsıntı yapmasını engeller ve diş dibinin temiz çıkmasını sağlar. |
| F | Dişin hatvesi (vida adımı). |
3. Kullanım alanları
- G84 alın kılavuz çekme: motor milleri merkez delikleri, flanş bağlantı delikleri, cıvata merkezleme yuvaları ve her türlü eksenel dişli bağlantı elemanı imalatı.
- G88 yan kılavuz çekme: miller üzerine açılan setskur (tespit vidası) delikleri, sensör montaj yuvaları, hidrolik/pnömatik rekor bağlantılarının yapılacağı radyal dişli delikler.
4. Örnek programlama uygulamaları
Örnek 1: G84 ile alın yüzeye M10 (hatve 1,5 mm) eksenel kılavuz çekme
Parçanın merkezine önceden matkapla delik delinmiştir. Z ekseninde Z-25 derinliğe kadar kılavuz çekiyoruz; devir 200 dev/dak.
O0084 (G84 ALIN KILAVUZ CEKME ORNEGI) ;
G21 ;
G28 U0 W0 ;
G97 S200 M03 ;   (Is milini 200 dev sabit hizda saat yonunde dondur)
T0303 ;
G99 ;            (Ilerleme modu: mm/devir)
(BASLANGIC NOKTASINA HIZLI YAKLASMA)
G00 X0 Z5.0 M08 ;   (Tam merkez X0, parcaya 5 mm kala)
(G84 CEVRIMI)
G84 Z-25.0 R2.0 P500 F1.5 ;
(  Z-25.0 dis derinligi | R2.0 Z2 den itibaren kilavuz | P500 dipte 0.5 sn bekle | F1.5 hatve )
(CEVRIM IPTAL VE GUVENLI CIKIS)
G80 ;
G00 X150.0 Z150.0 M09 ;
M05 ;
M30 ;
Örnek 2: G88 ile yan yüzeye canlı takımla radyal kılavuz çekme
Parçanın yan yüzeyinde, C ekseni 90° açısındayken X ekseninde eksi yönde X30 hedefine (derinlik) kılavuz çekiyoruz; hatve yine 1,5 mm.
O0088 (G88 YAN YUZEY KILAVUZ CEKME ORNEGI) ;
G21 ;
G28 U0 W0 ;
M20 ;            (C eksenini ve canli takim modunu aktif et)
G97 S300 M03 ;   (Canli takimi 300 devirde dondur)
T0404 ;
G99 ;
(ACISAL KONUMLANDIRMA VE YAKLASMA)
G00 C90.0 ;      (Parcayi C ekseninde 90 dereceye dondur ve kilitle)
G00 X65.0 Z-20.0 M08 ;
(G88 YAN KILAVUZ CEVRIMI)
G88 X30.0 R62.0 P1000 F1.5 ;
(  X30.0 son cap hedefi | R62.0 cap 62 ye kadar hizli, sonra kesme | P1000 dipte 1 sn bekle | F1.5 hatve )
(CEVRIM IPTAL VE KAPANIS)
G80 ;
G00 X200.0 Z100.0 M09 ;
M05 ;
M30 ;
G88 canlı takım C ekseni radyal kılavuz çekme

Her iki çevrim de sonunda G80 ile iptal edilir; aksi halde çevrim modal kalır ve sonraki hareketlerde beklenmeyen dalma oluşabilir.
5. Eksik bilgi uyarısı: iç sistem parametreleri
G84 ve G88 in alt tabanında çalışan CNC ünite içi mikro parametre numaraları — örneğin rijit/katı kılavuz çekmeyi (rigid tapping) aktif eden veya parametrik gecikme sürelerini belirleyen özel sistem parametre kod numaraları — kaynak dokümanlarda yer almamaktadır. Bu spesifik iç parametre numaraları için kullandığın tezgah modelinin (örn. FANUC Series -TC) orijinal teknik el kitabını esas al; rijit kılavuz opsiyonu ve ilgili M kodu (örn. bazı tezgahlarda rigid tapping için ayrı bir M kodu gerekir) makine üreticisine göre doğrulanmalıdır.
