
G76 Çoklu Tekrarlı Vida (Diş) Çekme Çevrimi, CNC torna programlamasında operatörün tek tek hatve ve paso hesabı yapmasını gerektirmeyen, tüm kesme adımlarını kontrol ünitesine otomatik olarak hesaplatan en gelişmiş ve en güvenli diş çekme döngüsüdür. Tek noktalı vida katerleri ile düz, konik, metrik veya inç diş açılırken her pasoda derinlik vermeyi, alınlarda pah kırmayı ve finiş pasoyu tek tek G32 veya G92 gibi kodlarla yazmak yerine G76 tüm bu işlemleri tek blok kalıbıyla yönetir.
G76 çoklu tekrarlı vida çekme çevrimi paso şeması
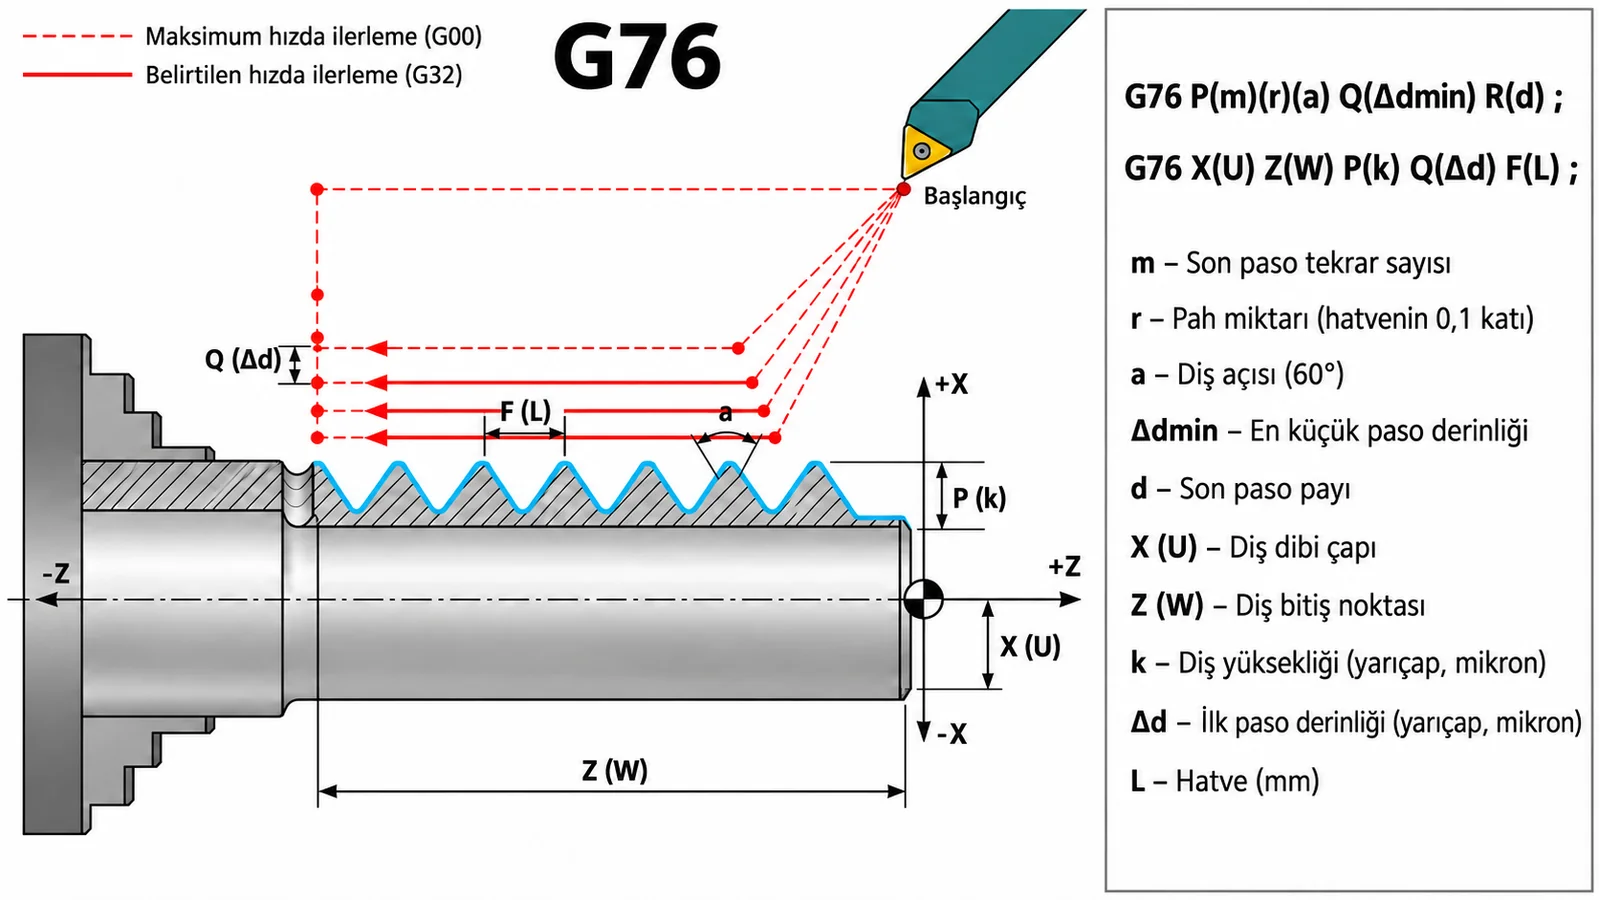
1. G76 çevriminin temel amacı ve mantığı
G76 kullanıldığında kontrol ünitesi vida diş yüksekliğini ve ilk paso derinliğini esas alarak geriye kalan tüm kaba talaş adımlarını otomatik hesaplar; vidanın sonunda dişin rahat çıkması için otomatik pah kırma (chamfering) yapar; kesici ucun ömrünü korumak için diş açısının tek kenarından (genellikle 60° veya 55° yan yüzey takip edilerek) emniyetli kesme algoritması uygular. Böylece uzun ve hataya açık satırlar yerine iki satırlı güvenli bir blok kullanılır.
2. İki satırlı standart FANUC G76 formatı ve adres detayları
G76 P(mmrra) Q(Δdmin) R(d) ;
G76 X(U) Z(W) R(i) P(k) Q(Δd) F(L) ;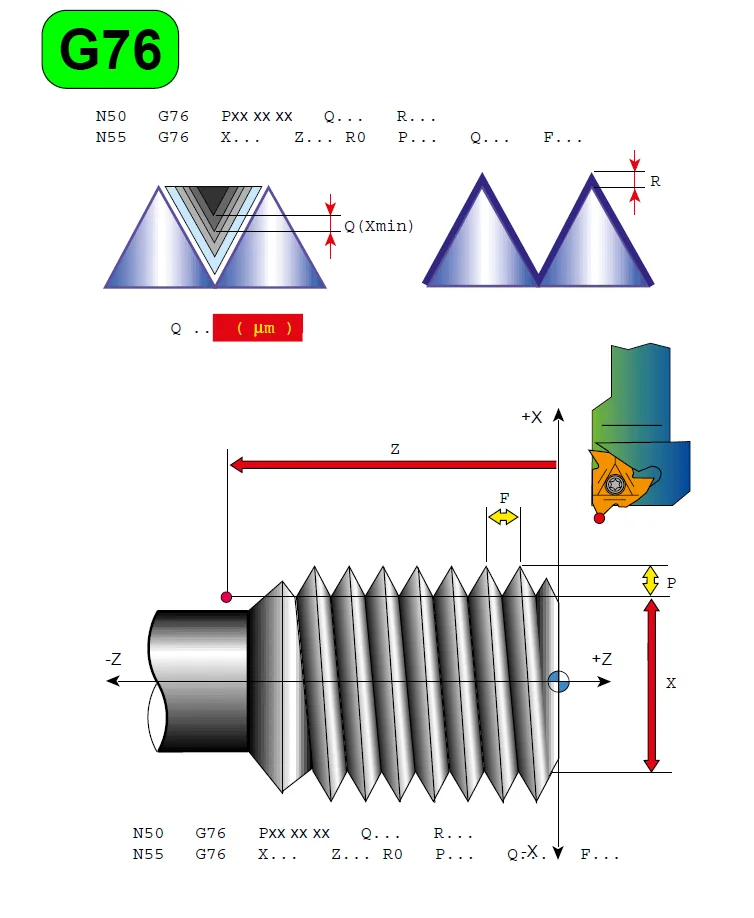
2.1 İlk satırın adres detayları
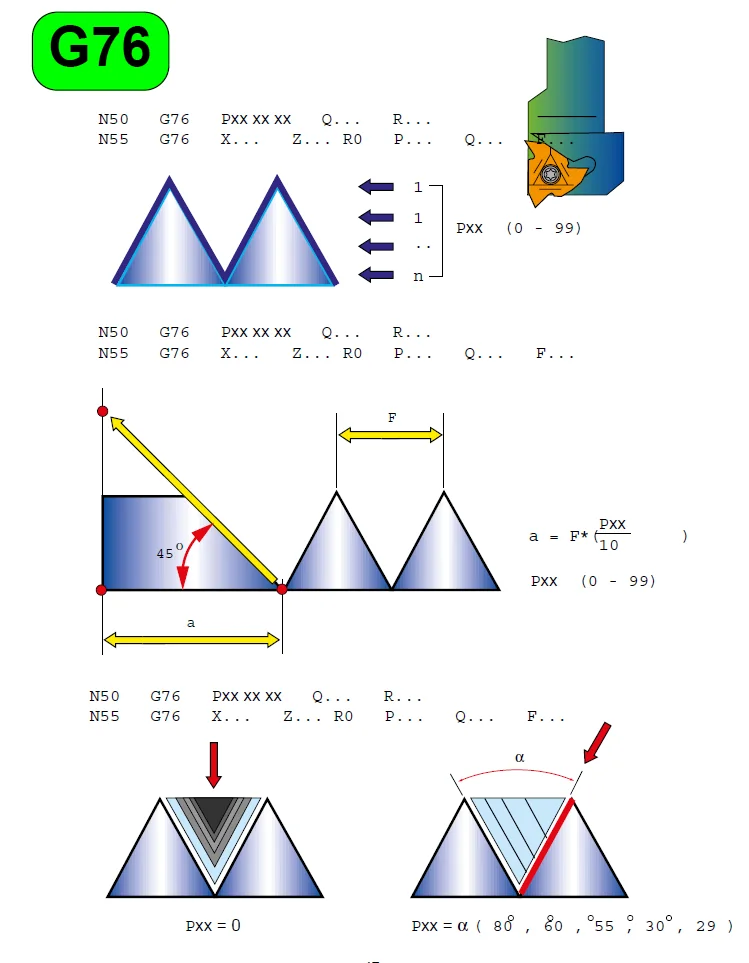
İlk satırdaki P adresi ardışık 6 haneli bir kod kombinasyonudur ve tek başına üç hayati işlevi kontrol eder:
| Hane | İşlev |
|---|---|
| İlk 2 hane (01–99) | Finiş (son ölçü) pasonun kaç kez boşta tekrar edileceği. Örn. 02 yazılırsa vida son ölçüye geldikten sonra kalan yaylanmaları ve çapakları temizlemek için kesme yapmadan 2 tam tur boşta geçer. |
| Orta 2 hane (00–99) | Vida bitiş ucundaki pah kırma (kaçış) miktarı. Hatvenin 0,1 katı birimindedir. Örn. hatve 2 mm ve buraya 10 yazılırsa, vida bitiminde yaklaşık 1 hatve (2 mm) kala takım Z den X e 45° açıyla emniyetli kaçış yapar. |
| Son 2 hane | Kesici uç / vida diş açısı. Kontrol üniteleri altı açı destekler: 80°, 60°, 55°, 30°, 29° ve 0°. Metrik dişler için 60, Whitworth (inç) için 55 yazılır. |
Örnek: finiş tekrarı 1, pah kırma hatvenin 1 katı, diş açısı 60° ise P011060 yazılır. İlk satırdaki Q minimum paso derinliğidir; kontrol pasoları otomatik azaltırken kesme derinliği bu limitin altına inemez (ondalıksız, mikron — örn. 0,1 mm için Q100). İlk satırdaki R finiş pasonun talaş derinliğidir; noktalı yazılabilir (örn. R0.05).
2.2 İkinci satırın adres detayları
| Adres | Açıklama |
|---|---|
| X(U) | Vidanın bittiği nihai çap (diş dibi çapı). X mutlak, U artışlı. |
| Z(W) | Vidanın eksenel doğrultuda boyca bittiği mutlak veya artışlı koordinat. |
| R(i) | Konik vidalarda başlangıç ile bitiş arasındaki yarıçap farkı (koniklik). Düz vidalarda atlanır veya R0 yazılır. |
| P(k) | Vida diş yüksekliği (diş üstü ile dibi arasındaki yarıçap farkı). Ondalıksız, mikron — örn. 1,28 mm için P1280. |
| Q(Δd) | Diş çekmeye başlarken ilk paso derinliği. Ondalıksız, mikron — örn. 0,35 mm için Q350. |
| F(L) | Vidanın adımı (hatve). Metrik vidalarda iki diş arasındaki mm mesafesidir. |
3. G76 çevrimini doğrudan etkileyen FANUC parametreleri
G76 kod kalıbında yazılan bazı değerler programda atlanırsa veya varsayılan kesme algoritması değiştirilmek istenirse sistem parametreleri devreye girer. Bu numaralar kontrol nesline (Series 0, 0i-C, 0i-D) göre değişebilir.
| Parametre (0i-C/0i-D) | Görevi |
|---|---|
| No. 5130 — Vida pah kırma süresi/mesafesi | İlk satırdaki P adresinin ortasındaki iki hane (pah) atlanırsa veya vida sonundaki kaçış ivmesi değiştirilmek istenirse devreye girer; takımın Z yi durdurup X e ne kadar sürede/hatve oranında geçeceğini belirler. |
| No. 5141 — Minimum kesme derinliği (Δdmin) | İlk satırda Q(Δdmin) yazılmazsa kontrol hata vermez; bu parametredeki mikron değer otomatik minimum kesme sınırı kabul edilir. |
| No. 5142 — Finiş talaş payı (d) | İlk satırdaki R(d) finiş talaş derinliği tanımlanmadığında son pasoda bırakılacak temizleme payını belirler. |
| No. 5143 — Vida paso dağılım tipi | Pasoların sabit talaş hacmiyle mi (her adımda paso derinliği otomatik azalır) yoksa sabit kesme derinliğiyle mi hesaplanacağını belirler. Standart olarak tezgâhlar takım ömrünü korumak için talaş yükünü sabit tutar ve paso derinliğini kademeli azaltır. |
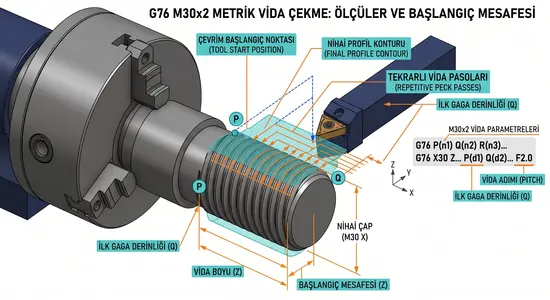
4. Örnek program: düz metrik vida çekme (M30x2)
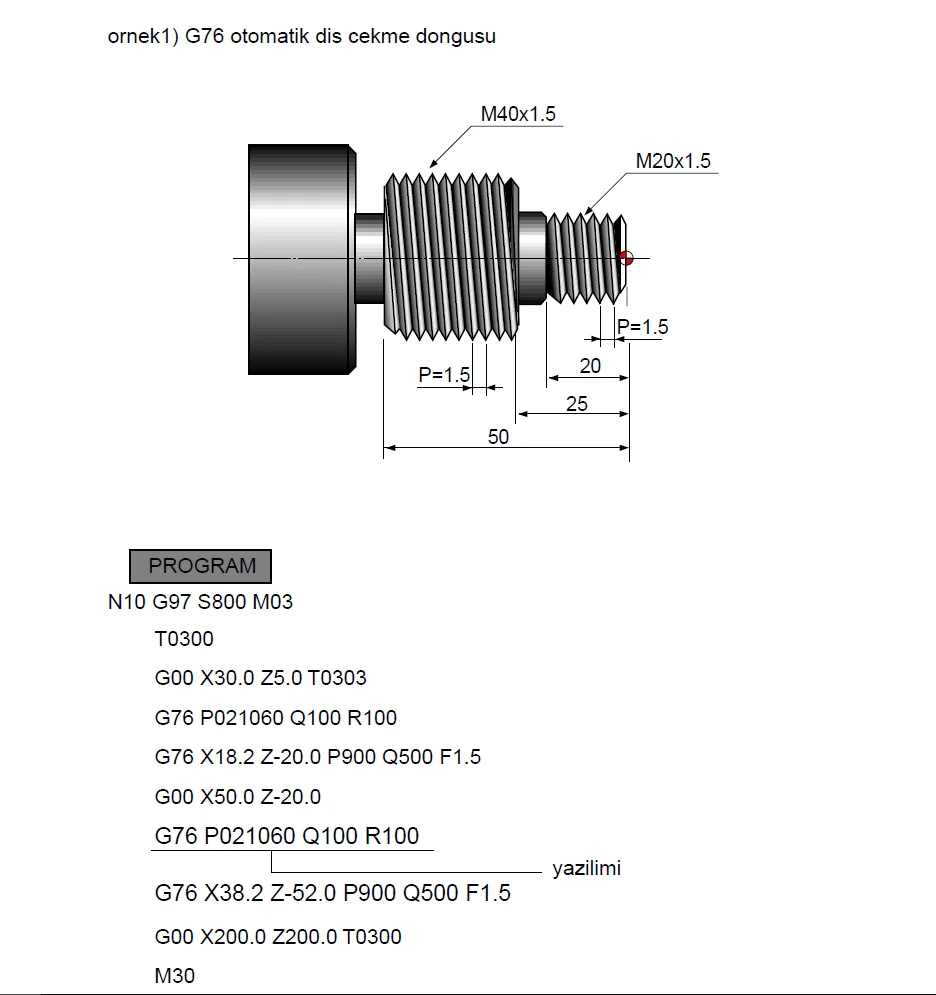
Dış çapı Ø30 mm olan silindirik bir milin üzerine Z5 koordinatından başlayıp Z-40 a kadar 2 mm hatveli (M30x2) düz metrik diş açalım. Teknik hesaplar: vida hatvesi F2.0. Diş yüksekliği (yarıçap) metrik vidada yaklaşık 1,226 mm → P1226. İlk paso derinliği emniyetli olsun diye 0,35 mm → Q350. Diş dibi çapı ≈ 30 – (2 × 1,226) = 27,548 mm → X27.548.
%
O7602 (MENTOR CNC - G76 METRIK DIS CEKME) ;
G21 G18 G40 G99 ;
G50 S2000 ;
T0404 ;
G97 S800 M03 ;   (Vida işlemlerinde G96 KULLANILMAZ! G97 sabit devir zorunlu)
M08 ;
(G76 ONCESI GUVENLI BASLANGIC NOKTASI)
G00 X35.0 Z5.0 ;
(G76 CEVRIMI BASLIYOR)
G76 P011060 Q100 R0.05 ;
G76 X27.548 Z-40.0 R0 P1226 Q350 F2.0 ;
(TAKIM OTOMATIK OLARAK X35 Z5 NOKTASINA DONER)
G00 X200.0 Z200.0 M09 ;
M05 ;
M30 ;
%
G76 P011060 Q100 R0.05— P01: 1 finiş tekrarı, 10: hatvenin 1 katı pah kaçışı, 60: 60° metrik diş açısı; Q100: min paso 0,1 mm; R0.05: finiş paso payı.G76 X27.548 Z-40.0 R0 P1226 Q350 F2.0— diş dibi çapı Ø27.548, vida boyu Z-40, R0 düz vida, P1226 diş yüksekliği (mikron), Q350 ilk paso (mikron), F2.0 hatve 2 mm.
G76 M30x2 metrik vida çekme ölçüleri ve başlangıç mesafesi
5. Güvenli test ve operatör kontrol listesi
- G97 kontrolü: çevrim öncesinde kesinlikle sabit kesme hızı (G96) aktif olmamalıdır. Devir dalgalanırsa hatve bozulur; mutlaka
G97ile sabit devir verilmelidir. - Z başlangıç mesafesi: vida başlangıç noktası, ilk diş yüzeyinden en az 3–4 kat hatve kadar uzakta olmalıdır (hatve 2 ise en az Z6.0–Z8.0). Eksenlerin vida adımına senkronize olabilmesi için bu ivmelenme mesafesi şarttır.
- Grafik simülasyonu: ilk denemede iş parçasını bağlamadan kuru çalıştırma (dry run) yapın veya takım yolunu grafik ekranında izleyin.
İlgili araç: Geniş hatveli, trapez veya çok ağızlı dişlerde takım tırlıyor ya da uç kırılıyorsa FANUC Makro Diş Çekme Simülatörü ve NC Kod Üretici aracıyla yük bölmeli paso planı ve hazır G32 programı alabilirsiniz.
