
G75, FANUC kontrollü CNC tornalarda takım genişliğinden daha geniş bir kanal açmak veya derin kanallarda talaşı kırarak emniyetli kesme yapmak için kullanılan çoklu tekrarlı kanal açma çevrimidir. G75 hem radyal yönde (X ekseni) gagalama yaparak talaş kırmayı sağlar, hem de eksenel yönde (Z ekseni) takım genişliği kadar yana kayarak geniş olukların otomatik boşaltılmasını sağlar.
G75 çoklu tekrarlı kanal açma çevrimi şeması
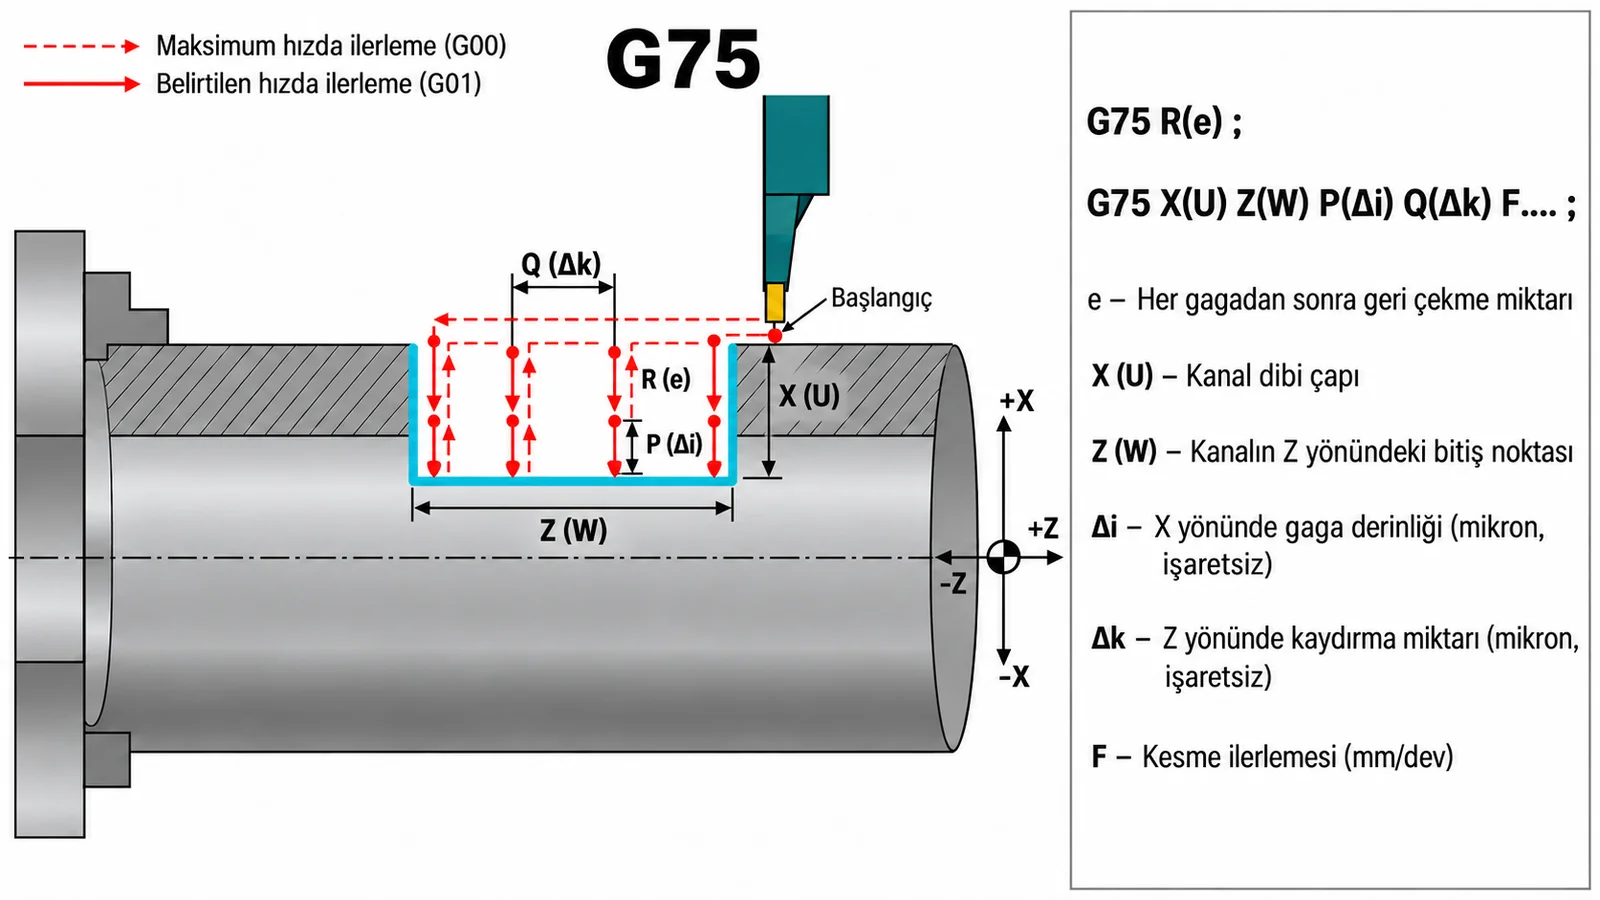
1. G75 çevriminin temel amacı ve çalışma mantığı
Parça üzerine tek seferde takım genişliğinden daha geniş bir kanal açmak veya derin kanallarda talaşı kırarak emniyetli kesme yapmak istendiğinde G75 çoklu tekrarlı kanal çevrimi devreye girer. En yaygın kullanım alanları:
- Dış çap üzerinde geniş ve derin segman/oluk kanallarının açılması,
- İç çap (delik içi) kanal açma işlemleri,
- İş parçasının işlem bittikten sonra kesici lama ile emniyetli şekilde kesilerek (part-off) koparılması,
- Sert malzemelerde talaşın sürekli çıkıp takıma sarılmasını önlemek için radyal gagalama yapılması.
2. İki satırlı standart FANUC G75 formatı ve parametre detayları
Güncel FANUC kontrol sistemlerinde (0i-C, 0i-D, 21i-B vb.) G75 çevrimi iki satır halinde programlanır:
G75 R(e) ;
G75 X(U) Z(W) P(Δi) Q(Δk) R(Δd) F(f) ;| Adres | Teknik adı | Anlamı ve giriş formatı |
|---|---|---|
| İlk satırdaki R(e) | Radyal geri dönüş miktarı | Takım her dalış (gagalama) yaptığında talaşı kırmak için yukarı kaç mm geri kaçacağı. Noktalı yazılır (örn. R0.5). Yazılmazsa 5139 parametresindeki varsayılan değer etkin olur. |
| X(U) | Kanal dip çapı | Kanalın ineceği nihai çap. X mutlak ölçü, U başlangıç noktasına göre artışlı mesafedir. |
| Z(W) | Kanal genişlik sınırı | Kanalın Z ekseninde bittiği nokta. Z mutlak, W artışlı. Tek kanal açılıyorsa ve yana kayma yoksa Z yazılmaz. |
| P(Δi) | X ekseni gagalama miktarı | Her dalıştaki X kesme derinliği. Ondalık nokta kullanılmaz, mikron cinsindendir, yarıçap (radyal) değerdir. 2 mm gagalama için P2000. |
| Q(Δk) | Z ekseni yana kayma adımı | Takımın Z ekseninde bir sonraki pasoya ne kadar kayacağı. Ondalıksız, mikron. 1,5 mm kayma için Q1500. Takım genişliğinden küçük seçilmelidir. |
| İkinci satırdaki R(Δd) | Kanal dibinde emniyet mesafesi | Kanal dibe ulaştığında veya yana kayma dönüşlerinde takımın emniyetli kaçış miktarı. İşareti daima pozitiftir. Z(W) ve P yazılmazsa bu R kesme doğrultusundaki destek yönünü belirler. |
| F(f) | İlerleme hızı | mm/devir cinsinden kesme ilerlemesi. Kanal katerleri hassas olduğundan normal tornalamaya göre daha düşük verilir (örn. F0.08). |

3. G75 çevriminin adım adım çalışma algoritması
Tezgâh G75 komut satırını okuduğunda şu sırayı otomatik olarak takip eder:
- Başlangıç noktasına yaklaşım: takım önce programcının G75 ten önce yazdığı güvenli başlangıç noktasına (A noktası) konumlanır. Bu nokta parça dış çapından büyük ve kanal başlangıç Z yüzeyinde olmalıdır.
- Radyal dalış ve gagalama: takım X ekseninde ilk satırdaki P(Δi) kadar ilerleyerek dalar, ardından talaşı koparmak için ilk satırdaki R(e) kadar yukarı geri kaçar. Bu işlem hedef X dip çapına ulaşılana kadar tekrarlanır.
- Dipte bekleme ve geri kaçma: kanalın dibine inildiğinde (programda G04 varsa bekler) takım ikinci satırdaki R(Δd) kadar kanal altından hafifçe uzaklaşır ve hızla (G00) başlangıç X seviyesine geri çıkar.
- Eksenel yana kayma: takım Z ekseninde Q(Δk) mesafesi kadar yana kayar.
- Döngü tekrarı: yeni konumda tekrar aşağı gagalayarak iner; bu işlem Z eksenindeki nihai sınır ölçüsüne ulaşılana kadar sürer.
- Başlangıç noktasına dönüş: tüm genişlik boşaltıldığında takım otomatik olarak çevrimin çağrıldığı ilk güvenli A noktasına döner.

4. Tam detaylı dış çap geniş kanal açma program örneği
Çapı Ø68 mm olan bir milin üzerine, Z-25 koordinatından başlayıp Z-45 e kadar uzanan (20 mm genişlik) ve Ø50 mm dip çapında bir dış çap kanalı açalım. Kanal takımının (katerin) elmas genişliği 4 mm dir. Kritik hesaplar: Kanal Z-25 te başlayıp 20 mm genişlikte olduğundan bitiş Z = -25 + (-20) = -45 mm; doğrudan Z-45.0 yazılır. Yana kayma (Q): takım genişliği 4 mm; köşelerin bindirme yapması ve dik duvar bırakmaması için her zaman takım genişliğinden az kaydırılır — emniyetli talaş tahliyesi için 3 mm seçilir → Q3000. Gagalama (P): radyal 1,5 mm → P1500.
%
O7501 (MENTOR CNC - G75 GENIS KANAL EGITIMI) ;
G21 G18 G40 G99 ;
G50 S1200 ;
T0303 ;
G96 S100 M03 ;
M08 ;
(G75 ONCESI GUVENLI BASLANGIC NOKTASI)
G00 X72.0 Z-25.0 ;
(G75 CEVRIMI BASLIYOR)
G75 U0.8 R0.5 ;
G75 X50.0 Z-45.0 P1500 Q3000 R0.1 F0.08 ;
(CEVRIM BITTI, TAKIM X72 Z-25 NOKTASINA DONER)
G00 X150.0 Z150.0 M09 ;
M05 ;
M30 ;
%
G50 S1200maksimum iş mili devrini emniyet için 1200 dev/dak ile sınırlar;G96 S100 M03100 m/dak sabit kesme hızı.G00 X72.0 Z-25.0parça Ø68 için emniyetli X72 ve kanal başlangıcı Z-25 konumu.G75 U0.8 R0.5U0.8 kanal sonlarında geri kaçma payı, R0.5 her dalışta talaş kırma kaçması.G75 X50.0 Z-45.0 P1500 Q3000 R0.1 F0.08dip çapı Ø50, Z sınırı -45, radyal 1,5 mm gagalama, eksenel 3 mm yana kayma, dip temizleme kaçışı 0,1 mm, ilerleme 0,08 mm/dev.
G75 dış çap geniş kanal açma örneği ölçüleri

5. G75 iç çap (delik içi) kanal açma kuralları
Tek bir kanal açılıyorsa (yana kayma yoksa) ikinci satırdaki Z ve Q adresleri tamamen silinir; tezgâh tek noktada aşağı gagalayarak iner ve çıkar. İç çapta mantık aynıdır, ancak başlangıç noktası delik çapından küçük olmalıdır. Delik içinde segman oluğu veya kanal açarken hayati kurallar:
- Başlangıç noktası kontrolü: takım G75 çağrılmadan önce delik çapının içinde (daha küçük bir çapta) konumlanmalı. Delik Ø40 mm ise başlangıç X36.0 veya X37.0 gibi olmalı.
- X ekseni yönü: iç çapta takım merkezden dışarı hareket edeceğinden hedef X, başlangıç X ten her zaman büyük olur (örn. X36 dan X44 dip çapına).
- Talaş sıkışması riski: delik içinde talaş dışarı kolay atılamaz; ilk satırdaki geri kaçma R(e) değerini bir tık büyük seçmek (örn. R0.8) talaşın kırılıp rahat dökülmesini sağlar.
6. G75 kanal açma çevrimi alarm ve sorun çözüm listesi
- P/S 065 (ilk blokta G00/G01 eksikliği): G75 ten hemen önce doğrusal bir konumlandırma hareketi verilmediğinde oluşur. Çevrimden önceki satırın mutlaka
G00 X.. Z..şeklinde net bir koordinat içerdiğinden emin olun. - P/S 067 (MDI modu hatası): G75 dahil çoklu tekrarlı çevrimler MDI modunda doğrudan çalıştırılamaz. Çevrimi EDIT modunda bir programa yazıp MEMORY/AUTO modunda çalıştırın.
- Kanal duvarlarında eğim veya kademe kalması: Q yana kayma miktarı takım elmas genişliğinden (W_tool) büyük yazılırsa tezgâh arada malzeme bırakır ve takım kırılabilir. Her zaman Q < W_tool şartını kontrol edin.
- Eksen çökmesi veya aşırı derin dalış alarmları: P veya Q değerinin sonuna yanlışlıkla ondalık nokta konulup konulmadığını kontrol edin. Noktasız mikron formatı zorunludur.
🖥️ İlgili araç: G75 Kanal Açma Simülatörü ve NC Kod Üretici →
