
G74, FANUC torna kontrollerinde esas olarak Z ekseni yönünde kademeli delme ve uygun X hareketi verildiğinde alın kanal açma işlemlerinde kullanılan çoklu tekrarlı çevrimdir. Çevrim, takımı belirlenen miktarda ilerletir, talaşı kırmak veya boşaltmak için geri çeker ve hedef derinliğe ulaşıncaya kadar bu hareketi tekrarlar. FANUC kılavuzlarında G74; alın gaga delme çevrimi, kenar gaga delme çevrimi, end face peck drilling cycle veya alın kanal açma çevrimi adlarıyla görülebilir.
G74 alın gaga delme çevrimi şeması

1. G74 temel program formatı
G74 R(e);
G74 X(U) Z(W) P(Δi) Q(Δk) R(Δd) F(f);
Burada aynı R adresi iki ayrı satırda, iki farklı amaçla kullanılır.
| Adres | Açıklama |
|---|---|
| İlk satırdaki R(e) | Her gaga hareketinden sonraki geri çekilme miktarı |
| X | İşlemin biteceği mutlak X koordinatı |
| U | Başlangıç noktasından X yönündeki artışlı hareket |
| Z | İşlemin biteceği mutlak Z koordinatı |
| W | Başlangıç noktasından Z yönündeki artışlı hareket |
| P(Δi) | X yönündeki kayma miktarı |
| Q(Δk) | Z yönündeki her gaga kesme derinliği |
| İkinci satırdaki R(Δd) | Kanal dibindeki takım kaçma miktarı |
| F | Kesme ilerlemesi |
0i-TC, 0i Mate-TC ve 21i-TB kaynaklarında bu format aynı şekilde verilir.

2. G74 ile yalnızca delik delme
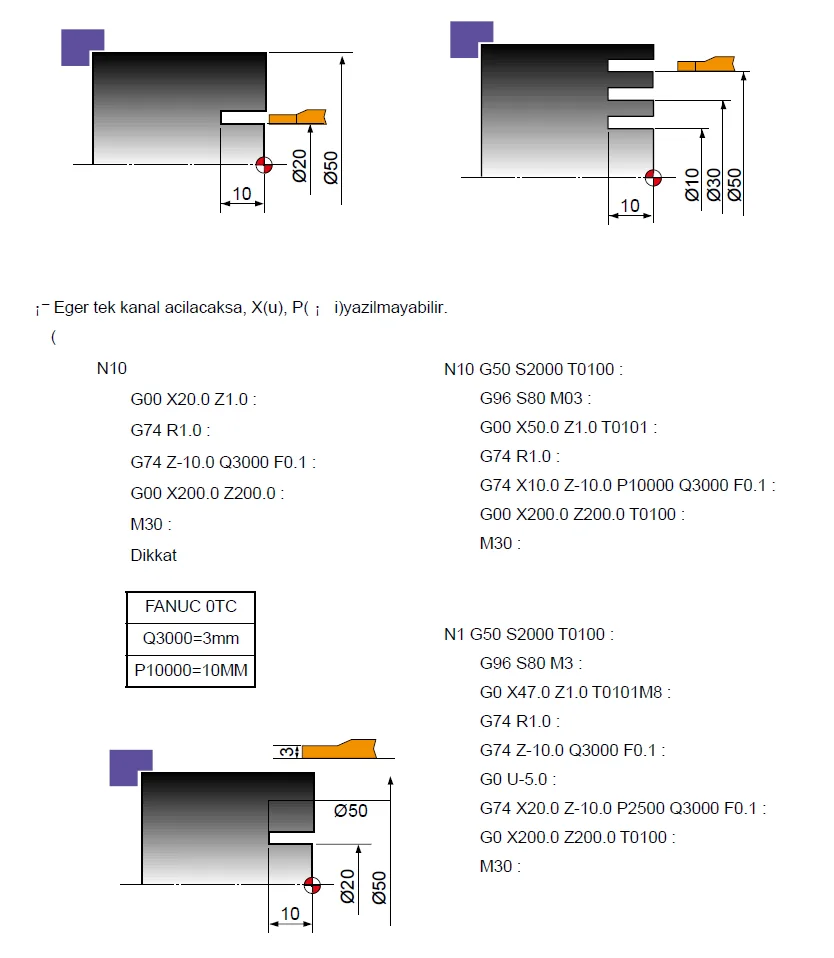
Merkezden Z ekseni yönünde gaga delme yapılacaksa X veya U yazılmaz, P yazılmaz; takım yalnızca Z yönünde çalışır ve gaga derinliği Q ile belirlenir.
G00 X0 Z2.0
G74 R1.0
G74 Z-30.0 Q5000 F0.12
Bu örnekte başlangıç Z2.0, delik sonu Z-30.0, her gaga ilerlemesi Q5000, geri çekilme R1.0 ve ilerleme F0.12 olur. Q5000 ne anlama gelir? P ve Q değerleri çoğu klasik FANUC formatında ondalık nokta kullanılmadan, kontrolün en küçük giriş birimiyle yazılır. Metrik ve 0,001 mm giriş sisteminde Q5000 = 5.000 mm olur. Ancak giriş birimi kontrol modeline göre değişebileceğinden IS-A, IS-B, IS-C ve metrik/inç sistemi kontrol edilmelidir.
2.1 Delme sırasındaki hareket
Yukarıdaki örnekte takım yaklaşık olarak Z yönünde 5 mm keser, R1.0 kadar geri çekilir, bir sonraki 5 mm lik gaga hareketini yapar, aynı işlemi Z-30 a kadar tekrarlar ve son derinlikten başlangıç Z noktasına döner. Amaç, uzun talaşın kırılmasını ve delikten daha kolay atılmasını sağlamaktır.
3. G74 ile alın kanal açma
X ve P adresleri de yazılırsa çevrim, Z yönündeki gaga hareketlerinin yanında X yönünde de kademeli yer değiştirir.
G00 X60.0 Z2.0
G74 R0.5
G74 X40.0 Z-8.0 P3000 Q2000 R0.2 F0.10
Bu örnekte takım X60 tan X40 a doğru çalışır, Z-8 derinliğine iner; P3000 X yönündeki her kanal kaymasını, Q2000 Z yönündeki her gaga derinliğini belirtir; ikinci satırdaki R0.2 kanal dibindeki kaçma hareketi, F0.10 kesme ilerlemesidir. Bu kullanımda G74, alın üzerinde birden fazla yana kaydırılmış dalma hareketi yaparak daha geniş bir kanal oluşturabilir.
4. İlk satırdaki R: gaga geri çekilme miktarı
G74 R1.0 deki R1.0, her Z yönü dalma hareketinden sonra takımın ne kadar geri çekileceğini belirler. Bu değer modaldir, yeni bir değer yazılıncaya kadar korunur ve parametre ile de tanımlanabilir; programdaki G74 R komutu ilgili parametre değerini değiştirebilir. 0i-C ve 21i kaynaklarında bu değer parametre 5139, eski Series 0/00/0-Mate sistemlerinde ise parametre 0722 ile ilişkilendirilmiştir. R çok küçük olursa talaş yeterince kırılmayabilir, matkap kanallarında talaş sıkışabilir ve kesici uç yüzeye sürtebilir. R çok büyük olursa çevrim süresi uzar, her gagada gereksiz boş hareket oluşur ve matkabın deliğe tekrar girişinde darbe artabilir.
5. İkinci satırdaki R: kanal dibindeki kaçma
G74 X40.0 Z-8.0 P3000 Q2000 R0.2 F0.10 satırındaki R0.2, ilk satırdaki R den farklıdır; her kanal kesiminin dibinde takımın uygulayacağı kaçma miktarıdır. FANUC kılavuzuna göre iki R nin anlamı, ikinci G74 satırında X veya U bulunup bulunmamasına göre ayrılır: X/U varsa ikinci satırdaki R, Δd yani dip kaçmasıdır; yalnızca Z ekseninde delme yapılıyorsa R geri çekilme yönünü de belirleyebilir.
6. P adresi: X yönündeki kayma miktarı
P3000, her Z yönü delme veya kanal hareketinden sonra takımın X yönünde ne kadar kaydırılacağını belirler. Genellikle işaretsiz yazılır. 0,001 mm giriş biriminde P3000 = 3.000 mm anlamına gelir. X ekseni çap programlamalı olsa bile FANUC kılavuzu Δi değerini radyüs miktarı olarak tanımlar; bu nedenle P değerini çap farkı sanarak iki kat yazmamak gerekir.
7. Q adresi: Z yönündeki gaga derinliği
Q2000, her kademede Z yönünde ne kadar kesme yapılacağını belirler. 0,001 mm giriş sisteminde Q2000 = 2.000 mm olur. Q değeri pozitif ve işaretsiz girilir; gerçek hareket yönü Z veya W hedefinin yönünden belirlenir ve sıfır olamaz. Son gaga miktarı Q dan küçük kalırsa kontrol, kalan mesafe kadar keserek hedef Z noktasında çevrimi tamamlar.
8. X, U, Z ve W kullanımı
Mutlak ölçülendirme: G74 X40.0 Z-8.0 P3000 Q2000 R0.2 F0.10 — X40.0 son X koordinatı, Z-8.0 son Z koordinatı. Artışlı ölçülendirme: G74 U-20.0 W-10.0 P3000 Q2000 R0.2 F0.10 — U-20.0 başlangıçtan X yönündeki artışlı mesafe, W-10.0 Z yönündeki artışlı mesafe. Mutlak ve artışlı komutlar karıştırılmamalıdır.
9. Saf delme ile kanal açma arasındaki önemli fark
| Özellik | Yalnızca delme | Alın kanal açma |
|---|---|---|
| Örnek | G74 Z-30.0 Q5000 F0.12 | G74 X40.0 Z-8.0 P3000 Q2000 R0.2 F0.10 |
| X/U | Yok | Var |
| P | Yok | Var |
| Hareket | Yalnızca Z ekseninde gaga delme | Z gagaları sonrası X yönünde kaydırma, hedef X e kadar tekrar |
Kılavuz, X/U ve P çıkarıldığında çevrimin yalnızca Z ekseninde delme olarak çalıştığını açıkça belirtir.
10. G74 ile ilişkili parametreler
10.1 Eski FANUC Series 0/00/0-Mate — Parametre 0722 (GROVE)
Parametre 0722 (GROVE), G74 ve G75 çevrimlerindeki geri dönüş miktarını belirler. Metrik giriş birimi kontrolün artım sistemine göre 0,01 / 0,001 / 0,0001 mm, değer aralığı 0–99999999 tür. Eski Series 0-TD parametre kılavuzu G74/G75 için doğrudan 0722 parametresini gösterir.
10.2 FANUC 0i-C, 0i Mate-C ve 21i — Parametre 5139
Parametre 5139, G74 ve G75 çoklu tekrarlı çevrimlerindeki gaga geri dönüş miktarını belirler (iki kelimelik sayısal değer, metrik 0,001 mm, inç 0,0001, aralık 0–99999999). Programda G74 R1.0 yazıldığında bu modal değer kullanılmakla kalmaz, kılavuza göre ilgili parametre değeri de program komutuyla değiştirilebilir. Önemli sonuç: bir önceki programın yazdığı G74 R değeri sonraki programlarda da kalabilir; bu nedenle G74 programlarında ilk satırdaki R değerinin açıkça yazılması daha güvenlidir.
10.3 FANUC 0i-D — Parametre 5106 bit GFX
Taşlama çevrimi opsiyonu bulunan 0i-D sistemlerinde 5106#0 GFX, G71–G74 kodlarının anlamını belirleyebilir. GFX=0 ise G74 torna çoklu tekrarlı çevrim komutudur; GFX=1 ise G74 taşlama çevrimi komutu olarak yorumlanır. Bu parametre değiştirildiğinde CNC gücünün kapatılıp açılması gerekir; ayar yalnızca taşlama opsiyonu bulunan özel sistemlerde önemlidir.
11. G-kodu sistemi farkı
| G-kodu sistemi | Alın gaga delme kodu |
|---|---|
| Sistem A | G74 |
| Sistem B | G74 |
| Sistem C | G76 olabilir |
Başka tezgahtan alınan program doğrudan kopyalanmamalıdır. FANUC tablolarında G74 işlevinin Sistem C de G76 olarak karşılandığı görülür. Ayrıca taşlama makinelerinde G74 farklı bir taşlama çevrimi anlamına gelebilir.
12. G74 program örneği — Merkezden gaga delme
%
O7401
(G74 GAGA DELME)
G21
G18
G40
G99
T0303
G97 S900 M03
M08
G00 X0 Z2.0
G74 R1.0
G74 Z-32.0 Q5000 F0.12
G00 Z50.0
M09
M05
M30
%
G97 S900 M03sabit 900 dev/dak iş mili hızı (matkap delmede sabit devir kullanılır).G00 X0 Z2.0matkap merkez eksenine ve alın yüzünün önüne getirilir.G74 R1.0her gaga hareketinden sonra 1 mm geri çekilme.G74 Z-32.0 Q5000 F0.12takım 5 mm lik gagalarla Z-32 ye kadar ilerler.
13. G74 program örneği — Alın kanal açma
%
O7402
(G74 ALIN KANAL ACMA)
G21
G18
G40
G99
T0404
G97 S700 M03
M08
G00 X70.0 Z2.0
G74 R0.5
G74 X50.0 Z-6.0 P3000 Q2000 R0.2 F0.10
G00 X100.0 Z50.0
M09
M05
M30
%
Bu örnekte takım Z yönünde 2 mm lik gagalarla Z-6 ya iner, dipte 0,2 mm kaçma yapar, başlangıç Z konumuna döner, X yönünde 3 mm radyal kayar ve aynı hareketi X50 ye kadar tekrarlar.
G74 alın kanal açma hareketi ve P/Q adresleri

14. G74 alarm ve hata çözümleri
P/S 062 — ILLEGAL COMMAND IN G71–G76
G74 ile ilgili en temel program alarmıdır. FANUC alarm açıklaması aşağıdaki dört durumu doğrudan G74/G75 için P/S062 nedenleri arasında gösterir:
- P değeri negatif girilmiş: hatalı
... P-3000 Q2000 ...; P (Δi) işaretsiz olmalı →P3000. - Q değeri sıfır girilmiş: hatalı
G74 Z-30.0 Q0 F0.12; Q, Z yönü gaga derinliğidir ve sıfır olamaz →Q5000. - P veya Q sıfır olduğu hâlde ilgili eksende hareket komutu verilmiş: X hareketi istenirken
P0, ya da Z hareketi varkenQ0geçersizdir. - Dip kaçma yönü tanımlanırken ikinci R negatif girilmiş: X/U ve P ile kanal açılıyorsa ikinci satırdaki Δd pozitif girilmelidir →
R0.2.
Alarm oluşmadan görülebilecek yanlış takım yolları
Takım hiç X yönünde kaymıyor: X veya U yazılmamış, P yazılmamış, X başlangıç ve bitiş değerleri aynı veya P değeri yanlış birimde girilmiş olabilir. Gaga derinliği beklenenden çok büyük: Q ondalıklı adres sanılarak yanlış yazılmış, Q5000 yerine Q50000 girilmiş veya giriş artım sistemi yanlış değerlendirilmiş olabilir. Takım kanalı ters yönde açıyor: X/U hedefinin yönü yanlış, mutlak X ile artışlı U karıştırılmış veya iç/dış çap yönleri karıştırılmış olabilir. Takım her gagada çok fazla geri çekiliyor: ilk satırdaki R büyük, parametre 5139/0722 beklenmeyen değerde veya ilk G74 R satırı yazılmadığı için önceki modal değer kullanılıyor olabilir. Dipte takım yanlış tarafa kaçıyor: ikinci satırdaki R nin işlevi yanlış anlaşılmış, X/U kullanılmadığı hâlde R işareti yanlış seçilmiş veya kanal kesici yönü programa uygun değildir.
15. G74 kullanırken dikkat edilecek temel noktalar
- Delme için X/U ve P kullanılmaz; alın kanal açmak için X/U ve P birlikte tanımlanır.
- P ve Q çoğu FANUC formatında ondalıksız, en küçük giriş birimiyle yazılır.
- P, X yönünde radyal miktardır; Q sıfır olamaz.
- İlk R gaga geri çekilmesi, ikinci R kanal dibindeki takım kaçmasıdır.
- İlk R modal olduğundan her programda açıkça yazılması daha güvenlidir.
- Matkap ile delmede takım X0 merkezine doğru ayarlanmalı; derin deliklerde talaş tahliyesi ve soğutma kontrol edilmelidir.
- İlk deneme tek blok ve düşük override ile yapılmalıdır.
