
G72, FANUC kontrollü CNC tornalarda parçanın alın yönündeki fazla malzemeyi, tanımlanmış bitmiş profil boyunca otomatik paso dağılımıyla kaldıran çoklu tekrarlı kaba tornalama çevrimidir. G71 ile G72 birbirine çok benzer; ancak ana talaş kaldırma yönleri farklıdır. G71 kaba kesme hareketleri çoğunlukla Z eksenine paralelken, G72 kaba kesme hareketleri çoğunlukla X eksenine paraleldir. Başka bir ifadeyle G71 parçayı boyuna doğru boşaltır, G72 ise parçanın alınından başlayarak katman katman içeri girer.
G72 özellikle flanşlar, disk biçimindeki parçalar, kasnaklar, geniş alın yüzeyleri, alın tarafında birden fazla kademe bulunan parçalar, büyük çaplı fakat kısa boylu parçalar, alın yüzünde konik veya radyüslü profiller ve (uygun kontrol/opsiyon varsa) cepli alın profilleri için kullanışlıdır. Ancak G72, bütün FANUC nesillerinde (Series 0/00/0-Mate, 0-TD, 0i-C, 21i-TB, 0i-D ve 0i Mate-D) aynı biçimde davranmaz; profil kontrolü, Tip I–Tip II algılaması, takım ucu radyüs kompanzasyonu, cep işleme sırası ve parametrelerin veri türlerinde farklılıklar bulunabilir.
G71 ve G72 kaba tornalama yönü karşılaştırması
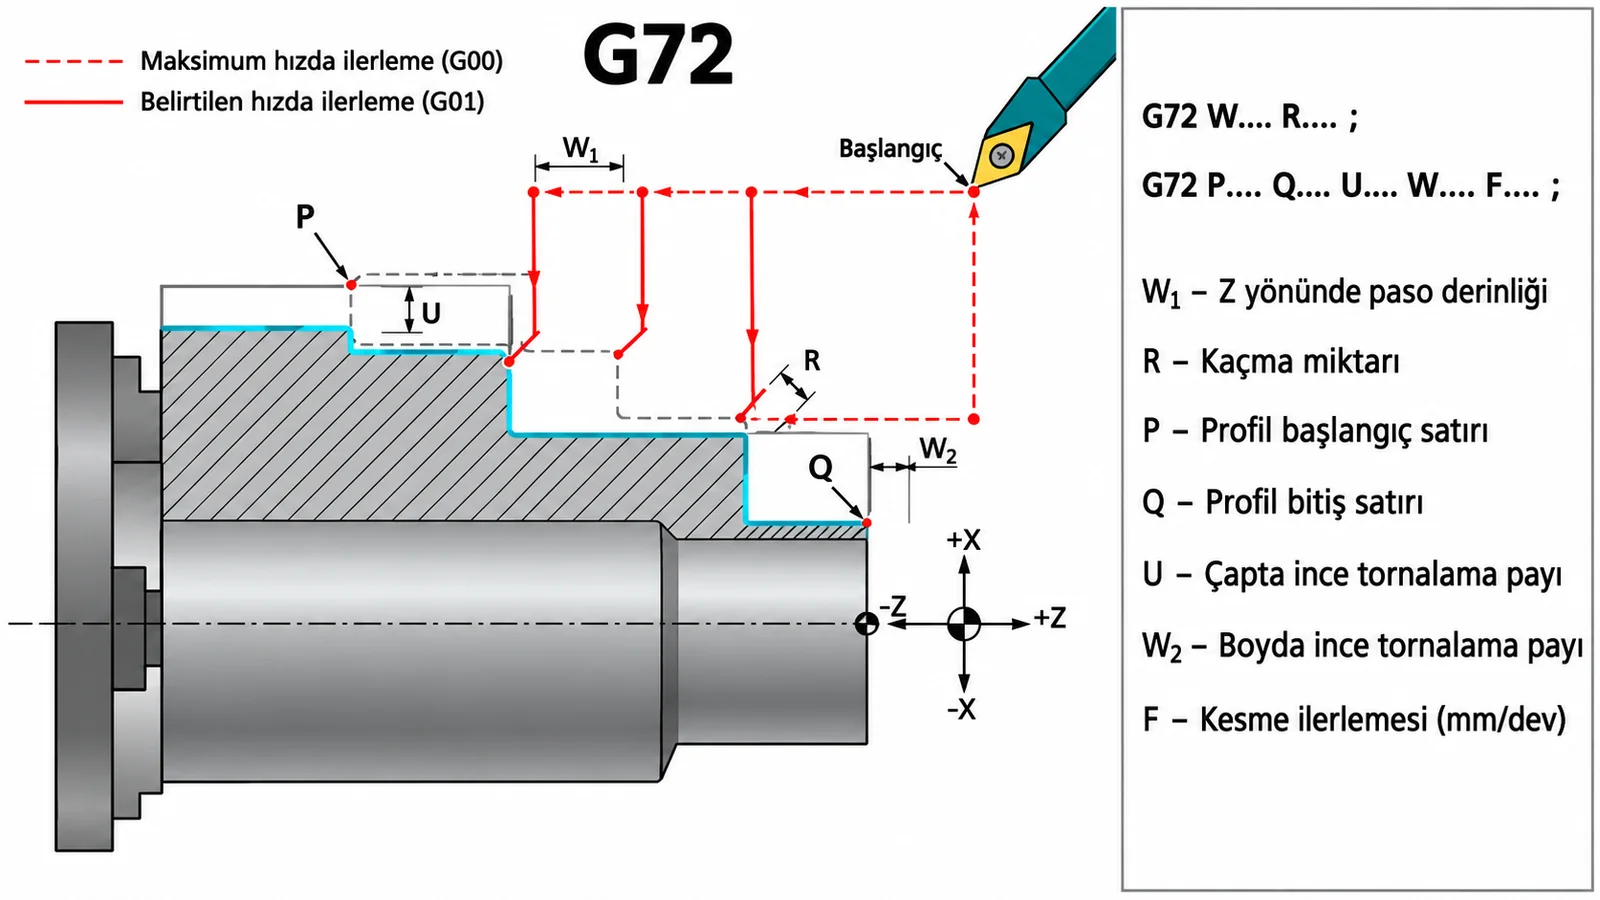
1. G72 nin temel çalışma mantığı
G72 çevrimi, ham parçanın alın tarafı ile programlanan bitmiş profil arasındaki malzemeyi katmanlara böler. Kontrol ünitesi şu bilgileri kullanır: çevrim başlangıç noktası, her alın pasosunun derinliği, pasodan sonra yapılacak geri kaçma, profilin başlangıç ve bitiş satırları, X ve Z yönündeki finiş payları, kaba tornalama ilerlemesi ve profilin Tip I veya Tip II olması.
CNC yaklaşık olarak şu işlemleri yapar: takım başlangıç noktasından ilk Z paso seviyesine gelir, X doğrultusunda alın kesimi yapar, profil sınırına ulaştığında geri kaçar ve emniyetli olarak başlangıç çapı tarafına döner, Z yönünde bir sonraki paso seviyesine ilerler ve alın profilinin tamamı kaba boşaltılıncaya kadar tekrarlar; X ve Z finiş paylarını bırakır ve gerekirse aynı profil daha sonra G70 ile finiş işlenir. FANUC kılavuzu G72 nin G71 ile aynı temel mantığı kullandığını, ancak kesme hareketinin X eksenine paralel yapıldığını belirtir.
2. G72 hangi durumda G71 yerine tercih edilir?
Parçanın fazla malzemesi esas olarak çap boyunca değil, alın yönünde dağılmışsa G72 daha uygun olabilir. Örneğin ham parça çap olarak bitmiş ölçüye yakın, fakat alın tarafında 15–30 mm fazla malzemeye sahip, birden fazla alın kademesi bulunan kısa ve geniş bir flanş biçimindeyse G72 çevrimi daha mantıklı olur. G71 uzun silindirik stoğu Z yönünde boyuna boşaltırken, G72 geniş ve kalın alın stoğunu Z yönünde katmanlara ayırır ve her katmanı X boyunca keser.
3. Çift satırlı klasik G72 formatı
Yaygın FANUC formatı şöyledir:
G72 W(Δd) R(e);
G72 P(ns) Q(nf) U(Δu) W(Δw) F(f) S(s) T(t);

Örnek:
G72 W2.0 R0.5;
G72 P100 Q180 U0.4 W0.2 F0.22;| Adres | İşlev |
|---|---|
| İlk satırdaki W | Her kaba alın pasosunun Z yönündeki derinliği |
| İlk satırdaki R | Her kesimden sonraki geri kaçma miktarı |
| P | Profil başlangıç sıra numarası |
| Q | Profil bitiş sıra numarası |
| İkinci satırdaki U | X yönündeki finiş payı |
| İkinci satırdaki W | Z yönündeki finiş payı |
| F | G72 kaba tornalama ilerlemesi |
| S | Çevrimde geçerli iş mili hızı veya kesme hızı |
| T | Takım komutu; uygulanışı makine üreticisine göre |
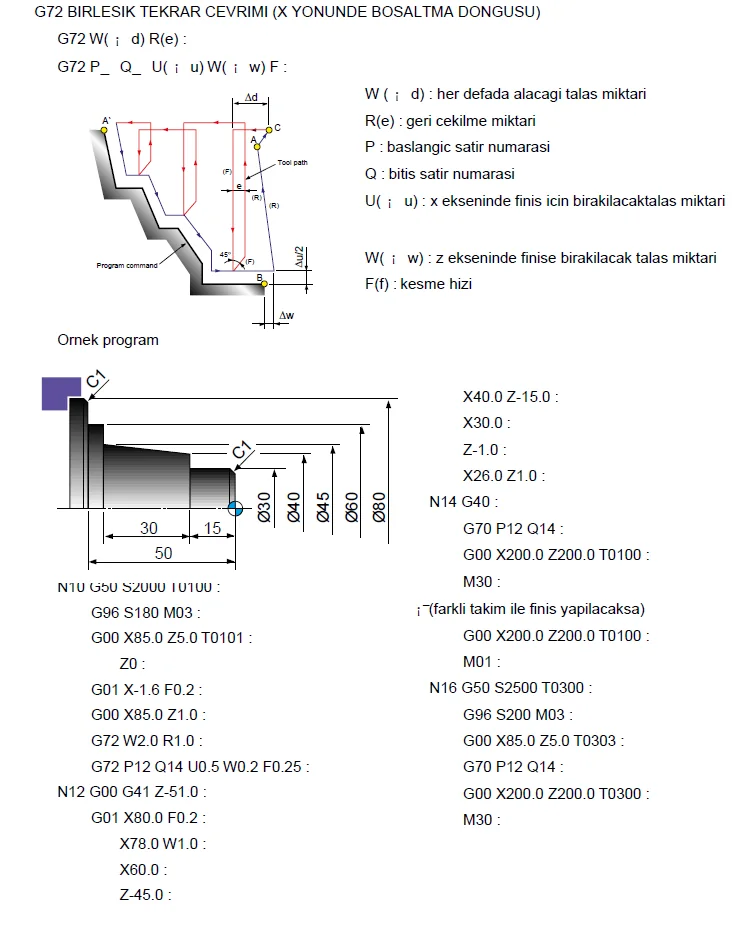
4. İlk satırdaki W: kaba paso derinliği
G72 W2.0 R0.5; satırındaki W2.0, her kaba alın pasosunda takımın Z doğrultusunda ne kadar derine ilerleyeceğini belirler. Örneğin başlangıç Z2.0, bitmiş alın profili yaklaşık Z-10.0 ve paso derinliği W2.0 ise kontrol yaklaşık Z0, Z-2, Z-4, Z-6, Z-8, Z-10 seviyelerinde alın kesimi oluşturabilir. Gerçek takım yolu profil şekline, finiş payına ve kontrol ünitesinin algoritmasına göre değişir.
Kritik nokta: G72 nin ilk satırındaki W ile ikinci satırdaki W aynı anlama gelmez. İlk satırdaki W2.0 kaba paso derinliğidir; ikinci satırdaki W0.2 ise Z yönünde bırakılacak finiş payıdır. Bu iki W değerinin karıştırılması, G72 programlarında en sık yapılan hatalardan biridir.
5. İlk satırdaki R: geri kaçma miktarı
G72 W2.0 R0.5; satırındaki R0.5, takım X doğrultusundaki alın kesimini tamamladıktan sonra kesilen yüzeyden ne kadar uzaklaşacağını belirler. Genel hareket: takım X boyunca keser, profil sınırına ulaşınca geri kaçar, hızlı hareketle bir sonraki başlangıç noktasına döner ve Z yönünde yeni paso seviyesine ilerler. R çok küçük seçilirse uç geri dönüşte yüzeye sürtebilir, talaş sıkışabilir, alın yüzünde çizgi oluşabilir ve uç aşınması artabilir. R çok büyük seçilirse çevrim süresi uzar, boşta hareket artar ve iç alın işlemlerinde çarpışma riski doğabilir. 0i-D parametre kılavuzunda G71 ve G72 geri kaçma değeri parametre 5133 ile ilişkilendirilmiştir ve bu değerin daima radyüs değeri olarak girilmesi gerektiği belirtilir.
6. P ve Q: alın profilinin başlangıcı ve sonu
G72 P100 Q180 ...; ifadesinde P100 profilin N100 satırından başladığını, Q180 ise N180 satırında bittiğini gösterir. Örnek alın profili:
N100 G00 Z0.0;
N110 G01 X60.0;
N120 Z-4.0 X56.0;
N130 X48.0;
N140 Z-8.0;
N150 X36.0;
N160 Z-14.0;
N180 X20.0;
Kontrol, N100 ile N180 arasındaki hareketleri bitmiş alın profili olarak kabul eder. P–Q arasında genellikle profil oluşturan G00, G01, G02, G03 hareketleri bulunur; kontrol nesline göre pah, köşe radyüsü ve doğrudan resim ölçüsü girişi desteklenebilir veya sınırlı olabilir. P–Q arasında M98 alt program çağrısı, M99, başka kaba tornalama çevrimi, yasaklanan tek-seferlik G kodları, takım değişimi, koordinat sistemi değiştiren komutlar ve kesme tipi makro çağrıları kullanılmamalıdır. 21i kılavuzu, G70–G73 çevrimleriyle P–Q arasında M98 ve M99 kullanılamayacağını açıkça belirtir.
7. İkinci satırdaki U: X finiş payı
G72 P100 Q180 U0.4 W0.2 F0.22; satırındaki U0.4, X doğrultusunda bırakılacak finiş payıdır. Çap programlamalı bir kontrolde U0.4 çoğunlukla çap üzerinde 0,4 mm pay demektir; radyal yüzey payı 0,2 mm olur. Ancak kontrolün çap mı radyüs mi programladığı, işlemin dıştan merkeze mi olduğu, iç alın profili mi işlendiği ve U işaretinin profilin doğru tarafına malzeme bırakıp bırakmadığı mutlaka doğrulanmalıdır. Yanlış U işareti kaba takımın finiş ölçüsünü aşmasına, G70 finiş çevriminde malzeme kalmamasına veya iç profilde takımın yüzey içine girmesine neden olabilir.
8. İkinci satırdaki W: Z finiş payı
G72 P100 Q180 U0.4 W0.2 F0.22; satırındaki W0.2, bitmiş alın profili üzerinde Z doğrultusunda bırakılacak finiş payıdır. G72 de bu değer özellikle önemlidir, çünkü kaba paso derinliği de Z ekseni boyunca tanımlanır. İşaret yönü belirlenirken Z artı yönü aynadan dışarı mı, parça sıfırı alın yüzeyinde mi, kaba talaş Z- yönüne mi ilerliyor, profil alın tarafında mı arka tarafta mı, dış alın mı iç cep tabanı mı işleniyor kontrol edilmelidir. FANUC kılavuzlarında G72 için U ve W işaretlerine göre dört farklı kesme modeli gösterilir; kesme hareketleri X eksenine paraleldir ama çevrimin yönü U/W işaretlerine bağlıdır.
9. F, S ve T nin çevrim içindeki davranışı
G72 çağrı bloğunda veya çevrimden önce tanımlanan F, S ve T değerleri kaba tornalama sırasında geçerli olur. P–Q profil bloklarının içinde yazılan F, S ve T değerleri çoğu FANUC uygulamasında G72 kaba işleme sırasında kullanılmaz. Örneğin G72 P100 Q180 U0.4 W0.2 F0.25 ile kaba işlenirken profil içindeki N120 G01 X60.0 F0.12; yalnızca daha sonra G70 finiş çevriminde etkili olur. FANUC 0i-TC örneğinde G72 bloğunda kaba ilerleme F0.3, profil içinde finiş için F0.15 kullanılmış ve ardından aynı profil G70 ile bitirilmiştir.
10. G72 Tip I nedir?
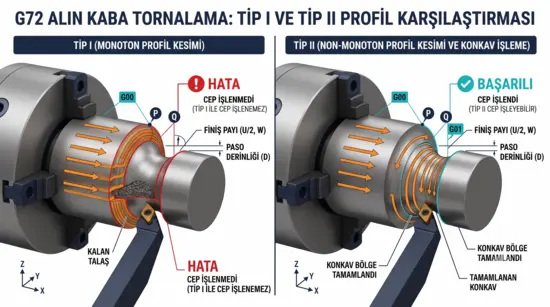
Tip I, monoton ve cep içermeyen alın profilleri için kullanılan klasik G72 biçimidir. Profil genel olarak Z yönünde tek yönde değişmeli, kendi üzerine geri dönmemeli, cepli/girintili alın yapısı içermemeli ve kaba talaş yönünde monoton olmalıdır. Basit bir Tip I alın profili:
N100 G00 Z0.0;
N110 G01 X70.0;
N120 Z-4.0 X64.0;
N130 X54.0;
N140 Z-8.0;
N150 X42.0;
N160 Z-14.0;
N180 X24.0;
Z değerleri 0 → -4 → -8 → -14 şeklinde tek yönde ilerlemektedir.
11. G72 Tip I nasıl seçilir?
G72 de P ile gösterilen ilk profil bloğunda yalnızca Z ekseni hareketi bulunur: N100 G00 Z0.0; veya artışlı adresle N100 G00 W-2.0;. Tip I in ilk profil bloğunda X veya U hareketi bulunmamalıdır. Eski FANUC alarm açıklamalarında G71 in P bloğunda Z/W bulunması, G72 nin P bloğunda X/U bulunması uygunsuz Tip II veya geçersiz ilk blok olarak değerlendirilebilir. FANUC kılavuzu G72 de A–A yaklaşma yolunun P bloğunda G00 veya G01 ile tanımlanmasını ve klasik Tip I biçiminde bu ilk blokta X ekseni hareketi bulunmamasını ister.
12. G72 Tip II nedir?
Tip II, alın profilinde geri dönüş veya cep bulunan daha karmaşık geometriler için kullanılır. Örneğin Z değerleri 0 → -5 → -2 → -9 → -6 → -14 şeklinde değişiyorsa profil Z ekseninde kendi üzerine dönmektedir ve bu yapı Tip I için uygun değildir. Tip II de profil Z yönünde geri dönebilir, alın cepleri içerebilir ve iç içe basamaklar oluşturabilir. Ancak Tip II de tamamen serbest bir profil anlamına gelmez; özellikle 0i-D de kaba işleme yönündeki monotonluk şartları kontrol edilir.
13. G72 Tip II nasıl seçilir?
G72 Tip II de ilk profil bloğunda hem Z/W hem de X/U adresi bulunmalıdır. X yönünde gerçek hareket yapılmayacaksa dahi U0 açıkça yazılır: N100 G00 Z0.0 U0; veya N100 G00 Z0.0 X80.0;. G71 Tip II de genellikle W0 kullanılırken, G72 Tip II de bunun karşılığı U0 olur. Yani G71 Tip II ilk blokta X ve Z/W (Z hareketi yoksa W0); G72 Tip II ilk blokta Z ve X/U (X hareketi yoksa U0). Bu ayrım kritik önemdedir.
14. G72 Tip I ve Tip II karşılaştırması
| Özellik | G72 Tip I | G72 Tip II |
|---|---|---|
| Profil yapısı | Monoton, cep içermeyen alın profili | Cepli veya geri dönen alın profili |
| İlk P bloğu | Yalnızca Z/W hareketi | Z/W ile birlikte X/U |
| X hareketi yoksa | X/U yazılmaz | U0 yazılır |
| Cep işleme | Uygun değildir | Uygundur |
| Profil kontrolü | Monotonluk zorunludur | Nesle göre farklı kontrol edilir |
| Eski sistemlerde opsiyon | Genellikle temel çevrim | Tip II opsiyonu gerekebilir |
| Programlama riski | Daha düşük | Dönüş yolları dikkatle incelenmelidir |
15. G72 de profil monotonluğu nasıl değerlendirilir?
G72 de ana kaba kesme hareketi X doğrultusundadır; ancak paso ilerleme yönü Z eksenidir. Bu nedenle iki farklı monotonluk konusu vardır: kaba paso yönü (Z ekseni) ve kesme yönü (X ekseni). Tip I de hem kaba paso yönünde hem de profilin kesme yönünde uygunsuz geri dönüşler alarm oluşturabilir. Tip II de cep yapısına izin verilir; ancak profil, kontrolün kabul ettiği kaba talaş kurallarına uymalıdır. 0i-D de birinci düzlem eksenindeki monotonluk ihlali PS0064, ikinci düzlem eksenindeki monotonluk ihlali PS0329 alarmı oluşturabilir; 5145 ve 5146 parametreleriyle yalnızca küçük CAM sapmaları için tolerans verilebilir.
16. G72 başlangıç noktası neden çok önemlidir?
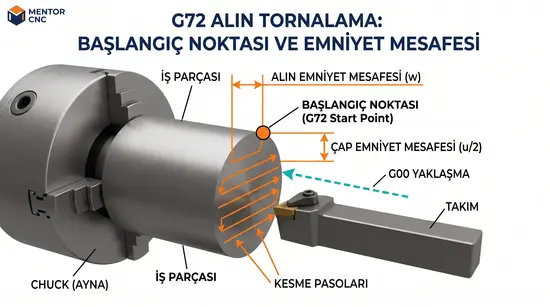
G72 çağrılmadan önce takımın bulunduğu X ve Z konumu, çevrimin kaba işleme alanını belirler. Başlangıç noktası ham malzemenin dışında, alın yüzünün önünde, taret ve takım tutucu için emniyetli, geri kaçma hareketine uygun ve finiş paylarının doğru tarafında olmalıdır. Örneğin G00 X170.0 Z5.0 ile başlanırsa X170.0 profilin ve ham çapın dışında, Z5.0 alın yüzünün önünde güvenli mesafede olmalıdır. Başlangıç noktası hatalıysa ilk hareket hızlı olarak parçaya girebilir, takım alın yüzüne çarpabilir, PS0322 veya P/S062 alarmı çıkabilir ve finiş payı yanlış tarafta kalabilir. 0i-C de parametre 5104#2 FCK profil ile çevrim başlangıç noktasının ilişkisini kontrol eder; ilişki yanlışsa P/S062 oluşur.
G72 alın tornalama başlangıç noktası ve emniyet mesafesi
17. G72 için dört temel yön kombinasyonu
FANUC kılavuzlarında G72 için U ve W işaretlerine göre dört kesme modeli gösterilir: U(+) W(+), U(+) W(-), U(-) W(+), U(-) W(-). Bunlar çevrimin dıştan merkeze, merkezden dışa, ön alından arkaya veya ters yöndeki alın profiline uyarlanmasına imkân verir. Ancak bu işaretler ezberlenmemeli; programın kurulacağı parçanın koordinat sistemine göre değerlendirilmelidir. İşaret belirlerken başlangıç noktasını ve bitmiş profilin başlangıç noktasını işaretleyin, X hareketinin artı/eksi olduğunu bulun, Z yönündeki kaba paso ilerlemesini belirleyin, finiş payının parçanın dışında kalmasını sağlayın ve takım yolunu grafikte doğrulayın.
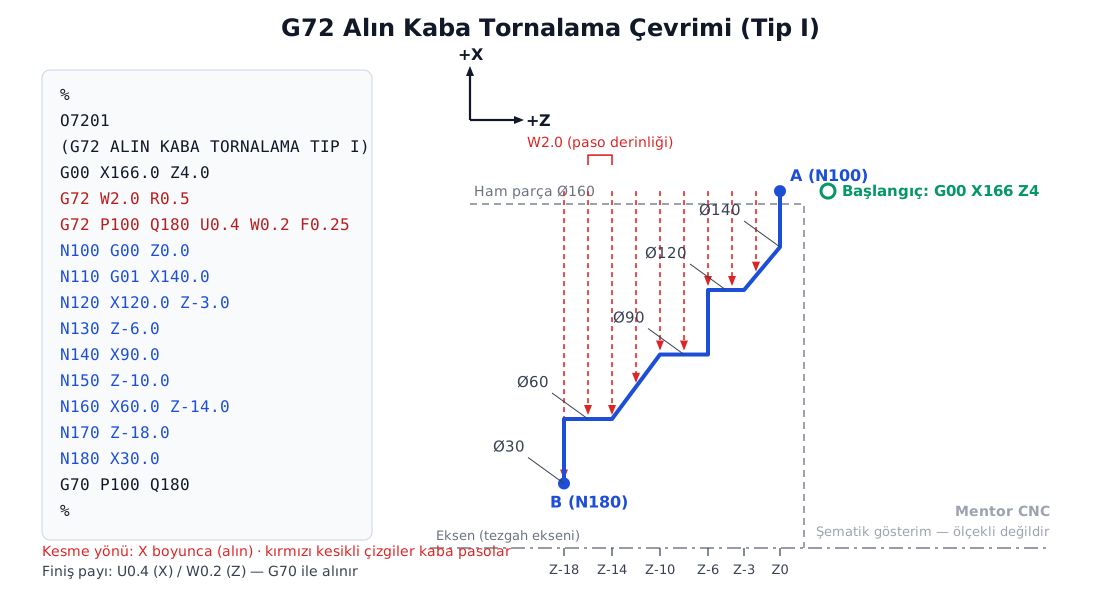
18. G72 dış alın Tip I örneği
%
O7201
(G72 ALIN KABA TORNALAMA TIP I)
G21
G18
G40
G99
G50 S2200
T0101
G96 S170 M03
M08
G00 X166.0 Z4.0
G72 W2.0 R0.5
G72 P100 Q180 U0.4 W0.2 F0.25
N100 G00 Z0.0
N110 G01 X140.0
N120 X120.0 Z-3.0
N130 Z-6.0
N140 X90.0
N150 Z-10.0
N160 X60.0 Z-14.0
N170 Z-18.0
N180 X30.0
G00 X190.0 Z50.0
T0202
G96 S210
G00 X166.0 Z4.0
G70 P100 Q180
G00 X200.0 Z100.0
M09
M05
M30
%
19. Tip I örneğinin satır satır açıklaması
G21metrik giriş,G18X-Z düzlemi,G40takım ucu radyüs kompanzasyonu iptali,G99dev başına ilerleme.G50 S2200sabit kesme hızında maksimum iş mili devrini sınırlar;G96 S170 M03170 m/dak sabit kesme hızı.G00 X166.0 Z4.0çevrim başlangıç noktası.G72 W2.0 R0.5paso 2 mm, geri kaçma 0,5 mm;G72 P100 Q180 U0.4 W0.2 F0.25profil N100–N180, X payı 0,4, Z payı 0,2, kaba ilerleme 0,25 mm/dev.N100 G00 Z0.0G72 Tip I in ilk profil bloğu — yalnızca Z hareketi.G70 P100 Q180G72 nin bıraktığı finiş paylarını aynı profil üzerinden temizler.
20. FANUC kılavuzundaki G72 örneği
N010 G50 X220.0 Z190.0;
N011 G00 X176.0 Z132.0;
N012 G72 W7.0 R1.0;
N013 G72 P014 Q019 U4.0 W2.0 F0.3 S550;
N014 G00 Z58.0 S700;
N015 G01 X120.0 W12.0 F0.15;
N016 W10.0;
N017 X80.0 W10.0;
N018 W20.0;
N019 X36.0 W22.0;
N020 G70 P014 Q019;
Bu örnekte kaba paso derinliği 7 mm, geri kaçma 1 mm, X finiş payı 4 mm, Z finiş payı 2 mm, kaba ilerleme 0,3 mm/dev ve profil içindeki finiş ilerlemesi 0,15 mm/dev olarak kullanılmıştır.
21. G72 Tip II örneği
Aşağıdaki örnek, Tip II destekleyen bir kontrol için eğitim amaçlıdır:
%
O7202
(G72 ALIN KABA TORNALAMA TIP II)
G21
G18
G40
G99
G50 S2000
T0101
G96 S160 M03
M08
G00 X170.0 Z4.0
G72 W2.0 R0.5
G72 P100 Q200 U0.4 W0.2 F0.22
N100 G00 Z0.0 U0
N110 G01 X140.0
N120 Z-5.0 X125.0
N130 X100.0
N140 Z-2.0
N150 X82.0
N160 Z-9.0
N170 X60.0
N180 Z-6.0
N190 X42.0
N200 Z-14.0 X24.0
G00 X200.0 Z80.0
M09
M05
M30
%
Kritik satır N100 G00 Z0.0 U0 tür: ilk blokta hem Z adresi hem de X eksenini temsil eden U adresi bulunur; gerçek X hareketi yapılmadığı için U0 kullanılmıştır. Profilde Z değerleri 0 → -5 → -2 → -9 → -6 → -14 şeklinde geri döndüğünden profil Tip I değil, Tip II dir.
22. G72 ile G70 ilişkisi
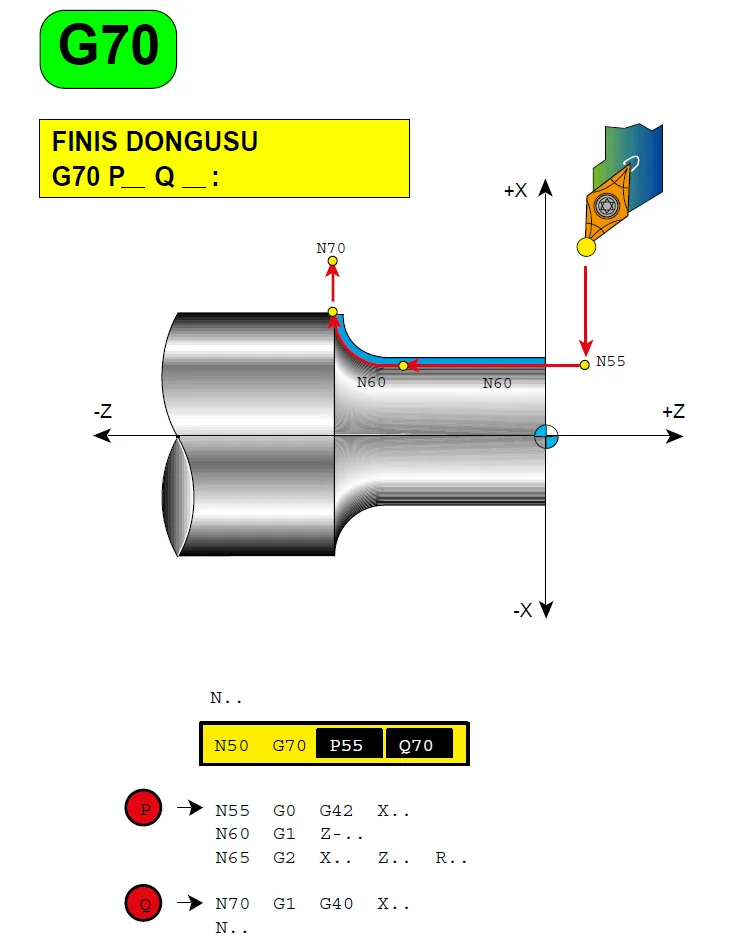
G72 kaba talaş kaldırır; G70 ise P–Q arasında tanımlanmış aynı profili finiş işler. G70 çalıştığında G72 de bırakılan X ve Z finiş payları temizlenir, profil bloklarındaki uygun F ve S değerleri kullanılabilir ve takım başlangıç noktasına dönerek sonraki bloğa geçer. FANUC kılavuzu G71, G72 ve G73 ile kaba işleme yapıldıktan sonra aynı P–Q profilinin G70 ile bitirilebileceğini açıklar.
23. G72 ile ilişkili temel parametreler
G72 nin birçok parametresi G71 ile ortaktır, çünkü iki çevrim aynı çoklu tekrarlı çevrim ailesindedir.
23.1 Parametre 5132 — G71/G72 paso derinliği
FANUC 0i-C de parametre 5132, G71 ve G72 çoklu tekrarlı kaba çevrimlerinin kesme derinliğini belirler. 0i-D de 5132 gerçek sayı yol parametresidir (IS-B sisteminde örnek aralık 0.0 ile +999999.999). İki satırlı standart G72 biçiminde G72 W2.0 R0.5; yazılmışsa programdaki W2.0 paso derinliğini açıkça tanımlar; farklı program formatlarında veya değerin verilmediği uygulamalarda parametre 5132 devreye girebilir.
23.2 Parametre 5133 — G71/G72 geri kaçma miktarı
0i-D de parametre 5133, G71 ve G72 çevrimlerinin geri kaçma miktarını belirler. Kılavuz değerin mm veya inç cinsinden, pozitif gerçek sayı olarak ve daima radyüs değeri kullanılarak girilmesi gerektiğini belirtir. Programdaki R komutu ile parametre ilişkisi kontrol formatına göre değerlendirilmelidir.
23.3 Parametre 5134 — Kesme başlangıcına kadar yaklaşma boşluğu
0i-D de parametre 5134, G71/G72 çevrimlerinde kesme ilerlemesinin başlayacağı noktaya kadar olan emniyet boşluğunu belirler. Bu değer takımın hızlı yaklaşma sonrasında kesme ilerlemesine geçişini ve parçaya yaklaşma mesafesini etkiler; 5134 de radyüs değeri olarak girilir.
23.4 Parametre 5102 bit MRC
0i-C de 5102#1 MRC, G71 veya G72 Tip I profilinde monoton olmayan şekil algılandığında alarm verilip verilmeyeceğini belirler. MRC=0 ise P/S064 verilmez; MRC=1 ise monoton olmayan Tip I profilde P/S064 verilir. 0i-D de bu bit bulunmaz, monotonluk kontrolü sistem tarafından zorunlu yapılır. Önemli: MRC yi sıfır yapmak hatalı G72 profilini doğru hale getirmez; profil gerçekten cepli ise Tip II seçilmeli, ilk profil bloğu doğru yazılmalı ve takım yolu doğrulanmalıdır.
23.5 Parametre 5102 bit QSR
5102#2 QSR, P–Q çevrimi başlamadan önce Q ile gösterilen sıra numarasının programda bulunup bulunmadığının kontrol edilmesini etkiler. 0i-D de Q satırının varlığı QSR ayarından bağımsız kontrol edilir ve bulunamazsa PS0063 oluşabilir.
23.6 Parametre 5102 bit RFC
0i-C de 5102#4 RFC, G71 veya G72 yarı finiş şekli üzerinde takım ucu radyüs kompanzasyonunun uygulanıp uygulanmayacağını belirler (RFC=0 uygulanmaz, RFC=1 uygulanır). 0i-D de bu bit kaldırılmıştır; G70–G73 çevrimlerinde takım ucu radyüs kompanzasyonu kontrol davranışına dahil edilmiştir.
23.7 Parametre 5103 bit P15
Series 10/11 program formatı kullanılan 0i-C sistemlerinde 5103#2 P15, G71/G72 Tip II cep işleme sırasını belirleyebilir. P15=0 ise takım her pasoda bir cepten diğerine geçebilir; P15=1 ise bir cep tamamlanır, sonra diğer cebe geçilir. 0i-D de P15 kullanılmaz; kontrol bir cebi tamamladıktan sonra sonraki cebe geçer.
23.8 Parametre 5103 bit COD
0i-C de COD, G71/G72 çevrimlerinde başlangıç noktasına dönüşte eksen sırasını (önce X sonra Z ya da önce Z sonra X) etkiler. G72 de alın yüzeyi yakınında çalışıldığı için dönüş sırası kritik olabilir; yanlış dönüş sırası takımın alın yüzüne sürtmesine, basamağa çarpmasına veya iç alın cebinde takım tutucunun temas etmesine neden olabilir. COD bütün makinelerde aynı değere getirilmemeli; takım yönü ve makine üreticisinin ayarı esas alınmalıdır.
23.9 Parametre 5104 bit FCK
5104#2 FCK, G71/G72 profilini çevrim başlamadan önce kontrol eder. FCK=0 ise ön kontrol yapılmaz; FCK=1 ise profil ve başlangıç noktası kontrol edilir, hatalı ilişki varsa P/S062 (veya yeni sistemlerde ilgili profil alarmı) oluşabilir. Kontrol edilen durumlar arasında pozitif finiş payına rağmen başlangıç noktasının profil maksimumundan küçük, negatif paya rağmen minimumundan büyük olması vardır. Kontrol programlanan profil üzerinde yapılır; geri kaçma ve dönüş yolları kapsam dışıdır.
23.10 Parametre 5104 bit MCC
0i-C de MCC, G71/G72 profili içinde uygunsuz bir yay komutu bulunup bulunmadığının hareket başlamadan önce kontrol edilmesini etkiler. Kılavuzda MCC nin MRC=1 olduğunda etkili olduğu ve yay komutunun geometrisinin ayrıca hareket sırasında da kontrol edildiği belirtilir.
23.11 Parametre 5105 RF1 ve RF2
0i-D de 5105#1 RF1 ve 5105#2 RF2, başlangıç noktasına dönüşten sonra tekrar kaba kesme yapılıp yapılmayacağını belirler. RF1 G71/G72 Tip I, RF2 Tip II içindir; 0 ise kaba kesme yapılır, 1 ise yapılmaz. Series 10/11 formatında kaba pay ayrı tanımlanıyorsa bu bitlerin etkisi değişebilir.
23.12 Parametre 5145 — Monotonluk izin değeri 1
0i-D de 5145, G71/G72 sırasında kaba paso yönündeki çok küçük monotonluk ihlallerine izin verir; G72 açısından bu genellikle Z yönündeki çok küçük ters hareketlerle ilgilidir. Örneğin CAM çıktısı Z-5.000, Z-4.999, Z-8.000 üretmişse 0,001 mm ters sapma gerçek bir cep değil yuvarlama hatası olabilir; 5145 e uygun küçük tolerans girilirse çevrim alarm vermeden çalışabilir. Ancak gerçek bir cep veya büyük geometrik hata 5145 ile gizlenmemelidir.
23.13 Parametre 5146 — Monotonluk izin değeri 2
5146, Tip I de kesme yönündeki küçük monotonluk ihlallerine izin verir. G72 de kesme yönü X ekseni olduğundan, X doğrultusunda CAM tarafından üretilmiş çok küçük uygunsuz geri dönüşler için değerlendirilebilir. FANUC izin değerinin işaretsiz ve radyüs değeri olarak girilmesini, değerin paso derinliği ile sınırlandırılabileceğini belirtir.
23.14 Parametre 5106 GFX
0i-D de taşlama opsiyonu bulunan sistemlerde 5106#0 GFX, G71–G74 kodlarının torna mu taşlama çevrimi mi olduğunu belirleyebilir. GFX=0 ise torna çoklu tekrarlı çevrimler; GFX=1 ise taşlama çevrimleri olarak yorumlanabilir. Bu parametre değiştirildiğinde güç kapatıp açma gerekebilir.
24. G72 parametrelerinin toplu özeti
FANUC 0i-C
| Parametre | Bit/değer | G72 ile ilişkisi |
|---|---|---|
| 5102 | MRC | Tip I monoton olmayan profilde alarm kontrolü |
| 5102 | QSR | Q sıra numarası kontrolü |
| 5102 | RFC | Yarı finiş profilinde takım ucu radyüs kompanzasyonu |
| 5103 | P15 | Series 10/11 formatında Tip II cep işleme sırası |
| 5103 | COD | Başlangıç noktasına dönüş eksen sırası |
| 5104 | FCK | Profil–başlangıç noktası ön kontrolü |
| 5104 | MCC | Uygunsuz yay komutu kontrolü |
| 5132 | Sayısal | G71/G72 paso derinliği |
FANUC 0i-D
| Parametre | Bit/değer | G72 ile ilişkisi |
|---|---|---|
| 5104 | FCK | Profil başlangıç noktası kontrolü |
| 5105 | RF1 | Tip I dönüş sonrası kaba kesme |
| 5105 | RF2 | Tip II dönüş sonrası kaba kesme |
| 5106 | GFX | G71–G74 torna/taşlama anlam seçimi |
| 5132 | Gerçek sayı | G71/G72 paso derinliği |
| 5133 | Gerçek sayı | G71/G72 geri kaçma |
| 5134 | Gerçek sayı | Kesme başlangıcına kadar yaklaşma boşluğu |
| 5145 | Gerçek sayı | Kaba paso yönündeki küçük monotonluk sapması |
| 5146 | Gerçek sayı | Tip I kesme yönündeki küçük monotonluk sapması |
25. 0i-C ve 0i-D arasındaki G72 farkları
Fark 1 — Monotonluk kontrolü
0i-C de Tip I monotonluk kontrolü 5102#1 MRC ayarına bağlı olabilir. 0i-D de MRC biti bulunmaz, kontrol sürekli yapılır: birinci eksen yönünde hata PS0064, ikinci eksen yönünde hata PS0329. Küçük CAM sapmaları için 5145 ve 5146 kullanılabilir.
Fark 2 — Tip II monotonluk kontrolü
0i-C de Tip II profilinde MRC etkili değildir ve bazı monotonluk kontrolleri uygulanmayabilir. 0i-D de Tip II de de uygun monotonluk şartları kontrol edilir; küçük sapmalar yalnızca 5145 toleransı içinde kabul edilebilir.
Fark 3 — Cep işleme sırası
0i-C standart formatta takım her paso sırasında cepler arasında geçebilir. 0i-D de takım bir cep boşaltımını tamamlar, sonra diğer cebe geçer.
Fark 4 — Cep sayısı sınırı
0i-C de Tip II için en fazla 10 cep desteklenebilir; 11 veya daha fazla cep PS0068 oluşturabilir. 0i-D de cep sayısı bu biçimde sınırlandırılmamıştır. Eski Series 0/00/0-Mate kılavuzlarında 10 veya daha fazla cep ifadesi görülebildiğinden yazılım sürümü ve kılavuz baskısı kontrol edilmelidir.
Fark 5 — Takım ucu radyüs kompanzasyonu
0i-C de G71/G72 için 5102#4 RFC ile kısmi davranış seçilebilir. 0i-D de RFC biti bulunmaz; G70–G73 çevrimlerinde takım ucu radyüs kompanzasyonu sistem davranışına dahil edilmiştir.
Fark 6 — Pah ve köşe R
0i-C de profil programında pah, köşe R ve doğrudan ölçülendirme konusunda daha fazla sınırlama olabilir. 0i-D de bu komutlar kullanılabilir; ancak Q ile gösterilen son blok pah veya köşe radyüsü komutunun ortasında bitemez, aksi durumda PS0326 oluşur.
G72 Tip I ve Tip II alın profili karşılaştırması
P/S041 — Takım ucu radyüs kompanzasyonunda çakışma (interference / overcut)
Belirti ve neden: G41 veya G42 takım ucu radyüs telafisi, kaba boşaltma satırlarının içinde açılmıştır. Telafi vektörü kaba pasolar sırasında profilin dar köşelerinde hesaplanamaz hale gelir; takım alındaki dar köşelere çarpabilir veya fazla talaş kaldırabilir (overcut) ve kontrol P/S041 alarmı verir.
Çözüm: Kaba boşaltma sırasında radyüs telafisi kullanmayın. G41/G42 kodlarını yalnızca finiş takımının çağrıldığı ve G70 çevriminin çalıştırılacağı bloğun hemen öncesinde aktif edin; çevrim bitiminde G40 ile iptal edin. Kompanzasyonun çevrim içindeki davranışı kontrol nesline göre de değişir (bkz. Fark 5 ve PS0328).
26. G72 alarm çözümleri
P/S061 — P veya Q adresi eksik
G72 çağrısında P veya Q yazılmamıştır. Hatalı G72 P100 U0.4 W0.2 F0.25; yerine G72 P100 Q180 U0.4 W0.2 F0.25; yazılmalıdır. Alarm listelerinde G70–G73 komutlarında P veya Q bulunmadığında 061 verildiği belirtilir.
P/S062 — G72 paso derinliği sıfır veya negatif
G72 W0 R0.5; veya G72 W-2.0 R0.5; yazılmıştır. FANUC, G71/G72 kesme derinliğinin sıfır ya da negatif olmasını 062 nedeni olarak gösterir. Çözüm: pozitif paso değeri kullanın (örn. G72 W2.0 R0.5;). Kesme yönü W işaretiyle değil, çevrim geometrisi ve profil konumuyla belirlenir.
P/S062 — Başlangıç noktası ile profil uyumsuzluğu
FCK aktif olduğunda 062 başlangıç noktası–profil ilişkisinden de doğabilir. Kontrol edin: başlangıç Z konumu profilin önünde mi, başlangıç X değeri profilin dışına çıkıyor mu, U ve W payları doğru işarette mi, profil maks/min değerleri başlangıç noktasını aşıyor mu, iç alın işleminde yönler doğru mu. Parametreyi kapatmak yerine profil ve başlangıç noktası düzeltilmelidir.
P/S063 — P sıra numarası bulunamadı
P adresinde yazılan sıra numarası programda yoktur (örn. G72 P100 ... yazılmış ama N100 yok). N100 gerçekten var mı, başında sıfır kullanılmış mı, aynı numara başka yerde mi, P ve Q sayıları doğru mu kontrol edin.
P/S064 (PS0064) — Profil monoton değil
Nedenler: Tip I profilde Z yönünde geri dönüş; G72 Tip II gerektiği hâlde Tip I kullanılması; P bloğunda U0 unutulması; X yönünde uygunsuz geri dönüş; CAM sisteminin çok küçük ters hareket üretmesi; 0i-C de MRC=1; 0i-D de monotonluk denetiminin hatayı yakalaması. Çözüm: profilin Z değerlerini sırayla yazın, gerçek cep varsa Tip II seçin, ilk P bloğunda X/U ile Z/W adreslerini doğru kullanın, X hareketi yoksa U0 yazın; yalnızca mikron seviyesinde CAM sapması varsa 5145/5146 değerlendirin. Gerçek geometrik hatayı parametreyle gizlemeyin.
PS0329 — İkinci eksende monotonluk hatası
0i-D de profilin ikinci düzlem ekseninde monoton artış/azalış şartı sağlanmadığında PS0329 oluşur. Çözüm: profil bloklarını grafik olarak çizin, X ve Z değerlerini ayrı ayrı tablo hâline getirin, ters hareketin gerçek cep mi CAM yuvarlama hatası mı olduğunu belirleyin, Tip I/Tip II seçimini doğrulayın; küçük sapmayı yalnızca yetkili teknik personel 5145/5146 ile değerlendirsin.
P/S065 — İlk P bloğunda G00 veya G01 yok
Hatalı N100 Z0.0; yerine N100 G00 Z0.0; veya N100 G01 Z0.0; yazılmalıdır. FANUC, P ile gösterilen ilk profil bloğunda G00 veya G01 bulunmasını ister.
P/S065 — G72 ilk bloğunda uygunsuz X/U komutu
Eski veya Tip I kullanan kontrollerde P bloğunda X/U yazılması alarm oluşturabilir. Hatalı Tip I N100 G00 Z0.0 X150.0; yerine doğru Tip I N100 G00 Z0.0; kullanılır. Gerçekten Tip II isteniyorsa N100 G00 Z0.0 U0; yazılabilir; fakat kontrolün Tip II opsiyonu desteklenmelidir.
PS0323 — İlk blok Tip II komutu olarak algılandı
0i-D de G71 için ilk blokta Z/W, G72 için ilk blokta X/U bulunması Tip II seçimi olarak değerlendirilir; kontrol veya seçili format Tip II komutunu kabul etmiyorsa PS0323 oluşabilir. Çözüm: Tip I isteniyorsa X/U adresini P bloğundan kaldırın; Tip II isteniyorsa kontrol opsiyonunu ve program formatını (Series 0 mu, 10/11 mi) doğrulayın; başka tezgahtan kopyalanmış programı doğrudan kullanmayın.
P/S066 — P–Q arasında uygun olmayan G kodu
Nedenler: başka bir çevrim çağrısı, uygun olmayan koordinat sistemi komutu, düzlem değiştirme, referansa dönüş, izin verilmeyen G kodu, profil ortasında G50/G92 benzeri komutlar. Çözüm: P–Q arasını yalnızca G00/G01/G02/G03 profil hareketlerinden oluşturun, gerekli yardımcı işlemleri çevrim dışına taşıyın.
P/S067 — G72 MDI modunda çalıştırılmaya çalışıldı
G70, G71, G72 ve G73 P–Q biçiminde MDI modunda çalıştırılamaz. Programı CNC hafızasına kaydedin, EDIT modunda düzenleyin ve MEMORY/AUTO modunda çalıştırın. FANUC kılavuzları G72 nin MDI modunda çağrılması hâlinde P/S067 oluşacağını belirtir.
P/S068 — Çok fazla cep
Eski ve 0i-C Tip II uygulamalarında cep sayısı sınırı bulunabilir; 0i-C karşılaştırma tablosunda 11 veya daha fazla cebin PS0068 oluşturduğu belirtilir. 0i-D de sınır kaldırılmıştır. Çözüm: profili iki ayrı G72 çevrimine bölün, bazı bölgeleri normal G00/G01 ile boşaltın, P15 ayarını ve program formatını kontrol edin, kontrol neslini kesin belirleyin.
P/S069 — Profilin son bloğu pah veya köşe R nin ortasında bitti
Hatalı yapıda (örn. N180 X40.0 C2.0;) Q değeri N180 de bitiyorsa pah komutu tamamlanmamış olabilir. Pah veya köşe radyüsünü tamamlayan bir sonraki hareket bloğunu Q kapsamına alın. Eski 0i-C listelerinde 069, 0i-D de benzer durum PS0326 olarak gösterilir.
PS0322 — Profil başlangıç noktasını aşıyor
G72 nin tanımlanan bitmiş profili, çevrim başlangıç noktasının dışına çıkmaktadır (örn. başlangıç X değeri profil çapından küçük, başlangıç Z değeri profilin önünde değil, finiş payı işareti yanlış, iç alın profili yanlış tarafta). Çözüm: başlangıç X i daha güvenli dış çapa alın, başlangıç Z yi alın önüne taşıyın, profilin tüm X/Z maks-min değerlerini bulun, U ve W işaretlerini doğrulayın.
PS0324 — Çevrim sırasında kesme tipi makro çağrısı
G70–G73 çalışırken kesme tipi (interruption type) özel makro çağrılmıştır. G72 sırasında makro kesmesini devre dışı bırakın, PMC sinyallerini kontrol edin; kullanıcı programında makro yoksa makine üreticisine danışın.
PS0325 — Profil programında kullanılamayan komut
P–Q arasında desteklenmeyen bir komut vardır: M98/M99, başka çevrim, referansa dönüş, koordinat sistemi değiştirme, takım değişimi, uygun olmayan makro çağrısı veya kontrolün desteklemediği pah/radyüs biçimi kontrol edilmelidir.
PS0328 — Takım ucu radyüs kompanzasyonu yanlış taraf seçimi
G71/G72 içinde G41/G42 kullanılırken boş malzeme tarafı yanlış tanımlanmış olabilir. Nedenler: G41 yerine G42 (veya tersi) kullanılması, takım hayali uç yön numarasının yanlış olması, profil yönünün ters olması, iç/dış alın işleminin karıştırılması veya kompanzasyona giriş mesafesinin yetersiz olması. PS0328, G71/G72 içinde takım ucu radyüs kompanzasyonunun boş taraf tanımının yanlış olması olarak açıklanır.
27. G72 çalışıyor fakat takım yolu hatalıysa kontrol listesi
Alarm çıkmaması, programın doğru olduğu anlamına gelmez. Sırayla kontrol edin:
- Kontrol modeli: Series 0-TC/0-TD/00/0-Mate, 0i-TC/0i-TD, 0i Mate-TC/TD, 21i-TB/21i-TA.
- G-kodu sistemi: eski FANUC te A/B/C grupları farklı olabilir; ekrandaki G-kodu sistemi doğrulanmalı.
- Tip I/Tip II seçimi: Tip I ilk P bloğunda yalnızca Z/W; Tip II de Z/W ve X/U (X hareketi yoksa U0).
- Başlangıç noktası: ham çapın dışı, alın önünde güvenli Z, takım tutucuya boşluk, geri kaçma alanı.
- Paso derinliği: ilk satırdaki W sıfır/negatif olmamalı, parça ve kesiciye uygun olmalı.
- Geri kaçma: R veya 5133 fazla küçük/büyük olmamalı, dar profilde çarpışma yaratmamalı.
- Finiş payları: U ve W işaretleri profilin doğru tarafında malzeme bırakmalı.
- Takım ucu kompanzasyonu: uç radyüsü, hayali uç yönü, G41/G42, RFC ve kontrol nesli birlikte.
- Profil monotonluğu, cep sayısı, dönüş yolu (COD, RF1/RF2) ve taşlama kodu seçimi (GFX) incelenmeli.
28. G72 paso derinliği nasıl seçilir?
Paso derinliği yalnızca kesicinin dayanımına göre seçilmez. Malzeme cinsi, parça çapı ve bağlama boyu, parçanın ince/kalın olması, kesici uç geometrisi ve radyüsü, takım tutucu rijitliği, tezgâh gücü, iş mili devri, ilerleme, talaş kırıcı tipi, soğutma ve alın yüzeyinde kesme hızının merkeze doğru düşmesi birlikte değerlendirilmelidir. Önemli: G96 sabit kesme hızı kullanılıyorsa takım merkeze yaklaştıkça iş mili devri yükselir; bu nedenle G50 S... ile maksimum devir mutlaka sınırlandırılmalıdır. FANUC güvenlik kılavuzları sabit kesme hızı kontrolünde eksen orijine yaklaştığında iş mili hızının aşırı yükselmemesi için maksimum hız sınırı verilmesini zorunlu güvenlik konusu olarak ele alır.
29. G72 de merkezden geçme konusu
Alın tornalamada X0 noktasına yaklaşırken kesme hızı teorik olarak sıfıra düşer. Takım X0 da durdurulursa merkezde küçük bir çıkıntı kalabilir; bazı uygulamalarda takım X-0.5 gibi küçük bir eksi X değerine geçirilir. Ancak bu uygulama kontrolün çap programlama yapısına, takım ucu konumuna, taret yönüne, makinenin eksen sınırına ve kesicinin merkeze uygunluğuna bağlıdır. Her tezgahta doğrudan eksi X programlanmamalı; merkezden geçme planlanıyorsa grafik, tek blok ve düşük rapid override ile doğrulanmalıdır.
30. Parametre değişikliği nasıl yapılır?
G72 ile ilgili bir alarm oluştuğunda ilk çözüm parametre değiştirmek değildir. Önce program formatı, Tip I–Tip II seçimi, ilk P bloğu, P ve Q numaraları, profil monotonluğu, başlangıç noktası, U ve W işaretleri ve takım ucu kompanzasyonu kontrol edilmelidir. Parametre yalnızca görevini tam bilen yetkili kişi tarafından değiştirilmelidir.
31. Parametre değişikliğinden önce yapılacaklar
CNC parametrelerinin tam yedeğini alın, değiştirilecek parametrenin mevcut değerini kaydedin ve ekranın fotoğrafını çekin. Kontrol modelini ve kılavuz numarasını doğrulayın; parametrenin bit mi sayısal mı olduğunu ve güç kapatıp açma gerekip gerekmediğini belirleyin. İş milini durdurun, otomatik çevrimi sonlandırın, makineyi güvenli konuma alın, gerekliyse acil durdurmayı etkinleştirin ve makine üreticisinin özel parametre listesini kontrol edin.
32. 0i-C de genel parametre değiştirme adımları
Makineyi MDI moduna alın veya acil durdurmayı etkinleştirin; OFFSET/SETTING ile SETTING ekranını açın; PARAMETER WRITE değerini 1 yapın (P/S100 PARAMETER WRITE ENABLE alarmı beklenen durumdur). SYSTEM/PARAMETER ekranından parametre numarasına gidin, eski değeri kaydedin, yeni değeri girip INPUT e basın. SETTING ekranına dönüp PARAMETER WRITE i tekrar 0 yapın, RESET ile P/S100 i kaldırın. P/S000 veya güç kapatma uyarısı çıkarsa CNC gücünü prosedüre uygun kapatıp açın.
33. 0i-D de genel parametre değiştirme adımları
MDI moduna geçin veya acil durdurmayı etkinleştirin; SETTING ekranında PARAMETER WRITE i 1 yapın (SW0100 alarmı oluşur); PARAMETER ekranından ilgili numarayı bulun, mevcut değeri kaydedip yeni değeri INPUT ile onaylayın; PARAMETER WRITE i yeniden 0 yapıp RESET ile SW0100 i kaldırın. Güç kapatma işaretli bir parametre değiştirildiyse CNC yi kapatıp açın, ardından referans, ofset ve koordinat değerlerini kontrol edin.
34. Bit parametresi değiştirirken dikkat
Ekranda 5102 00010110 görülüyorsa bu tek bir sayı gibi değerlendirilmemelidir. Bit sırası genellikle #7 #6 #5 #4 #3 #2 #1 #0 şeklindedir ve yalnızca ilgili bit değiştirilmelidir. Örneğin yalnızca MRC değiştirilecekse QSR, RFC ve diğer çevrim bitleri yanlışlıkla değiştirilmemeli; bütün sekiz bitin eski değeri kayıt altına alınmalıdır.
35. Parametre değişikliğinden sonra güvenli test
Parametre yazmayı kapatın, alarmı kaldırın, gerekiyorsa CNC yi kapatıp açın, referansa dönüş yapın, takım ofsetlerini ve iş parçası sıfırını kontrol edin. Programı grafik ekranında çalıştırın, makine kilidiyle doğrulayın, takım ve parça olmadan kuru çalışma yapın. Tek blok modunu açın, rapid ve feed override i en düşük güvenli seviyeye alın, ilk G72 pasosunu dikkatle izleyin, gerçek Z paso derinliğini ölçün, X dönüş yolunu ve geri kaçmanın yüzeye sürtmediğini kontrol edin. Sonuç doğru değilse eski parametre değerine dönün.
36. G72 de uzman operatörün düşünme sırası
Uzman operatör G72 alarmı gördüğünde doğrudan parametre ekranına gitmez. Şu sırayı izler: Kontrol modeli ve G-kodu sistemi nedir? İki satırlı doğru format kullanılmış mı? İlk satırdaki W pozitif mi? P ve Q mevcut mu? İlk P bloğunda G00/G01 var mı? Tip I için ilk blokta yalnızca Z/W, Tip II için Z/W ile X/U birlikte var mı (X hareketi yoksa U0)? Profilde gerçek cep var mı ve profil X/Z yönünde uygun mu? Başlangıç noktası profil dışında mı? Finiş payı işaretleri ve takım ucu kompanzasyonu doğru mu? Cep sayısı sınırı aşıyor mu? Ancak bütün bunlardan sonra parametre değişikliğinin gerçekten gerekli olup olmadığı değerlendirilir.
37. G71 ile G72 nin kısa karşılaştırması
| Özellik | G71 | G72 |
|---|---|---|
| Esas kesme yönü | Z ekseni | X ekseni |
| Paso derinliği adresi | İlk satırda U | İlk satırda W |
| Tip I ilk P bloğu | Yalnızca X/U | Yalnızca Z/W |
| Tip II sıfır adresi | Z hareketi yoksa W0 | X hareketi yoksa U0 |
| Tipik kullanım | Boyuna kaba tornalama | Alın kaba tornalama |
| Finiş payları | U ve W | U ve W |
| Finiş çevrimi | G70 | G70 |
| Ortak parametreler | 5102–5106, 5132–5146 | 5102–5106, 5132–5146 |
38. En sık yapılan G72 hataları
- İlk satırdaki W ile finiş W sini karıştırmak.
- G72 yi G71 gibi programlamak; Tip I ilk bloğuna X yazmak.
- Tip II de U0 yazmayı unutmak; gerçek cep varken Tip I kullanmak.
- Negatif paso derinliği yazmak; başlangıç Z noktasını parçanın içine koymak.
- U ve W finiş payı işaretlerini yanlış seçmek.
- G72 yi MDI modunda çalıştırmaya çalışmak; P–Q arasında yasaklı G kodu kullanmak.
- G96 kullanırken G50 maksimum devir sınırı vermemek.
- Takım ucu radyüs kompanzasyonu yönünü yanlış seçmek; alarmı gidermek için MRC yi bilinçsizce kapatmak.
- Başka kontrol modelinin parametre numarasını kopyalamak; 0i-C ile 0i-D davranışlarını aynı kabul etmek.
🖥️ İlgili araç: G72 Alın Kaba Tornalama Simülasyonu ve NC Kod Üretici →
