
Temel programlamada takım hareketlerini G00, G01, G02 ve G03 ile tek tek yazdık; bu, mantığı öğrenmek için gereklidir. Ancak gerçek üretimde her kaba talaş pasosunu ayrı yazmak programı gereksiz uzatır: program şişer, hata ihtimali artar ve profil değişince çok sayıda satır düzenlemek gerekir. Hazır çevrimler, tekrar eden takım hareketlerini kontrol ünitesine kısa komutlarla yaptırır. FANUC tornada yaygın çevrimler: G90 (dış/iç çap tornalama), G94 (alın tornalama), G92 (vida), G71 (boyuna kaba tornalama), G72 (alın yönünde kaba), G73 (profil tekrar), G70 (finiş), G74 (Z yönünde gaga delme/kanal), G75 (X yönünde kanal) ve G76 (çok pasolu vida).
Bu dersin amacı yalnızca çevrimin satır biçimini göstermek değil; çevrimin hangi işlemi otomatikleştirdiğini, parametrelerin fiziksel anlamını, çevrimin hangi noktadan başlatılacağını, profil satırlarının nasıl oluşturulduğunu ve hatalı bir parametrenin takımı nasıl yanlış yola gönderebileceğini anlatmaktır.
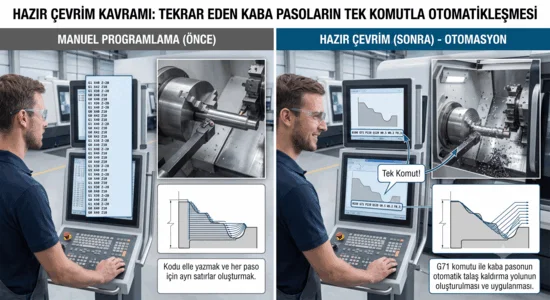
1. Hazır Çevrim Nedir? Avantajları
Hazır çevrim, bir operasyonda sürekli tekrarlanan hareketlerin kontrol ünitesinde önceden tanımlanmış program yapısıdır. Programcı çevrime başlangıç noktası, hedef çap/boy, paso miktarı, geri çekilme, finiş payı, ilerleme ve profil başlangıç/bitiş satırlarını verir; kontrol ünitesi gerekli hareketleri hesaplar. Örneğin G71’de her kaba paso çapı tek tek yazılmaz; bir pasoda kaldırılacak radyal talaş, geri çekilme, bitmiş profil ve finiş payı tanımlanır, gerisini CNC oluşturur. Ama çevrim parça geometrisini kendi anlamaz: profil koordinatları, P–Q satırları, başlangıç noktası ve paso/pay doğru verilmelidir.
Avantajları: tekrarlanan satırlar azalır, program okunur olur, paso miktarı kolay değiştirilir, profil tek bölgede tanımlanır, finiş çevrimi aynı profili yeniden kullanır, düzenleme süresi ve yazım hatası azalır, kaba talaş dağılımını kontrol ünitesi hesaplar. Ancak çevrimler, temel hareket komutlarını bilmeyene kolaylık sağlamaz: çevrimdeki hareketleri anlamayan biri, hatalı başlangıç noktasını veya yanlış profil yönünü fark edemez. Bu yüzden G71’den önce G00–G01 ile kaba paso mantığı anlaşılmalıdır.
2. FANUC G Kod Sistemi ve Çevrim Grupları
FANUC torna kontrollerinde G kod sistemi A, B veya C olarak yapılandırılabilir; bu, bazı G kodlarının numarasını veya anlamını değiştirir. G kod sistemi A’da G90 dış/iç çap tornalama, G92 vida, G94 alın tornalama çevrimidir. Ayrıca frezedeki “G90 = mutlak, G91 = artışlı” bilgisi G kod sistemi A kullanan bir FANUC tornada geçerli değildir; burada mutlak değerler X–Z, artışlı değerler U–W ile verilir, G90 ise bir tornalama çevrimidir. Gerçek tezgâhta kontrol modeli, aktif G kod sistemi ve çevrim formatı makine kılavuzundan doğrulanmalıdır.
Çevrimler iki grupta düşünülebilir: basit çevrimler (G90, G92, G94) — bir satır birkaç temel hareketi otomatik yapar; çok tekrarlı çevrimler (G70, G71, G72, G73, G74, G75, G76) — daha fazla parametre kullanır, özellikle G71/G72/G73 P–Q arasındaki profili okuyup çok sayıda paso oluşturur ve finiş payı bırakır.
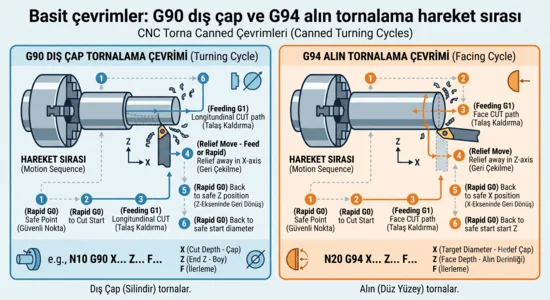
3. G90 — Dış/İç Çap Tornalama Çevrimi
G90, tek satırla dış/iç çap boyunca basit tornalama yapan modsal çevrimdir. Düz: G90 X... Z... F...;; konik: G90 X... Z... R... F...; (X hedef çap, Z hedef boy, R koniklik farkı, F ilerleme). Çevrim sırasıyla: hedef çapa hızlı yaklaşır, Z’de kesme yapar, X’te geri çıkar, başlangıç noktasına hızlı döner. Modsal olduğu için sonraki satırlarda yalnızca yeni X yazılır.
(Ham Ø60 → Ø40,4, boy Z-50)
G00 X62.0 Z2.0 ;
G90 X56.0 Z-50.0 F0.28 ;   (1. paso)
X52.0 ;                    (Z ve F modsal)
X48.0 ;
X44.0 ;
X40.4 ;                    (son kaba çap)
Başlangıç noktası ham çapın dışında ve alının önünde olmalıdır; ham Ø60 için X62 Z2 uygundur, X50 Z2 hamın içindedir ve çarpışma yapar. İç çapta takım deliğin içinde başlar ve daha büyük X değerlerine ilerledikçe delik büyür (örn. G00 X28 Z2; G90 X34 Z-40 F0.18; X38; X39.6;). Konikte R, başlangıç–bitiş arası X koniklik farkıdır; R işaretinin yanlış verilmesi koniği ters oluşturup takımı parçanın içine sokabilir, bu yüzden simülasyon/hava kesimiyle doğrulanır.
4. G94 — Alın Tornalama Çevrimi
G94 alın yönünde talaş kaldırır. Düz: G94 X... Z... F...;; konik: G94 X... Z... K... F...; (X hedef çap, Z alının Z konumu, K koniklik, F ilerleme). Çevrim: hedef Z’ye hızlı gider, X’te alın keser, Z’de başlangıç boyuna keserek çıkar, X’te başlangıç çapına döner. Ön yüzde fazla malzeme olan parçalarda çoklu alın pasosu için kullanılır.
(Ham ön yüz Z5 → bitmiş Z0)
G00 X62.0 Z7.0 ;
G94 X0 Z4.0 F0.20 ;   (1. alın paso)
Z3.0 ;                (X ve F modsal)
Z2.0 ;
Z1.0 ;
Z0 ;
Ne zaman? G90 düz dış/iç çap, basit kademe/konik ve az sayıda pasoya; G94 alında fazla talaş, geniş flanş yüzeyi ve ön yüz kaba işlemeye uygundur. Çok çaplı, radyüslü, pahlı, farklı omuzlu karmaşık profillerde G71 veya G72 daha uygundur.

5. G71 — Boyuna Kaba Tornalama Çevrimi
G71, en çok kullanılan çevrimlerden biridir: parçanın bitmiş profilini okur, X yönünde belirlenen paso miktarlarıyla Z boyunca kesme yaparak kaba talaşı otomatik kaldırır. Yaygın iki satırlı format:
G71 U(d) R(e) ;
G71 P(ns) Q(nf) U(Δu) W(Δw) F(f) ;
| Parametre | Anlamı |
|---|---|
| U(d) (1. satır) | Her kaba pasoda X’te kaldırılacak radyal talaş |
| R(e) (1. satır) | Paso sonunda geri çekilme miktarı |
| P(ns) | Profilin başladığı N satırı |
| Q(nf) | Profilin bittiği N satırı |
| U(Δu) | X yönünde finiş payı |
| W(Δw) | Z yönünde finiş payı |
| F(f) | Kaba işleme ilerlemesi |
Dikkat: 1. satırdaki U2.0 çap programlama kullanılsa bile birçok FANUC formatında radyal pasodır; yani çapta 4 mm değişime karşılık gelebilir ve doğrudan X/U koordinat hareketleriyle karıştırılmamalıdır. R0.5 paso sonunda 0,5 mm geri çekilmedir. P100 Q180 profilin N100–N180 arası satırlarıdır. U0.4 X finiş payı (çap/radyal yorumu doğrulanmalı), W0.2 Z finiş payı, F0.28 kaba ilerleme. Önemli: profilin ilk bloğunda (P satırı) G00 veya G01 bulunmalıdır, aksi hâlde alarm oluşabilir.
6. G71 Tam Program Örneği ve G70 Finiş
G71 profili tek pasoda işlemez; profilin dışındaki ham malzemeyi U pasosuna göre katmanlar hâlinde kaldırır ve X/Z finiş payı bırakır. G70 aynı P–Q profilini finiş için yeniden çalıştırır (G70 P... Q...;) — yeni profil yazmaz, bu çevrimlerin en büyük avantajıdır. Düzenli kaba+finiş programı:
%
O2003
G21 G40 G99 ;
G50 S2500 ;
T0101 ;              (kaba takım)
G96 S180 M03 ;
M08 ;
G00 X62.0 Z2.0 ;
G71 U2.0 R0.5 ;
G71 P100 Q180 U0.4 W0.2 F0.28 ;
N100 G00 X30.0 ;
N110 G01 Z0 F0.12 ;
N120 X36.0 Z-3.0 ;   (pah)
N130 Z-20.0 ;
N140 X44.0 ;
N150 Z-45.0 ;
N160 X50.0 Z-55.0 ;  (konik)
N170 Z-70.0 ;
N180 X56.0 ;
G00 X100.0 Z100.0 ;
M09 ; M05 ;
T0202 ;              (finiş takım)
G96 S220 M03 ;
M08 ;
G00 X62.0 Z2.0 ;
G70 P100 Q180 ;      (aynı profil finiş)
G00 X100.0 Z100.0 ;
M09 ; M05 ; M30 ;
%
Profil satırları program akışı içinde, G71 çağrısından hemen sonra bulunur; çevrim P–Q bölümünü profil olarak kullanır ve tamamlanınca Q satırından sonrakine geçer. P–Q arasına takım değiştirme, mil durdurma, başka çevrim veya alt program çağrısı konmaz.
7. G71 Profil Yönü, Tip I / Tip II ve Finiş Payı
Standart dış çap G71’de profil genellikle küçük çaptan büyük çapa, parçanın önünden aynaya doğru (X büyüyen/sabit, Z negatif) tanımlanır. Tip I basit, tek yönlü profiller içindir (X değerleri genel olarak artar). Tip II girintili veya yön değiştiren profilleri (bir büyüyüp bir küçülen) işleyebilir. İçbükey profil, kanal benzeri girinti varsa kontrolün Tip II desteği doğrulanmalıdır; G71’in her profili otomatik işleyeceği varsayılmaz.
Finiş payı: Kaba sonunda doğrudan bitmiş ölçüye gelmek çoğu zaman doğru değildir; X ve Z’de küçük pay bırakılır (örn. U0.4 W0.2). Pay çok büyükse finiş takımına aşırı yük biner ve ölçü sapar; çok küçükse kaba izler temizlenmez, takım bazı bölgelerde sürter. İç çap G71’de finiş payının işareti dış çaptan farklı olabilir (örn. U-0.3), çünkü kaba işlem deliğin merkezine yakın tarafta pay bırakır; başlangıç X, geri çekilme yönü ve U işareti dikkatle kontrol edilir.
8. G72 ve G73 — Alın Kaba ve Profil Tekrar Çevrimleri
G72, G71’e benzer ama pasoları Z yönünde dağıtır ve kesmeyi X yönünde (alın boyunca) yapar; geniş alın yüzeyi, flanş ve disk tipi parçalar için uygundur. Format: G72 W(d) R(e); ardından G72 P Q U W F;. Kısaca: G71 boyuna kaba, G72 alın yönünde kaba tornalamadır; ikisi de sonrasında G70 ile bitirilebilir.
G73, ham parçanın bitmiş profile yakın olduğu (dövme, döküm, ön şekillendirilmiş) durumlarda kullanılan profil tekrar çevrimidir. G71 ham malzemeyi paralel katmanlar hâlinde kaldırır; G73 ise tanımlı profili belirli X–Z ofsetleriyle birkaç kez tekrar ederek hava kesimini azaltır ve döküm/dövme kabuğunu dengeli kaldırır. Format: G73 U(i) W(k) R(d); ardından G73 P Q U W F; (ilk U/W toplam profil farkı, R tekrar sayısı). Parametrelerin kesin anlamı kontrol modelinden doğrulanır.
9. G74 ve G75 — Gaga Delme ve Kanal Çevrimleri
G74 Z ekseninde kademeli (gaga) delme veya alın kanal açmada kullanılır. Derin delikte matkap sürekli ilerlerse talaş sıkışır, soğutma dibe ulaşamaz, matkap ısınıp kırılabilir. Gaga delmede matkap belirli derinlik ilerler, kısa geri çekilir (talaşı kırar/boşaltır), yeniden ilerler. Dikkat: matkap merkezde ve G97 sabit devirde olmalı, gaga miktarı matkap çapı/malzemeye uygun seçilmeli, soğutmanın dibe ulaştığı doğrulanmalıdır. G75 dış/iç çapta X yönünde kademeli kanal açar; dar kanalda yalnızca X dalışı yapar, geniş kanalda X dalışı + Z kaymasıyla tüm genişliği oluşturur (takım genişliği ve Z kayması doğru hesaplanmalı). Önemli: G74/G75/G76’da bazı P ve Q adreslerinde ondalık nokta desteklenmez; örn. Q2000 en küçük giriş birimine göre 2,000 mm olabilir, Q2.0 kabul edilmeyebilir — birim ve ondalık kullanımı mutlaka doğrulanır.

10. Vida Açmanın Temel Mantığı ve G32
Vida açarken iş mili ile Z ekseni senkron çalışır: parça bir tur döndüğünde takım vida adımı kadar ilerler (M30×2 için F2.0 = her turda 2 mm). Vida sırasında ilerleme yüzdesi normal tornalama gibi değiştirilemez ve her paso aynı diş kanalına girmelidir. Neden G97? Vidada devir sabit tutulmalıdır; G96 kullanılırsa çap derinleştikçe kontrol devri değiştirmeye çalışır ve senkron bozulur. Bu yüzden G97 S... kullanılır (başlangıçta düşük, kontrollü devir).
G32 tek pasolu senkron vida komutudur (G32 Z... F...;). Bir pasonun tamamlanması için programcı yaklaşma, kesme, çıkma, başlangıç Z’ye dönme ve sonraki paso çapına inme hareketlerini ayrı yazar:
(M30x2 dış vida — G32 ile çok paso)
G97 S500 M03 ;
G00 X31.0 Z3.0 ;
G00 X29.6 ; G32 Z-40.0 F2.0 ; G00 X31.0 ; G00 Z3.0 ;
G00 X29.2 ; G32 Z-40.0 F2.0 ; G00 X31.0 ; G00 Z3.0 ;
G00 X28.9 ; G32 Z-40.0 F2.0 ; G00 X31.0 ; G00 Z3.0 ;
Servo gecikmeleri nedeniyle vida başlangıç/bitiş bölgelerinde hatve hatası oluşabilir; bu yüzden programlanan vida yolu gerçek vida boyundan uzun tutulur (örn. gerçek vida Z0–Z-30 ise program Z3’ten Z-33’e). Omuz nedeniyle çıkış yoksa vida çıkış kanalı gerekir. G32’de Q adresiyle vida başlangıç açısı kaydırılarak çok başlangıçlı vida yapılabilir (örn. çift başlangıç için Q0 ve Q180000; birim 0,001°).
11. G92 — Basit Vida Açma Çevrimi
G92, G32 ile dört hareketle yazılan vida pasosunu tek satırda yapar: X paso çapına hızlı yaklaşır, Z’ye vida adımıyla senkron keser, parçadan çıkar, başlangıç noktasına döner. Düz: G92 X... Z... F...;; konik: G92 X... Z... R... F...;. Modsal olduğu için sonraki satırlarda yalnızca yeni X paso çapı yazılır:
G97 S500 M03 ;
G00 X31.0 Z3.0 ;
G92 X29.6 Z-40.0 F2.0 ;   (1. paso, Z ve F modsal)
X29.2 ;
X28.9 ;
X28.7 ;
X28.6 ;
X28.6 ;                   (yaylanma/finiş pasosu)
Vida derinliği tek pasoda verilmez; pasolar ilk başta büyük, sonra giderek küçük verilir çünkü vida derinleştikçe kesici kenarın temas alanı artar. Eşit çap farkıyla ilerlenirse son pasolarda takım yükü aşırı artar; son bir-iki paso aynı çapta tekrar edilerek yaylanma telafisi yapılır. Konik vidada R koniklik farkını tanımlar. Bazı sistemlerde G92 vida sonunda otomatik çıkış pahı oluşturabilir (parametreye bağlı); omuz dibinde vida açılıyorsa bu özellik kontrol edilmelidir.
12. G76 — Çok Pasolu Vida Açma Çevrimi
G76, paso sayısını, paso derinliklerini, minimum pasoyu, finiş pasolarını, vida açısını ve yüksekliğini otomatik yöneten gelişmiş çevrimdir. Yaygın iki satırlı format:
G76 P(m)(r)(a) Q(Δdmin) R(d) ;
G76 X(U) Z(W) R(i) P(k) Q(Δd) F(L) ;

(Örnek: M30x2 dış vida, ~35 mm)
T0404 ;
G97 S500 M03 ; M08 ;
G00 X31.0 Z3.0 ;
G76 P020060 Q100 R0.05 ;
G76 X28.55 Z-35.0 R0 P1227 Q300 F2.0 ;
G00 X100.0 Z100.0 ;
M09 ; M05 ;
Birinci satır P020060 üç bilgidir: 02 finiş/yaylanma paso sayısı, 00 vida çıkış pahı, 60 vida açısı (60° metrik). Q100 minimum paso derinliği (çoğunlukla ondalıksız; 0,100 mm olabilir), R0.05 finiş için bırakılan radyal pay. İkinci satır: X dip çapı (M30×2 için örn. Ø28,55 — gerçek değer vida standardı/toleransından alınır), Z vida sonu, R koniklik (R0 düz vida), P vida yüksekliği (radyal, ondalıksız; örn. 1,227 mm), Q ilk paso derinliği (örn. 0,300 mm), F vida adımı. G76 vida derinliğini eşit bölmez: ilk paso büyük, sonrakiler küçülür; böylece her pasodaki talaş kesiti dengelenir ve G92’ye göre daha dengeli işleme sağlar.
13. G32, G92 ve G76 Karşılaştırması
| Çevrim | Avantaj | Dezavantaj |
|---|---|---|
| G32 | Her hareket açık görünür; özel/değişken vidalarda esnek; vida mantığını iyi öğretir | Her paso uzun kod; paso dağılımını programcı yapar; hata ihtimali |
| G92 | Basit ve kısa; paso çapları açık görünür; küçük vida işlerine uygun | Paso çapları elle belirlenir; çok pasoda uzar; paso yükü programcıca dengelenir |
| G76 | Paso dağılımını otomatik hesaplar; finiş pasolarını yönetir; çok pasoda kısa; seri üretimde verimli | Parametre yapısı karmaşık; yanlış P/Q ciddi hata; kontrol sürümüne göre format farklılığı |
Vida adımı ve ilerleme: Tek başlangıçlı vidada adım = ilerleme. Çok başlangıçlı vidada ilerleme = adım × başlangıç sayısı (örn. 2 mm adım, 2 başlangıç → F4.0). Teknik resimde yalnızca diş adımı görülüp başlangıç sayısı dikkate alınmazsa yanlış vida üretilir. Vida takımı doğru açıda (60° metrik), merkez yüksekliğinde ve eksene dik bağlanmalı; hafif açılı bağlama diş yanaklarını eşitsiz yapar. Vida ölçümü yalnızca kumpasla değil; vida mikrometresi, halka/tapa mastar veya üç tel yöntemiyle etkili çap üzerinden yapılır (dip çap doğru görünse bile etkili çap toleransı farklı çıkabilir).

14. Çevrimlerde Güvenlik: Durdurma, MDI ve Sık Hatalar
Çok tekrarlı çevrim sırasında program durdurulup manuel işlem yapılabilir; ancak yeniden başlamadan önce takım çevrimin durduğu noktaya doğru döndürülmelidir, aksi hâlde manuel hareket çevrim yoluna eklenip takım yolu kayar. Çevrimin ortasında takım elle hareket ettirildiyse doğrudan cycle start ile devam güvenli olmayabilir; gerekirse çevrim iptal edilir, takım güvenli noktaya alınır ve uygun satırdan tek blokla başlatılır. G70/G71/G72/G73 gibi bazı çok tekrarlı çevrimler MDI modunda kullanılamayabilir (P–Q profil satırları gerektiğinden); bunlar kayıtlı program içinde çalıştırılır.
Sık hatalar: P/Q satırlarını yanlış yazmak; profil başlangıcına G00/G01 koymamak; G71 ilk U değerini çap sanmak (radyal olabilir, iki kat fark); X finiş payının çap/radyal yorumunu kontrol etmemek; başlangıç noktasını ham içinde seçmek; profil yönünü ters yazmak; girintili profili Tip II kontrolü olmadan G71’e vermek; G74–G76 P/Q’da yanlış ondalık (bin kat hata); vida sırasında G96 kullanmak; vida adımı yerine normal ilerleme girmek (F0.20 → 2 mm yerine 0,2 mm hatveli yanlış vida); G92/G76 hedef çapını standarda bakmadan vermek.
15. Tam Parça: Operasyon Planı ve Program
Ham Ø60 çelik çubuk; Ø36/Ø44 kademeler, Ø44→Ø50 konik, arka Ø50; ön pah 3×45°; Ø36 bölümde M36×2 vida; vida sonunda kanal; merkezde Ø16 delik; çubuktan kesilecek. Operasyon sırası: alın → punta → Ø16 delik → G71 kaba → G70 finiş → kanal → G76 vida → kesme.
%
O3001
(TAM PARCA EGITIM PROGRAMI)
G21 G40 G99 ;
G50 S2500 ;
(T01 KABA DIS CAP)
T0101 ; G96 S180 M03 ; M08 ;
G00 X62.0 Z2.0 ;
G71 U2.0 R0.5 ;
G71 P100 Q180 U0.4 W0.2 F0.28 ;
N100 G00 X30.0 ;
N110 G01 Z0 F0.12 ;
N120 X36.0 Z-3.0 ;
N130 Z-20.0 ;
N140 X44.0 ;
N150 Z-45.0 ;
N160 X50.0 Z-55.0 ;
N170 Z-70.0 ;
N180 X56.0 ;
G00 X100.0 Z100.0 ; M09 ; M05 ;
(T02 FINIS)
T0202 ; G96 S220 M03 ; M08 ;
G00 X62.0 Z2.0 ;
G70 P100 Q180 ;
G00 X100.0 Z100.0 ; M09 ; M05 ;
(T03 KANAL)
T0303 ; G97 S700 M03 ; M08 ;
G00 X38.0 Z-20.0 ;
G01 X32.0 F0.08 ;
G00 X38.0 ;
G00 X100.0 Z100.0 ; M09 ; M05 ;
(T04 VIDA)
T0404 ; G97 S450 M03 ; M08 ;
G00 X37.0 Z3.0 ;
G76 P020060 Q100 R0.05 ;
G76 X33.55 Z-18.0 R0 P1227 Q300 F2.0 ;
G00 X100.0 Z100.0 ; M09 ; M05 ; M30 ;
%
Her operasyon farklı kesme şartı kullanır: kaba G96 S180 / F0.28, finiş G96 S220 / F0.12, kanal G97 S700 / F0.08, vida G97 S450 / F2.0. Program kısa olsa bile her operasyonun takımı, hız modu, ilerlemesi ve pasosu ayrı planlanır. Vida çapları yalnızca çevrim yapısını göstermek içindir; M36×2 için gerçek tepe/dip çapları vida standardından alınır.
16. Çevrim Seçme, Simülasyon ve Güvenli İlk Çalıştırma
| İş | Uygun Çevrim |
|---|---|
| Düz boyuna çap | G90 |
| Tekrarlanan alın pasoları | G94 |
| Karmaşık boyuna profil kaba | G71 |
| Geniş alın profili kaba | G72 |
| Profile yakın döküm/dövme | G73 |
| Derin delik (Z gaga) | G74 |
| X yönünde kanal | G75 |
| Basit çok pasolu vida | G92 |
| Otomatik paso dağılımlı vida | G76 |
| G71/G72/G73 sonrası finiş | G70 |
Her işlemde çevrim şart değildir: tek bir Ø40 çap 10 mm işlenecekse G01 X40.0; Z-10.0; yeter. Çevrim; tekrar eden pasolar, karmaşık profil, çoklu vida, derin delik ve geniş kanalda faydalıdır. Programın en kısa değil, en güvenli ve anlaşılır olması önemlidir. Çevrimler gerçek parçada çalıştırılmadan önce simülasyonda izlenmeli (ilk paso nereden başlıyor, geri çekilme yönü doğru mu, profil tam işleniyor mu, finiş payı doğru tarafta mı, vida pasoları doğru çapta mı); ancak simülasyon gerçek tutucu/ayna/puntayı tam göstermeyebilir. İlk çalıştırma: doğru program+G kod sistemi, takım/ofset ve P–Q koordinatları kontrolü, rapid override düşük, tek blok, ilk kaba paso sonrası ölçüm, G70 finişten önce kaba ölçü doğrulaması ve vida ilk pasosunun düşük derinlikte kontrolü.
17. Programı Ezberlemek Yerine Okumak
Bir çevrim satırı harf-rakam yığını değil, bir üretim cümlesi olarak okunmalıdır. Örneğin G71 U2.0 R0.5; G71 P100 Q180 U0.4 W0.2 F0.28; şöyle okunur: “N100–N180 arası profili esas al; her kaba pasoda radyal 2 mm talaş kaldır; paso sonunda 0,5 mm geri çekil; X’te 0,4 mm, Z’de 0,2 mm finiş payı bırak; kabada 0,28 mm/dev ilerle.” Benzer şekilde G76 P020060 Q100 R0.05; G76 X28.55 Z-35.0 R0 P1227 Q300 F2.0;: “60° vidayı iki finiş pasosuyla işle; minimum paso 0,1 mm, finiş payı 0,05 mm; dip çap Ø28,55, vida sonu Z-35, yükseklik 1,227 mm, ilk paso 0,3 mm, adım 2 mm.” Bu şekilde okuyabilen kişi çevrimleri ezberlemek yerine üretim mantığını kavrar. Çevrimlerin amacı birçok kontrolde benzer olsa da satır sayısı, adres anlamları, P/Q birimleri, paso’nun çap/yarıçap olması ve profil tipi desteği değişebilir; gerçek üretimden önce kullanılan kontrolün programlama kılavuzu kontrol edilir.
Ders Özeti
- Hazır çevrimler tekrar eden hareketleri kısaltır; basit (G90/G92/G94) ve çok tekrarlı (G70/G71/G72/G73/G74/G75/G76) olarak ayrılır.
- G71 profili (P–Q) okuyup kaba pasoları otomatik oluşturur, X/Z finiş payı bırakır; G70 aynı profili finiş için tekrar kullanır. G71 ilk U değeri radyal pasodur.
- G72 alın yönünde kaba, G73 profile yakın ham için tekrar; G74 gaga delme, G75 X kanal.
- Vidada mil–Z senkron; G97 kullanılır. G32 (tek paso), G92 (basit çevrim), G76 (otomatik paso dağılımlı). Çok başlangıçlıda ilerleme = adım × başlangıç.
- Program ezberlenmez, okunur; çevrim formatı ve birimler makine kılavuzundan doğrulanır, ilk çalıştırma kontrollü yapılır.
Değerlendirme Testi
- Boyuna kaba tornalamada profili okuyup kaba pasoları otomatik oluşturan çevrim hangisidir? A) G94 B) G71 C) G76 D) G04
- G71’in birinci satırındaki U değeri çoğunlukla neyi belirtir? A) Çap finiş payı B) Radyal kaba paso miktarı C) Vida adımı D) Geri çekilme açısı
- (Doğru/Yanlış) G70, G71’de kullanılan P–Q profilini finiş için yeniden kullanır; yeni profil yazmak gerekmez.
- Vida açarken hangi mod kullanılır? A) G96 sabit kesme hızı B) G97 sabit devir C) G94 D) G73
- Çok pasolu vidada paso dağılımını otomatik hesaplayan çevrim hangisidir? A) G32 B) G92 C) G76 D) G90
- 2 mm adımlı çift başlangıçlı vidada F değeri kaç olmalıdır? A) 1 B) 2 C) 4 D) 0,2
- (Doğru/Yanlış) G71 profilinin ilk bloğunda (P satırı) G00 veya G01 grubu komutu bulunmalıdır.
Cevap Anahtarını Göster
1) B – G71 boyuna kaba tornalama çevrimidir. 2) B – İlk U radyal kaba paso miktarıdır. 3) Doğru – G70 aynı P–Q profilini kullanır. 4) B – Vidada G97 sabit devir kullanılır. 5) C – G76 paso dağılımını otomatik yapar. 6) C – İlerleme = 2 mm × 2 başlangıç = 4. 7) Doğru – P satırında G00/G01 gerekir.
Açık Uçlu Sorular
- G71 ve G70 birlikte kullanımının mantığını açıklayın.
- G71 ile G72 arasındaki farkı ve hangi parçalara uygun olduklarını anlatın.
- G32, G92 ve G76 vida yöntemlerini karşılaştırın.
- Bir G71 satırını (parametreleriyle) cümle olarak okuyun.
- Vida açarken neden G97 kullanılır?
Serinin Ulaştığı Nokta
Bu yedi ders boyunca CNC torna eğitimi şu sıra üzerine kuruldu: tezgâhın yapısı ve güvenlik → eksenler ve koordinatlar → kesici takımlar → kesme değerleri → parça bağlama ve ofsetler → temel FANUC programlama → hazır çevrimler ve tam parça programlama. Bu noktaya gelen öğrenci teknik resimdeki profili X–Z noktalarına ayırabilir, operasyonları sıralayabilir, uygun takım gruplarını belirleyebilir, kesme hızı–devir–ilerleme–paso ilişkisini anlayabilir, iş parçası sıfırı ile takım ofsetini ayırt edebilir, G00–G03 hareketlerini okuyabilir, G71–G70 kaba/finiş mantığını kurabilir ve G32/G92/G76 vida yöntemlerini ayırt edebilir.
Ancak teorik eğitimin tamamlanması, gerçek makinede doğrudan bağımsız üretim yapılabileceği anlamına gelmez. Gerçek tezgâhta kontrol paneli, referanslama, takım ölçme, iş parçası sıfırlama, ayna/punta kullanımı, program transferi, alarm giderme ve ilk parça ayarı yetkili bir eğitmen veya deneyimli operatör gözetiminde uygulanmalıdır. Mentor CNC ile teoriyi atölyeye taşıma yolculuğun devam edecek.
Not: Bu yedi ders CNC torna üretiminin çekirdek müfredatını oluşturur. Program yönetimi, simülasyon, alarm takibi ve veri transferi gibi işletme konuları için devam der/silme 8. Ders ile sürüyor.
