
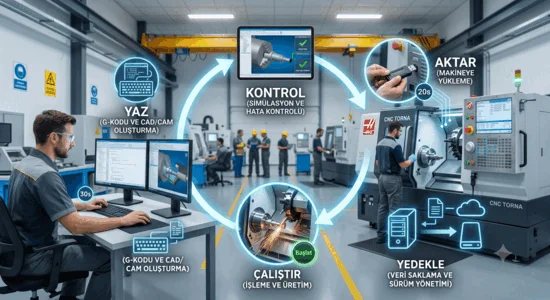
Bir CNC torna programını doğru yazmak, üretimin yalnızca bir bölümüdür. Programın tezgâha güvenli aktarılması, doğru programın çağrılması, işlemeden önce takım yolunun kontrolü, oluşan alarmların doğru yorumlanması ve programların düzenli yedeklenmesi de CNC üretiminin önemli parçalarıdır. Gerçek atölyede sorunların büyük bölümü G kodunun yanlış bilinmesinden değil, işletme hatalarından kaynaklanır: yanlış programı çağırmak, eski sürümü kullanmak, aktarımda satırların eksik gelmesi, simülasyonsuz otomatiğe geçmek, alarmı okumadan reset’e basmak, program çalışırken kontrolsüz düzenleme, ofsetlerin yedeklenmemesi ve iletişim ayarı uyuşmadan aktarım.
Bu yüzden CNC programcısı/operatörü yalnızca kod yazan değil; programı yöneten, kontrol eden, güvenli çalıştıran ve üretim verilerini koruyan kişidir. Bu derste bellek düzeni, program oluşturma/çağırma/düzenleme, sürüm kontrolü, grafik/tek blok/kuru çalışma/makine kilidi, satırdan başlatma, alarm türleri ve giderme, RS-232/USB veri aktarımı, yedekleme ve program onay sürecini ele alıyoruz. Amaç belirli bir panelin tuşlarını ezberletmek değil, tüm kontrollerde geçerli program yönetimi ve güvenli işletme mantığını öğretmektir.
1. CNC Belleğinde Ne Bulunur? Program, Ofset, Parametre
CNC belleğinde yalnızca parça programları değil; takım geometri/aşınma ofsetleri, iş koordinat ofsetleri, makro değişkenleri, ayar verileri, parametreler, hata telafi verileri, takım ömrü bilgileri ve alarm geçmişi saklanabilir. Bu veriler aynı risk seviyesinde değildir:
- Program verileri: Parçanın nasıl işleneceğini belirler; operatör/programcı tarafından oluşturulup düzenlenebilir.
- Ofset verileri: Takımların ve parçanın makine üzerindeki gerçek konumunu tanımlar; program doğru olsa bile yanlış ofset ciddi çarpışma yapar.
- Parametreler: Kontrolün ve makinenin temel davranışını belirler; normal parça ayarında değiştirilmez.
Kritik ayrım: Program ve ofset düzenlemesi üretim işinin parçasıdır; parametre değişikliği ise çoğu durumda yetkili bakım/servis personelinin işidir.
2. Program Numarası, Kimlik ve Açıklama Satırları
FANUC programlarında program numarası çoğunlukla O adresiyle gösterilir (örn. O1250). Numara gelişigüzel seçilirse aynı parçanın sürümleri karışır, operasyonlar ayrılamaz ve eski program yanlışlıkla kullanılır. Bir numaralandırma sistemi kurulmalıdır (örn. O1250 = parça 125 operasyon 1, O1251 = operasyon 2). Tek evrensel yöntem yoktur; önemli olan sistemin anlaşılır, tekrarlanabilir ve kayıtlı olmasıdır. Program başına kısa açıklama satırları eklenir:
%
O1250
(PARCA: MIL GOVDESI)
(RESIM NO: MG-125)
(OPERASYON: 1)
(MALZEME: C45)
(HAM MALZEME: CAP 60)
(REVIZYON: B)
(UYARI: TAILSTOCK KULLAN)
%
Açıklamalar operatöre işin kimliğini ve kritik uyarıları gösterir; ancak eski kontrollerde hafıza sınırlı olabileceğinden faydalı ama gereksiz uzun olmamalıdır.
3. Program Oluşturma, Düzenleme ve Sürüm Yönetimi
Program oluşturma/düzenleme genellikle EDIT modunda yapılır: yeni program, satır ekleme/silme, kelime arama, değer değiştirme, program kopyalama. Silmede özellikle P–Q profil satırlarına dikkat edilir; G71’in kullandığı N100–N180 arası bir satır silinirse çevrimin profili bozulur. Makine otomatik çalışırken aktif programı değiştirmek çok risklidir; satır ekleme/silme/değiştirme makinenin beklenmedik davranmasına yol açabilir. Gerekiyorsa: işleme güvenli durdurulur, takım güvenli noktaya çekilir, durulan satır kaydedilir, EDIT’te değişiklik yapılır, çevre satırlarla kontrol edilir, simülasyon tekrarlanır ve program uygun satırdan tek blokla yeniden başlatılır. Bir sayıyı değiştirmek küçük görünse de (örn. N120 X40.0) G71 profilini, G70 finişini ve sonraki omuzu etkileyebilir.
Sürüm yönetimi: Program değişince eski ve yeni sürüm karışmamalıdır. Revizyon program içinde ((REV B)) ve işletme kayıtlarında belirtilir: ne, kim, ne zaman ve hangi teknik resim revizyonu değişti (örn. (REV B: KANAL Z-42.0'DEN Z-44.0'E ALINDI)). Bellekte aynı parçanın kontrolsüz çok sayıda kopyası (O1250, O1251, O9250…) bulunursa hangisinin güncel olduğu belirsizleşir ve yanlış üretim riski doğar. Program arama O numarasıyla yapılır; ancak yalnızca numara değil, parça adı, resim no, operasyon, revizyon, ham ölçü ve takım listesi de kontrol edilmelidir — yanlış programı doğru parçaya bağlamak en tehlikeli insan hatalarından biridir.
4. Çalıştırmadan Önce Programı İnceleme
Program çağrıldıktan sonra satır satır hızlı bir teknik kontrol yapılır:
- Başlangıç: G20 mi G21 mi, G40 var mı, G98/G99, G50 devir sınırı, doğru iş koordinatı?
- Takım bölümleri: T kodları listeye uyuyor mu, S/F uygun mu, M03/M04 yönü doğru mu, soğutma var mı, yaklaşma koordinatı ham dışında mı?
- Profil ve çevrimler: P–Q satırları var mı, profil teknik resme uyuyor mu, G71 paso/finiş payı doğru mu, G76 vida adımı/dip çapı doğru mu, kanal/delik derinlikleri güvenli mi?
- Program sonu: Takım güvenli noktaya çekiliyor mu, soğutma kapanıyor mu, mil duruyor mu, M30 var mı?

5. Grafik, Tek Blok, Kuru Çalışma ve Makine Kilidi
Çoğu FANUC kontrolünde takım yolunu grafik gösterme özelliği vardır; profilin parçaya benzeyip benzemediği, yaklaşma tarafı, Z yönü, çap sırası, G02/G03 yay yönleri, G71 profili ve program sonu geri çekilme izlenir. Ancak grafikte ayna ayakları, taret gövdesi, takım tutucu, uzun bara, punta ve nozul çoğunlukla gerçek ölçüyle görünmez; grafik doğru olsa bile gerçek makinedeki fiziksel çarpışma kontrolünün yerine geçmez (takım ucu yolu doğru olsa da tutucunun arkası aynaya çarpabilir).
Tek blok her satırdan sonra durur; yeni/değişmiş programlarda aktif satır, takım konumu, aynaya mesafe, mil yönü ve soğutma kontrol edilir (çevrimlerde tek blok davranışı kontrole göre değişir). Kuru çalışma programı farklı test hızıyla yürütür; ancak kuru çalışma hızı programlanan ilerlemeden yüksek olabilir, bu yüzden rapid düşük, tek blok açık, takım parça dışında ve operatör acil durdurmaya hazır olmalıdır — “kuru çalışma açıksa tehlike yok” düşüncesi yanlıştır. Makine kilidi programı ilerletirken eksen hareketini engeller; ancak kilit kaldırılınca program konumu ile gerçek makine konumu farklı olabilir, bu yüzden doğrudan devam edilmez, konumlar yeniden güvenli eşleştirilir.
6. Programı Ortadan Başlatmak ve Çevrim Ortasında Durdurma
Program yarıda kesilince imleci satıra getirip cycle start ile başlatmak güvenli değildir; önceki satırlarda etkinleşen modlar (G96/G97, G98/G99, G54, G41/G42, takım numarası, mil yönü, soğutma, devir sınırı, çevrim parametreleri) eksik olabilir. Örneğin bir program N70’teki G71’den doğrudan başlatılırsa takım çağrılmamış, mil çalışmıyor ve devir sınırı etkin olmayabilir. Güvenli yeniden başlatmada kontrolün restart fonksiyonu veya üreticinin prosedürü kullanılır.
Çevrim ortasında durdurma: G71/G72/G73/G74/G75/G76 sırasında makine durdurulup takım elle geri çekilirse, CNC çevrimin devamında bu manuel hareketi hesaba katmayabilir; müdahale sonrası mutlak ve artışlı konumlar doğrulanmalıdır. Güvenli yaklaşım: besleme durdur, mil/takım güvenli hâle getir, kalınan yeri kaydet, gerekirse resetle, takımı güvenli başlangıca al, hava kesme ihtimalini değerlendir ve tek blokla yeniden başla. Vida çevrimi yarıda kaldıysa aynı pasonun ortasından devam edilmez; takım başlangıca alınıp uygun pasodan başlanır.
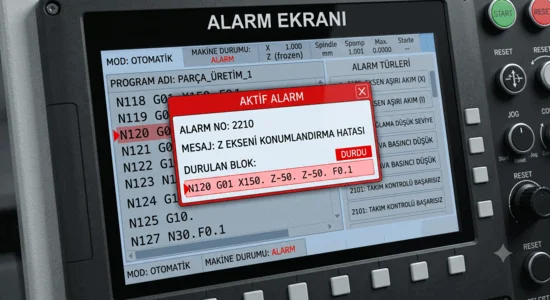
7. CNC Alarmı ve Alarm Giderme
Alarm, kontrolün güvenli/doğru çalışmayı engelleyen bir durum algıladığını bildiren mesajdır; ekranda alarm türü, numarası, açıklaması, program numarası ve durulan blok görünür (örn. 010 IMPROPER G-CODE / O1000 N00030 → O1000’in N30 satırında geçersiz G kodu). İlk tepki sürekli RESET’e basmak olmamalıdır. Doğru sıra: makinenin fiziksel durumunu kontrol et (tehlike varsa acil durdur), alarm numarası/mesajını ve durulan satırı kaydet, takım gerçek konumunu ve parça/takım hasarını incele, alarmın kaynağını belirle, nedeni gider, sonra resetle ve güvenli noktadan kontrollü yeniden başlat. Mesaj silinmeden numarası/fotoğrafı kaydedilirse arıza araştırması kolaylaşır.
| Alarm Türü | Yaygın Nedenleri |
|---|---|
| Program | Geçersiz G kodu, aynı gruptan iki G kodu, eksik X/Z, yanlış P/Q, mümkün olmayan yay geometrisi, eksik çevrim parametresi, ondalık/adres hatası |
| Servo | Eksen aşırı yükü, takım/taret çarpması, eksen sıkışması, motor/sürücü arızası, enkoder problemi, aşırı konum hatası, strok sınırı |
| İş mili | Aşırı kesme yükü, çok büyük paso/yüksek ilerleme, parça sıkışması, sürücü/motor ısısı, ayna dengesizliği, enkoder arızası |
| Makine / PMC | Ayna açık/kapalı değil, düşük hidrolik basınç/yağ seviyesi, punta konumu, kapı açık, taret kilitlenmedi, takım değişimi tamamlanmadı, konveyör/soğutma |
Alarm geçmişi tarih/saatle kaydedilir ve aralıklı/tekrarlayan arızaların analizinde çok değerlidir (örn. hep aynı takım çağrılınca taret alarmı → istasyon, taret kilidi, T kodu, takım çıkıntısı incelenir). Geçmişi silmek sorunu çözmez; tekrarlama düzeni önemli teknik bilgidir.

8. Program Transferi: Yöntemler ve RS-232C
Kısa programlar panelden yazılabilir; uzun programlar bilgisayarda hazırlanıp aktarılır ve bellekteki programlar bilgisayara yedeklenir. Aktarım yöntemleri: RS-232C/RS-422 seri iletişim, PCMCIA/CF bellek kartı, USB, Ethernet/FTP, DNC yazılımı. Eski FANUC’larda RS-232 ve bellek kartı yaygın; yeni sistemlerde USB/Ethernet daha sık. Mantık değişmez: kaynak/hedef belirle → iletişim ayarlarını eşleştir → biçimi kontrol et → aktar → geleni doğrula → grafik/satır kontrolü.
RS-232C, bilgisayar ile CNC arasında seri (bit bit) veri iletir. Başarılı aktarım için her iki tarafta şu ayarlar uyumlu olmalıdır:
| Ayar | Açıklama |
|---|---|
| Baud rate | Iletişim hızı (300–19200; örn. 4800). İki taraf aynı olmalı. Uzun kablo/parazitte düşük hız daha kararlı. |
| Veri biti | 7 veya 8 |
| Parity | Even / Odd / None (örn. 7-E-2 veya 8-N-1) |
| Stop biti | 1 veya 2 |
| Akış kontrolü | XON/XOFF (yazılım) veya RTS/CTS (donanım) |
| Kanal / kodlama | Giriş-çıkış kanalı ve ASCII kodlama |
RS-232 kablosu: Her kablo aynı değildir (9/25 pin, null modem, donanım akış kontrolü); yanlış bağlantı iletişimi hiç kurmayabilir. Kablo ekranlı, uygun topraklı, güçlü motor kablolarından uzak ve gereksiz uzun olmamalı; port hasarı için üreticinin bağlantı şeması kullanılır.
9. Program Gönderme/Alma, Bellek Kartı/USB ve DNC
Aktarılacak program doğru metin biçiminde olmalıdır (baş/son %, program numarası, EOB, ASCII). Türkçe karakterler eski kontrollerde bozulabileceğinden açıklamalarda sade harfler tercih edilir (CAP, DIS, ISLEME, FINIS).
%
O1001
N10 G21 G40 G99 ;
N20 T0101 ;
N30 G97 S900 M03 ;
N40 M30 ;
%
Bilgisayar→CNC: iletişim ayarlarını eşleştir, kabloyu kontrol et, uygun mod seç, aynı O numarası var mı bak, CNC’yi almaya hazırla, yazılımdan gönder, aktarım bitene kadar bağlantıyı kesme, sonra ilk/son satırları ve grafiği kontrol et. CNC→Bilgisayar: bilgisayarı almaya hazırla, dosya adı belirle, programı seçip çıkışı başlat, oluşan dosyayı metin düzenleyiciyle açıp kontrol et. Anlamlı dosya adı: O1250_REV_B_2026-07-08.NC. Bellek kartı/USB genellikle daha kolaydır ama dosya sistemi, ad uzunluğu, ASCII biçim ve yazma koruması kontrol edilir; okuma/yazma bitmeden ortam çıkarılmaz (veri bozulur). DNC, uzun programı belleğe kaydetmeden bilgisayardan satır satır çalıştırmaktır; iletişim kesilirse makine durur/alarm verir, bu yüzden bilgisayar uykuya geçmemeli ve bağlantı kararlı olmalıdır.

10. Yedekleme: Program, Ofset, Parametre ve Arşiv
CNC belleği kalıcı ve sonsuz güvenli bir arşiv değildir; bellek pili bitmesi, kontrol arızası, yanlış silme, parametre sıfırlama veya servis nedeniyle programlar kaybolabilir. Bu yüzden programlar düzenli olarak bilgisayara/güvenli sunucuya yedeklenir. Ofset yedeği (takım numaraları, geometri ofsetleri, uç yarıçapı/yönü, iş koordinatları) önceki setup’a referans ve veri kaybında kurtarma içindir; ancak geometri ofsetleri takımın gerçek bağlanmasına bağlı olduğundan başka makineye/yeniden kurulan takıma kontrol edilmeden yüklenmez. Parametre yedeği servis/pil değişimi/bellek sıfırlama sonrası kritiktir ama yalnızca yetkili personelce alınıp yüklenir; yanlış makinenin parametreleri eksen yönü, strok, taret ve mil ayarlarını bozar.
CNC_PROGRAMLARI
├── PARCA_125
│   ├── TEKNIK_RESIM
│   ├── OPERASYON_1
│   │   ├── O1250_REV_A.NC
│   │   └── O1250_REV_B.NC
│   ├── OPERASYON_2
│   │   └── O1251_REV_A.NC
│   └── TAKIM_LISTESI
└── YEDEKLER
Her programla birlikte teknik resim, takım listesi, bağlama resmi, yumuşak ayak ölçüsü, iş koordinatı, kesme değerleri, ilk parça ölçüm raporu ve revizyon geçmişi saklanır; böylece program tek başına anlamsız bir kod dosyası olmaktan çıkıp üretim dosyasının parçası olur.
11. Aktarım Sonrası Kontrol ve Program Onay Süreci
Program başarıyla aktarılmış görünse bile doğrudan çalıştırılmaz: O numarası, baştaki açıklamalar, ilk satırlar, sondaki M30, eksi işaretleri, ondalık noktalar, parantezler, P–Q satırları ve grafik şekli kontrol edilir (özellikle seri iletişimde bozuk karakter alarmı oluşabilir). Onay süreci beş aşamadır: (1) Programcı kontrolü — koordinatlar teknik resimle, takımlar, çevrim parametreleri, hız/ilerleme; (2) Tezgâh ayarı — bağlama, iş sıfırı, ofsetler, takım yönleri, ayna/punta mesafeleri; (3) Simülasyon — grafik, kuru çalışma, tek blok; (4) İlk parça — düşük rapid, ara ölçüm, finiş öncesi kaba ölçü, vida/kanal kontrolü; (5) Üretim onayı — ilk parça teknik resme göre ölçülür, revizyon ve ofset başlangıç değerleri kaydedilir.
Seri üretimde program sürekli değiştirilmez; normal değişiklikler küçük aşınma ofsetleri ve kontrollü optimizasyonla sınırlıdır. Geometri değişecekse neden kaydedilir, revizyon artırılır ve ilk parça yeniden onaylanır. Ölçü hatası program koordinatıyla değil önce aşınma ofsetiyle düzeltilir (örn. Ø40 0,05 mm büyükse X40.0’ı X39.95 yapmak yerine ofset kullanılır, aksi hâlde aynı takımın işlediği başka yüzeyler bozulur). Alarmı gizlemek yerine nedeni giderilir: sürekli reset gerçek arızayı büyütür; “hidrolik basınç düşük” alarmında sensör, yağ seviyesi, pompa, kaçak ve filtre kontrol edilir — sensörü bağlamak veya emniyet anahtarını iptal etmek çözüm değildir.
12. Örnek Program Kontrol Senaryosu
%
O4100
(MIL GOVDESI REV C)
G21 G40 G99 ;
G50 S2500 ;
T0101 ; G96 S180 M03 ; M08 ;
G00 X62.0 Z2.0 ;
G71 U2.0 R0.5 ;
G71 P100 Q180 U0.4 W0.2 F0.28 ;
N100 G00 X30.0 ;
N110 G01 Z0 F0.12 ;
N120 X36.0 Z-3.0 ;
N130 Z-20.0 ; N140 X44.0 ; N150 Z-45.0 ;
N160 X50.0 Z-55.0 ; N170 Z-70.0 ; N180 X56.0 ;
G00 X100.0 Z100.0 ; M09 ; M05 ; M30 ;
%
Çalıştırmadan önce: Kimlik — O4100 doğru mu, Rev C teknik resimle uyumlu mu, ham Ø60 mı? Mod — G21/G40/G99, G50 S2500. Takım — T0101 gerçekten kaba dış çap mı, ofset 01 doğru mu? Hız — G96 S180 malzeme/uç için uygun mu, 2500 dev/dak ayna/parçaya göre güvenli mi, M03 doğru yön mü? Yaklaşma — ham Ø60 iken X62 ve Z2 güvenli mi? Çevrim — G71 ilk U radyal 2 mm mi, N100/N180 var mı, profil çapları büyüyor mu, U0.4/W0.2 uygun mu? Geri çekilme — X100 Z100 strok ve punta açısından güvenli mi? Bu kontrollerden sonra program grafikte çalıştırılır ve ilk parça tek blokla işlenir.

13. Program, Makine ve Üretim Dosyasını Birlikte Yönetmek
Profesyonel üretimde üç bilgi grubu birbirinden ayrılmaz: program (G/M kodları, koordinatlar, çevrimler, hız/ilerleme), makine ayarı (takım ofsetleri, iş sıfırı, ayna ayakları, punta, makineye özel M kodları) ve üretim belgesi (teknik resim, takım listesi, bağlama planı, kontrol ölçüleri, revizyon geçmişi). Yalnızca programı başka makineye taşımak aynı parçanın otomatik üretileceği anlamına gelmez; yeni makinede taret yapısı, ofset, M kodları, ayna, iş sıfırı, strok ve çevrim formatı farklı olabilir, program önce uyarlanıp yeniden doğrulanır.
Güvenilir üretim süreci bir zincirdir: teknik resim → işleme/takım planı → CNC programı → program kontrolü → veri aktarımı → takım/parça ayarı → grafik/simülasyon → tek blokla ilk çalışma → ilk parça ölçümü → program onayı → yedekleme → seri üretim. Bir aşamanın atlanması sonrakilerin güvenilirliğini düşürür: program doğru ama yedeksizse veri kaybında iş yeniden yapılır; doğru aktarılmış ama revizyon kontrol edilmemişse yanlış ölçü üretilir; grafik yapılmış ama gerçek tutucu kontrol edilmemişse çarpışma olur.
Program yalnızca yazılıp çalıştırılan bir metin değildir: tanımlanır, arşivlenir, aktarılır, kontrol edilir, güvenli çalıştırılır, alarmlar üzerinden izlenir, gerektiğinde revize edilir ve tekrar kullanılmak üzere yedeklenir. İyi bir programcı hangi sürümün üretimde olduğunu bilir; iyi bir operatör alarmı yalnızca resetlemez, nedenini araştırır; iyi bir işletme programları tek bir tezgâh belleğinde bırakmaz, teknik resim ve revizyon bilgisiyle düzenli arşivler.
Program Yönetiminde Sık Yapılan Hatalar
- Yanlış programı doğru parçaya bağlamak; teknik resim revizyonunu kontrol etmemek.
- Program sonunu (M30/son takım) kontrol etmeden aktarımı tamam sanmak.
- RS-232 ayarlarını tahmin etmek (bozuk karakter/eksik satır).
- Grafik doğruysa tezgâhın da güvenli olduğunu sanmak (tutucu/ayna ayakları görünmez).
- Alarmı okumadan resetlemek; çevrim ortasında manuel hareketten sonra doğrudan devam etmek.
- Parametreleri ofset sanmak; yedek almadan programı silmek; dosyaları isimlendirmemek.
Değerlendirme Testi
- Aşağıdakilerden hangisi normal parça ayarında değiştirilmemelidir? A) Program B) Takım ofseti C) Parametreler D) Açıklama satırı
- (Doğru/Yanlış) Grafik kontrolü doğru görünse bile gerçek makinedeki fiziksel çarpışma kontrolünün yerine geçmez.
- Alarm oluştuğunda ilk yapılması gereken nedir? A) Sürekli RESET’e basmak B) Durumu kontrol edip alarmı kaydetmek ve nedeni gidermek C) Sensörü iptal etmek D) Programı silmek
- RS-232 aktarımında aşağıdakilerden hangisi iki tarafta aynı olmalıdır? A) Yalnızca kablo rengi B) Baud rate, veri biti, parity, stop biti C) Program numarası D) Takım sayısı
- (Doğru/Yanlış) Programı imleci satıra getirip doğrudan cycle start ile ortadan başlatmak her zaman güvenlidir.
- Ø40 çap 0,05 mm büyük çıktı. Önce ne yapılmalı? A) Program koordinatını değiştirmek B) Takım aşınma ofsetini kullanmak C) Parametre değiştirmek D) Alarmı resetlemek
- CNC belleği ile ilgili doğru ifade hangisidir? A) Sonsuz güvenli arşivdir B) Pil/arıza/silme ile veri kaybolabilir, düzenli yedeklenmelidir C) Yalnızca program tutar D) Yedeklemeye gerek yoktur
Cevap Anahtarını Göster
1) C – Parametreler normal ayarda değiştirilmez (yetkili personel işi). 2) Doğru – Grafik fiziksel kontrolün yerine geçmez. 3) B – Önce durum kontrolü, alarm kaydı ve neden giderme. 4) B – Baud/veri/parity/stop iki tarafta aynı olmalı. 5) Yanlış – Eksik modlar nedeniyle güvenli değildir; restart fonksiyonu kullanılır. 6) B – Önce aşınma ofseti. 7) B – Bellek kalıcı değildir, yedeklenir.
Açık Uçlu Sorular
- Program, ofset ve parametre verileri arasındaki risk farkını açıklayın.
- Grafik kontrolünün faydalarını ve sınırlarını anlatın.
- Bir programı ortadan başlatmanın riski nedir?
- RS-232 aktarımında hangi ayarların eşleşmesi gerekir?
- Program neden yedeklenir ve yedekle birlikte hangi belgeler saklanır?
Özet
Bu derste CNC programının yalnızca yazılmakla bitmediğini; tanımlanması, arşivlenmesi, güvenli aktarılması, kontrolü, alarmlar üzerinden izlenmesi ve yedeklenmesi gerektiğini gördük. Program/ofset/parametre ayrımını, sürüm yönetimini, grafik/tek blok/kuru çalışma/makine kilidini, alarm türlerini ve giderme sırasını, RS-232/USB/DNC ile veri aktarımını ve program onay sürecini öğrendik. İyi bir programcı kod yazmanın yanında hangi sürümün üretimde olduğunu bilir; iyi bir operatör alarmın nedenini araştırır; iyi bir işletme programları teknik resim, takım listesi ve revizyon bilgisiyle düzenli arşivler.
Sonraki ve son ders: üretilen parçanın doğruluğunu 9. Ders — Ölçme, Toleranslar ve Yüzey Kalitesi ile değerlendiriyoruz.
