
CNC torna tezgâhında doğru takımı seçmek kadar, o takımı hangi şartlarda çalıştırdığınız da önemlidir. Uygun olmayan kesme değerleri kullanıldığında çok kaliteli bir kesici uç bile kısa sürede aşınır, kırılır veya parçanın yüzeyini bozar. Temel kesme şartları şunlardır: kesme hızı, iş mili devri, ilerleme, talaş (paso) derinliği, kesme genişliği, soğutma ve rijitlik. Bu değerler birbirinden bağımsız değildir; ilerleme artınca takım yükü ve yüzey değişir, talaş derinliği artınca kesme kuvveti yükselir, çap değişince aynı kesme hızı için devir değişmelidir.
Bu yüzden programda görülen S180 ve F0.20 rastgele sayılar değildir: S değeri çalışma moduna göre kesme hızını veya devri, F değeri ilerlemeyi tanımlar. Programcı bu değerleri belirlerken malzeme, kesici uç, kaba/finiş, çap, tezgâh gücü, rijitlik, bağlama, istenen yüzey ve talaş kontrolünü birlikte değerlendirir. Bu derste kesme hızı ve ilerlemenin ne olduğunu, devir hesabını, G96/G97 farkını, G50 ile maksimum devir sınırını, paso mantığını ve bir parçanın işleme planının nasıl oluşturulduğunu inceleyeceğiz.

1. Kesme Şartları Neden Önemlidir?
Tornalamada kesici uç, dönen parçadan talaş kaldırır; bu sırada takım üzerinde kesme kuvveti, basınç, sürtünme, ısı ve titreşim oluşur. Değerler yanlış seçilirse takım hızla aşınır/kırılır, parça ölçü dışına çıkar, yüzey bozulur, uzun kontrolsüz talaş ve titreşim oluşur, iş mili zorlanır ve üretim maliyeti artar. Değerlerin gereğinden düşük seçilmesi de her zaman güvenli değildir: çok düşük ilerlemede takım kesmek yerine sürter, çok düşük kesme hızında bazı malzemelerde kenara malzeme yapışır, çok küçük talaş derinliğinde talaş kırıcı etkin çalışamaz. Doğru amaç en yüksek değeri vermek değil; takım, parça ve tezgâh için kararlı ve verimli bir kesme şartı kurmaktır. Kesme hızı seçiminde malzeme, takım, tezgâh durumu, talaş miktarı, güç ve ilerleme birlikte değerlendirilir.
2. Kesme Hızı (Vc) Nedir?
Kesme hızı, iş parçası yüzeyinin kesici takımın önünden bir dakikada geçen çevresel mesafesidir; Vc ile gösterilir, birimi genellikle m/dak’dır. Örneğin Vc = 180 m/dak, temas noktasında parça yüzeyinin dakikada 180 metre yol aldığı anlamına gelir. Kesme hızı ile devir aynı şey değildir: kesme hızı temas noktasındaki çevresel hız, devir ise parçanın dakikadaki dönüş sayısıdır. Aynı devirde büyük çaplı parçanın yüzeyi daha fazla yol alır, yani büyük çapta kesme hızı daha yüksektir.
Çap, Devir ve Kesme Hızı İlişkisi
Parçanın çevresi π × D’dir (D = çap, mm). Parça dakikada n kez dönerse yüzeyin aldığı yol π × D × n olur; metreye çevirmek için 1000’e bölünür:
Vc = (π × D × n) ÷ 1000 | n = (1000 × Vc) ÷ (π × D)
Burada Vc kesme hızı (m/dak), D işlenen çap (mm), n iş mili devri (dev/dak). Kesme hızı seçildikten sonra bu formülle devir ve ilerleme hesaplanır.
3. Devir Hesabı ve Çap–Devir İlişkisi
Örnek: Çapı 60 mm olan çelik parça 180 m/dak ile işlenecek. n = (1000 × 180) ÷ (3,1416 × 60) = 180000 ÷ 188,5 ≈ 955 dev/dak. Pratikte yakın güvenli bir değer (950 veya 900 dev/dak) seçilir. Ancak G96 sabit kesme hızı kullanılıyorsa kontrol ünitesi devri işlenen çapa göre kendisi hesaplar.
Aynı kesme hızını (180 m/dak) korumak istersek, çap küçüldükçe gerekli devir artar:
| Çap | Gerekli devir (Vc = 180 m/dak) |
|---|---|
| Ø100 mm | ≈ 573 dev/dak |
| Ø50 mm | ≈ 1146 dev/dak |
| Ø25 mm | ≈ 2292 dev/dak |
Bu ilişki özellikle alın tornalama, kademe, konik ve profil işlemede önemlidir.

4. İş Mili Devri ve S Adresi
İş mili devri, fener milinin dakikadaki dönüş sayısıdır (dev/dak veya rpm) ve programda S adresiyle belirtilir. Ancak S1000 tek başına her zaman aynı şeyi ifade etmez; anlamı aktif G koduna bağlıdır. G97 aktifse S1000 = 1000 dev/dak; G96 aktifse S180 = 180 m/dak kesme hızı. Bu yüzden programdaki S değeri her zaman aktif G96/G97 (ve G50) durumuyla birlikte okunmalıdır.
5. G97 — Sabit Devir
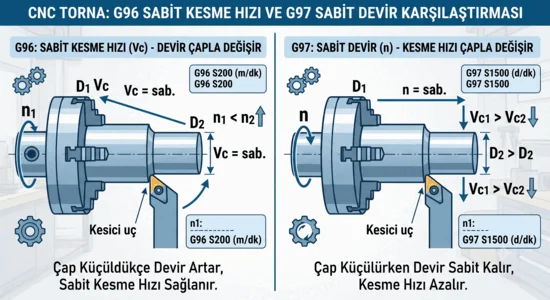
G97 sabit iş mili devri modudur. Örneğin G97 S1200 M03: sabit devir modunu seçer, iş milini 1200 dev/dak tanımlar, saat yönünde döndürür. Bu modda takım farklı çaplara gitse bile devir değişmez (Ø60, Ø40, Ø20’de hep 1200 dev/dak); ancak kesme hızı çapla birlikte değişir. G97 özellikle matkapla delme, kılavuz çekme, vida açma, parça kesme ve belirli sabit devir gerektiren operasyonlarda ya da ilk yaklaşmada kontrollü düşük devir için kullanılır.
6. G96 — Sabit Kesme Hızı
G96 sabit kesme hızı (sabit yüzey hızı) kontrolünü etkinleştirir. Örneğin G96 S180 M03: 180 m/dak kesme hızını seçer. G96 aktifken CNC, takımın bulunduğu X çapını izler ve iş mili devrini otomatik değiştirir: takım büyük çaptayken devir düşer, küçük çapa yaklaştıkça devir artar; böylece yüzey hızı yaklaşık sabit tutulur. G97 bu kontrolü iptal eder.
Neden kullanılır? Bir parça Ø100’den Ø30’a işlenirken sabit devir kullanılırsa büyük çapta kesme hızı çok yüksek, küçük çapta çok düşük kalır; bu da takım aşınmasını ve yüzeyi bozar. G96 ile kesici uç farklı çaplarda daha dengeli çalışır; özellikle dış çap ve alın tornalamada çok kullanışlıdır. Alın tornalamada takım X100→X0’a ilerlerken çap küçüldükçe devir sürekli artar; teorik olarak X0’a yaklaşırken gerekli devir sonsuza gider ki bu gerçek makinede mümkün ve güvenli değildir. Bu yüzden G96 kullanılırken mutlaka maksimum devir sınırı konur.
7. G50 — Maksimum İş Mili Devri Sınırı
G96 kullanıldığında çap küçüldükçe artan devir; aynanın güvenli devir sınırını, parçanın bağlama kapasitesini, tezgâhın maksimum devrini ve parçanın mekanik dayanımını aşmamalıdır. Bu yüzden çoğunlukla G50 S2500 gibi bir sınır konur: “iş mili devri hiçbir durumda 2500 dev/dak’ı aşmasın.”
G50 S2500 ;
G96 S180 M03 ;
Bu programda CNC 180 m/dak’ı korumaya çalışır; hesaplanan devir 2500’ü geçerse iş mili 2500 dev/dak ile sınırlanır. Maksimum devir yalnızca tezgâhın en yüksek devrine göre değil; aynanın izin verilen devri, parça çapı/çıkıntısı, bağlama basıncı, eksantrik kütle ve uzun parçada savrulma birlikte değerlendirilerek seçilir. Örneğin tezgâh 4000 dev/dak çıkabilir ama büyük çaplı, uzun çıkıntılı bir parçayı 4000’de çevirmek güvenli olmayabilir. Yani G50 değeri, makine çıkabildiği için değil, bağlanan parçanın güvenli dönebileceği değere göre belirlenir.
8. G96 ve G97 Karşılaştırması
| G96 — Sabit Kesme Hızı | G97 — Sabit Devir | |
|---|---|---|
| S değeri | m/dak (kesme hızı) | dev/dak (devir) |
| Çap değişince | Devir otomatik değişir | Devir sabit kalır |
| Yüzey hızı | Yaklaşık sabit | Çapla değişir |
| Uygun işlemler | Dış çap, alın, profil, kademe | Delme, kılavuz, vida, parça kesme |
| Zorunluluk | G50 ile maks. devir sınırı gerekir | Sabit devir zaten sınırlıdır |
G96 ve X koordinatı: G96 aktifken CNC gerekli devri takımın X koordinatına göre hesaplar. İş parçası sıfırı, takım geometrisi veya X ofseti yanlışsa kontrol ünitesi çapı yanlış algılar ve yanlış devir hesaplar. Yani G96 yalnızca bir hız komutu değildir; doğru çalışması iş parçası koordinatına, takım ofsetine ve gerçek X konumuna bağlıdır.
9. Kesme Hızını Etkileyen Unsurlar
- İş parçası malzemesi: Yumuşak/kolay işlenen malzemede daha yüksek, sert/zor malzemede daha düşük hız. Yalnızca sertlik değil; ısı iletkenliği, yapışma eğilimi, iş sertleşmesi ve aşındırıcılık da önemlidir (örn. paslanmaz çelik çok sert olmasa da iş sertleşmesi ve düşük ısı iletkenliği nedeniyle özel şart ister).
- Kesici takım malzemesi: HSS düşük, karbür yüksek, seramik/CBN uygun uygulamada çok yüksek, PCD demir dışında yüksek hızda çalışır.
- Kaba/finiş: Kabada talaş derinliği ve ilerleme yüksek olduğundan kesme hızı çoğunlukla daha düşük; finişte uygun rijitlik varsa daha yüksek hız kullanılabilir.
- Sürekli/kesintili kesme: Delik, kanal, döküm kabuğu gibi kesintili yüzeyde uç her dönüşte darbe alır; daha tok uç, güçlü kenar ve daha düşük hız gerekir.
- Tezgâh/bağlama rijitliği: Aşınmış kızak, zayıf tutucu, uzun çıkıntı, düşük ayna kuvveti ve ince parça kesme hızını sınırlar.
- Soğutma: Soğutma sıvısı kesme bölgesini soğutur, talaşı uzaklaştırır, takım ömrünü artırır; ancak bazı seramik uçlarda kesintili soğutma termal çatlama yapabilir. Kullanım üretici önerisine göre belirlenir.
10. İlerleme (F), G99 ve G98
İlerleme, takımın parçaya göre yaptığı kesme hareketidir. Tornalamada en yaygın birim mm/dev’dir: F0.20, parça bir tur döndüğünde takımın 0,20 mm ilerlemesi demektir. İlerleme; işleme süresini, yüzey kalitesini, talaş kalınlığını, kesme kuvvetini, takım ömrünü ve talaş kırılmasını doğrudan etkiler.
- G99 — devir başına ilerleme (mm/dev): Tornalamada çoğunlukla tercih edilir. Örn.
G99 ; G01 Z-40 F0.25 ;→ parçanın her devrinde takım 0,25 mm ilerler. Avantajı: G96’da devir çapla değişse bile devir başına talaş kalınlığı sabit kalır. - G98 — dakikada ilerleme (mm/dak): Zaman esaslı. Örn.
G98 ; G01 Z-40 F150 ;→ takım dakikada 150 mm ilerler. Delme, frezeleme ve tahrikli takım uygulamalarında kullanılabilir; standart tornalamada devir başına ilerleme daha anlamlıdır.
İlişki: Dakikadaki ilerleme Vf = f × n. Örneğin f = 0,20 mm/dev ve n = 1000 dev/dak ise Vf = 200 mm/dak; devir 1500 olursa Vf = 300 mm/dak. G99 modunda F değeri değişmese de devir arttıkça takımın dakikadaki gerçek hareketi artar.
11. İlerleme, Yüzey Kalitesi ve Köşe Yarıçapı
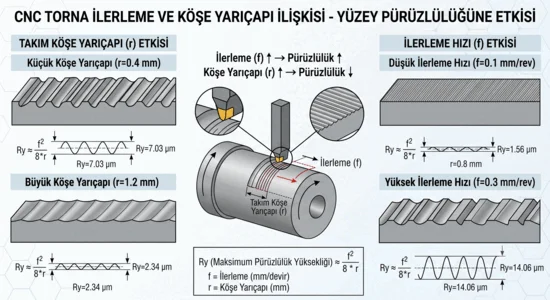
İlerleme arttıkça takım izleri arasındaki mesafe büyür: düşük ilerleme daha ince iz, yüksek ilerleme daha belirgin iz bırakır. Ancak çok düşük ilerleme de her zaman iyi yüzey değildir: ilerleme kesici kenar yuvarlaklığından küçükse takım kesmek yerine sürter, yüzey sıvanır, ısı ve yapışma artar. Doğru ilerleme; köşe yarıçapı, talaş kırıcı, malzeme ve talaş derinliğiyle uyumlu olmalıdır.
Teorik yüzey pürüzlülüğü yaklaşık şu ilişkiyle değerlendirilir:
Ra ≈ f² ÷ (32 × rε)
Burada f ilerleme (mm/dev), rε uç köşe yarıçapı (mm). Bu formül ideal geometrik şart içindir; gerçek yüzey ayrıca titreşim, aşınma, yapışma, tezgâh boşluğu ve kesme hızından etkilenir. Aynı ilerlemede 0,8 mm köşe yarıçaplı uç, 0,4 mm’ye göre teorik olarak daha düzgün yüzey bırakır; ancak büyük yarıçap kesme kuvvetini artırdığı için ince/uzun parçada titreşim yapabilir.
İlerlemeyi Etkileyen Unsurlar
Kabada daha yüksek ilerleme + büyük talaş derinliği, finişte daha düşük ilerleme + küçük derinlik kullanılır. Yumuşak malzemede daha yüksek, sert malzemede daha düşük ilerleme; ancak alüminyumda çok düşük ilerleme yapışma nedeniyle kötü sonuç verebilir. Karbür/kaplamalı uçlar HSS’ye göre daha yüksek ilerlemede çalışır. Uzun/ince parçada yüksek ilerleme eğilme, titreşim ve koniklik yapar; uzun parçada daha düşük ilerleme gerekir. Tezgâh gücü, torku, taret rijitliği ve ayna kapasitesi yetersizse yüksek ilerleme kullanılamaz.
12. Talaş Derinliği (ap) ve Paso
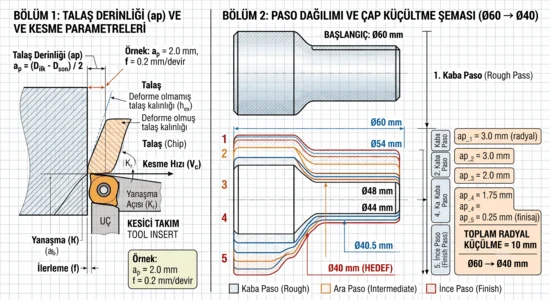
Talaş derinliği, takımın parçaya radyal olarak ne kadar daldığıdır; ap ile gösterilir. Dış çap tornalamada: ap = (Dilk − Dson) ÷ 2. Örneğin parça Ø60’tan Ø52’ye işlenirse çap farkı 8 mm, radyal derinlik 8 ÷ 2 = 4 mm’dir; programda X52 yazılır. Atölyede “4 mm paso” bazen radyal, bazen “çapta 4 mm düş” anlamına gelir; karışıklığı önlemek için radyal paso ve çap üzerinden paso açıkça belirtilmelidir.
Paso dağılımı: Ø60’ı Ø40’a düşürmek için toplam radyal talaş (60−40)÷2 = 10 mm. Her geçişte 2 mm radyal kaldırılırsa 10÷2 = 5 kaba paso gerekir (Ø56, Ø52, Ø48, Ø44, Ø40). Ancak finiş payı bırakılacaksa kaba işleme son çapa kadar yapılmaz. Finiş payı: son çap Ø40 ve çapta 0,4 mm pay bırakılacaksa kaba çap Ø40,4 olur; radyal pay (40,4−40)÷2 = 0,2 mm. Yani çapta 0,4 mm = radyal 0,2 mm. G71 gibi çevrimlerde X yönündeki finiş payının çap mı yarıçap mı yorumlandığı kontrol sistemine göre doğrulanmalıdır (bazı çevrimlerde U değerleri yarıçap cinsindendir).
Talaş Derinliğini Etkileyen Unsurlar
Uç üreticisi her geometri için minimum, önerilen ve maksimum talaş derinliği verir; çok küçük derinlikte takım sürter, çok büyükte uç kırılır. Talaş derinliği uç köşe yarıçapı ve kesici kenar uzunluğuyla uyumlu olmalı; tezgâh gücü, parça rijitliği ve takım çıkıntısı değerlendirilmelidir. Uzun/ince parça büyük paso altında eğilir; çap konik çıkar, titreşim oluşur. İç çap baralarında paso, ilerleme ve çıkıntı birlikte değerlendirilir.
13. Kesme Kuvveti, Talaş Kesiti ve Malzeme Kaldırma
Kesme kuvveti; talaş derinliği, ilerleme ve kesme hızı arttıkça yükselir ama etkileri farklıdır. Talaş derinliği artarsa kesit büyür, kuvvet önemli ölçüde artar; ilerleme artarsa talaş kalınlaşır, yüzey izleri belirginleşir, süre azalır; kesme hızı artarsa sıcaklık ve aşınma hızlanır ama uygun aralıkta yüzey iyileşebilir. Teorik talaş kesiti A = ap × f (örn. 2 mm × 0,25 = 0,5 mm²); malzeme kaldırma hızı yaklaşık Q = Vc × ap × f. Bu ilişkiler, neden büyük paso ile yüksek ilerlemenin aynı anda her makinede kullanılamayacağını gösterir. Verimlilik için bu üç değeri sürekli yükseltmek doğru değildir; sınırı takım, tezgâh, parça, bağlama ve yüzey gereksinimi belirler.
14. Kaba ve Finiş Kesme Değerleri
Kabada amaç fazla malzemeyi kararlı ve hızlı kaldırmaktır: orta/düşük kesme hızı, orta/yüksek ilerleme, büyük talaş derinliği, güçlü uç ve talaş kırıcı. Finişte amaç son ölçü ve yüzey kalitesidir: düşük ilerleme, küçük derinlik, keskin/uygun geometri. Aşağıdaki değerler yalnızca eğitim amaçlı başlangıç örnekleridir; gerçek değerler malzeme, uç kalitesi, talaş kırıcı, kater, tezgâh gücü ve bağlamaya göre üretici kataloğundan alınır.
| İşlem | Vc (m/dak) | f (mm/dev) | ap (mm, radyal) |
|---|---|---|---|
| Kaba | 160–220 | 0,20–0,40 | 1,5–4 |
| Finiş | 180–280 | 0,05–0,20 | 0,1–0,8 |
Örnek paso planı: Ham Ø60, son Ø40, çapta 0,4 mm finiş payı → kaba son çap Ø40,4; kaba için radyal talaş (60−40,4)÷2 = 9,8 mm. Her paso ~2 mm radyal seçilirse: Ø56, Ø52, Ø48, Ø44, Ø40,4; ardından finiş Ø40’a işler. Son kaba pasonun çok küçük kalmaması için paso eşit dağıtılabilir: 9,8 mm dört pasoya bölünürse 9,8÷4 = 2,45 mm radyal (çapta ~4,9 mm), yaklaşık Ø55,1, Ø50,2, Ø45,3, Ø40,4. CNC çevrimleri paso dağılımını otomatik yapabilir ama programcı toplam talaşı, finiş payını ve hedef pasoyu doğru belirlemelidir.
15. Özel Operasyonlarda Kesme Değerleri
- Alın tornalama: Fazlalık Z’de kaldırılır (örn. 3 mm fazlalık üç pasoda Z2, Z1, Z0). Merkez yüksekliği ve G96 maksimum devir sınırı özellikle önemlidir.
- İç çap: Sistem daha az rijit; daha düşük talaş derinliği ve ilerleme, kararlı kesme hızı, en kısa bara çıkıntısı. Dış çap katalog değerleri doğrudan kullanılmaz.
- Kanal açma: Kesici kenarın tamamı aynı anda kestiğinden kesme kuvveti yüksektir; dış çaptan daha düşük hız, takım genişliğine göre ilerleme, dik/rijit bağlama ve talaş tahliyesi önemlidir.
- Parça kesme: Takım merkeze ilerlerken G96 aktifse devir hızla artabilir; uygun G50 sınırı veya gerekirse G97 sabit devire geçilir; parçanın düşmesi ve talaş sıkışması izlenir.
- Delme: Kesme hızı matkap çapına göre: n = (1000 × Vc) ÷ (π × D). Örn. Ø12 matkap, Vc = 25 m/dak → n ≈ 663 dev/dak (~650 seçilir). Çoğunlukla G97 sabit devir kullanılır.
- Vida açma: F değeri çoğunlukla vida adımıdır (
F2.0= her devirde 2 mm). İlerleme yüzdesi vida sırasında normal tornalama gibi değiştirilmez; iş mili ile Z senkron çalışır. Çoğunlukla G97 kullanılır.
16. Katalogdan Değer Okuma ve Sınırları
Bir uç kataloğunda malzeme grubu, uç kalitesi, talaş kırıcı, kesme hızı/ilerleme/talaş derinliği aralıkları, kaba/orta/finiş ve soğutma bilgisi bulunur (örn. Vc: 160–240, f: 0,18–0,35, ap: 1,0–4,0). Başlangıçta aralığın en yüksek değeri değil, orta değere yakın başlanır; talaş, iş mili yükü, yüzey ve aşınma izlenip kontrollü artırılır/azaltılır (örn. Vc = 190, f = 0,25, ap = 2). Katalog değerleri ideal şartlara göre hazırlanır; gerçek atölyede tezgâh eski, takım uzun, parça ince, ayna kuvveti zayıf, soğutma yetersiz veya malzeme sertliği değişken olabilir. Yani katalog değeri kesin değer değil, teknik başlangıç aralığıdır. İnternetten bulunan tek bir kesme hızı bütün uçlara uygulanmamalıdır.
Değer Düşük/Yüksek Olduğunda Ne Olur?
Çok düşük kesme hızında yapışma/yığma kenar ve kötü yüzey; çok düşük ilerlemede sürtme, kırılmayan talaş, artan ısı; çok küçük derinlikte kesici kenar yuvarlaklığının altında çalışma ve sürtme oluşur. Çok yüksek kesme hızında aşırı sıcaklık ve hızlı aşınma, kaplama hasarı, tehlikeli devir; çok yüksek ilerlemede kötü yüzey, parça eğilmesi, takım kırılması; çok büyük derinlikte iş mili yükü, takım sapması, uç kırılması ve parçanın aynada kayması görülür.
17. İş Mili Yükü ve Talaştan Kesme Şartı Okuma
Birçok CNC tornada iş mili yükü ekranda yüzde olarak görülür (örn. Spindle Load %45). Yük; takım aşınması, yüksek değer, talaş sıkışması, sert bölge veya uç kırılması hakkında fikir verir; ancak yalnızca yüzdeye bakılarak karar verilmez (aynı yük büyük/küçük çapta, düşük/yüksek devirde farklı anlam taşır; kısa süreli ve sürekli sınırlar farklı olabilir). İyi bir operatör talaşa da bakar: kısa/düzenli talaş uygun kırmayı; uzun spiral talaş düşük ilerleme/yanlış kırıcıyı; mavi/koyu talaş yüksek sıcaklığı (karbürde ısının bir kısmının talaşla gitmesi istenir); uca yapışan talaş düşük hız/uygunsuz geometri/yetersiz soğutmayı gösterebilir. Talaş görünüşü tek başına kesin tanı değildir ama önemli bir göstergedir.

18. İşleme Planı ve Operasyon Sırası
İşleme planı, ham malzemenin teknik resimdeki son parçaya hangi sıra ve şartlarla dönüştürüleceğini belirleyen üretim düzenidir. Program yazmaya doğrudan G kodlarıyla başlamak doğru değildir; önce operasyon planı hazırlanır. Teknik resim incelenirken parçanın genel biçimi (mil, burç, flanş…), ham malzeme (çubuk, boru, döküm…), kritik ölçüler (hassas çap/boy, vida, kanal, eş merkezlilik), bağlama yüzeyi ve iş parçası sıfırı (çoğunlukla alın yüz merkezi) belirlenir.
Genel operasyon sırası (parçaya göre değişebilir): ham malzemeyi bağlama → tezgâh/parça kontrolü → alın tornalama (Z0 yüzeyi) → punta/merkez delme → gerekirse matkapla delik → dış çap kaba → iç çap kaba → dış/iç finiş → pah ve radyüsler → kanal → vida → son ölçü kontrolü → parça kesme → gerekirse ters bağlamada arka yüz. Önemli mantıklar: alın tornalama çoğunlukla önce yapılır (düzgün referans yüzeyi ve doğru Z0 için); parça kesme en sona bırakılır (çünkü ana bağlama biter); vida çıkış kanalı vidadan önce açılır; finiş, ağır kaba talaştan sonra ve zarar görmeyecek sırada yapılır. İnce cidarlı burçlarda delik ve dış çap sırası deformasyona göre planlanır.
19. Örnek Parça: İşleme Planı ve Kesme Değer Planı
Ham Ø50 çelik çubuk; bitmiş parça: toplam boy 60 mm, ön kademe Ø30×20, orta Ø40×30, arka Ø45×10, ön pah 2×45°, Ø30 bölümde M30×2 vida, vida sonunda 4 mm kanal, merkezde Ø12×35 delik, çubuktan kesilecek. Operasyon planı:
| # | Operasyon |
|---|---|
| 1 | Ham malzemeyi yeterli sıkma boyuyla bağlama |
| 2 | Alın tornalama (Z0 yüzeyi) |
| 3 | Punta matkabı (merkez başlangıcı) |
| 4 | Ø12 delik delme (G97, ~35 mm) |
| 5 | Dış çap kaba (Ø45/Ø40/Ø30, finiş payıyla) |
| 6 | Dış çap finiş (son çaplar ve omuz boyları) |
| 7 | Ø30 önüne 2×45° pah |
| 8 | 4 mm vida çıkış kanalı |
| 9 | M30×2 vida (G97) |
| 10 | Son kontrol (çap, boy, kanal, vida) |
| 11 | Parça kesme |
| 12 | Gerekirse ters bağlamada arka yüz |
Her operasyonun takımı, kesme hızı, devri, ilerlemesi, pasosu, soğutması ve ölçme noktası program yazmadan önce belirlenmelidir. Örnek takım başına kesme değerleri (yalnızca başlangıç örneği):
| Takım | İşlem | Mod | S | F |
|---|---|---|---|---|
| T0101 | Dış çap kaba | G96 | S180 | F0.30 |
| T0202 | Dış çap finiş | G96 | S220 | F0.12 |
| T0303 | Ø12 matkap | G97 | S650 | F0.10 |
20. İşleme Süresi ve Süreyi Azaltma
Düz bir tornalama hareketinde yaklaşık kesme süresi t = L ÷ (f × n) (t: dakika, L: kesme boyu mm, f: mm/dev, n: dev/dak). Örneğin L = 100 mm, f = 0,20, n = 1000 → dakikadaki ilerleme 200 mm/dak, süre 100÷200 = 0,5 dakika (~30 saniye). Bu hesaba yaklaşma, geri çekilme, takım değişimi, devir hızlanması, ölçme ve operatör süresi dâhil değildir. Süreyi azaltmanın doğru yolları yalnızca devri yükseltmek değildir: uygun uç seçmek, katalog aralığında ilerlemeyi artırmak, gereksiz takım hareketlerini azaltmak, kaba paso sayısını optimize etmek, G71 gibi çevrimleri kullanmak, rijitliği ve talaş kırmayı iyileştirmektir. Verimlilik için ilerleme mümkün olduğunca yüksek tutulur ama yüzey, hassasiyet, takım ömrü ve titreşim nedeniyle sınırlıdır.
21. Programda Kesme Değerlerinin Yerleşimi
Basit bir takım bölümünde kesme değerleri şöyle görülür:
G50 S2500 ;      (maks. devir 2500 dev/dak)
T0101 ;          (1. takım + ofset)
G96 S180 M03 ;   (180 m/dak sabit kesme hızı, iş mili CW)
G99 ;            (devir başına ilerleme)
M08 ;            (soğutma aç)
G00 X62 Z2 ;     (hızlı yaklaşma)
G01 X56 F0.28 ;  (dal, 0,28 mm/dev)
Z-50 ;           (boy boyunca kesme)
G00 X100 Z100 ;  (güvenli geri çekilme)
M09 ; M05 ;      (soğutma kapat, iş mili dur)
Aynı programda farklı takımlar farklı şart ister; her takım bölümünde S ve F yeniden açık yazılmalıdır.
22. Program Güvenliği, İlk Parça ve Feed Override
Program çalıştırmadan önce kontrol edilmesi gerekenler: G96 mı G97 mi aktif; S kesme hızı mı devir mi; G50 sınırı var mı; G98 mi G99 mu; F mm/dak mı mm/dev mi; vida sırasında F doğru adım mı; takım katalog aralığında mı; parça güvenli devre uygun mu; iş mili yönü ve talaş derinliği doğru mu. Yanlış mod, doğru görünen bir sayıyı tehlikeli yapar: örneğin F200 G98’de 200 mm/dak’dır ama G99’da 200 mm/dev olarak yorumlanırsa son derece tehlikeli bir hareket oluşur.
İlk parça katalog maksimumuyla başlatılmaz; güvenli sıra: orta/güvenli değer seç → maks. devri sınırla → ilk yaklaşmayı tek blokla yap → düşük rapid ve kontrollü feed override ile izle → talaş, yük, ses, titreşim kontrol → parçayı ölç → gerekirse küçük adımlarla düzelt. Feed override programlanan ilerlemeyi yüzdesel değiştirir (F0.30 + %50 ≈ 0,15 mm/dev); ancak vida/senkron kılavuz çekme gibi işlemlerde davranışı sınırlı veya devre dışı olabilir, özel dikkat gerekir. Bir problem görüldüğünde aynı anda tüm değerler değiştirilmemeli; önce aşınma/bağlama/titreşim kontrol edilip tek değişken küçük oranda değiştirilmeli ki hangi değişikliğin iyileştirdiği anlaşılsın.
23. Sık Yapılan Kesme Değeri Hataları
- İnternetten bulunan tek değeri bütün uçlara uygulamak (her kalite ve talaş kırıcı farklıdır).
- S değerini G96–G97 kontrol etmeden okumak (S180 bazen 180 m/dak, bazen 180 dev/dak).
- G96 kullanıp G50 sınırı koymamak (merkeze yaklaşırken tehlikeli devir).
- Çap değişimini radyal paso sanmak (Ø50→Ø46 çapta 4, radyal 2 mm).
- Finiş için talaşı aşırı küçük bırakmak (takım sürter).
- İlerlemeyi yalnızca yüzeye göre düşürmek (talaş kırma ve takım çalışması bozulur).
- Uzun parçaya kaba değerleri doğrudan uygulamak (eğilme, titreşim).
- Katalog maksimumuyla başlamak; takım değişiminde eski S/F’yi kullanmak.
24. Atölye Gerçekliği: Kesin Değer Değil, Doğru Yöntem
Eğitimde “çelikte 180 kullan, alüminyumda 300 kullan” gibi ezber değerler tek başına eksiktir; çünkü iki çelik parça farklı sertlik, alaşım, çap, bağlama ve uçla işlenebilir. Doğru yaklaşım: malzemeyi tanı → takım kodu ve kataloğunu bul → işlem türünü belirle → katalog aralığını oku → çap ve devri hesapla → tezgâh/bağlamayı değerlendir → güvenli başlangıç değeri seç → sonucu gözle → kontrollü optimize et. CNC torna ustalığı, her değer için tek sayı ezberlemek değil; doğru değere nasıl ulaşılacağını bilmektir.
Ders Özeti
- Kesme hızı Vc (m/dak) temas noktasındaki çevresel hızdır; n = (1000×Vc)÷(π×D). Çap küçüldükçe aynı Vc için devir artar.
- S değeri G97’de devir, G96’da kesme hızıdır. G96 kullanılırken G50 ile maksimum devir sınırlanır.
- İlerleme tornalamada mm/dev’dir (G99); G98 mm/dak’dır. Vf = f×n. Yüzey pürüzlülüğü yaklaşık Ra ≈ f²÷(32×rε).
- Radyal talaş derinliği ap = (Dilk−Dson)÷2; çapta pay = 2× radyal pay. Kesit A = ap×f, kaldırma Q = Vc×ap×f.
- Katalog değeri başlangıç aralığıdır; program yazmadan önce işleme planı ve her operasyonun kesme değerleri belirlenir. Doğru yöntem ezber değil, kontrollü optimizasyondur.
Değerlendirme Testi
- Çapı 60 mm olan parça 180 m/dak ile işlenecekse gerekli devir yaklaşık kaçtır? A) 318 B) 955 C) 1910 D) 5730 dev/dak
- G96 modunda
S180ne anlama gelir? A) 180 dev/dak B) 180 mm/dak C) 180 m/dak kesme hızı D) 180 mm/dev - (Doğru/Yanlış) G96 sabit kesme hızı kullanılırken çap küçüldükçe devir artacağı için G50 ile maksimum devir sınırlanmalıdır.
- Parça Ø60’tan Ø52’ye işleniyorsa radyal talaş derinliği kaç mm’dir? A) 2 B) 4 C) 8 D) 16
- Tornalamada devir başına ilerleme (mm/dev) modunu hangi G kodu seçer? A) G98 B) G99 C) G96 D) G97
- f = 0,20 mm/dev ve n = 1000 dev/dak ise dakikadaki ilerleme (Vf) kaç mm/dak’dır? A) 20 B) 100 C) 200 D) 5000
- Matkapla delme ve vida açmada çoğunlukla hangi mod kullanılır? A) G96 B) G97 C) G41 D) G28
Cevap Anahtarını Göster
1) B – n = (1000×180)÷(π×60) ≈ 955 dev/dak. 2) C – G96’da S kesme hızıdır (180 m/dak). 3) Doğru – G96 ile G50 maksimum devir sınırı gerekir. 4) B – (60−52)÷2 = 4 mm. 5) B – G99 devir başına ilerlemedir. 6) C – Vf = 0,20×1000 = 200 mm/dak. 7) B – Delme ve vidada çoğunlukla G97 sabit devir kullanılır.
Açık Uçlu Sorular
- Kesme hızı ile iş mili devri arasındaki farkı çap ilişkisiyle açıklayın.
- G96 ve G97 hangi işlemlerde tercih edilir, neden?
- Çapta pay ile radyal pay arasındaki farkı bir örnekle açıklayın.
- Katalog değerleri neden doğrudan garanti değildir?
- Bir teknik resmi işleme planına dönüştürürken izlenecek adımları sıralayın.
Özet ve Sonraki Ders
Bu derste kesme hızı, devir, ilerleme, paso ve işleme planı mantığını öğrendik; G96, G97, G50, G98 ve G99 komutlarının işlevlerini ve bir parçanın operasyon sırasını gördük. Artık koordinat, takım ve kesme değerleri bilgisini bir araya getirebiliyorsun. Bir sonraki derste iş parçası bağlama, takım ofsetleri ve parça sıfırlama (setup) konusunu ele alarak, seçtiğimiz takımları ve iş parçası sıfırını tezgâha nasıl tanıtacağımızı öğreneceğiz.
