
Bu seride 11 ders boyunca teknik resmin kurallarını tek tek öğrendik. Bu son derste hepsini birleştiriyoruz: eline bir resim geldiğinde onu adım adım nasıl okursun ve o resimden tezgah başında işine yarayacak bilgiyi nasıl çıkarırsın?
CNC operatörünün resim okuması ile teknik ressamın resim çizmesi aynı şey değildir. Operatör resmi üretim kararlarına çevirir: hangi yüzey referans alınacak, hangi ölçü hassas, hangi işlem hangi sırada yapılacak. Bu derste tam olarak bunu çalışacağız.
Resim okuma sırası: 8 adım
En sık yapılan hata, resme bakıp doğrudan ölçüleri okumaya başlamaktır. Önce parçanın ne olduğunu anlamadan okunan ölçü yanlış yorumlanır. Şu sırayı bozma:
Adımların açıklaması
- Anteti oku. Malzeme, ölçek, izdüşüm yöntemi (1. açı mı, 3. açı mı), adet, resim numarası. Ölçeği bilmeden resimden cetvelle ölçü alma — zaten hiçbir zaman alma, yazılı ölçüye güven.
- Görünüşleri eşleştir. Hangi görünüş önden, hangisi üstten, hangisi yandan? 1. açı ile 3. açıda yerleşim terstir; karıştırırsan parçayı ayna görüntüsü olarak algılarsın.
- Şekli kafanda kur. Kesitleri, taramaları ve kesikli çizgileri ayırt et. Taranmış alan = dolu malzeme. Kesikli çizgi = görünmeyen kenar.
- Gabari ölçüleri bul. En büyük boy, en büyük çap, toplam kalınlık. Ham malzeme seçimi buradan çıkar.
- Toleranslı ölçüleri işaretle. H7, h6, ±0,05 gibi. Bunlar parçanın kritik ölçüleridir; ölçme planını bunlara göre kurarsın.
- Yüzey işaretlerini oku. Ra 0,8 ile Ra 6,3 arasındaki fark, işleme yönteminin ve pasoların değişmesi demektir.
- Şekil ve konum toleranslarını oku. Diklik, paralellik, eş eksenlilik çerçeveleri bağlama (fikstür) planını doğrudan etkiler.
- Notları ve standart parçaları kontrol et. Isıl işlem, kaplama, pah, “belirtilmeyen toleranslar ISO 2768-m” gibi genel notlar resmin en çok atlanan kısmıdır.
Örnek: bir parça resmini boştan sona okuyalım
Aşağıdaki resim, önceki derslerdeki tüm konuları tek sayfada bir araya getiriyor: kesit görünüş, çap ölçülendirmesi, ISO alıştırma, yüzey pürüzlülüğü, şekil-konum toleransı ve delik dairesi.
Şimdi bu resmi adım adım okuyalım:
| Resimde gördüğün | Anlamı | Üretimde karşılığı |
|---|---|---|
| C45 / Adet 1 / Ölçek 1:2 | Islah çeliği, tek parça, resim gerçeğin yarısı | Ham çubuk Ø95 × 62 mm |
| Ø90 | Flanş dış çapı, tolerans yazılmamış | Serbest ölçü — ISO 2768-m’ye göre ±0,3 |
| Ø60 h7 | Mil sistemi, üst sapma 0, alt sapma −0,030 | Hassas tornalama; kumpasla değil mikrometreyle ölç |
| Ø35 H7 | Delik sistemi, alt sapma 0, üst sapma +0,025 | Delme → Ø33 → rayba ya da ince tornalama |
| 12 ve 57 | Flanş kalınlığı ve toplam boy | Z ekseni adımları |
| 4× Ø9 / Ø75 delik dairesi | Dört bağlantı deliği, 90° aralıklı | Bölme açısı 90°; delik merkezi yarıçapı 37,5 mm |
| Ra 1,6 (delik) | İnce işlenmiş yüzey | Kaba tornalama yetmez; rayba/ince paso gerekir |
| Ra 3,2 (genel) | Diğer yüzeyler için geçerli | Normal finiş pasosu yeterli |
| ⊥ 0,05 A | Flanş yüzeyi, A datımına (delik ekseni) dik olmalı | Flanş yüzeyi ile delik aynı bağlamada işlenmeli |
| Pah 1×45° | Keskin kenar kırılacak | Pah kalemi ya da pah çevrimi |
Tolerans değerini ezberleme, mantığını kur. H büyük harf → delik, h küçük harf → mil. H7’nin alt sapması her zaman 0’dır (delik hiçbir zaman nominalden küçük olamaz). h7’nin üst sapması her zaman 0’dır (mil hiçbir zaman nominalden büyük olamaz). Sayı ne kadar küçükse tolerans o kadar dardır. Ayrıntı 8. derste.
Resimden sıfır noktası ve iş sırası çıkarma
Resim sana sıfır noktasını doğrudan yazmaz — ama hangi yüzeyin referans olduğunu söyler. Bunu iki yerden anlarsın:
- Ölçülerin başladığı yüzey. Paralel ölçülendirmede tüm ölçüler tek bir yüzeyden verilir; o yüzey tasarımcının seçtiği referanstır.
- Datım harfleri (A, B, C). Şekil-konum toleranslarında kullanılan datım, parçanın fonksiyonel referansıdır. Bağlamayı buna göre kurmak, toleransı tutturmanın en kolay yoludur.
Örnek parçada datım A delik eksenidir ve flanş yüzeyinin ona dik olması istenmektedir. Bu iki bilgi birlikte şunu söyler: flanş yüzeyi ile deliği tek bağlamada işle. Parçayı söküp çevirirsen 0,05 mm diklik toleransını tutturmak şansa kalır.
Tolerans değerinden ölçme aleti seçimi
| Tolerans genişliği | Uygun ölçme aleti |
|---|---|
| 0,5 mm ve üzeri | Kumpas (0,05 / 0,02 mm) |
| 0,1 – 0,5 mm | Dijital kumpas |
| 0,02 – 0,1 mm | Mikrometre (0,01 mm) |
| 0,01 – 0,02 mm | Mikrometre + komparatör, iç çap mikrometresi |
| 0,01 mm altı | Mastar, komparatörlü tertibat, ölçme makinesi |
Genel kural: ölçme aletinin hassasiyeti, tolerans genişliğinin en fazla onda biri olmalıdır. 0,025 mm’lik bir H7 toleransını 0,05 mm bölüntülü kumpasla ölçemezsin.
Alıştırma: resimden koordinat tablosu çıkarma (torna ve freze)
Resmi okuduktan sonra tezgâh başında yapılan ilk iş, programın geçeceği noktaları sıfır noktasına göre bir tabloya dökmektir. Tornada her nokta çap (X) ve sıfır noktasına uzaklık (Z) ile, frezede X–Y–Z ile tanımlanır. İki küçük örnek:
Torna: kademeli mil
Ham parça Ø60 × 80 mm. Bitmiş şekil: Ø30 çap 20 mm boyunda ve önünde 1×45° pah, ardından Ø45 çap 30 mm boyunda; kalan Ø60 kısmı aynada tutulur. Sıfır noktası bitmiş alın yüzeyinin merkezidir (Z0); Z aynaya doğru eksi, X değerleri çaptır.
| Nokta | Konum | X (çap) | Z (boy) |
|---|---|---|---|
| A | Pah başlangıcı, alında | 28 | 0 |
| B | Pah bitişi | 30 | −1 |
| C | Ø30 kademenin sonu | 30 | −20 |
| D | Omuz, Ø45 başlangıcı | 45 | −20 |
| E | Ø45 kademenin sonu | 45 | −50 |
| F | Omuz, ham çapa çıkış | 60 | −50 |
Kontrol soruları: Pahın X değeri neden 28? (1 mm pah çapta 2 mm eder.) Alından 1,5 mm talaş alınacaksa Z0 nerede olur? (Yine bitmiş alında; ham alın Z+1,5’tadır.) Hangi yüzey ikinci bağlamanın dayama yüzeyi olur? (E–F omzu.)
Freze: delikli plaka
100 × 60 × 10 mm plaka; dört adet Ø8 delik kenarlardan 15 mm içeride; ortada 40 × 20 mm, 5 mm derin dikdörtgen cep. Sıfır noktası sol alt köşe, üst yüzey (X0 Y0 Z0); bütün X ve Y değerleri pozitif, Z parça içine doğru eksi.
| Özellik | X | Y | Z (hedef) |
|---|---|---|---|
| Delik 1 | 15 | 15 | −12 (10 mm plaka + çıkış payı) |
| Delik 2 | 85 | 15 | −12 |
| Delik 3 | 85 | 45 | −12 |
| Delik 4 | 15 | 45 | −12 |
| Cep köşeleri | 30 / 70 | 20 / 40 | −5 |
| Cep merkezi | 50 | 30 | −5 |
Aynı parçada sıfır noktası plaka merkezi seçilseydi delikler (±35, ±15), cep köşeleri (±20, ±10) olurdu; resim simetrik ölçülendirilmişse merkez sıfırı hesabı kısaltır, kenardan ölçülendirilmişse köşe sıfırı daha az hata yaptırır. Tabloyu program yazmadan önce resimle bir kez daha karşılaştırın; koordinat hatalarının çoğu bu adımda yakalanır.
Ek alıştırma: bu mili sen oku
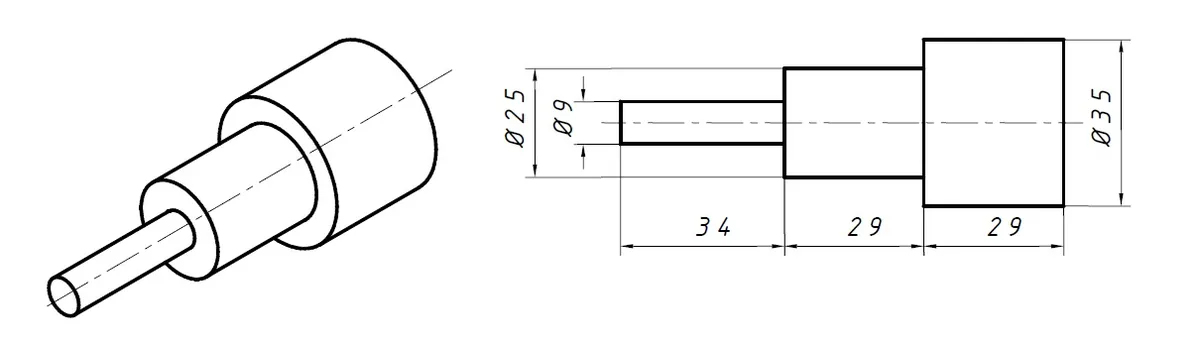
Aşağıdaki kademeli mil tek görünüşle verilmiş. Sağ alın yüzeyini Z0, ekseni X0 kabul et ve soldan sağa her kademenin çapını ve Z konumunu bir tabloya yaz. İpucu: boylar zincirleme verilmiş (34, 29, 29); tornada mutlak koordinat kullanacağın için önce toplam boyu bul, sonra her kademenin Z değerini sağ alından geriye doğru hesapla. Yanıtını: Ø35 → Z0…−29, Ø25 → Z−29…−58, Ø9 → Z−58…−92 olmalı.
Sık yapılan resim okuma hataları
- Ölçekten ölçü almak. Resim 1:2 çizilmiş olsa bile cetvelle ölçü alınmaz. Yazılı olmayan ölçü, sorulacak ölçüdür.
- 1. açı – 3. açı karıştırmak. Antetteki koni sembolüne bak. Yanlış okursan parça ayna simetriği çıkar.
- Ø işaretini atlamak. “Ø40” çap, “40” uzunluktur. Kesitte ikisi aynı görünebilir.
- Yarıçap ile çapı karıştırmak. R20 = 20 mm yarıçap, Ø20 = 20 mm çap. Aradaki fark iki kat.
- Serbest ölçüyü toleranssız sanmak. Tolerans yazılmamış ölçüler için antette bir genel tolerans standardı (örn. ISO 2768-m) geçerlidir.
- Yüzey işaretini görmezden gelmek. Ra değeri, kaç paso atılacağını ve hangi kesici kullanılacağını belirler.
- Kesikli çizgiyi kesit sanmak. Kesikli çizgi görünmeyen kenardır; kesit taramalı alındır.
Kendini test et
- Şekil 12.2’deki parçanın en hassas ölçüsü hangisidir?
Ø35 H7. Tolerans genişliği 0,025 mm ve üzerinde ayrıca Ra 1,6 yüzey şartı var. - Ø60 h7’nin ölçü sınırları nedir?
Üst sapma 0, alt sapma −0,030 mm → 59,970 – 60,000 mm arası. - Ø75 delik dairesi ne demek?
Dört deliğin merkezleri, parça ekseni etrafında çapı 75 mm olan bir daire üzerindedir. Yarıçap 37,5 mm, delikler arası açı 90°. - ⊥ 0,05 A çerçevesi bağlama planını nasıl etkiler?
Flanş yüzeyi ile delik aynı bağlamada işlenmelidir; aksi halde diklik toleransı garanti edilemez. - Resimde “belirtilmeyen yüzeyler Ra 3,2” notu ne anlama gelir?
Üzerinde ayrı bir yüzey işareti bulunmayan tüm işlenmiş yüzeyler için Ra 3,2 geçerlidir. - 0,02 mm toleranslı bir ölçüyü 0,02 mm bölüntülü kumpasla ölçebilir misin?
Hayır. Ölçme aletinin bölüntüsü, toleransın en fazla onda biri olmalı — yani 0,002 mm mertebesinde bir ölçme düzeni gerekir. - Antette ölçek 1:2 yazıyor ve bir ölçü yazılmamış. Ne yaparsın?
Cetvelle ölçüp ikiyle çarpmazsın. Resmi çizene ya da teknik ofise sorarsın.
Seri tamamlandı. 1. dersten buraya kadar: kağıt ve antet, çizgi çeşitleri, geometrik çizimler, izdüşüm, kesitler, ölçülendirme, yüzey pürüzlülüğü, boyut toleransları, şekil-konum toleransları, perspektif ve kroki, komple ve detay resimleri, ve son olarak resim okuma. Artık eline gelen bir teknik resmi baştan sona okuyabilirsin. Bundan sonrası tekrar ve pratik: her gördüğün resmi bu 8 adımla okumaya çalış.
Teknik Resim Eğitimi — tüm dersler
- 1. Ders: Teknik Resme Giriş, Kâğıt Ölçüleri, Antet ve Ölçek
- 2. Ders: Çizgi Çeşitleri, Kalınlıkları ve Yazı Standartları
- 3. Ders: Geometrik Çizimler, Teğetlik, Çokgen ve Elips
- 4. Ders: İzdüşüm, Görünüş Çıkarma ve 1. Açı / 3. Açı Farkı
- 5. Ders: Kesit Görünüşler, Tarama Kuralları ve Taranmayan Parçalar
- 6. Ders: Ölçülendirme Kuralları, Sistemleri ve Tolerans Birikmesi
- 7. Ders: Yüzey Pürüzlülüğü ve Yüzey İşleme İşaretleri
- 8. Ders: Boyut Toleransları ve ISO Alıştırma (Geçme) Sistemi
- 9. Ders: Şekil ve Konum Toleransları — 14 Sembol ve Tolerans Çerçevesi
- 10. Ders: Perspektif Çeşitleri, İzometrik Çizim ve Kroki
- 11. Ders: Komple (Montaj) Resmi, Detay Resmi ve Parça Listesi
- 12. Ders: CNC Operatörü İçin Teknik Resim Okuma ← şu an buradasın
- Teknik Resim Sembolleri ve Kısaltmalar Sözlüğü
