
Hiçbir parça resimde yazan ölçüde tam tamına üretilemez. Ø20 yazan bir mil, gerçekte 19,998 veya 20,003 çıkar. Önemli olan bu sapmanın ne kadarına izin verildiğidir — işte bu izne tolerans denir.
İki parça birbirinin içine girecekse iş biraz daha karmaşıklaşır. Mil deliğe rahat girecek mi, sıkı mı oturacak? Bu ilişkiye alıştırma ya da yaygın kullanımıyla geçme denir.
Bu derste öğreneceklerin: Esas ölçü, üst ve alt sapma, tolerans aralığı · Sıfır çizgisi · Toleransların resimde gösterilme biçimleri · ISO alıştırma sistemi ve Ø20 H7 gösteriminin anlamı · Boşluklu, geçiş ve sıkı geçmeler · Delik esaslı ve mil esaslı sistemler · Tolerans anteti
Temel kavramlar
Tolerans anlatılırken hep aynı çizim kullanılır: yatay bir sıfır çizgisi (esas ölçüyü temsil eder) ve onun üstünde ya da altında duran bir tolerans bölgesi.
Sıfır çizgisinin üstü esas ölçüden büyük, altı ise küçük değerleri gösterir. Tolerans bölgesi tamamen üstte, tamamen altta veya çizgiyi ortalayacak şekilde olabilir.
Toleranslar resimde nasıl gösterilir?
| Gösterim | Anlamı | Sınırlar |
|---|---|---|
| 20 ±0,1 | Simetrik sapma | 19,9 – 20,1 |
| 20 +0,2 0 | Yalnızca artı yönde sapma | 20,0 – 20,2 |
| 20 0−0,3 | Yalnızca eksi yönde sapma | 19,7 – 20,0 |
| 20,1 / 19,9 | Sınır ölçüleri doğrudan yazılır | 19,9 – 20,1 |
| Ø20 H7 | ISO tolerans sınıfı ile | çizelgeden okunur |
Sapma değerleri esas ölçüden daha küçük puntoyla yazılır. Üst sapma üstte, alt sapma altta yer alır. Sapmalardan biri sıfırsa, sıfır tek hane olarak yazılır.
Tolerans tablosu nasıl okunur?
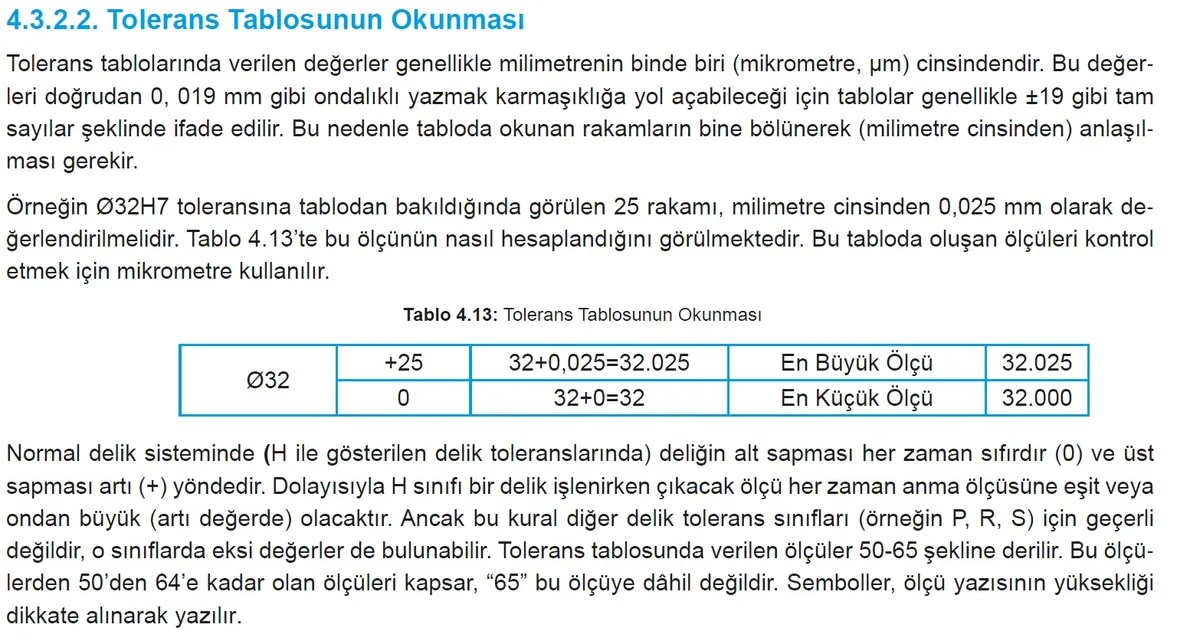
ISO tolerans tablolarındaki değerler mikrometre (µm) cinsindendir; milimetreye çevirmek için bine bölünür. Ø32 H7 için tabloda +25 / 0 yazıyorsa bu +0,025 / 0 mm demektir: en büyük ölçü 32,025, en küçük ölçü 32,000. H sınıfı deliklerde alt sapma daima sıfırdır; dolayısıyla çıkan delik hiçbir zaman anma ölçüsünden küçük olamaz. Tablolar ölçü aralıklarına göre düzenlenir (ör. 30–50 mm); üst sınır aralığa dâhildir.

ISO alıştırma sistemi: Ø20 H7 ne demek?
Her tolerans değerini tek tek yazmak yerine, standart bir kısaltma sistemi kullanılır. Ø20 H7 gösterimi üç parçadan oluşur:
| Parça | Ne anlatır |
|---|---|
| Ø20 | Esas ölçü — anma çapı |
| H (harf) | Tolerans bölgesinin yeri — sıfır çizgisine göre nerede duruyor |
| 7 (rakam) | Tolerans kalitesi (IT) — bölgenin genişliği, yani hassaslık |
Harf: bölgenin yeri
- Büyük harf (A…Z) → delik toleransını gösterir.
- Küçük harf (a…z) → mil toleransını gösterir.
- H harfinde deliğin alt sapması sıfırdır — bölge tamamen sıfır çizgisinin üstündedir.
- h harfinde milin üst sapması sıfırdır — bölge tamamen sıfır çizgisinin altındadır.
- Alfabede H‘den önceki harfler bölgeyi yukarı, sonraki harfler aşağı kaydırır.
Rakam: tolerans kalitesi (IT)
IT kalite sayısı küçüldükçe tolerans daralır, yani parça hassaslaşır. Aynı IT kalitesinde, anma ölçüsü büyüdükçe tolerans değeri de büyür — 100 mm’lik bir parçada 0,01 mm tutmak, 10 mm’likte tutmaktan zordur.
| IT kalitesi | Kullanım alanı |
|---|---|
| IT01 – IT4 | Mastar ve ölçü aletleri |
| IT5 – IT11 | Birbirine geçen makine parçaları (alıştırma bölgesi) |
| IT12 – IT18 | Geçme gerektirmeyen serbest yüzeyler, ham ölçüler |
Üç geçme tipi
Delik ve mil tolerans bölgelerinin birbirine göre konumu, geçmenin tipini belirler:
| Geçme tipi | Sonuç | Nerede kullanılır |
|---|---|---|
| Boşluklu | Daima boşluk kalır; parçalar birbirine göre hareket edebilir | Yataklar, kayar mil, kapak merkezlemesi |
| Geçiş | Üretilen parçalara göre bazen boşluk, bazen hafif sıkılık | Hassas merkezleme; sökülebilir bağlantılar |
| Sıkı | Daima sıkılık; parçalar pres veya ısıtma ile birleştirilir | Kovan, bilezik, kalıcı bağlantılar |
Alıştırma toleransı: Bir geçmenin toplam belirsizliği, delik toleransı ile mil toleransının toplamıdır. H7 (0,021) + g6 (0,013) = 0,034 mm. Bu yüzden çok hassas bir geçme istiyorsan iki parçayı birden hassaslaştırman gerekir.
Hangi geçme nerede kullanılır? Geçme karakteri tabloları
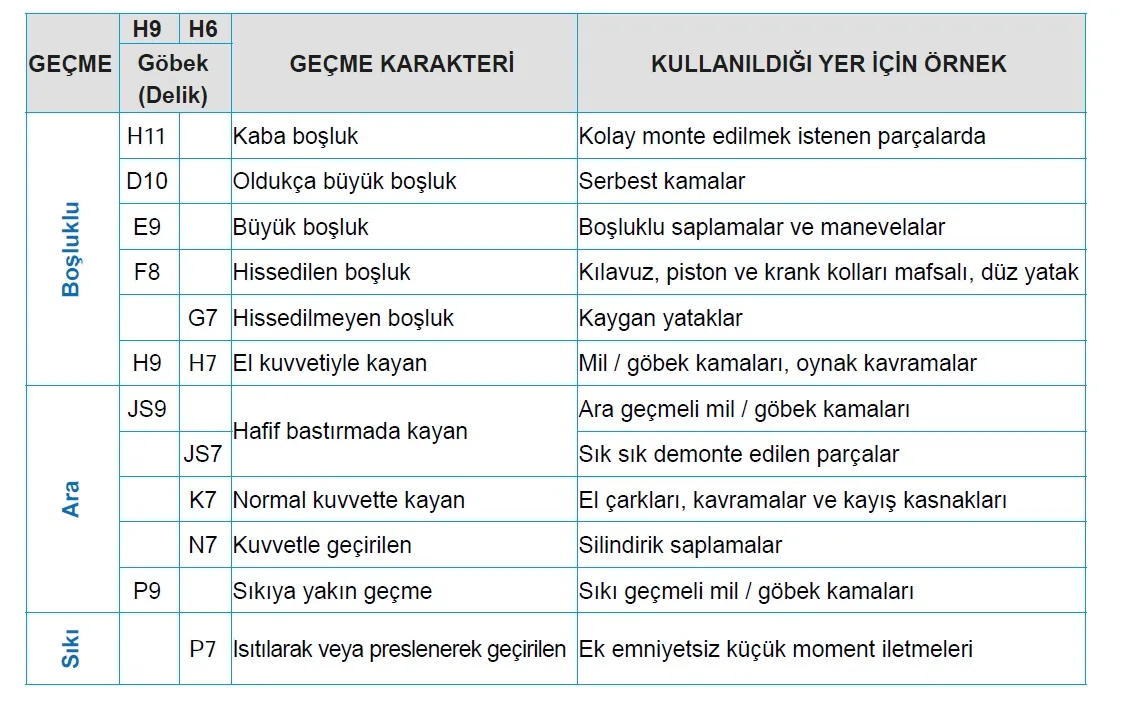
Resimde H7/g6 gördüğünde bunun “hissedilen boşluk” demek olduğunu ve hassas kaygan yataklarda kullanıldığını bilmek, parçanın işlevini anlamanı sağlar. Aşağıdaki iki tablo, delik esaslı sistemde (H7, H8 delikler; H9/H6 delikler) yaygın mil sınıflarının verdiği geçme karakterini ve tipik kullanım yerlerini özetler.


Delik esaslı ve mil esaslı sistem
Geçmeyi kurmanın iki yolu var: ya deliği sabit tutup mili değiştirirsin, ya da mili sabit tutup deliği değiştirirsin.
Delik esaslı sistemde delik daima H harfiyle sabittir; geçmenin tipi mil harfiyle belirlenir: g6 boşluklu, k6 geçiş, p6 sıkı verir.
Mil esaslı sistemde ise mil h harfiyle sabittir; delik harfi değişir: G7 boşluklu, K7 geçiş, P7 sıkı verir.
Pratikte delik esaslı sistem tercih edilir. Sebebi basit: deliği istenen ölçüye getirmek, mili getirmekten zordur. Mil dıştan işlenir ve ölçüsü kolayca küçültülür; delik ise standart matkap ve rayba ölçülerine bağlıdır. Deliği sabit bırakıp mili ayarlamak hem daha kolay hem daha ucuzdur.
Tolerans anteti
Bir resimde çok sayıda toleranslı ölçü varsa, sapma değerleri her ölçünün yanına yazılmaz — resim okunmaz hale gelir. Bunun yerine, resim üzerinde yalnızca ISO sınıfı (Ø20 H7 gibi) gösterilir ve sayısal sapmalar ayrı bir tolerans antetinde toplanır.
Tolerans anteti genellikle yazı alanının üstüne veya yanına yerleştirilir ve şu sütunları içerir: ölçü, tolerans sınıfı, üst sapma, alt sapma. Böylece resmin üzeri sade kalır, sayısal değerler tek yerden okunur.
Çözümlü örnek: Ø30 H7/g6 tolerans bölgeleri
Rakamları gerçek bir geçmeye dökelim. Ø30 için H7 deliği +21/0 µm, g6 mili −7/−20 µm toleranslarını alır. Delik bölgesi sıfır çizgisinin üstünde, mil bölgesi hemen altında kaldığı için bu boşluklu geçmedir: en dar durumda 7 µm, en gevşek durumda 41 µm boşluk oluşur — mil deliğe her zaman girer, asla sıkı olmaz:
İkinci örnek: Ø25 H7/h6 adım adım
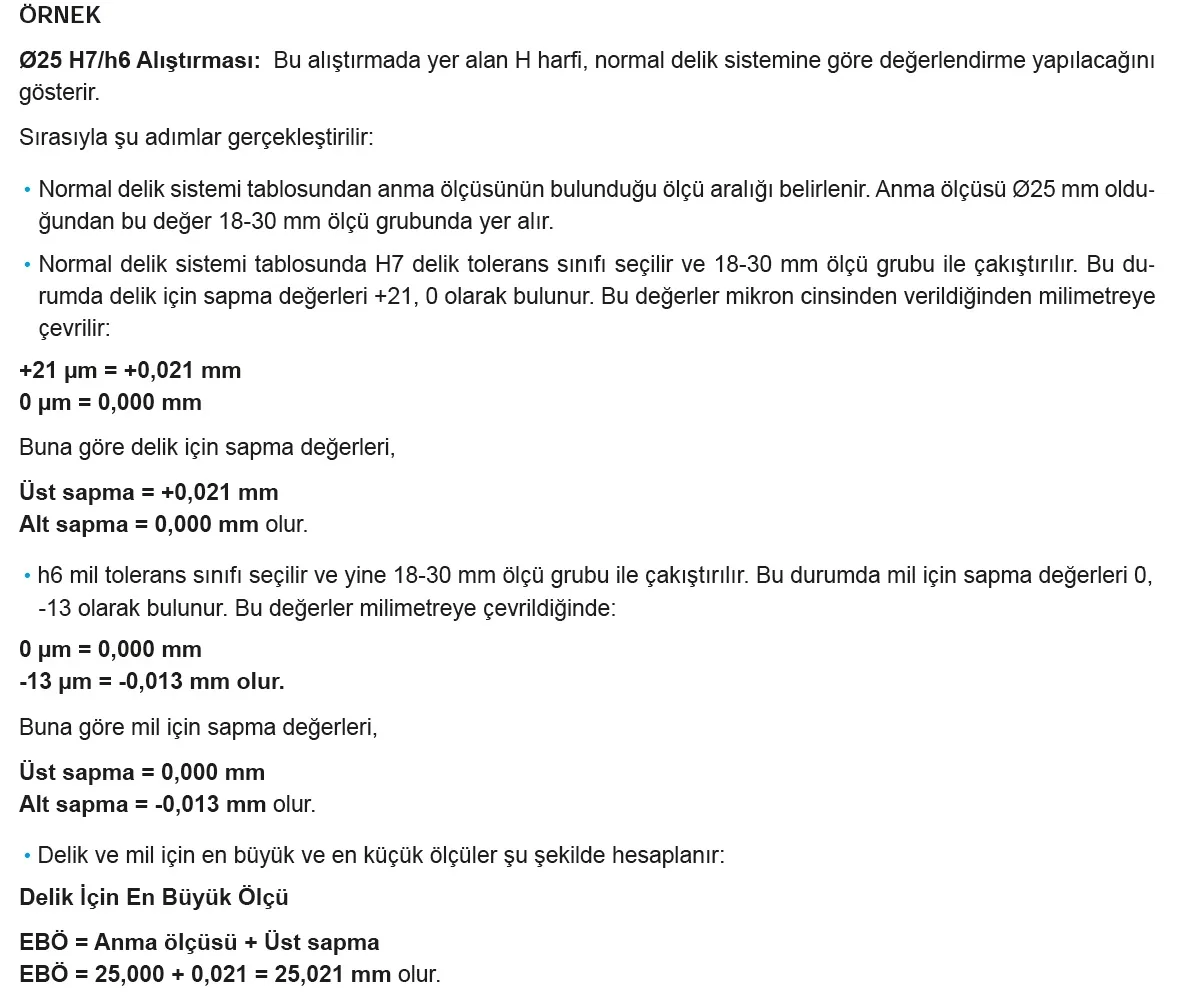
H7/h6 “yağlayınca kayan” sınırdaki boşluklu geçmedir. Ø25 için 18–30 mm aralığından okunur: H7 delik +21/0 µm, h6 mil 0/−13 µm. Delik 25,000–25,021, mil 24,987–25,000. En küçük boşluk 0 (delik en küçük, mil en büyük), en büyük boşluk 0,034 mm.
Kendini test et
- Bir ölçü 30 +0,15+0,05 yazıyor. En büyük ve en küçük ölçü nedir, tolerans kaç mm?
- Ø25 H8 gösteriminde H harfi neyi, 8 rakamı neyi anlatır?
- Bir resimde Ø40 f7 yazıyor. Bu bir delik mi mil mi?
- IT7 ile IT11’den hangisi daha hassastır?
- Delik bölgesi mil bölgesinin tamamen altında kalıyor. Bu hangi geçmedir?
- Neden pratikte çoğunlukla delik esaslı sistem kullanılır?
Cevaplar: 1) En büyük 30,15, en küçük 30,05, tolerans 0,10 mm. 2) H tolerans bölgesinin sıfır çizgisine göre yerini (delik, alt sapma sıfır), 8 ise tolerans kalitesini yani bölgenin genişliğini anlatır. 3) Küçük harf olduğu için mil. 4) IT7 — sayı küçükse tolerans dar, parça hassastır. 5) Sıkı geçme — mil delikten büyük. 6) Deliği istenen ölçüye getirmek mile göre daha zor ve pahalıdır; deliği sabit tutup mili ayarlamak daha kolaydır.
Sonraki ders
9. derste şekil ve konum toleranslarına geçiyoruz. Boyut toleransı bir ölçünün ne kadar sapabileceğini söyler; ama parçanın düzgünlüğü, dikliği, eksenlerinin çakışması ayrı bir konudur. On dört sembol ve tolerans çerçevesinin nasıl okunduğunu işleyeceğiz.
Teknik Resim Eğitimi — tüm dersler
- 1. Ders: Teknik Resme Giriş, Kâğıt Ölçüleri, Antet ve Ölçek
- 2. Ders: Çizgi Çeşitleri, Kalınlıkları ve Yazı Standartları
- 3. Ders: Geometrik Çizimler, Teğetlik, Çokgen ve Elips
- 4. Ders: İzdüşüm, Görünüş Çıkarma ve 1. Açı / 3. Açı Farkı
- 5. Ders: Kesit Görünüşler, Tarama Kuralları ve Taranmayan Parçalar
- 6. Ders: Ölçülendirme Kuralları, Sistemleri ve Tolerans Birikmesi
- 7. Ders: Yüzey Pürüzlülüğü ve Yüzey İşleme İşaretleri
- 8. Ders: Boyut Toleransları ve ISO Alıştırma (Geçme) Sistemi ← şu an buradasın
- 9. Ders: Şekil ve Konum Toleransları — 14 Sembol ve Tolerans Çerçevesi
- 10. Ders: Perspektif Çeşitleri, İzometrik Çizim ve Kroki
- 11. Ders: Komple (Montaj) Resmi, Detay Resmi ve Parça Listesi
- 12. Ders: CNC Operatörü İçin Teknik Resim Okuma
- Teknik Resim Sembolleri ve Kısaltmalar Sözlüğü
