
Talaşlı imalatçının önüne gelen parçaların önemli bir kısmı kaynaklı konstrüksiyondur: makine gövdeleri, şaseler, fikstürler, flanşlı borular. Bunların resminde kaynak dikişleri tek tek çizilmez; her dikiş bir kaynak sembolü ile tarif edilir. Sembolü okuyamayan kişi parçanın neresinin dolu, neresinin boş olduğunu, hangi yüzeyin kaynaktan sonra işleneceğini bilemez. Bu sayfa, TS EN ISO 2553 standardına göre kaynak sembollerini bir CNC operatörünün ve teknik ressamın ihtiyaç duyduğu kadarıyla anlatır.
Bu sayfada öğreneceklerin: Kaynak sembolünün beş parçası (ok, dayanak çizgisi, kesik çizgi, sembol, kuyruk) · Esas kaynak sembolleri (I, V, yarım V, Y, U, köşe, sırt) · Yardımcı semboller (düz, dışbükey, içbükey) · a, z ve s ölçülerinin farkı · n × l (e) kesikli dikiş gösterimi · Çepeçevre ve şantiye kaynağı işaretleri · Kuyruktaki ISO 4063 işlem numaraları
Kaynak sembolü nedir, nasıl kurulur?
Bir kaynak sembolü beş parçadan oluşur ve her parçanın yeri sabittir:
- Ok (gösterme çizgisi): Ucu kaynak yapılacak birleşme yerine dokunur. Yarım V gibi tek parçası hazırlanan birleştirmelerde ok, hazırlanacak parçaya yönelir.
- Dayanak (referans) çizgisi: Okun bağlandığı yatay sürekli çizgi. Semboller bu çizginin üstüne veya altına konur.
- Kesik tanıtma çizgisi: Dayanak çizgisine paralel kesik çizgi (ISO 2553’teki “A sistemi”). Sembol sürekli çizgi tarafındaysa kaynak ok tarafında, kesik çizgi tarafındaysa karşı tarafta yapılır. Simetrik (iki taraflı) kaynaklarda kesik çizgi çizilmez.
- Esas sembol: Dikişin kesit biçimini anlatır (V, I, köşe…).
- Kuyruk (çatal): Dayanak çizgisinin sonundaki çatal; kaynak yöntemi, kalite seviyesi, pozisyon ve ilave metal bilgisi buraya yazılır. Bilgi yoksa kuyruk çizilmez.
Amerikan (AWS A2.4) sisteminde kesik çizgi yoktur; “ok tarafı” dayanak çizgisinin altı, “karşı taraf” üstü demektir. ISO 2553:2019 her iki sistemi de tanımlar (A ve B); hangi sistemin kullanıldığı antette belirtilmelidir. Türkiye’de ve Avrupa’da yaygın olan, kesik çizgili A sistemidir.
Esas kaynak sembolleri
Esas sembol, dikişin kesitine benzer bir işarettir; sembolü gördüğünde ağız hazırlığını gözünde canlandırabilmelisin. Adı geçen “ağız”, kaynaktan önce parça kenarına açılan oluktur ve çoğu zaman talaşlı imalatla (freze, torna, pah kırma) hazırlanır.
| Sembol | Adı | Ne zaman kullanılır |
|---|---|---|
| ‖ | I (küt alın) kaynağı | İnce saclarda, ağız açmadan alın alına |
| V | V kaynağı | Orta kalınlıkta levhalar, iki kenara da pah |
| yarım V | Yarım V kaynağı | Yalnız bir parçaya pah açılır; ok o parçaya yönelir |
| Y | Y kaynağı | V ağzın altında kök yüzü bırakılır (kalın parça) |
| yarım Y | Yarım Y kaynağı | Tek taraflı pah + kök yüzü |
| U / yarım U (J) | U kaynağı | Çok kalın parçalarda daha az dolgu metali için |
| △ (dik üçgen) | Köşe (iç köşe) kaynağı | T ve bindirme birleştirmelerde — atölyede en sık göreceğin sembol |
| ◡ (yarım daire) | Sırt (kök) kaynağı | Esas dikişin arkasından çekilen kök pasosu |
| // | Eğik (dik açılı) kaynak | Eğik kenarlı alın birleştirme |

Yardımcı semboller: dikişin yüzey biçimi
Esas sembolün üstüne eklenen küçük işaretler dikişin dış yüzeyinin nasıl bitirileceğini söyler: düz çizgi = düz (taşlanmış/düzeltilmiş) yüzey, dışbükey yay = kabarık dikiş, içbükey yay = çukur dikiş. İç köşe kaynağının ucuna eklenen küçük kavis, dikiş kenarlarının yumuşatılacağını (geçişin temizleneceğini) gösterir. CNC operatörü için anlamı şudur: “düz” işaretli bir alın kaynağı, işlenecek yüzey olabilir; kaynaktan sonra o yüzeyde talaş payı bırakılıp bırakılmadığını resimden kontrol et.

Sembol dayanak çizgisinin üstünde mi, altında mı?
En çok hata yapılan nokta burasıdır. Kural: sembol sürekli dayanak çizgisi tarafında ise kaynak okun gösterdiği tarafta; kesik çizgi tarafında ise okun karşı tarafında yapılır. Aşağıdaki örneklerde aynı T birleştirmenin tek taraflı, çift taraflı ve karşı taraflı köşe kaynakları gösteriliyor. İki sembolün aynı anda üstte ve altta olması (örneğin çift V = X kaynağı) birleştirmenin iki yüzünden de kaynatılacağı anlamına gelir; bu durumda kesik çizgi kullanılmaz.


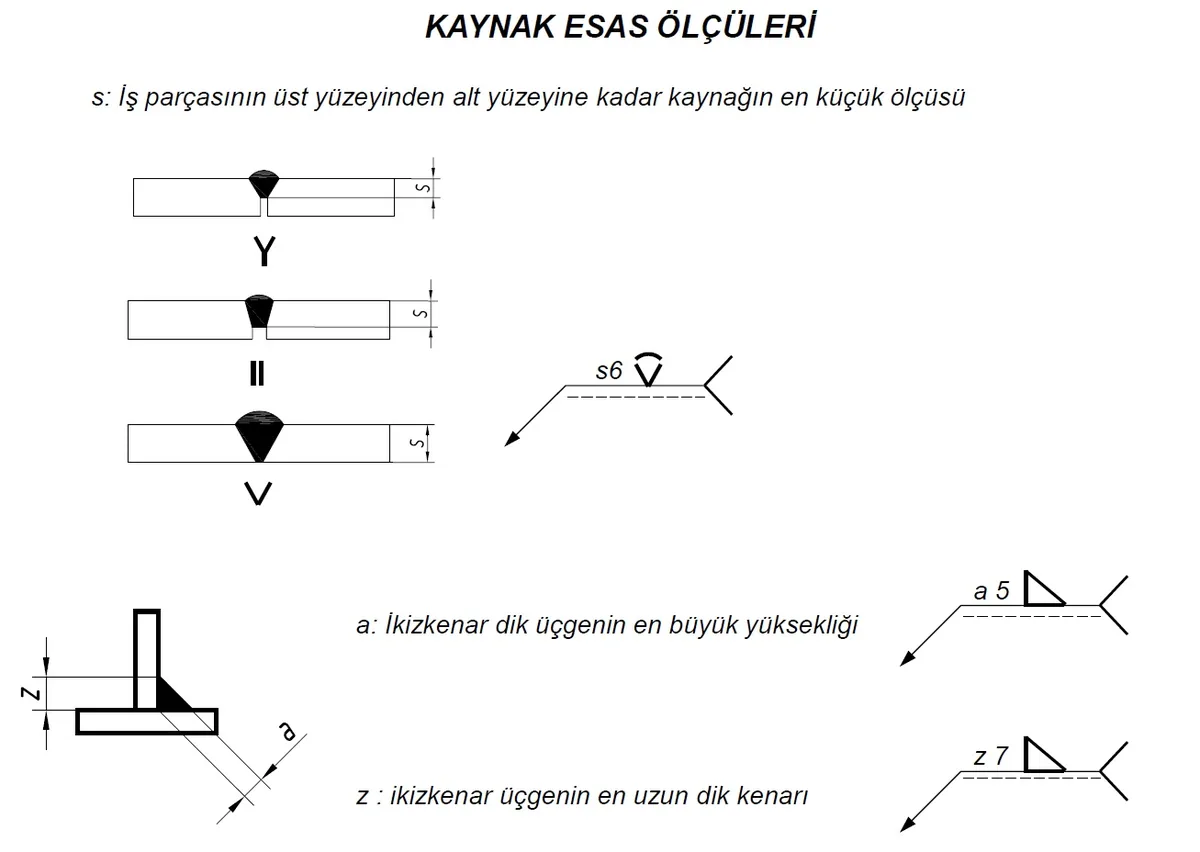
Kaynak ölçüleri: a, z ve s ne demek?
Sembolün soluna kesit ölçüsü, sağına boy ölçüsü yazılır. Kesit ölçüsü üç harften biriyle verilir:
| Harf | Anlamı | Nerede |
|---|---|---|
| s | Nüfuziyet derinliği: parçanın üst yüzeyinden kaynağın ulaştığı en derin noktaya kadar olan en küçük ölçü | Alın (I, V, Y) kaynaklarında, ör. s6 |
| a | Boğaz kalınlığı: dikiş kesitine çizilen ikizkenar dik üçgenin yüksekliği | Köşe kaynaklarında, ör. a5 |
| z | Kenar (bacak) uzunluğu: aynı üçgenin dik kenarı | Köşe kaynaklarında, ör. z7 |
Aynı köşe kaynağı iki türlü de yazılabilir; aralarındaki ilişki a ≈ 0,7 × z (z ≈ 1,4 × a)’dır. “a5” yaklaşık “z7” ile aynı dikiştir. Resimde hangi harf yazıyorsa kaynakçı onu ölçer; kaynak mastarı da bu iki değere göre işaretlenmiştir.
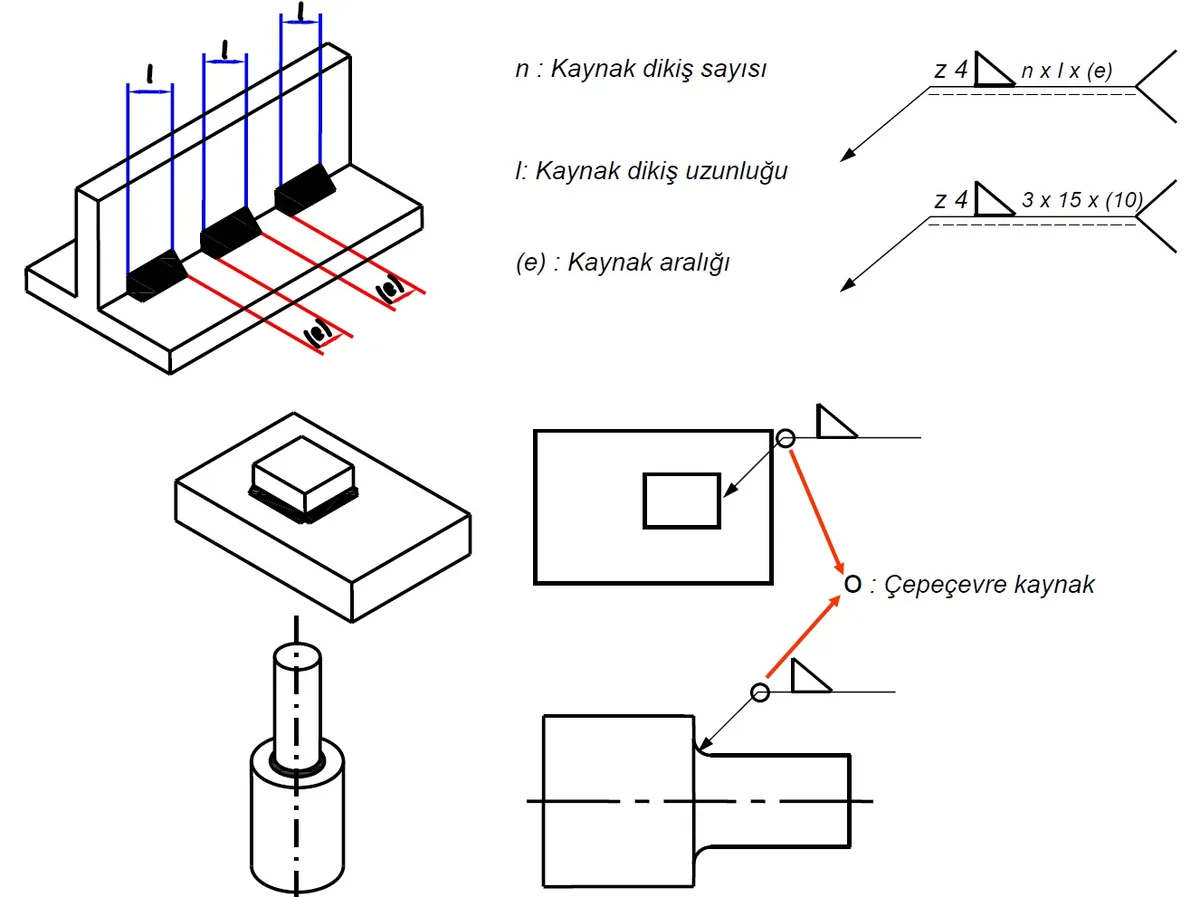
Kesikli dikiş, çepeçevre kaynak ve şantiye kaynağı
Sembolün sağına yazılan n × l (e) ifadesi kesikli (aralıklı) dikişi tarif eder: n dikiş sayısı, l her dikişin uzunluğu, (e) iki dikiş arasındaki boşluk. Örnek: z4 △ 3 × 15 (10) = kenarı 4 mm olan, 15 mm uzunluğunda üç köşe dikişi, aralarında 10 mm boşluk. Sağda hiçbir şey yazmıyorsa dikiş birleştirmenin tüm boyunca süreklidir.
Ok ile dayanak çizgisinin kesiştiği yere konan küçük daire, kaynağın parçanın çepeçevre (bütün çevresi boyunca) yapılacağını gösterir; flanş-boru birleştirmelerinde standarttır. Aynı noktaya konan bayrak ise kaynağın atölyede değil, montaj yerinde (şantiyede) yapılacağını anlatır. Bayrağın yukarı veya aşağı bakması anlamı değiştirmez.
Kuyruktaki bilgiler: ISO 4063 işlem numaraları
Dayanak çizgisinin sonundaki çatala, eğik çizgilerle ayrılarak sırasıyla şu bilgiler yazılır: 1) kaynak yöntemi numarası (ISO 4063), 2) kalite / kabul seviyesi (çelik için ISO 5817 — B, C, D; alüminyum için ISO 10042), 3) kaynak pozisyonu (ISO 6947 — PA, PB, PF…), 4) ilave metal (örtülü elektrot için ISO 2560, paslanmaz elektrot için ISO 3581, genel teslim şartları ISO 544). En sık karşılaşacakların:
| No | Yöntem | Atölye adı |
|---|---|---|
| 111 | Örtülü elektrotla metal ark kaynağı | Elektrik kaynağı, çubuk elektrot |
| 121 | Tozaltı ark kaynağı (tel) | Tozaltı |
| 131 | Metal inert gaz (MIG) | Gazaltı — argon, alüminyum/paslanmaz |
| 135 | Metal aktif gaz (MAG) | Gazaltı — CO₂/karışım gaz, çelik |
| 141 | Tungsten inert gaz (TIG) | Argon kaynağı |
| 21 | Direnç nokta kaynağı | Punta |
| 311 | Oksi-asetilen kaynağı | Oksijen kaynağı |
| 52 | Lazer ışın kaynağı (eski numarası 751) | Lazer kaynak |
| 91 / 94 | Sert lehim / yumuşak lehim | Lehim |

CNC operatörü kaynak sembolünü neden okur?
- Ağız hazırlığı senin işin olabilir. V, yarım V, Y ve U ağızları çoğu zaman frezede veya tornada pah/oluk olarak açılır. Sembolün yanındaki açı (ör. 60°) ve kök açıklığı senin programının ölçüleridir.
- Kaynak sonrası işleme. Kaynaklı gövdeler çarpılır; bu yüzden flanş yüzeyleri, yatak delikleri ve referans yüzeyler kaynaktan sonra işlenir. Resimde “düz” yardımcı sembolü veya yüzey işleme işareti taşıyan dikiş yüzeyleri senin talaş kaldıracağın yerlerdir.
- Bağlama ve çarpışma. Kabarık (dışbükey) dikişler mengene çenesine ve takım yoluna girer. Sembolden dikişin yerini ve yüksekliğini (a/z) okuyup güvenli yaklaşma mesafelerini ona göre bırak.
- Sıfır noktası seçimi. Kaynaklı parçada ham kenarlar güvenilir referans değildir; resimdeki datum, kaynak sonrası işlenmiş yüzeyse sıfırlamayı ondan yap.
Sık yapılan okuma hataları
- Kesik çizgi tarafındaki sembolü “ok tarafı” sanmak — kaynak yanlış yüze atılır.
- a ile z’yi karıştırmak — z5 yerine a5 atmak dikişi yaklaşık %40 büyütür, çarpılmayı artırır.
- Sağda n × l (e) varken sürekli dikiş çekmek.
- Yarım V’de oku yanlış parçaya yönlendirmek — pah yanlış parçaya açılır.
- Bayrağı çepeçevre dairesiyle karıştırmak.
Kendini test et
- Sembol kesik tanıtma çizgisinin üzerinde. Kaynak hangi tarafa yapılır?
- “a4” yazan köşe kaynağının kenar uzunluğu yaklaşık kaç mm’dir?
- “z5 △ 4 × 20 (30)” ne demektir?
- Ok kökünde küçük bir daire var. Anlamı nedir?
- Kuyrukta “135 / ISO 5817-C / PB” yazıyor. Yöntem nedir?
Cevaplar: 1) Okun karşı tarafına. 2) z ≈ 1,4 × 4 ≈ 5,6 mm. 3) Kenarı 5 mm, 20 mm uzunluğunda dört köşe dikişi, araları 30 mm boşluk. 4) Çepeçevre kaynak. 5) MAG (metal aktif gaz) kaynağı, C kalite seviyesi, PB (yatay köşe) pozisyonu.
Mentor CNC notu ve sorumluluk reddi: Bu sayfa TS EN ISO 2553 ve ISO 4063’e göre hazırlanmış bir okuma rehberidir; kaynak tasarımı, dikiş hesabı veya kaynak prosedürü (WPS) yerine geçmez. Amerikan AWS A2.4 sistemiyle çizilmiş resimlerde taraf kuralı farklıdır; resmin antetinde hangi standardın kullanıldığını mutlaka kontrol edin. Taşıyıcı ve basınçlı parçalarda yetkili kaynak mühendisinin onayı esastır.
Teknik Resim Eğitimi — tüm dersler
- 1. Ders: Teknik Resme Giriş, Kâğıt Ölçüleri, Antet ve Ölçek
- 2. Ders: Çizgi Çeşitleri, Kalınlıkları ve Yazı Standartları
- 3. Ders: Geometrik Çizimler, Teğetlik, Çokgen ve Elips
- 4. Ders: İzdüşüm, Görünüş Çıkarma ve 1. Açı / 3. Açı Farkı
- 5. Ders: Kesit Görünüşler, Tarama Kuralları ve Taranmayan Parçalar
- 6. Ders: Ölçülendirme Kuralları, Sistemleri ve Tolerans Birikmesi
- 7. Ders: Yüzey Pürüzlülüğü ve Yüzey İşleme İşaretleri
- 8. Ders: Boyut Toleransları ve ISO Alıştırma (Geçme) Sistemi
- 9. Ders: Şekil ve Konum Toleransları — 14 Sembol ve Tolerans Çerçevesi
- 10. Ders: Perspektif Çeşitleri, İzometrik Çizim ve Kroki
- 11. Ders: Komple (Montaj) Resmi, Detay Resmi ve Parça Listesi
- 12. Ders: CNC Operatörü İçin Teknik Resim Okuma
- Teknik Resim Sembolleri ve Kısaltmalar Sözlüğü
- Kaynak Sembolleri ve Teknik Resimde Gösterilişi ← şu an buradasın
