
Bir sac parçanın teknik resminde bükülmüş hâlinin dış ölçüleri yazar; ama lazerde, gilotinde ya da punchta kesilecek olan açınımdır, yani sacın bükülmeden önceki düz boyu. Bu ikisi birbirine eşit değildir: büküm bölgesinde sacın iç yüzü kısalır, dış yüzü uzar ve aradaki fark sac kalınlığına, iç yarıçapa ve açıya bağlıdır. Bu araç, teknik resimdeki dış ölçülerden hareketle her büküm için bükme boyunu (BB), düşülecek payı ve parçanın toplam açınım boyunu hesaplar.
Hesap, meslek lisesi ve MYO teknik resim derslerinde öğretilen K katsayısı yöntemidir: BB = π × (R + K × T) × A / 180. K değerini araç R/T oranına göre kendisi seçer; CAD programınızın veya kalıpçınızın verdiği K değerini elle de girebilirsiniz.
1. Sac ve büküm bilgileri
Ölçüleri milimetre girin. Ondalık için nokta veya virgül kullanabilirsiniz.
2. Kenar (flanş) dış ölçüleri
Teknik resimdeki dış ölçüleri sırayla girin. Uçtaki kenarlar tek, aradaki kenarlar iki bükümle sınırlıdır; araç bunu kendisi düşer.
Sac büküldüğünde ne olur? Tarafsız eksen ve K katsayısı
Sac bükülürken büküm bölgesinde iç yüzey basılır ve kısalır, dış yüzey çekilir ve uzar. İkisinin arasında boyu hiç değişmeyen bir katman vardır: tarafsız (nötr) eksen. Açınım boyu bu eksen üzerinden hesaplanır, çünkü yalnızca onun boyu bükmeden önce ve sonra aynıdır.
Tarafsız eksen sacın tam ortasında değildir; iç yüzeye doğru kayar. İç yüzeyden tarafsız eksene olan uzaklığın sac kalınlığına oranına K katsayısı denir. K = 0,5 eksenin tam ortada olduğu teorik durumdur; gerçekte 0,3–0,5 arasında çıkar. Yarıçap sac kalınlığına göre küçüldükçe eksen içe kayar ve K küçülür.

Bükme boyu formülü
BB = π × (R + K × T) × A / 180
- BB — bükme boyu: büküm bölgesinin tarafsız eksen üzerindeki yay uzunluğu (mm)
- R — iç bükme yarıçapı (mm); abkant bıçağının ucu ve kalıp açıklığı belirler
- T — sac kalınlığı (mm)
- K — K katsayısı (birimsiz)
- A — büküm açısı, derece; sacın düz hâlinden ne kadar döndürüldüğü (90° büküm için 90)
Formüldeki (R + K × T) ifadesi tarafsız eksenin yarıçapıdır; A/180 ile çarpılan π ise açıyı yay uzunluğuna çevirir. 90° için ifade kısalır: BB = π × (R + K × T) / 2.
K katsayısı nasıl seçilir?
| Oran | K | Açıklama |
|---|---|---|
| R < 2 × T | 0,33 | Keskin büküm; eksen içe yakın. Çoğu abkant işinde bu bölgedesiniz. |
| 2 × T ≤ R < 4 × T | 0,40 | Orta yarıçap |
| R ≥ 4 × T | 0,50 | Geniş yarıçap; eksen ortada |
Bu değerler okul kitaplarındaki ve DIN 6935 yaklaşımındaki genel kurallardır. Malzeme (yumuşak çelik, paslanmaz, alüminyum), hadde yönü ve kalıp açıklığı K'yi değiştirir. Seri üretimde doğru yol, deneme parçası bükerek K'yi kendi tezgâhınız için ölçmek ve CAD'de o değeri kullanmaktır.
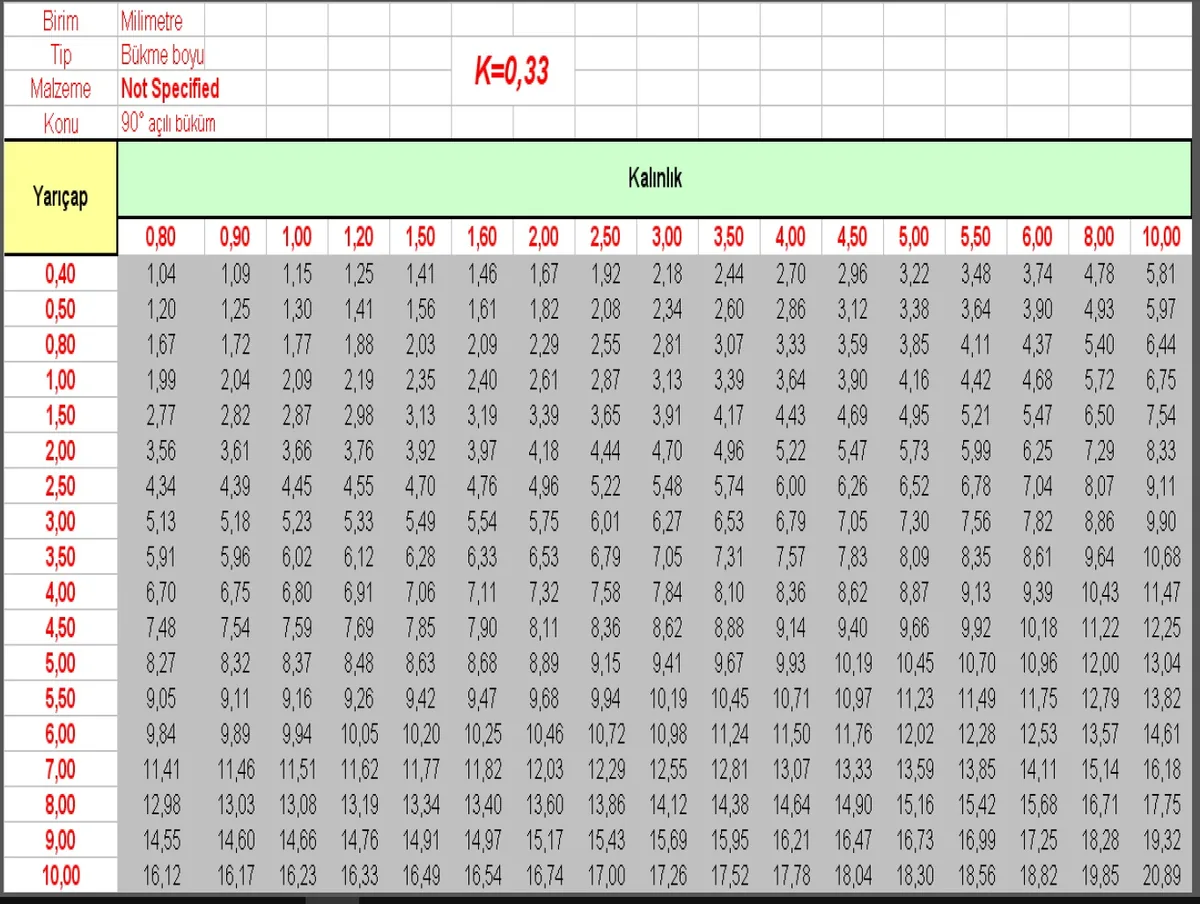
Açınım boyu nasıl bulunur? Adım adım
- Teknik resimden kenarların dış ölçülerini al (bükülmüş parçanın dıştan dışa ölçüleri).
- Her büküm için düşülecek payı hesapla: 90° bükümde pay = R + T; genel hâlde (R + T) × tan(A/2).
- Her kenarın düz boyunu bul: uçtaki kenarlardan payı bir kez, aradaki kenarlardan iki kez düş.
- Her büküm için BB'yi hesapla.
- Toplam açınım = düz boyların toplamı + bükümlerin BB toplamı.
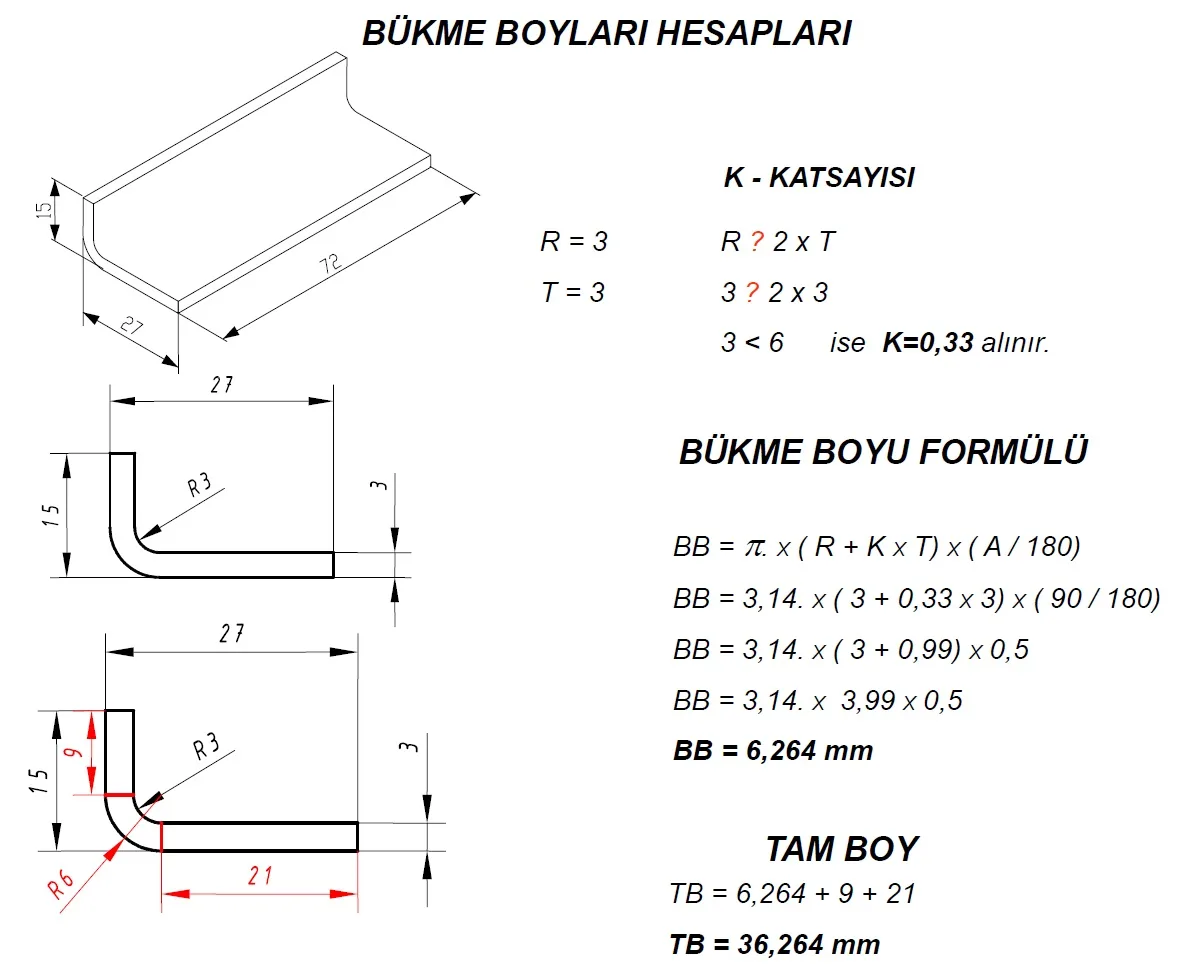
Örnek 1: L profil (27 × 15, T = 3, R = 3)
R = 3 ve T = 3 → R < 2T → K = 0,33. BB = π × (3 + 0,33 × 3) × 90/180 = π × 3,99 × 0,5 = 6,27 mm (π = 3,14 alınırsa 6,264). Kenarlar: 27 − (3 + 3) = 21 ve 15 − 6 = 9. Toplam açınım = 21 + 9 + 6,27 = 36,27 mm.
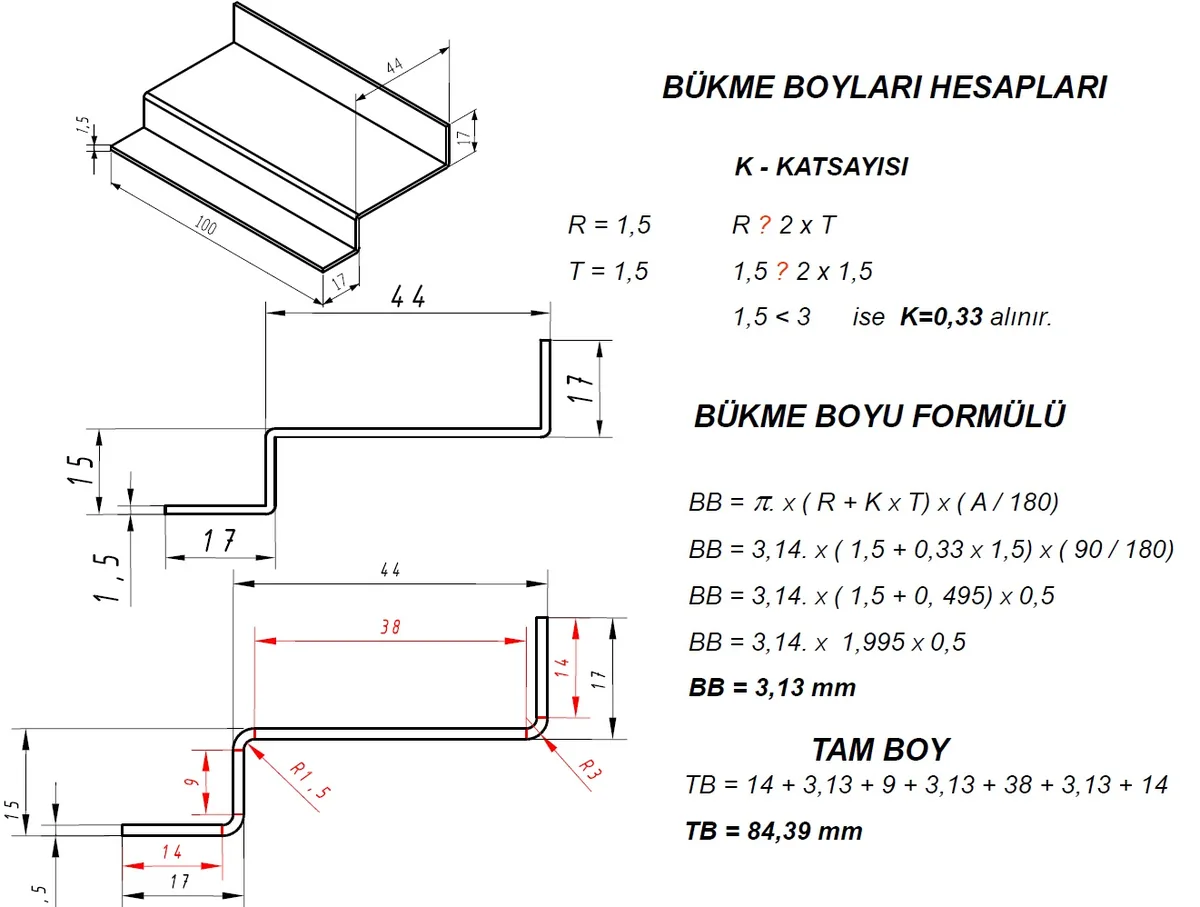
Örnek 2: Z profil (T = 1,5, R = 1,5, üç büküm)
K = 0,33. BB = π × (1,5 + 0,33 × 1,5) × 0,5 = 3,13 mm. Dış ölçüler 17 / 15 / 44 / 17; pay = R + T = 3. Düz boylar: 17 − 3 = 14, 15 − 6 = 9, 44 − 6 = 38, 17 − 3 = 14. Toplam = 14 + 9 + 38 + 14 + 3 × 3,13 = 84,4 mm.
Örnek 3: U profil (330 / 460 / 330, T = 3, R = 3)
BB = 6,27 mm. Düz boylar 324, 448, 324. Toplam = 324 + 448 + 324 + 2 × 6,27 = 1108,5 mm. Araçta "Büküm sayısı 2" seçip üç kenarı girerek aynı sonucu alabilirsiniz.

Bükme boyu, bükme kaybı ve pay: terimler karışmasın
- Bükme boyu (BB, bend allowance): Büküm bölgesinin açınımdaki uzunluğu. Toplama eklenir.
- Pay / setback: Dış köşeden büküm başlangıcına kadar olan mesafe, (R + T) × tan(A/2). Her kenardan düşülür.
- Bükme kaybı (BD, bend deduction): İki dış ölçünün toplamından açınımı bulmak için düşülen tek sayı: BD = 2 × pay − BB. Bazı kitaplar ve CAD programları hesabı bu yoldan yapar; sonuç aynıdır.
Araç her üçünü de verir, böylece elinizdeki hangi tabloyla karşılaştırırsanız karşılaştırın aynı dilde konuşursunuz.
Açınım resmini ölçülendirme
Açınım, lazer veya punch için ayrı bir resim olarak çizilir ve tek görünüşle, "Kalınlık" notuyla verilir. Deliklerin konumu açınım üzerinde bükümden önceki yerinde ölçülendirilir; büküm çizgileri ince nokta-kesik çizgiyle gösterilir. Delik büküm çizgisine çok yakınsa (kural olarak kenardan 2T + R'den yakın) bükümde deforme olur; bu durumda delik bükümden sonra işlenir.

Sık sorulan sorular
İç yarıçapı bilmiyorum; ne yazmalıyım?
Abkantta hava bükmede iç yarıçap yaklaşık kalıp açıklığının (V) %15–20'si kadar çıkar; V = 8T kuralıyla açılan kalıpta R ≈ T'ye yakındır. Kesin değeri yoksa R = T girin ve ilk parçayı ölçerek doğrulayın.
K katsayısını 0,33 mü, 0,5 mi almalıyım?
Keskin bükümlerde (R < 2T) 0,33; yumuşak, geniş yarıçaplı bükümlerde 0,5'e yaklaşır. Aradaki fark 3 mm sacda 90° büküm başına yaklaşık 0,8 mm eder; dört bükümlü kutuda 3 mm'den fazla hata demektir. Seri işte deneme parçasıyla ölçmeden geçmeyin.
Araç iç ölçü de kabul ediyor mu?
Hayır, dış ölçü ister. Resim iç ölçü veriyorsa her kenara, o kenarı sınırlayan büküm başına bir T ekleyip dış ölçüye çevirin.
90° dışındaki açılarda ne değişir?
Pay (R + T) × tan(A/2) olur ve kenar ölçüleri iki dış yüzeyin kesiştiği sanal köşeye kadar alınır. 90°'den küçük açılarda pay küçülür, büyük açılarda hızla büyür; 135°'lik bükümde pay (R + T)'nin 2,4 katıdır.
Sonuç CAD'in verdiğinden farklı çıktı; hangisi doğru?
İkisi de kendi K değerine göre doğrudur. SolidWorks, Inventor ve benzeri programlar varsayılan K = 0,5 veya malzeme tablosu kullanır. Aynı K'yi elle girerseniz araç aynı sonucu verir. Tezgâhta doğru olan, deneme bükümünde ölçtüğünüz değerdir.
Mentor CNC notu ve sorumluluk reddi
Bu araç K katsayısı yöntemiyle teorik açınım hesaplar; malzeme cinsi, hadde yönü, kalıp açıklığı ve bükme yöntemi (hava bükme, dipleme, ezme) sonucu değiştirir. Toleranslı işlerde deneme parçası bükerek K katsayısını kendi tezgâhınız için belirleyin. Mentor CNC, bu hesaba dayanılarak kesilen parçalardan ve ticari sonuçlarından sorumlu değildir.
