
Koniklik ve trigonometrik CNC hesaplayıcı
Teknik resimde konik yüzeyin açısı çoğu zaman yazmaz; iki çap ile boy verilir. Ya da tersi olur: açı verilir, siz küçük çapı bulmak zorunda kalırsınız. Aşağıdaki dört sekme, tezgâh başında en çok ihtiyaç duyulan açı hesaplarını yapar.
Konik açısı ve konik oranı
Açıdan eksen mesafelerini bulma
Elinizde eğik bir hat uzunluğu ve açısı var; bunun eksenlere düşen bileşenlerini bulur.
Pah ölçüsü ve pah açısı
C1 gibi 45° pahlarda eksenel ve radyal mesafe eşittir. Açı 45° değilse bu eşitlik bozulur; pahın hangi ölçüsünün verildiğini bilmek gerekir.
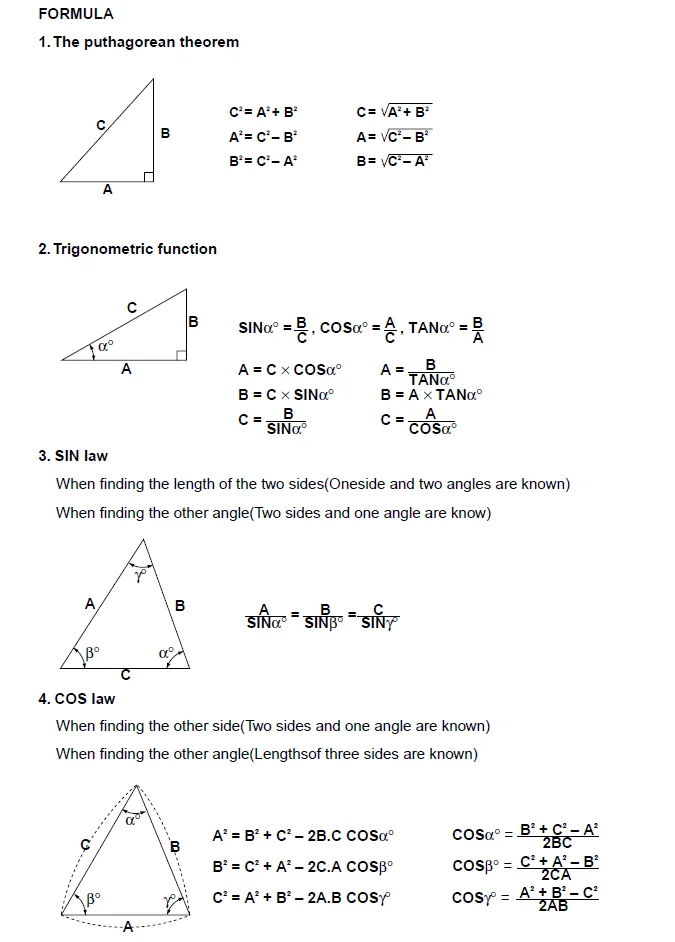
Dik üçgen çözümü
Bildiğiniz iki değeri girin, kalanlar hesaplansın. Diğer kutuları boş bırakın.
Konik nasıl tanımlanır?
Bir konik yüzey her zaman üç büyüklükle tanımlanır: büyük çap, küçük çap ve bu iki çap arasındaki eksenel boy. Bu üçünden ikisini bilmek yetmez; açıyı bulmak için üçü de gerekir.
Yarı açı formülü
Konik yüzeyin eksenle yaptığı açı, yani yarı açı, şu şekilde bulunur:
- Önce çap farkı alınır: D − d
- Bu fark ikiye bölünür; çünkü çap iki taraftan birden değişir, yüzeyin kendisi ise yarıçap kadar yükselir
- Bulunan değer konik boyuna bölünür ve arktanjantı alınır
yarı açı = arctan( (D − d) / (2 × L) )
Tam konik açısı bunun iki katıdır. Ø50'den Ø40'a 100 mm boyunda inen bir konikte yarı açı 2,862°, tam açı 5,725° çıkar. Bu, standart 1:10 koniğin bilinen 5°43′29″ değeridir.
Konik oranı ne demek?
Konik oranı, çapın eksenel boya göre ne hızda değiştiğini anlatır. 1:10 demek, 10 mm ilerlendiğinde çapın 1 mm değişmesi demektir. Kataloglarda ve tezgâh kılavuzlarında koniklik çoğu zaman açı yerine bu oranla verilir.
| Konik | Oran | Yarı açı | Nerede kullanılır |
|---|---|---|---|
| Metrik konik | 1 : 20 | 1°25′56″ | Punta ve bazı takım tutucular |
| Standart 1:10 | 1 : 10 | 2°51′45″ | Genel makine parçaları, kaplin göbekleri |
| Morse (yaklaşık) | ≈ 1 : 20 | ≈ 1°26′ – 1°30′ | Matkap sapları, punta, delik açma |
| ISO / SK / BT fener mili | 7 : 24 | 8°17′50″ | İşleme merkezi fener mili ve takım tutucular |
| HSK | 1 : 10 | 2°51′45″ | Yüksek devirli işleme merkezleri |
Morse koniklerin oranı numaraya göre küçük farklar gösterir; kesin değer için tezgâh veya takım üreticisinin kılavuzuna bakılmalıdır.
CNC tornada koniği programlarken en sık yapılan hatalar
Çap değeri yerine yarıçap değeri yazmak
CNC tornaların büyük çoğunluğu çap programlaması ile çalışır. Konik boyunca X'e yazılacak değer çap değeridir. Yarıçap farkını X'e yazarsanız konik yarı eğimde çıkar ve parça hurda olur. Hesaplayıcı hem çap farkını hem yarıçap farkını ayrı ayrı gösterir; programa yazacağınız X değerleri çap değerleridir.
Yarı açı ile tam açıyı karıştırmak
Resimde «konik açısı 30°» yazıyorsa bu çoğunlukla tam açıdır ve yüzeyin eksenle yaptığı açı 15°'dir. Döner tablayı ya da takım tutucuyu 30°'ye ayarlarsanız iki kat eğim elde edersiniz.
Açının hangi yüzeyden ölçüldüğünü kontrol etmemek
Bazı resimlerde açı parça ekseninden, bazılarında alın yüzeyinden verilir. 30° ile 60° arasındaki fark budur ve ikisi de aynı parçayı anlatıyor olabilir. Hesaplayıcıdaki «açı nereden ölçülüyor» seçeneği bu iki kabulü ayırır.
Konik başlangıcına yaklaşma satırını unutmak
Konik satırı tek başına yazıldığında takım o an neredeyse oradan koniğe girer. Koniğin başlangıç noktasına önce hızlı hareketle gidilmelidir. Hesaplayıcının ürettiği örnek programda ilk satır bu yaklaşma hareketidir.
Konik boyunu yanlış yerden ölçmek
L, iki çap arasındaki eksenel mesafedir; konik yüzeyin eğik uzunluğu değildir. Eğik uzunluk her zaman biraz daha büyüktür. Dik üçgen sekmesi bu ikisi arasındaki farkı gösterir.
Sık sorulan sorular
Konik açısını biliyorum ama küçük çapı bilmiyorum. Ne yapmalıyım?
Koniklik sekmesindeki «Ne biliyorsunuz?» kutusundan ikinci seçeneği işaretleyin. Büyük çap, konik boyu ve yarı açı girildiğinde küçük çap hesaplanır. Bu, resimde yalnızca açı verilen konik millerde en çok ihtiyaç duyulan hesaptır.
1:10 ile 1:20 arasında nasıl bir fark var?
1:20 daha yatık, yani daha ince bir koniktir. Aynı boyda 1:10 koniğin çap değişimi 1:20'nin iki katıdır. Sıkı geçme ve kendinden kilitlenme isteniyorsa oran küçültülür; bağlantının kolay sökülmesi isteniyorsa oran büyütülür.
Pah açısı 45° değilse hangi ölçü verilmiş oluyor?
45° dışındaki pahlarda «1×30°» gibi bir gösterim vardır ve buradaki 1 genellikle eksenel mesafedir. Yine de resimde ok işaretinin hangi yönü gösterdiğine bakmak gerekir. Hesaplayıcı üç kabulü de destekler; hangisini bildiğinizi seçmeniz yeterlidir.
Freze tezgâhında da kullanabilir miyim?
Evet. Açıdan mesafe sekmesinde tezgâh seçimini «CNC freze» yaptığınızda hesap X − Y düzleminde yapılır ve çap katsayısı devreye girmez. Eğik cep duvarları, açılı kanal ve pah takım yollarında bu bileşenler doğrudan koordinat farkı olarak kullanılır.
Sonuçtaki derece-dakika-saniye değeri ne işe yarar?
Universal döner tabla, sinüs mengene ve bazı ölçüm cihazları ondalık derece değil dakika-saniye kabul eder. Hesaplayıcı iki gösterimi birlikte verir; tabla ayarında dönüştürme yapmanız gerekmez.
Konik işlerken yüzey neden bir uçta daha pürüzlü çıkıyor?
Konik boyunca çap değiştiği için sabit devirde kesme hızı da sürekli değişir. Küçük çap tarafında kesme hızı düşer ve yüzey bozulur. Sabit kesme hızı (G96) kullanmak ve devir sınırını (G50 / G92, kontrol ünitesine göre değişir) tanımlamak bu farkı ortadan kaldırır.
