
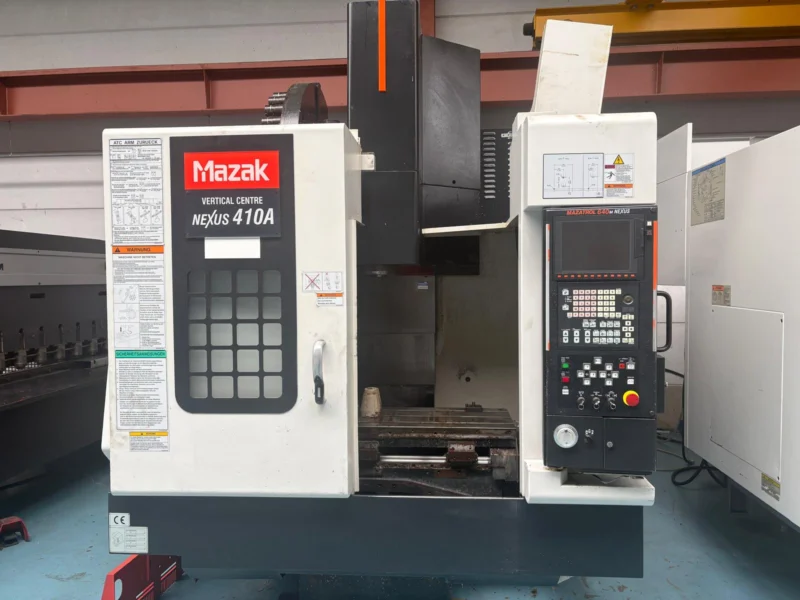
Dizinin ilk bölümünde tezgah yatırımının strateji tarafını konuşmuştuk: fiyat odaklı seçimin tuzakları, ihtiyaç fazlası kapasite, komşu tavsiyesi… Ana fikir şuydu: Listenin başında her zaman işleyeceğiniz parça vardır — malzemesi, adedi, kalite standardı. Tezgah ona göre şekillenir. Bu bölümde o cevabı tezgahın diline çeviriyoruz: kızak yapısı, spindle, rulman, vidalı mil ve kontrol ünitesi.
Soru: Konuya en temelden girelim. Bu seçim işini günlük hayattan bir örnekle anlatsanız?
Mentor CNC: En sevdiğim benzetme şudur: Bir yerden bir yere gideceksiniz. Sizi oraya her araç götürür — kamyon da götürür, otobüs de, binek araç da. Ama yolculuğu hızlı ve konforlu yapmak istiyorsanız binek araç seçersiniz. “Ben yük taşıyacağım” diyorsanız daha büyük ama daha yavaş bir araç seçersiniz. Tezgah seçimi tam olarak budur. Ağır parça işleyecekseniz devri düşük ama torku yüksek, şanzımanlı, kutu kızaklı bir tezgah; seri ve hafif parça işleyecekseniz hızlı, lineer kızaklı bir tezgah. Araç işe göre seçilir, prestije göre değil.
Soru: Kızak sistemleri tezgahın neyini belirliyor? Üç ana tipin farkı nedir?
Mentor CNC: Kızaklar tezgahın rijitliğini, hassasiyetini, hızını ve ömrünü doğrudan belirleyen bileşendir. Üç ana tip var:
Kutu kızak (Box Way): Kayma prensibiyle çalışır. Hareketli yüzeyde Turcite-B adı verilen (bazı kaynaklarda “turcite” olarak geçer), düşük sürtünmeli, plastik esaslı özel bir kaplama bulunur; bu malzeme kızak yüzeyine özel bir yapıştırma tekniğiyle uygulanır. Üzerine, raspalama denilen ve özel ustalık gerektiren bir el işçiliği yapılır; bu işçilik, kızak yağının tüm yüzeye eşit dağılmasını sağlar. O kadar kritik bir işçiliktir ki bazı tezgah üreticileri — özellikle Japonya ve Kore’de yaygındır — sırf raspalama için özel eleman yetiştirir.
Piyasada bakım maliyeti yüzünden kutu kızaktan çekinilir; oysa ilk alım maliyeti genelde daha uygundur ve ağır yüklerde yük dağılımı çok iyidir. Kamalı yapısı sayesinde ağır pasoda çok rijit bir kesme elde edersiniz; titreşimi çok iyi yutar. Hassasiyeti masuralı lineer kadar olmasa da 0,01 mm’yi (atölye dilinde “1 çizik”) rahat verir. Yağlaması düzgün yapıldığında ve sürekli çok ince talaş ya da döküm işlenmediği sürece ömürlük denebilir; çalışma saatine göre ortalama 10 yıl ve üzeri ömür verir. Dezavantajı: hızı sınırlıdır ve bakımı lineere göre daha işçiliklidir.
Bilyalı lineer kızak: Bilyalar üzerinde yuvarlanır; sürtünme çok düşük olduğu için yüksek eksen hızları verir. Seri, hafif, küçük parçalarda — özellikle alüminyumda — çok iyidir. Dezavantajı: titreşim sönümlemesi zayıftır, ağır ve darbeli talaşta yetersiz kalır, çarpmaya karşı hassastır.
Masuralı (makaralı) lineer kızak: Bilya yerine silindirik makara kullanır; temas alanı geniş olduğu için bilyalıdan belirgin şekilde daha rijittir ve daha ağır yük taşır, hızdan da büyük ödün vermez. Kalıp ağırlıklı ama arada yedek parça da işleyen karma işletmeler için genelde en dengeli seçimdir.
Bir de karma (hibrit) yaklaşım var: bazı üreticiler X-Y eksenlerinde hız için lineer, Z ekseninde rijitlik için kutu kızak kullanır. Örneğin bazı Japon üreticilerin dik işleme merkezlerinde bu kombinasyon görülür.
Bir uyarıyı da buraya ekleyeyim: Hangi kızak tipini seçerseniz seçin, kızakları çapaktan koruyan talaş sıyırıcılara ve kızak koruma saçlarına (kızak körüğü de denir) çok dikkat edin. Bu her tezgahta önemlidir; ama kutu kızak kullanıcılarının özellikle dikkat etmesi gerekir — kızak ömrünü belirleyen şey çoğu zaman kızağın kendisi değil, bu koruma elemanlarının durumudur.
Soru: Peki hangi işe hangi kızak? Somutlaştıralım.
Mentor CNC: Kaba hatlarıyla: Seri, hafif, alüminyum ağırlıklı parçada bilyalı lineer — hız kazandırır, 0,01–0,02 mm hassasiyeti rahat verir. Kalıp + yedek parça karmasında masuralı lineer — rijitlik ile hızın dengesi. Ağır çelik pasosu, büyük ve darbeli talaşta kutu kızak — titreşim sönümleme ve yük dağılımı burada devreye girer. Döküm ağırlıklı işte ise ince bir nokta var: Döküm tozu aşındırıcıdır ve kızak aralıklarına girdiğinde kutu kızağı bozar. Döküm ağırlıklı çalışan bir işletmede iyi korumalı masuralı lineer, kutu kızağın bakım derdinden kurtarabilir. Yani “ağır iş = her zaman kutu kızak” değildir; malzemenin karakteri de seçimi değiştirir.
Soru: Spindle tarafına gelelim. Devir mi önemli, tork mu?
Mentor CNC: İkisi birbirinin bedelidir: Yüksek devir istedikçe düşük devirdeki torktan ödün verirsiniz. Önemli olan sizin takımlarınızın hangi devir bandında çalıştığıdır. Büyük çaplı takımlarla çelik işleyen bir işletmenin 15.000 devire değil, düşük devirde yüksek torka ihtiyacı vardır — belki 6.000 devirli şanzımanlı bir tezgah o işi çok daha iyi görür ve daha uygun fiyata gelir. Küçük takımlarla alüminyum işleyen işletmenin ise torka değil devire ihtiyacı vardır.
Bir örnekle somutlaştırayım, çünkü bu konuyu neredeyse kimse dikkate almıyor: En çok kullanacağınız takım örneğin Ø63 tarama kafasıysa, spindle’ı o kafadan güç alabileceğiniz şekilde seçmelisiniz. Çünkü spindle’dan alabileceğiniz güç, takımınızın çapına ve o çapın çalıştığı devre bağlıdır. Yanlış takım–yanlış spindle eşleşmesi kısa sürede spindle arızası veya yüzey hatası olarak geri döner; en iyi ihtimalle 5 dakikada işlenecek parçayı 10 dakikada işlersiniz ve aklınıza spindle tork değeri bile gelmez. Oysa her tezgahın spindle tork diyagramı kataloğunda yazar. Yatırım yapmadan önce, en çok kullanacağınız takımlara göre spindle tork–güç–zaman hesabına mutlaka bakın.
Bu konuyu sitemizde ayrı bir sayfada, hesaplama aracıyla birlikte detaylı işledik: CNC Spindle Tork Hesaplayıcı ve Tezgah Seçimi. Takım çapına göre devir hesabı için de Devir–İlerleme Hesaplama aracını kullanabilirsiniz.
Soru: Seramik rulmanlı spindle her zaman daha mı iyi? 10.000 devir üstünde ne değişiyor?
Mentor CNC: “Seramik daha pahalı, demek ki daha iyi” diye düşünülüyor; doğrusu şu: Seramik hibrit rulmanlar (çelik bilezik + seramik bilya) yüksek devirde çok iyidir — bilya hafif olduğu için merkezkaç kuvveti düşer, ısınma azalır. Ama seramik malzeme gevrek olduğundan darbe yüküne karşı hassastır. Ağır ve kesintili talaş kaldıran bir tezgahta çelik bilyalı rulman darbeye çok daha dayanıklıdır. Yani rulman seçimi de yine işe göre yapılır: Gerçekten 12.000–15.000 devirde çalışacak mısınız, yoksa işiniz 8.000 devirde mi dönüyor?
10.000 devrin üstünde iki şey kritikleşir: rulman tipi ve yağlama. Bu sınıfta açısal temaslı rulmanlar ve hava-yağ (oil-air) yağlama sistemleri devreye girer; devir yükseldikçe yağlamadan kaynaklanan ısı, spindle hassasiyetini doğrudan etkiler. Yüksek devirli spindle almak sadece “devri yüksek motor almak” değildir — rulmanı, yağlaması ve soğutmasıyla bir sistem satın alırsınız ve o sistemin bakım kültürü de birlikte gelir.
Soru: Vidalı miller ve soğutma tarafında nelere bakılmalı?
Mentor CNC: Eksen hareketini taşıyan sistem çoğu zaman hiç konuşulmaz ama tezgahın hassasiyet ömrünü belirleyen yerlerden biridir. Bakılacaklar: Vidalı milin hassasiyet sınıfı ne (C3 mü, daha üst sınıf mı)? Ön gerilimli mi — yani ısınıp uzadığında boyunu koruyacak şekilde monte edilmiş mi? Soğutması var mı? Uzun vardiyalarda mil soğutması, sabahki ölçüyle akşamki ölçünün aynı kalmasını sağlar. Bunlar teklif isterken sorulacak somut sorulardır ve üretici katında her birinin net bir fiyat karşılığı vardır.
Soru: Kontrol ünitesinde nereden tasarruf edilir, nereden edilmez?
Mentor CNC: Kontrol ünitesi opsiyonları da modüler fiyatlanır. Kalıp işlemiyorsanız, kalıp işlemeye yönelik yüksek hızlı-yüksek hassasiyet paketleriyle donatılmış pahalı bir kontrol ünitesi yerine, parametreleri işinize göre kırpılmış daha ekonomik bir paket seçebilirsiniz — somut konuşalım: 8.000 dolarlık kontrol yerine 6.000 dolarlık paket işinizi görüyorsa aradaki fark cebinizde kalır. Tersi de geçerli: Kalıpçıysanız buradan tasarruf etmek yanlış yerden kısmaktır.
Eksen tarafında da aynı disiplin: 4. eksen kullanacaksanız simültane (eş zamanlı) mi gerekiyor, yoksa pozisyonlamalı bir divizör mü yetiyor? Belki 4 eksen de yetmeyecek, doğrudan 5 eksen simültane düşünmeniz gerekiyor. Bu sorular cevaplanmadan alınan her opsiyon ya eksik kalır ya fazla.
Soru: Hassasiyet çıtası mikron seviyesine çıktığında — savunma sanayi, havacılık, medikal — tablo nasıl değişiyor?
Mentor CNC: O segmentte iş sınıf değiştirir. Tek parçada 20-30 takımın art arda çalıştığı, çap 2-3 mm frezelerin döndüğü işlerden bahsediyoruz. Bu seviyede yüksek geometrik doğruluklu tezgahlar gerekir — bu segmentte Japon ve Alman üreticiler öne çıkar (Mazak, Okuma, DMG MORI, Hermle gibi; Kore’den Doosan/DN Solutions da bu pazarda yer alır — bilgi amacıyla sayıyoruz, öneri ya da eleştiri değildir). Tezgahın yanında otomasyon opsiyonları da şart olur: Lazer takım ölçme probu her takımdan sonra kırık kontrolü yapar; dokunmatik prob, toz ve soğutma sıvısı damlasından yanılabilir, lazer bu yüzden tercih edilir. Takım aşınması anlık ölçülüp otomatik aşınma telafisi (wear offset) verilir, ölçü mikron bandında sabit tutulur; takımın ömrü dolduğunda tezgah yedek takıma kendisi geçer. Bu opsiyonlar o sektörde lüks değil zorunluluktur — ama standart piyasa işi yapan bir işletme için aşırı yatırımdır.
Soru: Bütün bunları bir karar yöntemine bağlasak? Sizin “puanlama” yaklaşımınız nedir?
Mentor CNC: Şunu öneriyorum: Tezgah alacak kişi ya da firma kendi puan tablosunu kendisi kursun. 100 puanı, kendisi için önemli parametrelere kendi dağıtsın. Marka sizin için gerçekten önemliyse markaya 20 puan verin — bu sizin kararınız. Kızak yapısı mı, spindle torku mu, servis ağı mı; her birine kendi işinize göre puan yazın, teklifleri (en az 3, mümkünse 5 firmadan) bu tabloya göre alt alta koyun ve seçiminizi öyle bitirin.
Ama bir şart var, o pazarlık edilmez: Listenin başı sabittir. En yüksek puan her zaman şuraya gider: İşleyeceğim parçalar ne, malzemem ne (paslanmaz mı, çelik mi, döküm mü), adetlerim ne, istenen kalite standardı ne, işim kalıp mı yedek parça mı? Kızak, spindle, kontrol ünitesi, hassasiyet — bunlar zaten o cevaba göre şekillenen kalemlerdir. Önce iş, sonra tezgah.
Soru: Kapatırken; bu anlattıklarınız bir kural kitabı mı?
Mentor CNC: Hayır, ve bunun altını özellikle çizmek isterim. Burada anlattıklarımız taş üzerine yazılmış kurallar değil; 20 yılı aşkın sahadan — operatörlükten, satıştan, servisten, kesici takım tarafından — süzülmüş bir tecrübe tavsiyesidir. Herkesin fikri değerlidir; her işletmenin öncelikleri farklıdır, puanlar herkeste farklı dağılır.
Son bir uyarıyla bitireyim: Kendi işinize uygun tezgahı seçmezseniz, önce aldığınız tezgaha göre piyasada iş aramaya başlarsınız; sonra da o tezgaha servis ve yedek parça aramaya başlarsınız. Doğru tezgah, en pahalı ya da en popüler olan değil; sizin işletmenizde durmadan, en düşük maliyetle ve istediğiniz hassasiyette parça üreten tezgahtır. Elbette üretim başarısı yalnız tezgah değildir — doğru kesici takım, soğutma ve operatör tecrübesi de işin parçasıdır. Tezgah maliyeti ve takım verimliliği hesabı için Kesici Takım Karlılık ve Verimlilik Hesaplama aracımızdan yararlanabilirsiniz. Biz bilgimizi paylaştık; değerlendirme tamamen sizindir.
