
G71, FANUC kontrollü CNC tornalarda dış çap veya iç çap üzerindeki fazla malzemeyi, tanımlanan bitmiş parça profiline göre otomatik paso dağılımıyla kaldıran çoklu tekrarlı kaba tornalama çevrimidir. Operatör her kaba talaş pasosunu tek tek programlamak yerine; talaş derinliğini, takımın geri kaçma miktarını, profilin başlangıç ve bitiş satırlarını, X ve Z yönündeki finiş paylarını ve kaba talaş ilerlemesini tanımlar. CNC, stok malzeme ile bitmiş profil arasındaki bölgeyi hesaplayarak kaba talaş yollarını kendisi oluşturur.
Ancak G71 bütün FANUC nesillerinde aynı şekilde çalışmaz. Özellikle eski FANUC Series 0/00/0-Mate, FANUC 0i-C, FANUC 21i-TB, FANUC 0i-D ve 0i Mate-D arasında çevrim formatı, Tip II davranışı, cep sayısı, profil kontrolü, takım ucu radyüs kompanzasyonu ve bazı parametrelerin anlamı değişebilir. Bu nedenle bir G71 programı başka bir tezgahtan doğrudan kopyalanmamalı; önce kontrol ünitesinin tam modeli ve kullanılan program formatı belirlenmelidir.
G71 kaba tornalama çevrimi paso dağılımı şeması

1. G71 hangi işlemlerde kullanılır?
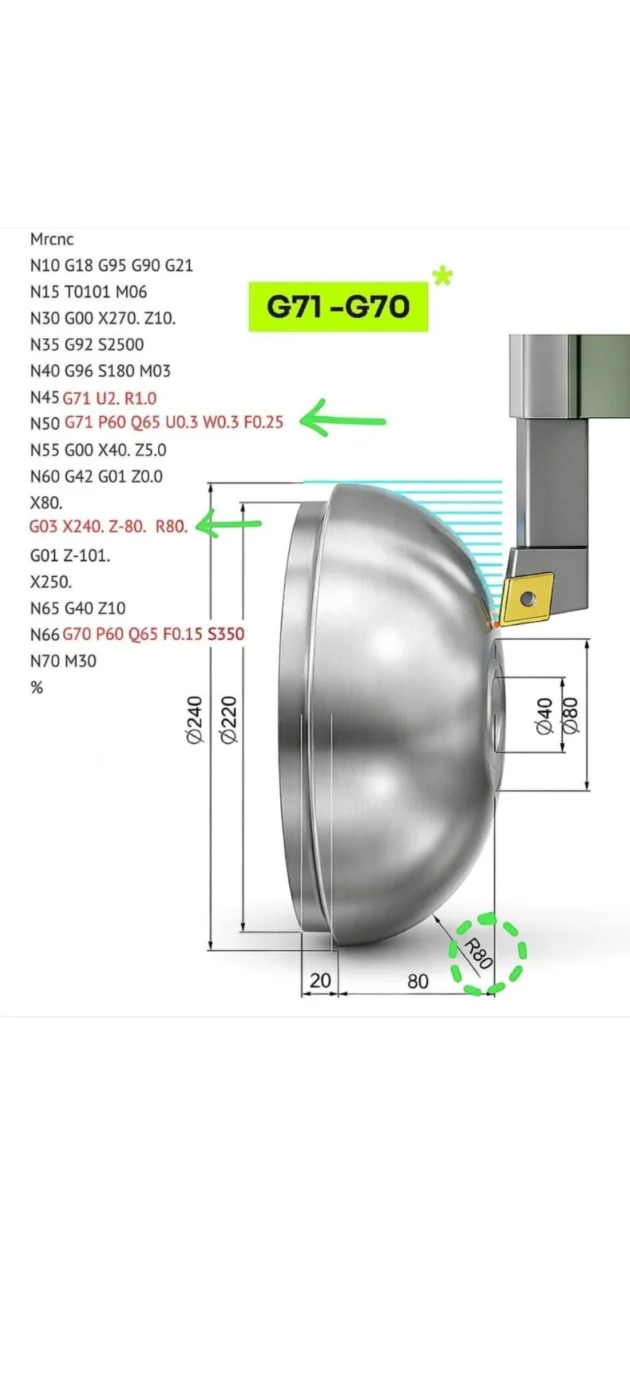
G71 temel olarak Z ekseni doğrultusunda kaba talaş kaldırmak için kullanılır. En yaygın kullanım alanları şunlardır:
- Dış çap kaba tornalama
- İç çap kaba tornalama
- Basamaklı miller
- Konik yüzeyler ve radyüslü geçişler
- Birden fazla çap içeren, profil boyunca değişen çaplı parçalar
- Uygun kontrol ve opsiyon varsa cepli profiller
- Döküm veya dövme malzemelerin kaba işlenmesi
G71 de ana kaba kesme yönü genellikle Z eksenine paraleldir. Alın yönünde, yani esas paso hareketinin X eksenine paralel olduğu kaba işlemlerde G72 kullanılır.
2. G71 in çalışma mantığı
G71 i yalnızca bir kod kalıbı olarak ezberlemek yerine CNC nin ne hesapladığını anlamak gerekir. Kontrol ünitesi şu bilgileri kullanır: çevrimin çağrıldığı başlangıç noktası, ham malzemenin sınırı, P ve Q ile gösterilen bitmiş profil, her pasoda kaldırılacak talaş miktarı, pasodan sonra yapılacak geri kaçma, X ve Z finiş payları ve profil geometrisinin Tip I veya Tip II olması.
CNC daha sonra yaklaşık olarak şu sırayı uygular:
- Başlangıç noktasından ilk kaba kesme seviyesine gelir.
- Z yönünde parçayı keser.
- Profil sınırına ulaştığında geri kaçma yapar ve emniyetli biçimde bir sonraki paso başlangıcına döner.
- X yönünde bir paso daha derine girer.
- Profilin tamamı kaba olarak boşaltılıncaya kadar işlemi tekrarlar.
- Profil üzerinde U ve W ile verilen finiş paylarını bırakır.
- Gerekirse daha sonra
G70ile aynı profil finiş tornalanır.
Bu nedenle G71, tanımlanmış bir profil ile ham malzeme arasındaki alanı otomatik olarak katmanlara bölen bir talaş kaldırma çevrimidir.
3. İki satırlı klasik G71 formatı
FANUC 0i-C, 21i-TB ve çok sayıda FANUC torna uygulamasında yaygın format şöyledir:
G71 U(Δd) R(e);
G71 P(ns) Q(nf) U(Δu) W(Δw) F(f) S(s) T(t);

Örnek:
G71 U2.0 R0.5;
G71 P100 Q180 U0.4 W0.2 F0.25;| Adres | Açıklama |
|---|---|
| İlk satırdaki U | Radyal paso derinliği Δd |
| İlk satırdaki R | Her kaba kesimden sonra geri kaçma miktarı e |
| P | Profilin başladığı sıra numarası |
| Q | Profilin bittiği sıra numarası |
| İkinci satırdaki U | X yönünde bırakılacak finiş payı |
| W | Z yönünde bırakılacak finiş payı |
| F | G71 sırasında kullanılacak kaba talaş ilerlemesi |
| S | G71 için kullanılacak devir veya kesme hızı |
| T | G71 için geçerli takım komutu; uygulaması makineye göre değerlendirilir |
Burada iki farklı U vardır ve birbirine karıştırılmamalıdır: birinci G71 satırındaki U paso derinliğidir, ikinci G71 satırındaki U ise X finiş payıdır. FANUC kılavuzu da aynı adresin anlamının, P ve Q bulunup bulunmamasına göre belirlendiğini açıklar.

3.1 İlk satırdaki U: Paso derinliği
G71 U2.0 R0.5; satırındaki U2.0, her kaba talaş kademesinde uygulanacak kesme derinliğidir. Çap mı radyüs mü olduğu kontrol ünitesinin ve tezgâh üreticisinin ayarlarına bağlıdır. Birçok FANUC torna çap programlama ile çalışır; ancak G71 paso derinliği bazı formatlarda radyal değer olarak yorumlanır. Özellikle Series 10/11 uyumluluk formatında parametre No.1004 bit 7 IPR ayarının G71/G72 kesme derinliğine uygulanıp uygulanmayacağı, 0i-C de parametre No.5103 bit CID ile belirlenebilir. Bu nedenle U2.0 çapta 2 mm mi radyalde 2 mm mi sorusuna tezgâh modeli görülmeden kesin cevap verilmemelidir.
En güvenli uygulama: makine üreticisinin parametre listesini kontrol etmek, küçük bir örnek programı grafik veya makine kilidi modunda denemek, ilk denemeyi düşük override ile yapmak ve takım/parça bağlı değilken takım yolunu doğrulamaktır.
3.2 İlk satırdaki R: Geri kaçma miktarı
R, her kaba paso sonunda takımın kesilen yüzeyden ne kadar uzaklaşacağını belirler. G71 U2.0 R0.5; satırında takım her kaba kesimden sonra yaklaşık 0,5 mm emniyet kaçması yapar. R çok küçük seçilirse takım dönüşte yüzeye sürtebilir, talaş sıkışabilir, kesici uç aşınabilir ve dönüş izi oluşabilir. R çok büyük seçilirse çevrim süresi uzar, takım gereksiz mesafe kat eder, dar iç çaplarda çarpışma riski artar ve cepli profillerde beklenmeyen geçiş yolları oluşabilir. Eski Series 0/00/0-Mate sistemlerinde geri kaçma miktarı programdaki R ile verilebildiği gibi ilgili parametre değeriyle de ilişkilidir; eski kılavuzda G71/G72 için kesme derinliği ve geri kaçma değerleri parametre 0717–0718 grubunda gösterilir.
3.3 P ve Q: Profil sınırları
G71 P100 Q180 ...; ifadesinde P100 profilin N100 satırında başladığını, Q180 ise N180 satırında bittiğini gösterir. Örnek profil:
N100 G00 X40.0;
N110 G01 Z0.0;
N120 X42.0 Z-2.0;
N130 Z-20.0;
N140 X50.0;
N150 Z-40.0;
N160 X60.0 Z-50.0;
N180 Z-70.0;
CNC, N100 ile N180 arasındaki geometrik hareketleri bitmiş parça profili olarak kabul eder. P ve Q satırları arasında genellikle yalnızca profil oluşturmak için gerekli G00, G01, G02, G03 hareketleri bulunmalıdır. 21i kılavuzunda P–Q arasında M98, M99, uygun olmayan tek-seferlik G kodları ve profil dışı G kodlarının kullanılamayacağı açıkça belirtilir. Aynı kılavuz, P ile gösterilen ilk blokta G00 veya G01 bulunmaması halinde P/S 065 alarmı oluşacağını bildirir.
3.4 İkinci satırdaki U: X finiş payı
G71 P100 Q180 U0.4 W0.2 F0.25; satırındaki U0.4, X yönünde bırakılacak finiş payıdır. Çap programlamalı bir tezgahta U0.4 çoğu durumda çap üzerinde 0,4 mm pay anlamına gelir; bu durumda radyal yüzey payı 0,2 mm olur. Ancak bu yorum kontrol formatına, çap/radyüs programlama ayarına ve makine üreticisinin yapılandırmasına göre doğrulanmalıdır. Dış çapta pozitif U çoğunlukla dışarıda malzeme bırakır; iç çap işlemlerinde işaret yönü ters olabilir. Yanlış işaret, takımın finiş ölçüsünün içine kaba talaşla girmesine neden olabilir.
3.5 W: Z finiş payı
W, Z doğrultusunda bırakılacak finiş payıdır. Örneğin W0.2 ile profilin alın ve omuz bölgelerinde 0,2 mm eksenel pay bırakılması hedeflenir. Ancak profil yönüne göre işaret dikkatle seçilmelidir: parça sıfırı sağ alında mı, kesim Z- yönüne mi gidiyor, iç çap mı dış çap mı işleniyor, profilin sonunda ters yönde yüzey var mı? Yanlış W işareti omuz ölçüsünün bozulmasına, takımın profil içine girmesine ve G70 finiş çevriminde beklenmeyen harekete neden olabilir.
3.6 F, S ve T nin etkisi
G71 çağrı bloğunda veya çevrimden önce verilen F, S ve T değerleri kaba talaş çevrimi sırasında esas alınır. P–Q profil blokları içindeki F, S ve T komutları G71 kaba işleme sırasında etkisiz olabilir. FANUC 0i-C kılavuzu, profil blokları arasında yazılan F, S ve T değerleri yerine G71 bloğunda veya önceki blokta tanımlanan değerlerin etkin olduğunu belirtir; aynı durum profil içinde yazılan G96/G97 değişimleri için de geçerlidir. Bu nedenle şu yapı daha güvenlidir:
G96 S180 M03;
G50 S2500;
G00 X66.0 Z2.0;
G71 U2.0 R0.5;
G71 P100 Q180 U0.4 W0.2 F0.25;
4. G71 Tip I nedir?
Tip I, klasik ve daha sınırlı G71 profil türüdür. Tip I de profil genel olarak tek yönde ilerlemeli, kaba talaş yönünde monoton olmalı, cep veya geri dönen çap hareketleri içermemeli ve kesme doğrultusunda kendi üzerine dönmemelidir. Basitçe, takım profili baştan sona takip ederken X değerleri sürekli aynı yönde değişmelidir. Dış çap tornalamada şu yapı Tip I e uygundur:
N100 G00 X30.0;
N110 G01 Z0.0;
N120 X36.0 Z-3.0;
N130 Z-20.0;
N140 X44.0;
N150 Z-40.0;
N160 X52.0 Z-48.0;
N180 Z-65.0;
Profil çapları 30 xE2x86x92 36 xE2x86x92 44 xE2x86x92 52 şeklinde tek yönde büyümektedir.
4.1 Tip I nasıl seçilir?
Klasik FANUC formatında ayrım, P ile gösterilen ilk profil bloğundaki eksen adreslerine göre yapılır. Tip I için P satırında yalnızca X ekseni hareketi belirtilir (örn. N100 G00 X30.0;) veya artışlı adresle N100 G00 U-20.0;. İlk blokta Z hareketi bulunmaz. Eski FANUC kılavuzundaki ayrım nettir: ilk profil bloğunda tek eksen belirtilirse Tip I, iki eksen belirtilirse Tip II.
4.2 Tip I in temel sınırlaması
Tip I profilinde X doğrultusunda geri dönüş yapılmamalıdır. Örneğin X40.0 xE2x86x92 X50.0 xE2x86x92 X46.0 xE2x86x92 X60.0 şeklindeki bir profil, X değerinin önce büyüyüp sonra küçülmesi nedeniyle Tip I için uygun değildir. Kontrol ünitesi ve parametre ayarına göre alarm verebilir, profili geçersiz sayabilir veya parametre kontrolü kapalıysa riskli bir takım yolu oluşturabilir. Bu durumda profil gerçekten cepli ise Tip II kullanılmalı; profil aslında cepli değilse program geometrisi düzeltilmelidir.
G71 Tip I ve Tip II profil karşılaştırması

5. G71 Tip II nedir?
Tip II, geri dönen profilleri ve cepleri işleyebilen gelişmiş G71 türüdür. Tip II de profil X doğrultusunda sürekli büyümek veya sürekli küçülmek zorunda değildir. Örneğin 40 xE2x86x92 50 xE2x86x92 44 xE2x86x92 56 xE2x86x92 48 xE2x86x92 62 çap sırasında iki ayrı geri dönüş ve dolayısıyla cep benzeri bölgeler vardır. FANUC 0i-C kılavuzuna göre Tip II de profil X ekseni boyunca monoton olmak zorunda değildir ve bu nesilde 10 adede kadar konkav/cep tanımlanabilir.
5.1 Tip II nasıl seçilir?
Tip II için ilk profil bloğunda hem X hem Z adresi bulunur. Z yönünde gerçek hareket gerekmiyorsa bile W0 açıkça yazılır: N100 G00 X30.0 W0; veya N100 G00 X30.0 Z0.0;. Eski kılavuzdaki örnek ayrım şöyledir:
(TIP I)
G71 U10.0 R5.0;
G71 P100 Q200 ... ;
N100 X... ;

(TIP II)
G71 U10.0 R5.0;
G71 P100 Q200 ... ;
N100 X... W0;
Tip II isteniyor fakat ilk blokta Z yönünde hareket yoksa W0 yazılmaması, kontrolün çevrimi Tip I olarak algılamasına neden olabilir.
5.2 Tip II her tezgahta var mıdır?
Hayır. Tip II bazı eski kontrollerde opsiyonel olabilir. Eski FANUC kılavuzu Tip II için çoklu tekrarlı çevrim ilave seçeneğinin (multiple repetitive cycle addition) gerekli olduğunu belirtir. Dolayısıyla program biçiminin kabul edilmesi, G71 kodunun tanınması ve Tip II profilin gerçekten işlenebilmesi aynı şey değildir. Makinede ilgili opsiyon yoksa Tip II formatı alarm oluşturabilir veya desteklenmeyebilir.
6.1 Tip II dalmada kesici takım ve kater seçimi
Tip II’nin yazılımsal olarak aktif edilmesi tek başına yeterli değildir; dalma hareketini fiziksel olarak yapacak takımın geometrisi de buna uygun olmalıdır. Standart 80° uç açısına sahip CNMG tipi uçlar dalış serbestliği sunmaz. Dalarak cep boşaltma yapılacak Tip II işlerinde 55° DNMG veya 35° VNMG tipi uçlar; nötr/negatif yanaşma açılı katerlerle (DNMG için PDJNR/L, VNMG için SVJCR/L) birlikte tercih edilmelidir.
Temel kural: parça profilindeki dalış açısı (α), takımın boşluk (serbestlik) açısından (β) en az 3°–5° küçük olmalıdır. Aksi durumda kater gövdesi yan çepere sürter; tırlama (chatter), yüzey bozulması ve uç kırılması kaçınılmazdır. Kritik profillerde dalış açısının takım toleransları içinde kaldığı, kesime girmeden önce simülasyonla doğrulanmalıdır.
6. Tip I ve Tip II arasındaki farklar
| Özellik | Tip I | Tip II |
|---|---|---|
| Profil yapısı | Tek yönlü, monoton | Cepli, geri dönen profil olabilir |
| P satırı | Yalnızca X/U | X/U ile birlikte Z/W |
| Z hareketi yoksa | Z/W yazılmaz | W0 yazılmalıdır |
| Cep işleme | Uygun değildir | Uygundur |
| Geometri kontrolü | Monotonluk önemlidir | Nesle göre ayrı kurallar |
| Opsiyon gereksinimi | Genellikle temel çevrim | Eski modellerde opsiyon gerekebilir |
| Programlama riski | Daha düşük | Takım yolu daha dikkatli incelenmelidir |
7. FANUC kontrol nesilleri arasındaki önemli G71 farkları
Aynı G71 kodu farklı FANUC nesillerinde farklı davranabilir. Aşağıdaki farklar, bir tezgahta çalışan programı başka bir tezgaha taşırken en çok soruna yol açan noktalardır.
Fark 1 — Series 0/00/0-Mate parametre numaraları yeni modellerden farklıdır
Eski Series 0/00/0-Mate parametre kılavuzunda G71/G72 ile ilişkili ayarlar arasında 0393#1 MCQ (Q sıra numarası kontrolü), 0393#4 (cep şeklinin geçerli/geçersiz kabulü) ve 0717–0718 (kesme derinliği ve geri kaçma) bulunur. Bu numaralar 0i-C ve 0i-D de kullanılan 5102, 5103, 5104, 5132 gibi parametrelerle aynı değildir. Sonuç: eski FANUC’taki bir parametre numarası 0i-C veya 0i-D ye doğrudan uygulanmamalıdır.
Fark 2 — 0i-C de G71/G72 paso derinliği parametre No.5132 dir
FANUC 0i-C parametre kılavuzunda parametre 5132, G71 ve G72 çoklu tekrarlı çevrimlerinin varsayılan kesme derinliğini belirler. İki satırlı G71 formatında paso derinliği programda U ile yazılıyorsa programdaki değer kullanılır; farklı program formatlarında veya değerin atlandığı uygulamalarda parametre devreye girebilir.
Fark 3 — 0i-D de 5132 gerçek sayı türündedir
0i-D parametre kılavuzunda parametre 5132 yine G71/G72 kesme derinliğidir; ancak veri tipi gerçek sayı yol parametresi (real path) olarak tanımlanmıştır. Örneğin IS-B sisteminde geçerli aralık 0.0 ile +999999.999 olarak verilir. 0i-C nin ilgili kılavuz sürümünde ise 5132 iki kelimelik veri olarak gösterilir; yani aynı numara bulunsa bile ekran gösterimi ve veri giriş biçimi nesle göre değişebilir.
Fark 4 — 0i-C parametre 5102 MRC
5102#1 MRC, Tip I G71/G72 profilinde monoton olmayan şekil tanımlandığında alarm verilip verilmeyeceğini belirler. MRC=0 ise alarm oluşmaz; MRC=1 ise P/S 064 alarmı oluşur. Bu bit yalnızca Tip I için geçerlidir. Önemli güvenlik notu: MRC=0 yapmak hatalı profili doğru hale getirmez, yalnızca kontrolün alarm üretmesini engelleyebilir. Profil gerçekten Tip II ise çözüm N100 G00 X... W0; ile Tip II yi doğru tanımlamak ve takım yolunu doğrulamaktır.
Fark 5 — 0i-C parametre 5102 QSR
5102#2 QSR, G70–G73 çevrimi başlamadan önce Q adresinde verilen sıra numarasının programda bulunup bulunmadığının kontrol edilmesini belirler. QSR=0 ise ön kontrol yapılmaz; QSR=1 ise Q satırı önceden aranır, bulunamazsa çevrim başlatılmaz ve alarm oluşur. Bu bit, yanlış Q numarası nedeniyle takımın beklenmeyen profil bölümüne gitmesini önlemeye yardımcı olur.
Fark 6 — 0i-C parametre 5102 RFC
5102#4 RFC, G71/G72 yarı finiş şekli veya G73 kesme modeli üzerinde takım ucu radyüs kompanzasyonunun uygulanıp uygulanmayacağını belirler. RFC=0 uygulanmaz, RFC=1 uygulanır. Yanlış kullanılırsa profil ölçüsü değişebilir, dar köşelerde takım yolu kayabilir ve cep diplerinde beklenmedik hareket oluşabilir. Takım ucu yön numarası ile uç radyüsü doğru girilmeden bu parametreye güvenilmemelidir.
Fark 7 — 0i-D de RFC davranışı değişmiştir
0i-C de G71–G73 için takım ucu radyüs kompanzasyonu 5102#4 RFC ile kısmen seçilebilirken, 0i-D de aynı RFC biti kullanılmaz; G70–G73 çevrimlerinde takım ucu radyüs kompanzasyonu kontrol davranışına dahil edilmiştir. Bu nedenle 0i-C için hazırlanmış 5102#4 ü 1 yap önerisi 0i-D ye doğrudan uygulanamaz.
Fark 8 — 0i-C parametre 5103 P15
Series 10/11 komut formatı kullanılıyorsa 5103#2 P15, Tip II G71/G72 cep işleme sırasını belirler. P15=0 ise FS0/FS16 işleme sırası, P15=1 ise FS10/11 işleme sırası uygulanır. Bu seçim ceplerin paso paso mu dolaşılacağını yoksa bir cep tamamlandıktan sonra diğerine mi geçileceğini etkiler.
Fark 9 — 0i-D de P15 kullanılmaz
0i-D de 5103#2 P15 bulunmaz. 0i-C standart formata göre cep başına veya paso başına ilerleyebilirken, 0i-D bir cepteki boşaltımı tamamlayıp sonraki cebe geçer. 0i-C standart formatında Tip II için 10 cep sınırı vardır; 11 veya daha fazla cep P/S 068 alarmına neden olabilir. 0i-D de cep sayısı bu şekilde sınırlandırılmamıştır.
Fark 10 — 0i-C parametre 5103 COD
5103#3 COD, cep boşaltma sonunda başlangıç noktasına dönüş eksen sırasını belirler. COD=0 ise önce X sonra Z, COD=1 ise önce Z sonra X. FANUC, COD=1 ayarının özellikle alın tornalama benzeri dönüşlerde takımın iş parçası yüzeyine karışmasını önleyebileceğini belirtir. Bu parametre her makinede 1 yapılmalı diye yorumlanmamalı; takım tutucu, iş parçası, iç/dış çap ve yaklaşma yönüne göre dönüş güvenliği kontrol edilmelidir.
Fark 11 — Parametre 5104 FCK
5104#2 FCK, G71/G72 başlamadan önce programlanmış profil ile çevrim başlangıç noktasının ilişkisini kontrol eder. FCK=0 ise ön profil kontrolü yapılmaz; FCK=1 ise profil kontrol edilir ve ilişki yanlışsa P/S 062 alarmı oluşur. Hatalı duruma örnek: pozitif finiş payı kullanılmasına rağmen başlangıç noktası profilin maksimum değerinden küçükse veya negatif pay kullanılmasına rağmen başlangıç noktası profilin minimum değerinden büyükse. Kontrol çevrim başlamadan programlanmış profil üzerinde yapılır; geri dönüş ve kaçış yolları bu kontrolün kapsamına girmez.
Fark 12 — 0i-D parametre 5145 ve 5146
0i-D, CAM yazılımlarından gelen çok küçük geometrik sapmalar için iki tolerans parametresi sunar. 5145, G71/G72 de kaba talaş yönündeki çok küçük monotonluk ihlalleri için izin verilen değeri belirler (örn. teorik olarak sürekli Z- giden profilde CAM çıktısı Z+0.001 gibi küçük bir geri dönüş üretmişse). 5146, Tip I de kesme yönündeki küçük monotonluk ihlalleri için izin verilen değeri belirler. Bu değerler radyüs değeri olarak girilir. Kritik uyarı: 5145 ve 5146 gerçek bir cebi Tip I ile işlemek, büyük programlama hatasını gizlemek veya yanlış profil yönünü kabul ettirmek için kullanılmamalıdır; yalnızca CAM kaynaklı mikron seviyesindeki sapmaları tolere etmek içindir.
Fark 13 — 0i-D parametre 5105 RF1 ve RF2
0i-D de 5105#1 RF1 ve 5105#2 RF2 parametreleri başlangıç noktasına dönüşten sonra yeniden kaba kesme yapılıp yapılmayacağını kontrol eder. RF1 Tip I, RF2 Tip II içindir. Genel anlam: 0 ise kaba kesme yapılır, 1 ise yapılmaz. Bu ayarlar çevrimin tekrar hareket davranışını değiştirdiğinden yalnızca makine üreticisinin önerdiği değer kullanılmalıdır.
Fark 14 — 0i-D parametre 5106 GFX
Taşlama çevrimi opsiyonu bulunan sistemlerde 5106#0 GFX, G71–G74 kodlarının anlamını değiştirebilir. GFX=0 ise G71–G74 torna çoklu tekrarlı çevrim komutlarıdır; GFX=1 ise G71–G74 taşlama hazır çevrim komutlarıdır. Bu parametre değiştirildiğinde gücün kapatılıp yeniden açılması gerekir. G71 kodunu yazdım ama beklediğim torna çevrimi çalışmıyor sorununda kontrol edilmesi gereken özel durumlardan biridir.
8. G71 parametrelerinin toplu özeti
FANUC 0i-C için temel G71/G72 parametreleri
| Parametre | Bit/değer | İşlev |
|---|---|---|
| 5102 | MRC | Tip I monoton olmayan profilde P/S 064 alarm kontrolü |
| 5102 | QSR | Q sıra numarasını çevrim öncesinde kontrol eder |
| 5102 | RFC | G71/G72 yarı finiş profilinde takım ucu radyüs kompanzasyonu |
| 5103 | P15 | FS10/11 formatında Tip II cep işleme sırası |
| 5103 | COD | Başlangıç noktasına dönüşte X/Z sırası |
| 5103 | CID | FS10/11 formatında paso derinliğine IPR ayarının uygulanması |
| 5104 | FCK | Profil ile başlangıç noktası uygunluk kontrolü |
| 5132 | Sayısal | G71/G72 kesme derinliği |
FANUC 0i-D için temel G71/G72 parametreleri
| Parametre | Bit/değer | İşlev |
|---|---|---|
| 5104 | FCK | Çevrim öncesi profil kontrolü |
| 5105 | RF1 | Tip I dönüş sonrası kaba işleme davranışı |
| 5105 | RF2 | Tip II dönüş sonrası kaba işleme davranışı |
| 5106 | GFX | G71–G74 ün torna mı taşlama çevrimi mi olduğu |
| 5132 | Gerçek sayı | G71/G72 kesme derinliği |
| 5145 | Gerçek sayı | Monotonluk için izin verilen sapma 1 |
| 5146 | Gerçek sayı | Tip I kesme yönünde izin verilen sapma 2 |
Eski Series 0/00/0-Mate için karşılık gelen ayarlar
| Parametre | İşlev |
|---|---|
| 0393#1 | Q sıra numarası kontrolü |
| 0393#4 | Cep şekli / geometri kontrolü |
| 0717–0718 | G71/G72 kesme derinliği ve geri kaçma |
Bu tablolar bütün tezgâhlarda aynı parametrelerin bulunacağı anlamına gelmez. Kontrol yazılım sürümü ve makine üreticisinin opsiyonları mutlaka doğrulanmalıdır.
10.1 İç çap (bara) işlemede G71 ve işaret mantığı
G71 yalnızca dış çapta değil, ön delme yapılmış parçaların iç çap büyütme (baralama) operasyonlarında da birincil kaba boşaltma yöntemidir. Yön ve işaret yönetimi dış çapın tam tersidir: bara küçük ön delik çapından başlayıp çepere doğru katmanlar halinde deliği büyütür ve finiş kalemi çeperi temizleyeceği için kaba işlem sonunda delik nihai ölçüden dar kalmalıdır. Bu geometrik zorunluluk nedeniyle ikinci satırdaki X finiş payı iç çapta kesinlikle negatif girilir (örn. U-0.4). Pozitif girilirse kontrol ünitesi pasoları nihai ölçünün dışına öteler ve takım delik içinde hareket alanı bulamaz (bkz. 13.1).
Başlangıç noktası ön delik çapından radyal olarak küçük ve emniyetli seçilmelidir (örn. Ø45 ön delik için X45’in altı). İlk satırdaki R kaçışı iç çapta delik merkezine (X0 yönüne) doğru gerçekleşir; başlangıç noktası çepere çok yakın seçilirse takım kaçış sırasında malzemeye dalar.
10.2 İç çap Tip II örnek programı
Aşağıdaki örnekte Ø100 mm ön delikli bir parçada, cebi olan (monotonik olmayan) bir iç çap profili işleniyor. N80 satırında X ve Z’nin aynı blokta yazılması Tip II’yi aktifleştirir; U-0.4 iç çap finiş payıdır.
%
O1002 (G71 TIP 2 IC CAP DALMALI CEVRIM) ;
N10 G21 G40 G80 G99 ;
N20 G50 S1800 ;
N30 T0303 M06 (T03: Ic Cap Dalma Barasi - DNMG 110404, Sol Yon) ;
N40 G96 S140 M03 (Kesme Hizi: 140 m/dak) ;
N50 G00 X45.0 Z3.0 M08 (Baslangic Noktasi On Delik O45'ten Kucuk Secilmistir) ;
(--- G71 Cevrimi Baslangici ---)
N60 G71 U1.5 R0.5 ;
(U1.5: Yaricapta 1.5mm Kesme Derinligi) ;
(R0.5: Her Dalis Sonrasi Delik Merkezine Dogru 0.5mm Emniyet Kacisi) ;
N70 G71 P80 Q140 U-0.4 W0.1 F0.18 ;
(U-0.4: IC CAP ICIN FINIS PAYI EKSI ISARETLI OLMALIDIR) ;
N80 G00 X80.0 Z3.0 (TIP 2 AKTIFLESTIRME: X VE Z AYNI BLOKTA YAZILMISTIR) ;
N90 G01 Z0.0 F0.12 ;
N100 X70.0 Z-15.0 (Iceriye Dogru Dalma - Monotonluk Bozuluyor) ;
N110 Z-35.0 (Cep Tabani) ;
N120 G03 X90.0 Z-45.0 R10.0 (Ters Ic Bukey Radyus Gecisi) ;
N130 G01 Z-60.0 ;
N140 X42.0 (Profil Bitisi - Delik Merkezine Dogru Cikis) ;
(--- G71 Cevrimi Bitisi ---)
N150 G00 Z10.0 M09 ;
N160 G28 U0. W0. M05 ;
N170 M01 ;
(--- FINIS OPERASYONU ---)
N180 T0404 M06 (T04: Ic Cap Finis Barasi) ;
N190 G96 S200 M03 ;
N200 G00 X45.0 Z3.0 M08 ;
N210 G41 (Takim Ucu Radius Telafisi - Soldan Aktif) ;
N220 G70 P80 Q140 ;
N230 G40 G00 Z20.0 M09 ;
N240 G28 U0. W0. M05 ;
N250 M30 ;
%
9. Tam G71 dış çap örneği
Aşağıdaki örnek iki satırlı FANUC formatını öğretmek amacıyla hazırlanmıştır:
%
O7101
(G71 DIS CAP KABA TORNALAMA)
G21
G18
G40
G99
G50 S2500
T0101
G96 S180 M03
M08
G00 X66.0 Z2.0
G71 U2.0 R0.5
G71 P100 Q180 U0.4 W0.2 F0.25
N100 G00 X30.0
N110 G01 Z0.0
N120 X34.0 Z-2.0
N130 Z-15.0
N140 X42.0
N150 Z-35.0
N160 X52.0 Z-45.0
N170 Z-60.0
N180 X60.0
G00 X100.0 Z100.0
T0202
G96 S220
G00 X66.0 Z2.0
G70 P100 Q180
G00 X150.0 Z150.0
M09
M05
M30
%
9.1 Programın açıklaması
G21metrik giriş,G18X-Z düzlemi,G40takım ucu radyüs kompanzasyonu iptali,G99dev başına ilerleme.G50 S2500sabit kesme hızında maksimum iş mili devrini 2500 dev/dak ile sınırlar.G96 S180 M03180 m/dak sabit kesme hızı ve saat yönünde iş mili dönüşü.G00 X66.0 Z2.0takımı çevrim başlangıç noktasına getirir; bu nokta ham çapın dışında, alın yüzünün önünde ve geri dönüşlere emniyetli olmalıdır.G71 U2.0 R0.5paso derinliği ve geri kaçma;G71 P100 Q180 U0.4 W0.2 F0.25profil sınırları, finiş payları ve kaba ilerleme.G70 P100 Q180aynı profili finiş çevrimiyle tekrar işler.
10. Tip II örneği
Aşağıdaki yapı yalnızca Tip II destekleyen bir kontrol için kullanılmalıdır:
G00 X72.0 Z2.0
G71 U2.0 R0.5
G71 P100 Q200 U0.5 W0.2 F0.22
N100 G00 X34.0 W0
N110 G01 Z0.0
N120 X40.0 Z-3.0
N130 Z-15.0
N140 X52.0
N150 Z-28.0
N160 X44.0
N170 Z-38.0
N180 X58.0
N190 Z-55.0
N200 X64.0
N100 G00 X34.0 W0 satırındaki W0, çevrimin Tip II olarak tanınmasını sağlar. Profilde X40 → X52 → X44 → X58 değişimi vardır; X değeri önce büyümüş, sonra küçülmüş, ardından tekrar büyümüştür. Bu nedenle profil Tip I değildir.
11. G71 de takım başlangıç noktası neden çok önemlidir?
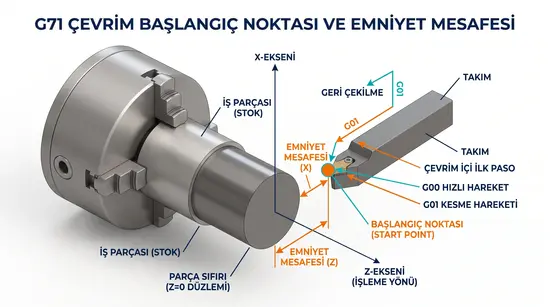
G71 çağrılmadan önceki takım konumu, CNC nin kaba işleme alanını hesaplamasında kullanılır. Yanlış başlangıç noktası P/S 062 veya PS0322 alarmına, ilk pasonun ham malzemenin içine hızlı hareketle girmesine, takımın alın yüzüne çarpmasına, dönüş hareketinde parça yüzeyine sürtmeye, finiş payının yanlış tarafta kalmasına veya iç çap işleminde takımın deliğin dışına çıkmasına yol açabilir.
Başlangıç noktası belirlenirken X değeri ham çapın dışında, Z değeri alın yüzünün önünde olmalı; takım tutucunun da parçaya çarpmayacağı kontrol edilmeli; R geri kaçma hareketine yer bırakılmalı; Tip II ceplerin dönüş yolu incelenmeli; taret, ayna ve punta sınırları düşünülmelidir.
G71 çevrim başlangıç noktası ve emniyet mesafesi
13.1 Sahada sık yaşanan iki pratik kaza (alarm vermez, hurda üretir)
Kaza 1 — İç çapta U finiş payının pozitif girilmesi: Bara ilk pasonun ardından delikten çıkarken G00 hızında delik çeperine çarpar; bara kırılır, tarette eksen kaçıklığı oluşabilir ve parça hurdaya ayrılır. Kök neden, iç çap çevriminde U değerinin hatalı olarak pozitif girilmesidir: kontrol payı büyük çapa doğru öteler ve pasoları malzeme sınırının dışına taşırır. Çözüm: iç çap G71 kodlarında X finiş payı daima negatif olmalıdır (U-0.4 gibi). Bu hatanın alarm üretmediğine dikkat edin; kontrol ünitesi için yol geçerlidir, kaza fiziksel olarak yaşanır.
Kaza 2 — Tip II dalışta kater gövdesinin sürtmesi: Dalma sırasında şiddetli tırlama ve gıcırtı duyulur, uç köşeleri anında ufalanır, fener mili yük göstergesi tavan yapar ve cebin arka duvarında kopma/yanma izleri oluşur. Kök neden yazılım değil geometridir: katerin boşluk açısı profilin dalış açısından küçüktür ve gövde malzemeye sürter. Çözüm: 6.1’deki takım seçimi kuralları uygulanır (DNMG/VNMG uç + PDJNR/SVJCR kater) ve α < β − 3°–5° koşulu simülasyonla doğrulanır.
12. G71 alarm çözümleri
Alarm numaraları kontrol nesline göre P/S 064, PS0064 veya PS0329 gibi farklı biçimlerde gösterilebilir.
P/S 062 — Profil ile başlangıç noktası uyumsuz
Nedenler: başlangıç X değeri profilin dışına çıkmıyor; pozitif finiş payına rağmen başlangıç noktası profil maksimumundan küçük; negatif paya rağmen başlangıç profil minimumundan büyük; iç/dış çap yönü yanlış; 5104#2 FCK=1 olduğu için ön kontrol hatayı yakalıyor. Çözüm: G71 öncesindeki X-Z başlangıç noktasını kontrol edin, profilin maksimum/minimum X değerlerini bulun, U ve W finiş payı işaretlerini doğrulayın; iç çapta yönlerin dış çaptan farklı olduğunu unutmayın. FCK parametresini kapatmak yerine geometriyi düzeltin.
P/S 064 (PS0064) — Monoton olmayan profil
Nedenler: Tip I profil X yönünde geri dönüyor; profilde cep var ama Tip I seçilmiş; P satırında W0 unutulmuş; CAM programı 0,001 mm gibi çok küçük ters yönlü hareket üretmiş; 0i-C de 5102#1 MRC=1; 0i-D de monotonluk kontrolü gerçek bir sapma tespit etmiş. Çözüm: profili satır satır inceleyin, X değerlerini sıraya koyun; gerçek cep varsa Tip II kullanın ve ilk P bloğunda hem X hem Z/W bulunmasını sağlayın; sapma yalnızca CAM yuvarlamasıysa 0i-D de 5145/5146 değerlendirilebilir. Büyük geometrik hatayı parametreyle gizlemeyin.
P/S 065 — P bloğunda G00 veya G01 yok
P ile gösterilen ilk profil satırında G00 veya G01 açıkça belirtilmemiştir. Hatalı N100 X30.0; yerine N100 G00 X30.0; veya N100 G01 X30.0; yazılmalıdır. 21i kılavuzu bu durumda P/S 065 alarmı oluşacağını belirtir.
P/S 066 — Profil programı hatası
Bazı nesillerde P/Q sırası hatalı, P/Q aralığında yasaklı komut, profilin uygun tanımlanmaması, Q satırının P den önce olması gibi durumlarla ilişkilidir. Kontrol listesi: P numarası gerçekten var mı? Q numarası var mı? P, Q dan önce mi? Aynı N numarası iki kez kullanılmış mı? P–Q arasında M98/M99 veya başka çevrim çağrısı var mı? Profil son satırı tamamlanmış mı?
P/S 067 — G71 MDI modunda çağrıldı
G70, G71, G72 ve G73 birçok eski FANUC kontrolünde MDI modunda çalıştırılamaz. 21i kılavuzu MDI modunda G70–G73 komutu verilirse P/S 067 oluşacağını belirtir. Çözüm: programı hafızaya kaydedin, EDIT modunda düzenleyin ve MEMORY/AUTO modunda çalıştırın.
P/S 068 — Fazla sayıda cep
0i-C Tip II standart formatında en fazla 10 cep desteklenir; 11 veya daha fazla cep P/S 068 oluşturabilir (0i-D de bu sınır kaldırılmıştır). Çözüm: profili iki ayrı G71 çevrimine bölün, bazı bölgeleri normal G00/G01 ile boşaltın; kontrol gerçekten 0i-D ise program formatını ve seçili uyumluluk modunu doğrulayın.
PS0322 — Finiş şekli başlangıç noktasını aşıyor
0i-D alarm listesinde bu alarm, G71/G72 profilinin çevrim başlangıç noktasını aşması olarak açıklanır. Çözüm: başlangıç X değerini daha emniyetli bir dış çapa alın, başlangıç Z değerini alın önüne taşıyın, profilin tüm maksimum/minimum noktalarını kontrol edin; iç çapta başlangıç çapının doğru tarafta olduğundan emin olun.
PS0323 — İlk profil bloğu beklenmeyen Tip II komutu
0i-D de G71 için ilk profil bloğunda Z/W, G72 için ilk profil bloğunda X/U bulunması belirli koşullarda Tip II algılamasına ve alarma neden olabilir. Çözüm: Tip I amaçlanıyorsa G71 P satırında Z/W adresini kaldırın; Tip II amaçlanıyorsa kontrolün Tip II desteğini ve program formatını doğrulayın; eski bir 0i-C programının 0i-D uyumluluk formatında çalıştırılıp çalıştırılmadığını inceleyin.
PS0324 — Çevrim sırasında kesme tipi makro çağrısı
G70–G73 yürütülürken kesme tipi (interruption type) özel makro çağrılmıştır. Çözüm: G71 çalışma aralığında kesme tipi makro çağrısını devre dışı bırakın; PMC veya makine üreticisi makrosunu kontrol edin; sorun kullanıcı programında görünmüyorsa makine üreticisine başvurun.
PS0325 — Profil programında kullanılamayan komut
P–Q aralığında desteklenmeyen bir komut vardır. Kontrol edilmesi gerekenler: M98/M99, başka çevrim kodları, uygun olmayan tek-seferlik G kodları, düzlem değişimi, koordinat sistemi değişimi, profil ortasında takım değişimi, makro çağrıları ve doğrudan ölçülendirme komutları.
PS0326 — Son profil bloğu doğrudan ölçülendirme komutunun ortasında
0i-D de profil programının Q ile gösterilen son bloğu; pah, köşe radyüsü veya doğrudan resim ölçüsü girişi komutunun yarısında bitemez. Çözüm: pah veya radyüs komutunu tamamlayan sonraki bloğu da Q sınırına dahil edin.
13. G71 çalışıyor fakat takım yolu yanlışsa kontrol edilecekler
Alarm olmaması programın güvenli olduğu anlamına gelmez. Şu maddeler sırayla kontrol edilmelidir:
- Kontrol modeli: Series 0-TC/0-TD, 0i-TC/0i-TD, 0i Mate-TC/TD, 21i-TB/21i-TA hangisi?
- Program formatı: FANUC 0 standart, Series 10/11 uyumluluk, tek satırlı eski veya iki satırlı yeni format.
- Çap/radyüs programlama: X adresleri çap mı radyüs mü?
- Paso değerinin yorumu: ilk satırdaki U veya 5132 nin çap/radyüs davranışı.
- Tip I/Tip II seçimi: P satırındaki eksen adresleri.
- Takım ucu kompanzasyonu: uç radyüsü, hayali uç yönü, G41/G42, RFC veya nesil davranışı.
- Başlangıç noktası: takım profilin ve ham malzemenin doğru tarafında mı?
- Finiş paylarının işareti: dış ve iç çap için aynı işaret ezberlenmemeli.
- Geri dönüş sırası: özellikle 0i-C de 5103 COD.
- Taşlama çevrimi seçimi: 0i-D de 5106#0 GFX yanlışsa G71 in anlamı değişebilir.
14. FANUC parametresi nasıl değiştirilir?
Parametre değişikliğinden önce mevcut değerler mutlaka yedeklenmelidir. FANUC kılavuzları, CNC ve PMC parametrelerinin fabrikada ayarlandığını ve normalde değiştirilmemesi gerektiğini açıkça belirtir. Yanlış parametre ayarı makinenin beklenmeyen şekilde hareket etmesine, takım veya makine hasarına ve yaralanmaya neden olabilir. Aşağıdaki işlem genel FANUC prosedürüdür; makine üreticisi ekranları, anahtar kilidi, PMC koruması veya şifre sistemi nedeniyle adımlar farklı olabilir.
14.1 Değişiklikten önce yapılacaklar
- Parametrelerin tam yedeğini alın ve değiştirilecek parametrenin eski değerini yazılı kaydedin.
- Kontrol modelini doğrulayın; parametrenin bit mi sayısal mı olduğunu ve güç kapatıp açma gerektirip gerektirmediğini belirleyin.
- Makineyi güvenli konuma alın, iş milini durdurun, otomatik çevrimi sonlandırın, mümkünse acil durdurmayı etkinleştirin.
- Parametreyi yalnızca yetkili teknik personel değiştirsin.
14.2 FANUC 0i-C de parametre değiştirme
Kontrolü MDI moduna veya acil durdurma durumuna alın; OFFSET/SETTING ile SETTING ekranını açın; imleci PARAMETER WRITE satırına getirin; [(OPRT)] ve [ON:1] ile (veya 1 yazıp INPUT) parametre yazmayı etkinleştirin. Bu sırada oluşan P/S100 PARAMETER WRITE ENABLE alarmı normaldir. SYSTEM/PARAM ekranından parametre numarasını bulun, eski değeri kaydedin, yeni değeri girip INPUT e basın. İşlem bitince SETTING ekranına dönüp PARAMETER WRITE değerini 0 yapın, RESET ile P/S100 alarmını kaldırın. P/S000 PLEASE TURN OFF POWER çıkarsa CNC gücünü prosedüre uygun kapatıp yeniden açın.
14.3 FANUC 0i-D de parametre değiştirme
0i-D de işlem büyük ölçüde aynıdır: MDI moduna geçin veya acil durdurmayı etkinleştirin, SETTING ekranında PARAMETER WRITE değerini 1 yapın (SW0100 PARAMETER WRITE ENABLE alarmı oluşur), PARAMETER ekranından ilgili parametreye gidin, eski değeri kaydedip yeni değeri INPUT ile yazın, PARAMETER WRITE değerini tekrar 0 yapın ve RESET ile SW0100 alarmını kaldırın. Güç kapatma notu varsa CNC yi kapatıp açın. 0i-D de parametre yazma izni sistem içinde No.8900#0 PWE ile ilişkilidir.
14.4 Eski Series 0/00/0-Mate te parametre değiştirme
MDI moduna geçin, DGNOS/PARAM tuşuna basıp PARAM ekranını açın, parametre numarasına gidin, PWE değerini 1 yapın (P/S100 oluşur), yeni değeri girip INPUT e basın, PWE yi yeniden 0 yapın ve RESET ile alarmı kaldırın. Alarm 000 oluşmuşsa gücü kapatıp yeniden açın.
15. Bit parametresi değiştirilirken yapılan büyük hata
Örneğin 5102 = 00010110 ve yalnızca MRC biti değiştirilecekse bütün değer rastgele yeniden yazılmamalıdır. Bit sırası ekranda genellikle #7 #6 #5 #4 #3 #2 #1 #0 şeklindedir ve yalnızca ilgili bit değiştirilmelidir. Diğer bitlerin yanlışlıkla değiştirilmesi başka çevrimlerin davranışını, sıra numarası kontrolünü, takım ucu kompanzasyonunu, delik çevrimlerini ve üreticinin özel fonksiyonlarını değiştirebilir. Örneğin 5102 içinde MRC dışında QSR ve RFC gibi başka G71 bitleri de vardır; bu yüzden tüm sekiz bitin önce fotoğrafı veya kaydı alınmalıdır.
16. Parametre değişikliğinden sonra güvenli test
Parametre değiştirildikten sonra doğrudan üretime geçilmemelidir. Test sırası: parametre yazmayı kapatın, alarmı kaldırın, gerekiyorsa CNC yi kapatıp açın, referansa dönüşü uygulayın, takım ofsetlerini ve iş parçası sıfırını kontrol edin. Programı grafik ekranında çalıştırın, makine kilidi varsa takım yolunu inceleyin, takım ve parça bağlı olmadan kuru çalışma yapın. Tek blok modunu açın, rapid ve feed override değerlerini en düşük güvenli seviyeye alın, ilk gerçek kesimi deneme malzemesinde yapın, ilk pasoda kaldırılan talaşı ölçün ve dönüş/geri kaçma yollarını gözlemleyin. Sonuç doğru değilse parametreyi eski değerine döndürün.
17. Uzman operatörün G71 yaklaşımı
G71 uzmanlığı yalnızca iki satırlı formatı ezberlemek değildir. Uzman operatör ayrıca kontrolün tam FANUC neslini, kullanılan komut formatını, Tip I/Tip II ayrımını, profilin monotonluğunu, cep sayısı sınırını, takımın geri kaçma sırasını, X ekseninin çap/radyüs yorumunu, finiş paylarının işaret yönünü, takım ucu radyüs kompanzasyonunu, G71–G70 ilişkisini ve başlangıç noktasının etkisini anlayabilmelidir.
En önemli uzmanlık ilkesi şudur: bir G71 alarmı oluştuğunda ilk çözüm parametre değiştirmek değildir. Önce program formatı, profil geometrisi, Tip I/Tip II seçimi, başlangıç noktası ve finiş payı işaretleri kontrol edilir. Parametre ancak kontrol modeli doğrulandıktan ve parametrenin gerçek işlevi kesin anlaşıldıktan sonra değerlendirilir.
