
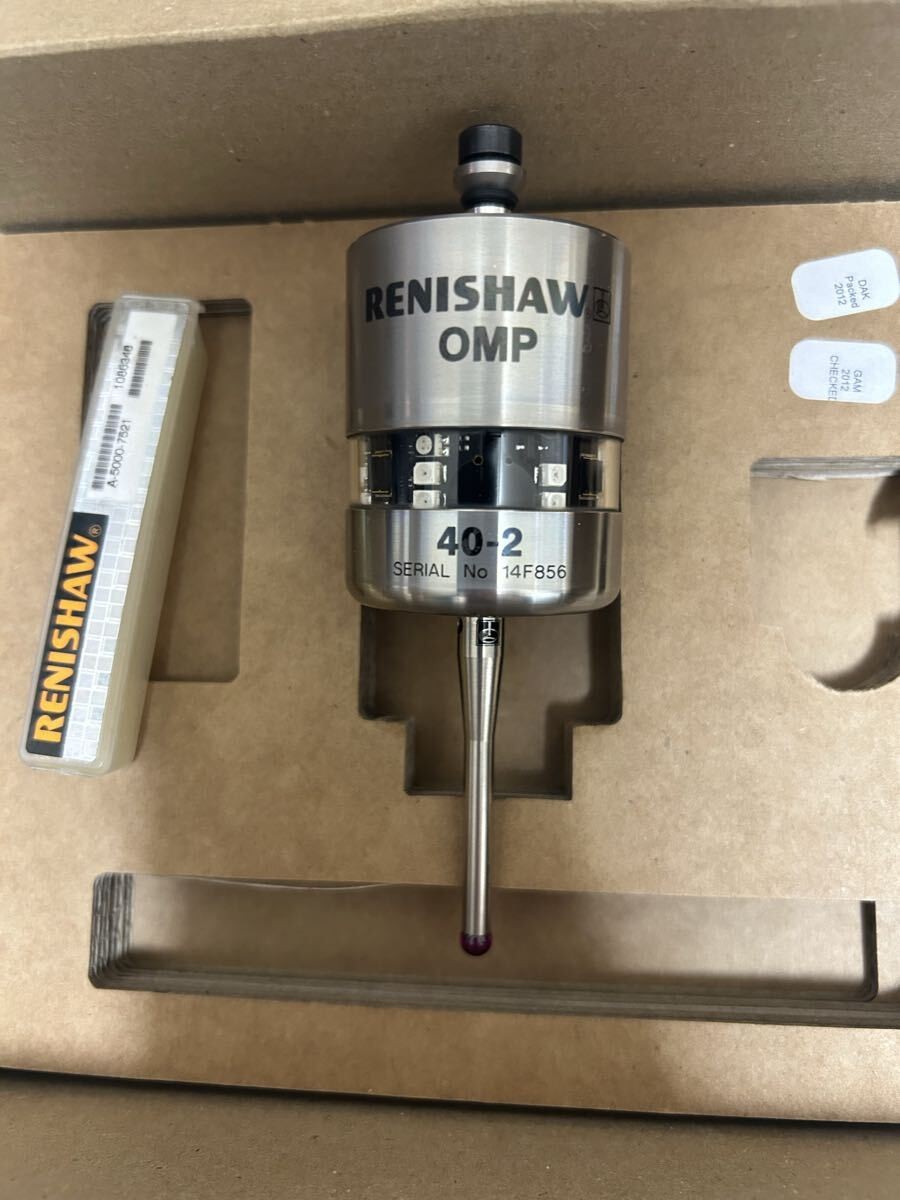
CNC tezgahlarda hassasiyeti ve verimliliği artıran en önemli yardımcı teknolojilerden biri prob sistemleridir. Bu rehberde iş parçası sıfırlama probundan takım ölçme problarına, kalibrasyon makrolarından günlük kullanım ipuçlarına kadar prob sistemlerini adım adım ele alıyoruz.

Bu yazıdaki makro numaraları ve program örnekleri, Fanuc formatında çalışan yaygın Renishaw prob yazılımı (Inspection Plus ve takım ölçme makroları) esas alınarak hazırlanmıştır. Makro numaraları, adres harfleri ve değişken numaraları; prob modeline, yazılım sürümüne ve makine üreticisinin kurulumuna göre farklılık gösterebilir. Uygulamadan önce tezgahınıza yüklenmiş prob yazılımının kendi kılavuzunu mutlaka kontrol edin.
1. Prob Sistemlerine Giriş
CNC tezgahlarda manuel sıfırlama ve takım ofseti girişi hem zaman alır hem de insan hatasına açıktır. Prob sistemleri bu işlemleri otomatikleştirerek üretici verilerine göre hazırlık sürelerini %80’e varan oranlarda azaltabilir, hata payını mikron seviyesine indirir, kırık takım tespiti ile hurdayı önler ve parça ölçümlerini tezgah üzerinde yaparak ikinci işlemleri ortadan kaldırır.
Günümüzde problar; dik işleme merkezlerinden torna tezgahlarına, kalıpçılıktan havacılık parçalarına kadar her alanda kullanılmaktadır.
2. Prob Sisteminin Temel Bileşenleri
- Prob (sonda): Tezgahın iş miline veya tablasına takılan, temas ile ölçüm yapan cihaz.
- Alıcı / arayüz ünitesi: Probdan gelen sinyalleri CNC kontrolüne ileten cihaz (örneğin OMI-2T, MI8, MI12).
- Veri iletimi: Optik, radyo veya kablo ile sinyal aktarımı.
- Makro programlar: Prob ölçümlerini yöneten ve ofsetleri güncelleyen CNC makroları.
3. İş Parçası Sıfırlama Probu Kullanımı
İş parçası sıfırlama probu, parçanın X, Y ve Z eksenlerindeki orijin noktasını otomatik olarak belirler. Bu işlem manuel kenar bulmaya göre çok daha hızlı ve tekrarlanabilirdir.
3.1. Skip Sinyali Kontrolü
Prob sisteminin doğru çalıştığından emin olmak için önce skip sinyalini test edin. Prob, ilgili M kodu ile açıldıktan sonra:
G91 G31 Z-150. F100Bu komut, prob ucu bir yüzeye dokunana kadar Z ekseninde hareket eder ve dokunma anında durur.
⚠️ Bu test sırasında el acil durdurma butonunda olmalıdır. Prob tetiklendiğinde eksen durmuyorsa hareketi hemen durdurun; bağlantıları, arayüz ünitesini ve skip parametrelerini kontrol edin. Skip sinyali doğrulanmadan hiçbir prob çevrimi çalıştırılmamalıdır.
3.2. Prob Makrolarının Yüklenmesi
Probun çalışabilmesi için ölçüm makrolarının tezgah hafızasına yüklenmiş olması gerekir. Aşağıdaki tablo, Fanuc formatındaki yaygın Renishaw Inspection Plus paketinde bulunan tipik program numaralarını gösterir:
| Makro No | Açıklama |
|---|---|
| O9721 | X çap hareketi |
| O9722 | Y çap hareketi |
| O9723 | Aktif takım ofseti güncelleme |
| O9724 | Ayar makrosu |
| O9726 | X, Y, Z basit hareket |
| O9727 | Vektör çap hareketi |
| O9731 | Vektör kalibrasyon verisi |
| O9732 | Ofset güncelleme |
| O9801 | Prob boy kalibrasyonu |
| O9802 | Stylus X, Y ofset kalibrasyonu |
| O9804 | Prob bilye yarıçap kalibrasyonu |
| O9810 | Güvenli hareket makrosu |
| O9811 | Tek yüzey ölçme (X, Y, Z) |
| O9812 | Kanal / çıkıntı (web/pocket) ölçme |
| O9814 | Delik / silindir (bore/boss) ölçme |
| O9815 | İç köşe ölçme |
| O9816 | Dış köşe ölçme |
| O9817 / O9818 | 4. eksen ölçme |
| O9821 | Açılı yüzey ölçme |
| O9823 | 3 noktadan delik / çıkıntı ölçme |
| O9834 | Özellikten özelliğe ölçüm |
| O9843 | X, Y düzlem açı ölçümü |
Sürümünüzdeki makro listesi bu tablodan farklı olabilir; kesin liste için yazılımınızın kurulum kılavuzuna bakın.
4. Kalibrasyon İşlemleri
Kalibrasyon, probun hassasiyetini garanti altına almak için yapılan ilk ve en önemli adımdır. Kalibrasyon yapılmadan alınan ölçümler güvenilir değildir.
4.1. Z Boy Kalibrasyonu
Amaç: Probun Z eksenindeki boy ofsetini doğrulamak.
G65 P9801 Zz TtZz: Boy ölçümünün yapılacağı referans yüzey (örnek: Z0)Tt: Güncellenecek ofset numarası
O0001;
G17 G40 G49 G80;
G91 G28 Z0;
G90 G54 G0 X0 Y0;
M19;
G43 H1 Z150;
G65 P9810 Z10 F1000;   (guvenli yaklasma)
G65 P9801 Z0 T1;       (kalibrasyon)
G65 P9810 Z100;
G91 G28 Z0;
M30;
Bu program çalıştırıldığında 1 numaralı takım ofseti otomatik olarak güncellenir. Not: Bazı yazılım sürümlerinde boy kalibrasyonu Z ve T yerine bilinen referans yüksekliğinin K adresi ile girildiği formatta çalışır; kendi sürümünüzün formatını kılavuzdan doğrulayın.
4.2. Stylus X ve Y Ofset Kalibrasyonu
Amaç: Prob bilye merkezinin iş mili merkezine göre X ve Y eksenlerindeki sapmasını bulmak. Bunun için hassas bir halka mastar (ring gauge) kullanılır.
G65 P9802 DdDd: Halka mastarın tam çapı (mm)
O0002;
G17 G40 G49 G80;
G91 G28 Z0;
G90 G54 G0 X0 Y0;
M19;
G43 H1 Z150;
G65 P9810 Z-10 F1000;
G65 P9802 D50;
G65 P9810 Z100;
G91 G28 Z0;
M30;
Bu kurulumda kalibrasyon sonuçları 502 ve 503 numaralı makro değişkenlerine yazılır. Halka mastar merkezini ne kadar hassas belirlerseniz, prob merkezi ile mil merkezi arasındaki sapma da o kadar hassas ölçülür. Kalibrasyon verilerinin yazıldığı değişken numaraları yazılım sürümüne ve ayar makrosuna göre değişebilir.
4.3. Prob Bilye Yarıçap Kalibrasyonu
Amaç: Prob bilyesinin X ve Y yönündeki etkin yarıçapını belirlemek.
G65 P9804 DdO0003;
G17 G40 G49 G80;
G90 G54 G0 X0 Y0;
M19;
G43 H1 Z150;
G65 P9810 Z-10 F1000;
G65 P9804 D50;
G65 P9810 Z100;
G91 G28 Z0;
M30;Bu kurulumda kalibrasyon sonuçları şu değişkenlere yazılır: 500 ve 501 numaralı değişkenlere X ve Y yarıçap değerleri; 510’dan 517’ye kadar olan değişkenlere 30° aralıklarla ölçülen yönsel değerler. Bu sayede probun yönsel hataları da kompanze edilir.
5. Temel Ölçüm Makroları
Kalibrasyon tamamlandıktan sonra aşağıdaki makrolarla parça ölçümlerine başlayabilirsiniz.
5.1. Tek Yüzey Ölçme (X, Y veya Z)
G65 P9811 Xx (veya Yy veya Zz) [Ss, Tt]Xx / Yy / Zz: Ölçülecek yüzeyin beklenen konumu (örnek: X0, Y-20, Z5)Ss: Güncellenecek iş parçası ofseti (S1=G54, S2=G55, …, S0=External)Tt: Güncellenecek takım ofset numarası
O0004;
G17 G40 G49 G80;
G90 G54 G0 X20 Y-20;
M19;
G43 H1 Z150;
G65 P9810 Z-10 F1000;
G65 P9811 X0 T10;      (X yuzeyi olcumu)
G65 P9810 Z10;
G65 P9810 X-20;
G65 P9811 Z0 T11;      (Z yuzeyi olcumu)
G65 P9810 Z100;
G91 G28 Z0;
M30;
Bu program, X ve Z yüzeylerini ölçer ve bulunan konum farklarını sırasıyla 10 ve 11 numaralı takım ofsetlerine yazar. S adresi kullanılırsa fark, takım ofseti yerine seçilen iş parçası ofsetine (G54–G59) yazılır.
5.2. Kanal / Çıkıntı (Web–Pocket) Ölçme
G65 P9812 Xx (veya Yy), Zz [Rr, Ss, Tt]Xx / Yy: Kanal veya çıkıntı genişliğiZz: Ölçüm derinliğiRr: Güvenli yüzey mesafesi (genellikle pozitif)Ss: İş parçası ofsetiTt: Takım ofseti
Negatif R değeri kullanılırsa prob, Z’den inmeye başlayacağı mesafeyi R ile alır:
G65 P9812 Xx Yy Zz [R-r, Ss, Tt]O0005;
G17 G40 G49 G80;
G91 G28 Z0;
G90 G54 G0 X0 Y0;
M19;
G43 H1 Z150;
G65 P9810 Z10 F1000;
G65 P9812 X50 Z-10 R10 S2; (kanal genisligi 50 mm)
G65 P9810 Z100;
G91 G28 Z0;
M30;5.3. Delik / Silindir (Bore–Boss) Ölçme
G65 P9814 Dd, Zz [Rr, Ss, Tt]Dd: Delik veya çıkıntı çapıZz: Ölçüm derinliğiRr: Güvenli mesafe
O0007;
G17 G40 G49 G80;
G91 G28 Z0;
G90 G54 G0 X0 Y0;
M19;
G43 H1 Z150;
G65 P9810 Z10 F1000;
G65 P9814 D50 Z-10 R10 S2;   (50 mm delik, Z-10 seviyesinde)
G65 P9810 Z100;
G91 G28 Z0;
M30;
Derinliksiz, yalnızca çap ölçümü için:
G65 P9814 D50 S25.4. İç Köşe Ölçme
G65 P9815 Xx Yy [Ii, Jj, Ss]Xx, Yy: Köşe konumuIi, Jj: Artımsal olarak ikinci ölçüm noktasına mesafeSs: İş parçası ofseti
Örnek: G65 P9815 X20 Y20 I10 J10 S2
5.5. Dış Köşe Ölçme
G65 P9816 Xx Yy [Ii, Jj, Ss]6. Takım Ölçme ve Kırık Takım Tespiti
Takım ölçme probu (tabla tipi prob), takım boyunu ve çapını otomatik ölçer, kırık takımı tespit eder.

6.1. Manuel Boy Ölçme Makrosu (O9851)
- Takımın yaklaşık boyunu ölçüp ofset sayfasına yazın.
- Probu X ve Y eksenlerinde takım eksenine ortalayın.
- Z ekseninde probun yaklaşık 10 mm üzerine konumlanın.
- MDI modunda aşağıdaki komutu verin:
G65 P9851 S12 T1Bu komut 1 numaralı takımın boyunu otomatik olarak günceller.
6.2. Manuel Çap Ölçme Makrosu (O9852)
- Takımın yaklaşık boyu ve yarıçapı ofset sayfasına yazılır.
- Prob ortalanır, Z ekseninde yaklaşık 10 mm üzerine gelinir.
- MDI’da:
G65 P9852 S12 D16.3. Otomatik Boy ve Çap Ölçme (O9853)
G65 P9853 B3 T1 D1B1: Sadece boyB2: Sadece çapB3: Boy ve çap birlikte
6.4. Kırık Takım Tespiti
G65 P9853 T1 B1 H0.02Ölçülen sapma H değerinden büyükse alarm oluşur. Alarm yerine sonucun bir ofsetin wear alanına yazılmasını isterseniz:
G65 P9853 T1 B1 H0.002 M30M30 seçeneğinde, tolerans dışı sapma varsa 30 numaralı ofsetin wear değerine 1, yoksa 0 yazılır. Program bu değeri okuyarak takım kırığında otomatik karar verebilir.
7. Prob Sistemi Kurulum ve Bağlantı Bilgileri
7.1. OMI-2T Optik Arayüz
Renishaw OMI-2T, iki farklı probu sırayla çalıştırabilen optik bir alıcı ve arayüz ünitesidir. Temel özellikleri:
- Güç: 12–30 V DC
- Çıkışlar: Probe status (SSR), Error (SSR), Low battery (SSR)
- LED göstergeleri: START, LOW BATTERY, PROBE STATUS, ERROR, SIGNAL CONDITION, ACTIVE SYSTEM
- Kablo: 8 m veya 15 m standart, maksimum 25 m’ye uzatılabilir
- Koruma sınıfı: IPX8 (soğutma sıvısına dayanıklı)
- Montaj: Kablo alttan çıkacak şekilde, soğutma sıvısı akışına uygun konumlandırılmalıdır
Bağlantı özeti:
- 24 V (kırmızı)
- 0 V (siyah)
- Start girişi (beyaz / kahverengi)
- Probe status çıkışları (turuncu, mavi)
- Skip sinyali (CNC kontrole giden sinyal)
Kablo renkleri ve pin karşılıkları ünite sürümüne göre değişebilir; bağlantıdan önce ünitenin kendi kurulum kılavuzundaki şema esas alınmalıdır.
7.2. MI8 ve MI12 Arayüzleri
Fanuc kontrollerde skip sinyali genellikle X4.7 veya X1004.7 gibi girişlere bağlanır; kesin adres makine üreticisinin PLC yapısına bağlıdır. Probun açılıp kapatılması için M kodları kullanılır:
- M40 / M41 veya M42 / M43 ile prob açılıp kapatılabilir (M kodu ataması makine üreticisine göre değişir).
- Prob ayarları genellikle flash on / time off modunda kullanılır.
8. Güvenlik ve Bakım Uyarıları
- Prob sinyalleri tezgah hareketlerini durdurmak için tek başına güvenilir kabul edilmemelidir; mekanik sınırlar ve acil durdurma her zaman devrede olmalıdır.
- OMI-2T’nin cam yüzeyi kırılgandır; temizlik ve montajda dikkatli olun.
- Kablo, fiziksel hasara karşı esnek koruma kanalı (conduit) içinde taşınmalıdır. Aksi halde soğutma sıvısı kablo içinden proba sızarak arızaya yol açabilir ve garantiyi geçersiz kılabilir.
- Batarya seviyesini düzenli kontrol edin; düşük batarya uyarısında bataryayı hemen değiştirin.
- Kalibrasyonda kullanılan halka mastar ve referans yüzeylerin temiz ve hassas olması kritik önemdedir.
- Çarpışma, takım değişimi veya belirgin sıcaklık değişimlerinden sonra kalibrasyon tekrarlanmalıdır.
9. Özel Kalibrasyon ve Kullanıcı Parametreleri
Bazı kurulumlarda prob davranışı kullanıcı makro değişkenleri ile ayarlanabilir. Aşağıdaki tablo örnek bir takım ölçme kurulumuna aittir; değişken numaraları ve işlevleri kuruluma göre farklılık gösterir:
| Değişken | Açıklama |
|---|---|
| #506 | İlk ölçümden sonra yüzeyden geri kaçma mesafesi |
| #525 | Z ekseninde hızlı yaklaşma mesafesi (G00) |
| #526 | Güvenli yaklaşma mesafesi (ölçüm hızına geçiş noktası) |
| #527 | Bu çaptan büyük takımlar dönerek ölçülür |
| #528 | Maksimum takım çapı |
| #529 | İş parçası ofset tipi (Fanuc C tipi ofsetler için 13, bazı eski kontrollerde 3) |
| #531 | Ölçü birimi (metrik / inç) |
Boy kalibrasyonu için:
G65 P9851 K95.03K adresine, komparatör ile ölçülmüş kalibrasyon takımının tam boyu yazılır.
X / Y çap kalibrasyonu için:
#530=1   (X ekseni secimi)
G65 P9852 S10.0 K12.7 Z-15S: Kalibrasyon takımının çapıK: Takım boyuZ: Çap ölçümü için inilecek mesafe
Aynı işlem Y ekseni için #530=-2 ile yapılır. Bu değişken atamaları kurulum dokümanınızdaki değerlerle doğrulanmalıdır.
10. Sonuç ve Öneriler
Prob sistemleri, CNC tezgahların verimliliğini ve hassasiyetini artırmak için vazgeçilmez araçlardır. Mentor CNC olarak önerilerimiz:
- Prob sisteminin ilk kurulumunu mutlaka yetkili ve deneyimli kişilere yaptırın.
- Kalibrasyonu periyodik olarak tekrarlayın; özellikle çarpışma, stylus değişimi ve mevsimsel sıcaklık değişimlerinden sonra.
- Prob makrolarını ve parametrelerini tezgah tipinize göre optimize edin.
- Operatörlerin prob kullanımı konusunda yeterli eğitim aldığından emin olun.
- Prob verilerini istatistiksel proses kontrol (SPC) sisteminize entegre ederek sürekli iyileştirme sağlayın.
Doğru kullanıldığında bir prob sistemi, yatırımını kısa sürede geri kazandırır ve işleme kalitenizi bir üst seviyeye taşır.
