

CNC dik işleme merkezlerinde X ve Y eksenlerinin birbirine tam dik hareket etmesi, işlenen parçaların ölçü ve geometrik doğruluğu açısından önemlidir. Eksenler arasındaki diklik bozulduğunda kare cepler, dik yüzeyler ve delik merkezleri programlanan konumdan sapabilir. Mitsubishi M70 kontrol ünitesindeki Pitch Error Compensation özelliği, ölçülen ve kararlı şekilde tekrar eden eksen hatalarının belirli aralıklarla kompanze edilmesini sağlar. Ancak bu işlem mekanik tamirin yerine geçmez: önce makinenin mekanik durumu kontrol edilmeli, ardından yalnızca tekrarlanabilir ve ölçülebilir kalan hatalar parametrelerle düzeltilmelidir.
Diklik kompanzasyonu hangi durumlarda yapılır?
Diklik ayarı genellikle şu durumlarda gerekli olabilir: makinenin üretim ve hassas ayar aşamasında; lineer kızak veya lineer araba değişiminden sonra; ciddi çarpma/vurma sonrasında; X ve Y eksenleri arasında düzenli ve tekrarlanabilir diklik hatası görüldüğünde; kare, cep ve delik konumlarında sürekli aynı yönde ölçü sapması oluştuğunda; mekanik ayarlardan sonra küçük fakat kararlı bir hata kaldığında. Rastgele değişen, farklı noktalarda farklı davranan veya her ölçümde başka sonuç veren hatalar doğrudan parametreyle düzeltilmemelidir. Böyle bir durumda kızaklar, vidalı miller, rulmanlar, kaplinler, ölçüm sistemi ve mekanik bağlantılar kontrol edilmelidir.
Kullanılması gereken ölçüm ekipmanları
Sağlıklı bir diklik kontrolü için hassas ölçüm ekipmanı kullanılmalıdır: hassas kare mastar veya kare plaka; yaklaşık 1–2 mikron hassasiyetli komparatör saati; sağlam bir manyetik stand; temizlenmiş makine tablası; ölçüm sonuçlarını kaydetmek için bir tablo. Kare mastarın kendisine ait diklik hatası bilinmiyorsa yapılan ölçüm güvenilir olmayabilir; ölçüm ekipmanının hassasiyeti, elde edilebilecek ayar sonucunu doğrudan etkiler.
İşleme başlamadan önce yapılması gerekenler
- Makinenin mevcut parametre ve sistem yedekleri alınmalıdır.
- Takım, mengene ve ölçümü engelleyebilecek parçalar tabladan kaldırılmalıdır.
- Tabla ve kare mastarın temas yüzeyleri temizlenmelidir.
- Makine çalışma sıcaklığına getirilmelidir.
- X ve Y eksenleri referans konumuna gönderilmelidir.
- Acil durdurma ve eksen hareket kontrollerinin çalıştığı doğrulanmalıdır.
- Mevcut parametre değerleri değiştirilmeden önce ayrı olarak kaydedilmelidir.
X ve Y eksenleri arasındaki diklik nasıl ölçülür?
Dik işleme merkezlerinde ilk kontrol genellikle X ve Y eksenleri arasında yapılır. 1) Kare mastarın yerleştirilmesi: kare mastar temizlenmiş tabla üzerine yerleştirilir; bir yüzeyi X ekseni hareketine mümkün olduğunca paralel olacak şekilde ayarlanır. Bu ilk paralellik ayarı çok önemlidir — mastar X eksenine paralel değilse Y ekseninde görülen değer gerçek diklik hatasını göstermeyebilir. 2) X yönünün sıfırlanması: komparatör saati iş miline veya uygun sabit bir aparata bağlanır, mastarın X yönündeki yüzeyine temas ettirilir; X ekseni boyunca hareket edilerek yüzey mümkün olduğunca sıfıra yakın ayarlanır ve mastar sabitlendikten sonra konumu değiştirilmez. 3) Y ekseninin ölçülmesi: saat mastarın Y yönündeki yüzeyine alınır, Y ekseni belirlenen aralıklarla (örn. her 20 mm de bir) hareket ettirilir ve her konumdaki değer kaydedilir.
| Ölçüm noktası | Y ekseni konumu | Komparatör değeri |
|---|---|---|
| 1 | Başlangıç noktası | Ölçülen değer |
| 2 | 20 mm | Ölçülen değer |
| 3 | 40 mm | Ölçülen değer |
| 4 | 60 mm | Ölçülen değer |
| … | … | … |
Ölçümün makine referans noktasından kaç mm sonra başladığı da kaydedilmelidir. 4) Hatanın değerlendirilmesi: Y ekseni ilerledikçe hata düzenli olarak artıyorsa, X ve Y eksenleri arasında açısal bir diklik sapması olabilir. Başlangıçta sıfıra yakın değer Y boyunca düzenli artıyorsa hata kararlı ve tekrarlanabilir olabilir; ancak aynı ölçüm birkaç kez tekrarlanmalı ve sonuçların benzer olduğu doğrulanmalıdır.
Hangi eksen kompanze edilmelidir?
Ölçümde referans alınan eksen ile hareket hatası görülen eksen birbirinden ayrılmalıdır. Örnek: Y ekseni boyunca hareket edilir, X yönünde giderek artan bir sapma ölçülür; Y ekseninin hareketine bağlı olarak X ekseninde küçük düzeltmeler uygulanır. Amacın mekanik olarak hatalı hareket eden ekseni parametreyle fiziksel düzeltmek değildir; kontrol ünitesi, ölçülen sapmaya karşı diğer eksene küçük konum düzeltmeleri uygular. Hangi eksenin referans alınacağı ve hangi eksenin kompanze edileceği yanlış seçilirse mevcut hata büyüyebilir; karar yalnızca hassas ve tekrarlanmış ölçümlere göre verilmelidir.
M70 diklik kompanzasyon ekranına giriş
Parametre ekranına ulaşmak için genel işlem sırası: kontrol ünitesinde MAINTE ekranına girilir → alt menüden tekrar MAINTE seçilir → PSSWD INPUT seçilir → yetkili bakım şifresi girilerek INPUT ile onaylanır → alt menüden PARAM seçilir → hata kompanzasyon parametrelerinin bulunduğu Er Comp. Param ekranına geçilir → yaklaşık #4000 numaralı parametre grubuna ulaşılır. Ekran menülerinin görünümü ve şifre yetkileri makinenin üretici ayarlarına göre farklı olabilir.
Diklik kompanzasyon parametreleri
| Parametre | Görevi |
|---|---|
| #4000 | Kompanzasyon metodunun seçimi |
| #4001 | Hareketi veya konumu düzeltilecek eksen |
| #4002 | Referans alınan eksen |
| #4003 | Kompanzasyon verilerinin başlayacağı numara |
| #4004 | Kompanzasyon uygulamasının başlangıç noktası |
| #4005 | Kompanzasyon uygulamasının bitiş noktası |
| #4006 | Ölçüm veya kompanzasyon faktörü |
| #4007 | Ölçüm noktaları arasındaki mesafe |
Kompanzasyon değerleri genellikle #4101 ve devamındaki veri alanlarına girilir. Kullanılacak son veri numarası, ölçüm mesafesine ve seçilen aralığa bağlı olarak değişir.
Parametrelerin çalışma mantığı
Ölçüm aralığı 20 mm seçildiğinde kontrol ünitesi, belirlenen eksenin her 20 mm lik hareket bölgesi için ilgili kompanzasyon verisini kullanır: ilk veri başlangıç bölgesindeki düzeltmeyi, ikinci veri bir sonraki ölçüm noktasındaki düzeltmeyi, sonraki veriler ise eksen boyunca devam eden düzeltmeleri temsil eder. Girilecek değerler başka bir makineden kopyalanmamalıdır — her makinenin geometrik hatası farklıdır; kompanzasyon tablosu yalnızca o makinede yapılan ölçümlere göre hazırlanmalıdır.
Kompanzasyon değerlerinin girilmesi
Ölçüm sonuçları toplandıktan sonra: ölçümün başlangıç/bitiş noktaları belirlenir → ölçüm aralığı parametreye girilir → düzeltilecek eksen seçilir → referans alınan eksen seçilir → kompanzasyon veri başlangıç numarası belirlenir → her ölçüm noktasına ait düzeltme miktarı sırayla veri alanlarına girilir → her değişiklikten sonra aynı ölçüm yeniden yapılır → komparatör sonuçlarına göre değerler küçük adımlarla düzeltilir → tüm hareket boyunca diklik sonucu tekrar kontrol edilir. Değerlerin işareti son derece önemlidir — yanlış yönde girilen pozitif/negatif değerler hatayı azaltmak yerine artırabilir; önce çok küçük düzeltmeler yapılmalı ve eksen davranışı ölçülmelidir.
Ölçüm programı kullanımı
Eksen, kısa bir program yardımıyla sabit aralıklarla hareket ettirilebilir (örn. Y ekseni 20 mm lik adımlarla ilerletilerek her noktada komparatör değeri kaydedilir). Ancak program kullanılmadan önce: hareket sınırları kontrol edilmeli, mastar ile saat arasındaki temas güvenli olmalı, ilerleme düşük tutulmalı, Single Block kullanılmalı ve ilk hareketler düşük override ile izlenmelidir. Program yerine eksen manuel olarak da belirlenen aralıklarla hareket ettirilebilir.
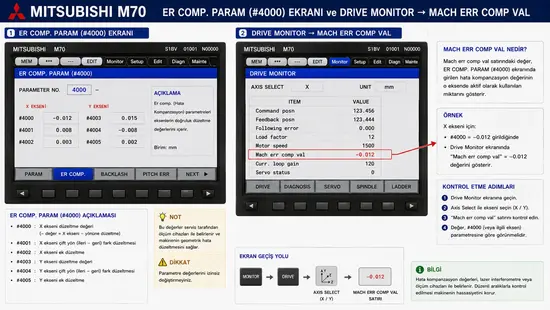
Yapılan kompanzasyon nasıl kontrol edilir?
Parametre girişinden sonra kontrol ünitesinin düzeltme uygulayıp uygulamadığı sürücü izleme ekranından kontrol edilebilir. Genel menü sırası: DIAGNOS → DRIVE MONITOR → SERVO UNIT. Sayfa ilerleme tuşları kullanılarak Mach err comp val satırının bulunduğu ekran açılır; bu satır, eksen hareket ettikçe kontrol ünitesinin uyguladığı makine hata kompanzasyonu miktarını gösterir. Değer sürekli 0 görünüyorsa ilgili eksende aktif bir kompanzasyon bulunmayabilir; eksen hareket ettikçe değer değişiyorsa kontrol ünitesi tanımlanan tabloyu kullanıyor olabilir. Ekranda değerin değişmesi tek başına ayarın doğru olduğu anlamına gelmez — sonuç mutlaka komparatörle yeniden ölçülmelidir.
Ayardan sonra yapılması gereken kontroller
Pitch Error Compensation değerleri değiştirildiğinde makinenin belirli bölgelerdeki gerçek konumu da değişebilir. Bu nedenle şunlar yeniden kontrol edilmelidir: takım değiştirme pozisyonu, takım magazini yaklaşma konumu, palet değiştirme konumu, ikinci ve yardımcı referans noktaları, takım boyu değerleri, parça sıfırları, ölçme probu kalibrasyonu, takım ölçme sensörü konumu, yumuşak limitler, fikstür ve aparat yaklaşma mesafeleri. Kontroller tamamlandıktan sonra düşük ilerleme ve düşük hızlı hareketlerle deneme yapılmalıdır.
Sık yapılan hatalar
- Başka makinenin değerlerini kullanmak: her makinenin geometrik sapması farklıdır; örnek değerler doğrudan başka makineye girilmemelidir.
- Mekanik arızayı parametreyle gizlemek: boşluk, gevşek kızak, hasarlı rulman, vidalı mil sorunu veya tekrarlamayan konum hatası kompanzasyonla düzeltilmeye çalışılmamalıdır.
- Mastarı doğru paralelleştirmemek: kare mastarın ilk yüzeyi X eksenine paralel değilse Y yönündeki ölçüm yanlış çıkar.
- Tek ölçümle karar vermek: ölçüm en az birkaç kez tekrarlanmalı ve hata aynı bölgelerde tekrar oluşmalıdır.
- Büyük değerleri tek seferde girmek: değerler küçük adımlarla değiştirilmeli, her değişiklikten sonra ölçüm tekrarlanmalıdır.
- Ayar sonrası referans noktalarını kontrol etmemek: parametre değişikliği takım değiştirme, prob veya parça sıfırı gibi kritik konumları etkileyebilir.
Sonuç
Mitsubishi M70 diklik kompanzasyonu, X ve Y eksenleri arasında ölçülebilir ve tekrarlanabilir geometrik sapmaların azaltılmasına yardımcı olur. Başarılı bir sonuç için hassas ölçüm ekipmanı, doğru eksen seçimi, uygun ölçüm aralığı ve kontrollü parametre düzenlemesi gerekir. Bu işlem yalnızca değer girmekten ibaret değildir; ölçme, değerlendirme, küçük düzeltmeler yapma ve yeniden ölçme birlikte yürütülmelidir. Mekanik problem bulunan bir makinede önce mekanik sorun giderilmeli, parametre kompanzasyonu son hassas ayar olarak uygulanmalıdır.
