
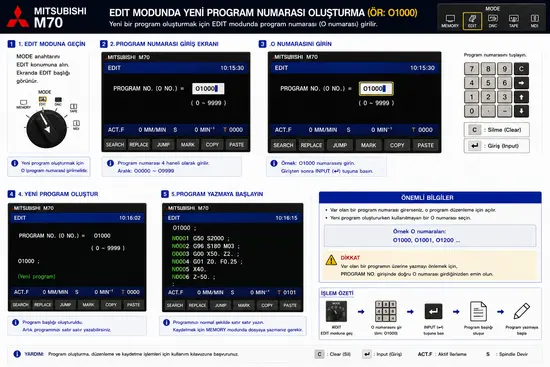
Bu derste Mitsubishi M70 kontrol ünitesinde EDIT moduna geçmeyi, yeni program numarası oluşturmayı, program satırı yazmayı, EOB tuşunu kullanmayı ve programın kaydedildiğini kontrol etmeyi öğreniyoruz. Bu bölümde programı çalıştırmayacağız; yalnızca yeni program oluşturacağız.
1. İşleme başlamadan önce güvenlik
Yeni program yazarken eksenler normalde hareket etmez; ancak yanlışlıkla MDI, AUTO veya MEMORY moduna geçilirse komutlar çalıştırılabilir. Bu nedenle önce tezgahın çalışmadığından emin olun, iş mili durmuş olmalı, CYCLE START tuşuna basmayın, mod anahtarını EDIT konumuna alın ve çalışan/yarıda kalmış bir program olmadığını kontrol edin. Mitsubishi kılavuzu, gerçek işlemeye geçmeden önce programın ve telafi değerlerinin kontrol edilmesini ve programın boşta denenmesini önerir.
2. EDIT modu nedir?
EDIT modu program üzerinde değişiklik yapmak için kullanılır: yeni program oluşturma, satır yazma, yanlış satır düzeltme, satır ekleme/silme, program adı/numarası değiştirme ve program silme. Programı çalıştırmak için EDIT modu kullanılmaz; çalıştırma işlemi daha sonra AUTO veya MEMORY modunda yapılır.
3. Yeni program açma adımları
Panelde tuş isimleri üreticiye göre biraz değişebilir, fakat temel sıra aynıdır. Adım 1 – EDIT moduna geçin: mod seçme anahtarını EDIT konumuna getirin; ekranın üstünde/durum satırında EDIT yazısını görmelisiniz. EDIT görünmüyorsa yazmaya başlamayın. Adım 2 – Program düzenleme ekranını açın: ekrandan EDIT (bazı panellerde PROGRAM) menüsünü açın; altta EDIT, FILE, SEARCH, PROGRAM, INPUT, INSERT, DELETE gibi menüler görülebilir (adlar panel sürümüne göre değişir). Adım 3 – Yeni program numarasını belirleyin: her programa ayrı numara verilir; örneğin O1000. İlk karakter O harfidir, sıfır değildir. Bazı tezgahlarda alana yalnızca 1000 yazmak yeterlidir; kontrol bunu otomatik O1000 gösterebilir. Adım 4 – Program numarasını girin: O1000 yazıp panelin yapısına göre INPUT (veya EOB/INSERT) tuşuna basın. Çoğu M70 uygulamasında yeni program numarası girilip INPUT e basılır; kabul edildiğinde boş bir düzenleme ekranı açılır.
4. Program zaten varsa ne olur?
O1000 numaralı program daha önce oluşturulmuşsa yeni boş program açılmaz. Kontrol mevcut O1000 i açabilir, programın zaten bulunduğunu belirten uyarı verebilir veya aynı numarayla yeni program oluşturmayı engelleyebilir. Mitsubishi programlama kılavuzunda ana programlarla alt programların aynı numarayı kullanmaması gerektiği belirtilir; aynı numara kullanıldığında giriş hatası oluşabilir. Bu durumda program listesini açın, O1000 in var olup olmadığını kontrol edin; kullanılacaksa mevcut programı açın, yeni program gerekiyorsa farklı numara (örn. O1001) seçin. Mevcut programı kontrol etmeden silmeyin.
5. Program numarası seçerken dikkat edilecekler
Program numarası işletmenin düzenine göre verilmelidir. Örnek düzen: O1000 deneme programı, O1100 parça 1, O1200 parça 2, O2000 kalıp programı, O9000 özel/korumalı program. O8000 ve O9000 gibi bazı aralıklar makine üreticisi tarafından özel makro, takım değiştirme, ölçüm veya servis programı olarak kullanılmış olabilir. Bu nedenle yeni başlayanların mümkünse O1000, O1001, O1100, O1200 gibi normal numaraları kullanması daha güvenlidir. Koruma altındaki programları değiştirmeyin.
6. İlk program satırını yazma
Yeni program açıldıktan sonra satırlar yazılabilir. Örnek olarak basit ve hareket içermeyen bir program oluşturalım — bu program gerçek parça işlemez, yalnızca program yazma mantığını öğrenmek içindir:
O1000
N10 G21
N20 G17 G90
N30 M30
7. EOB tuşu nedir?
EOB, İngilizce End of Block (satır sonu) ifadesinin kısaltmasıdır. Bir CNC satırı yazıldıktan sonra EOB tuşuna basıldığında kontrol o satırın bittiğini anlar. Ekranda EOB genellikle ; işaretiyle gösterilir (örn. N10 G21;). Operatör çoğu zaman klavyeden doğrudan noktalı virgül yazmaz; bunun yerine paneldeki EOB tuşuna basar. Mitsubishi kılavuzunda satırların EOB koduyla sona erdiği ve ekranda bunun ; işaretiyle gösterildiği açıklanır.
8. Satırları adım adım yazalım
1. satır: N10 G21 yazın → EOB → INPUT/INSERT. Ekranda N10 G21; görünmelidir. G21 programın metrik (milimetre) sistemle çalışacağını bildirir. 2. satır: N20 G17 G90 → EOB → INPUT/INSERT. Ekranda N20 G17 G90;. G17 X-Y düzlemini, G90 mutlak ölçü sistemini seçer. 3. satır: N30 M30 → EOB → INPUT/INSERT. Ekranda N30 M30;. M30 programın sona ermesini ve başlangıca dönmesini sağlayan genel program sonu komutudur.
9. Oluşan program ve N numaraları
Program ekranında genel olarak şu görünür:
O1000
N10 G21;
N20 G17 G90;
N30 M30;
Bazı M70 kontrolleri program numarasının sonuna da EOB ekleyebilir (O1000;); bazıları numarayı başlık olarak ayrı gösterir. İki görünüm de panel uygulamasına bağlıdır. N numaraları zorunlu mudur? Hayır; O1000 / G21 / G17 G90 / M30 programı da çalışır. Ancak eğitimde N numarası kullanmak faydalıdır: satırları bulmak kolaylaşır, hata daha rahat tespit edilir, Program Restart ve belirli satırdan başlama düzenli olur. Satırları N10, N20, N30, N40 şeklinde 10 ar 10 ar numaralandırmak, sonradan araya satır eklemeyi (örn. N20 ile N30 arasına N25) kolaylaştırır.
10. Satır yanlış yazılırsa (ALTER/değiştirme)
Örneğin yanlışlıkla N20 G18 G90; yazdık; doğrusu N20 G17 G90; olmalı. Genel düzeltme sırası: imleci yanlış satırın üzerine getirin → doğru satırı yeniden yazın (N20 G17 G90) → EOB → ALTER (değiştirme) tuşu. Bazı M70 panellerinde ALTER yerine CHANGE, REPLACE veya INPUT kullanılır; bu işlem mevcut satırı yenisiyle değiştirir. Program düzenlemede geri alma (Undo) özelliğinin kullanılabilirliği kontrol parametresine bağlı olabilir; M700 Handbook ta Undo işlevinin bir kullanıcı parametresiyle etkinleştirilebildiği belirtilir.
11. Yeni satır ekleme (INSERT)
İki satır arasına yeni satır eklemek için: imleci ekleme yapılacak yere getirin → yeni satırı yazın → EOB → INSERT. Örneğin N20 G17 G90; ile N30 M30; arasına N25 G40 G49 G80; eklemek istersek satır yazılıp INSERT e basılır; sonuç:
N20 G17 G90;
N25 G40 G49 G80;
N30 M30;
12. Bir satırı silme (DELETE)
Satır silme genellikle: imleci silinecek satırın üzerine getirin → DELETE → kontrol onay sorarsa onaylayın. Bazı panellerde satırdaki yalnızca belirli bir komut da silinebilir (örn. N20 G17 G90; satırından yalnızca G17); bu işlemde imlecin hangi kelime üzerinde olduğuna dikkat edilmelidir. Tüm programı silme ile yalnızca bir satırı silme aynı değildir; programın tamamını silmeyi ayrı derste anlatacağız.
13. Program nasıl kaydedilir?
Mitsubishi M70 kontrolünde NC hafızasında açılan programlar genellikle girilen her satırdan sonra otomatik olarak hafızaya yazılır; yani bilgisayardaki gibi ayrıca sürekli SAVE tuşuna basmak gerekmeyebilir. Yine de kontrol etmek gerekir: programdan çıkın veya program listesine dönün, listede O1000 i arayın, programı tekrar açın ve yazdığınız satırların bulunduğunu kontrol edin. Liste O1000 i gösteriyorsa ve tekrar açıldığında satırlar duruyorsa program hafızaya kaydedilmiştir. M700 Handbook, dosya yazma veya silme işlemi sırasında Cycle Start verilirse otomatik çalışmanın engelleneceğini belirtir.
14. Program sonu neden gereklidir? (M30 / M99)
Programın sonunda genellikle M30 kullanılır (örn. N100 M30;). M30 programı bitirir, otomatik çalışmayı durdurur ve programı başlangıç konumuna geri alır. Program sonunda M30 bulunmazsa program son satırda durabilir, beklendiği gibi başa dönmeyebilir veya kontrol uygulamasına göre farklı davranabilir; bu nedenle ana programlarda program sonu komutu bulunmalıdır. Alt programlarda ise genellikle M99 kullanılır. Ana program ve alt program konusuna daha sonra geçeceğiz.
15. Basit eğitim programı (özet)
Öğrendiklerimizi tek programda görelim — eksen hareketi bulunmadığı için eğitim amacıyla daha güvenlidir (yine de bu derste çalıştırmıyoruz):
O1000
N10 G21;
N20 G17 G90;
N30 G40 G49 G80;
N40 M30;| Satır | Anlamı |
|---|---|
| O1000 | Program numarası |
| N10 G21 | Milimetre sistemi |
| N20 G17 G90 | X-Y düzlemi ve mutlak programlama |
| N30 G40 G49 G80 | Bazı telafi ve çevrimlerin iptali |
| N40 M30 | Program sonu |
16. Program oluştururken sık yapılan hatalar
- O harfi yerine sıfır yazmak: Yanlış
01000, doğruO1000. - EOB tuşuna basmamak: satır sonlandırılmazsa kontrol satırı kabul etmeyebilir veya sonraki komutla birleştirebilir; her satırdan sonra EOB kullanılır.
- Aynı program numarasını kullanmak: O1000 zaten varsa ikinci kez oluşturulamaz; önce listeyi kontrol edin.
- EDIT yerine AUTO modunda olmak: yazma/düzenleme için EDIT seçilmelidir.
- Yanlış satırı değiştirmek: ALTER/DELETE öncesi imlecin doğru satırda olduğunu kontrol edin.
- M30 yazmayı unutmak: ana programın sonunda program bitirme komutu olmalı.
- Korunan programı açmaya çalışmak: özellikle O8000/O9000 aralıkları dikkatle kullanılmalı.
17. Uygulama adımları
Yeni başlayan bir operatör şu sırayla çalışmalı: (1) Modu EDIT konumuna getir. (2) Program düzenleme ekranını aç. (3) Yeni program numarasını yaz: O1000. (4) INPUT e bas. (5) İlk satırı yaz: N10 G21. (6) EOB e bas. (7) INSERT/INPUT e bas. (8) Diğer satırları aynı şekilde gir. (9) Programın sonunda M30 yaz. (10) Program listesinden O1000 i kontrol et. (11) Programı tekrar açarak satırların kaydedildiğini doğrula.
18. Ders özeti
Bu derste EDIT moduna geçtik; yeni program numarası oluşturduk; O numarasının program numarası olduğunu öğrendik; N numaralarıyla satırları düzenledik; EOB ile satır sonlandırdık; INPUT, INSERT ve ALTER mantığını öğrendik; M30 ile programı bitirdik ve programın NC hafızasında bulunduğunu kontrol ettik.
Bir sonraki ders — Ders 3: NC hafızasındaki programı bulma, çağırma ve programı başa alma (program listesini açma, O numarasıyla arama, seçilen programı aktif hâle getirme ve çalıştırmadan önce başa alma).

