
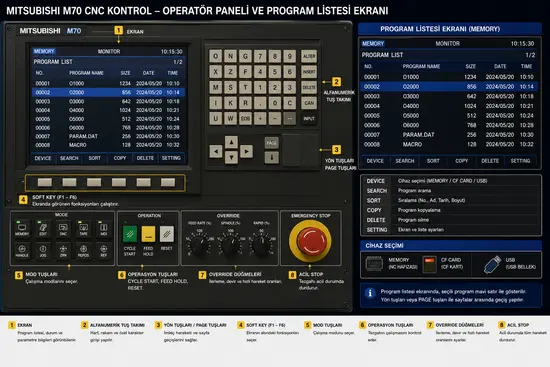
Bu ilk derste henüz program açmayacak veya çalıştırmayacağız. Önce Mitsubishi M70 kontrolünde bir CNC programının ne olduğunu, nerede saklandığını ve ekranda hangi temel kavramlarla karşılaşacağımızı öğreniyoruz. Amaç, sonraki derslerde yapılacak işlemlerin karışmamasıdır.
1. CNC programı nedir?
CNC programı, tezgaha hangi işlemleri hangi sırayla yapacağını bildiren komutların tamamıdır. Bir programın içinde genel olarak hareket komutları, takım çağırma komutları, iş mili devir komutları, ilerleme değerleri, soğutma komutları, iş parçası sıfırı seçimi ve program durdurma/bitirme komutları bulunur. Mitsubishi M70 kontrolü, programları satır satır okuyarak uygular.
O1000
G21 G17 G90
G54
T1 M6
S1500 M3
G0 X0 Y0
G0 Z5.
G1 Z-2. F100
M30
Buradaki her satır tezgaha ayrı bir işlem yaptırır.
2. Program, satır (blok) ve komut farkı
Yeni başlayanların en çok karıştırdığı üç kavram: Program tezgahın yapacağı işlemlerin tamamıdır (örn. O1000 program numarası). Satır (blok) program içindeki her işlem satırıdır (örn. G0 X100. Y50. tek bir bloktur). Komut satır içindeki G, X, Y, Z, F, S, M, T gibi ifadelerdir. Örneğin G1 X50. F200 satırında G1 kesme ilerlemesi, X50. X ekseninde gidilecek konum, F200 ilerleme hızıdır. Mitsubishi programlama kılavuzuna göre bir program birden fazla satırdan oluşur ve her satırın sonu EOB (satır sonu) işaretiyle ayrılır.
3. Program numarası (O numarası)
Her programın diğerlerinden ayrılabilmesi için bir program numarası bulunur ve genellikle O harfiyle başlar: O1000, O2000, O3500. Buradaki ilk karakter büyük O harfidir; sıfır rakamıyla karıştırılmamalıdır. Örneğin O1250 programının numarası 1250 dir. Mitsubishi 700/70 programlama kılavuzunda program numarasının programın başında ve bağımsız bir satırda verilmesi gerektiği belirtilir.
4. N numarası (satır/sıra numarası)
Programdaki bazı satırlara N numarası verilebilir (örn. N10 G0 X0 Y0, N20 G1 Z-5. F100, N30 G0 Z100.). N numaraları programın çalışması için her zaman zorunlu değildir; ancak istenen satırı bulmak, programın nerede durduğunu görmek, belirli bir bloktan yeniden başlatmak, hatalı satırı kolayca bulmak ve Program Restart işlemi yapmak için faydalıdır. Program Restart Type 2 işleminde kullanıcı program numarasını, satır numarasını veya blok numarasını elle belirleyebilir; bu nedenle düzenli N numarası kullanımı restart işlemlerini kolaylaştırır.
5. M70 te programlar nerede bulunur?
Bir CNC programı her zaman aynı yerde bulunmak zorunda değildir. M70 kontrolünde program genel olarak dört alandan birinde olabilir.
5.1 NC hafızası
NC hafızası, kontrol ünitesinin kendi iç belleğidir (bilgisayarın iç diski gibi). Buradaki programlar doğrudan seçilebilir, düzenlenebilir, silinebilir, kopyalanabilir ve MEMORY/AUTO modunda çalıştırılabilir. Günlük kullanılan programların çoğu burada tutulur. Avantajı: program çalışırken USB, kart veya bilgisayar bağlantısına gerek yoktur. Dikkat: kapasitesi sınırlıdır; çok büyük kalıp programları hafızaya sığmayabilir.
5.2 CF kart / IC kart
Bazı M70 panellerinde CF veya IC kart yuvası bulunur. Bu kartlar program yedeklemek, programı tezgaha aktarmak, NC hafızasındaki programı karta kopyalamak, büyük programları harici ortamda saklamak ve (makine destekliyorsa) programı kart üzerinden çalıştırmak için kullanılır. Kartı kullanmadan önce kontrolün kartı gördüğünden emin olunmalı; dosya okuma veya program çalıştırma sırasında kart çıkarılmamalıdır.
5.3 USB bellek
Bazı M70 panellerinde doğrudan USB girişi bulunur; bazılarında ise üretici tarafından sonradan eklenmiş olabilir. USB genellikle program yüklemek, yedeklemek, başka tezgaha taşımak ve bilgisayarda hazırlanan programı CNC ye aktarmak için kullanılır. Ancak önemli bir ayrım vardır: her M70 tezgahı USB içindeki programı doğrudan çalıştırmaz. Bazı makinelerde USB yalnızca dosya aktarımı içindir; bu durumda program önce NC hafızasına kopyalanır, sonra hafızadan çalıştırılır. Bu özellik üreticinin panel ve PLC ayarına bağlıdır.
5.4 Bilgisayar bağlantısı (RS-232 / Ethernet / DNC)
Programlar bilgisayardan da gönderilebilir (RS-232 seri haberleşme, Ethernet, host bağlantısı, DNC yazılımı). Yöntem 1 – NC hafızasına aktarmak: program bilgisayardan CNC ye gönderilir, sonra hafızadan seçilir, AUTO/MEMORY açılır ve CYCLE START ile çalıştırılır; bu yöntemde çalışırken bilgisayar bağlantısı gerekmez. Yöntem 2 – DNC/TAPE modunda çalıştırmak: program hafızaya tamamen yüklenmeden bilgisayardan satır satır gönderilir; çok büyük programlarda, kalıp işlemede ve hafızaya sığmayan programlarda kullanılır. DNC çalışırken bilgisayar bağlantısı kesilmemelidir.
6. Programın bulunduğu yer neden önemlidir?
Çünkü programı çağırma ve çalıştırma işlemi bulunduğu yere göre değişir.
| Programın yeri | Genel çalışma şekli |
|---|---|
| NC hafızası | MEMORY veya AUTO modunda çalıştırılır |
| CF/IC kart | Karta erişilir, kopyalanır veya destekleniyorsa doğrudan çalıştırılır |
| USB bellek | Genellikle önce NC hafızasına aktarılır |
| Bilgisayar | Hafızaya aktarılır veya DNC/TAPE modunda çalıştırılır |
Örneğin NC hafızasındaki bir program seçildiğinde USB bağlantısına gerek yoktur; fakat DNC ile çalışan bir programda bilgisayar veya haberleşme kesilirse program devam edemeyebilir.
7. Temel çalışma modları
M70 panelinde tuş ve mod isimleri makineye göre değişebilir; ancak genel olarak şu modlarla karşılaşılır. EDIT modu: program oluşturmak veya değiştirmek içindir (yeni program açma, satır yazma/değiştirme, program silme, program numarası değiştirme). MEMORY / AUTO modu: NC hafızasındaki programı otomatik çalıştırır; mantık aynıdır — program seçilir, başa alınır, CYCLE START verilir, otomatik çalışır. MDI modu: kısa komutların elle yazılıp tek seferlik çalıştırıldığı alandır (örn. S1000 M3 ile iş mili döndürülebilir); uzun parça programı çalıştırmak için kullanılmaz. TAPE / DNC modu: programın harici cihazdan veya bilgisayardan çalıştırılması içindir (RS-232, DNC yazılımı, harici dosya aktarımı); her tezgahta aktif olmayabilir. Mitsubishi el kitabında otomatik çalışma modları arasında MEMORY, TAPE ve MDI bulunduğu; yanlış mod seçilirse veya birden fazla mod aynı anda etkinleşirse otomatik başlatma yapılamayacağı belirtilir.
8. Ekranda sık karşılaşılacak bölümler
Ekran isimleri üreticiye göre değişebilse de genel olarak: MONITOR — çalışan programı izlemek için (aktif program, çalışan blok, eksen konumları, iş mili devri, ilerleme, aktif takım, M/S/T komutları). EDIT — program yazma ve düzenleme ekranı (yeni program oluşturmayı sonraki derste bu bölümden anlatacağız). PROGRAM / FILE — program listesi ve dosyalar (program numarası, dosya adı, boyut, cihaz, tarih). SETUP — makine ayarları ve bazı giriş-çıkış ayarları; bu eğitimde yalnızca program aktarımı gerektiğinde kullanılacak. Program Restart kaynağında yarıda kalan bir programı yeniden aramak için önce MONITOR, ardından RESEARCH menüsünün kullanıldığı gösterilir.
9. RESET ile FEED HOLD aynı şey değildir
Bu ayrım sonraki dersler için çok önemlidir. FEED HOLD programı geçici olarak durdurur: program durur, aktif program kaybolmaz, CYCLE START verilince devam eder. RESET programın çalışmasını iptal edebilir: program başa dönebilir, aktif komutlar değişebilir, kaldığı yerden doğrudan devam mümkün olmayabilir ve Program Restart gerekebilir. Mitsubishi el kitabında reset sinyali verildiğinde program yürütme konumunun programın başına döndüğü ve otomatik işlemin baştan çalıştırılması gerektiği belirtilir. Özetle: durdurmak için FEED HOLD, iptal etmek için RESET. Ancak üreticinin PLC uygulamasına göre davranış farklılık gösterebilir.
10. Programı başlatan ve durduran temel tuşlar
CYCLE START seçilen programı başlatır veya geçici durmuş programı devam ettirir. FEED HOLD program hareketini geçici durdurur. RESET programı iptal eder veya kontrolü sıfırlar. EMERGENCY STOP acil tehlike durumunda makineyi durdurur ve normal program durdurma yöntemi değildir. Program Restart kaynağında elektrik kesilmesi, Emergency Stop, yanlışlıkla Reset verilmesi veya kullanıcı müdahalesiyle duran programların Restart fonksiyonuyla yeniden başlatılabileceği anlatılır.
11. Yeni başlayanlar için temel çalıştırma sırası
Bir programı çalıştırmanın genel mantığı: programı bul → doğru programı seç → program içeriğini kontrol et → programı başa al → doğru çalışma modunu seç → ilerleme ve hızlı hareket oranını düşür → CYCLE START ver → programı ekrandan izle. Program USB deyse önce USB cihazı seçilir; NC hafızasındaysa doğrudan hafıza program listesinden seçilir; bilgisayardan DNC ile gelecekse TAPE veya DNC modu kullanılır.
12. Ders özeti
Bu derste şunları öğrendik: CNC programı tezgahın çalışma talimatıdır; programlar O numarasıyla tanımlanır; N numaraları program içindeki satırları belirtir; program NC hafızasında, CF kartta, USB de veya bilgisayarda bulunabilir; bulunduğu yere göre çağırma ve çalıştırma yöntemi değişir; EDIT modu program yazmak, MEMORY/AUTO modu hafızadaki programı çalıştırmak, TAPE/DNC modu harici program çalıştırmak içindir; FEED HOLD geçici durdurur, RESET iptal edebilir, CYCLE START başlatır veya devam ettirir.
Bir sonraki ders — Ders 2: Mitsubishi M70 te yeni program açma ve program yazmaya başlama (EDIT moduna geçme, yeni program numarası yazma, program oluşturma, satır girme, EOB kullanma, programı kaydetme ve “program zaten mevcut” uyarısı).

