
CNC frezede G81 normal delik delme çevrimi ve R düzlemi
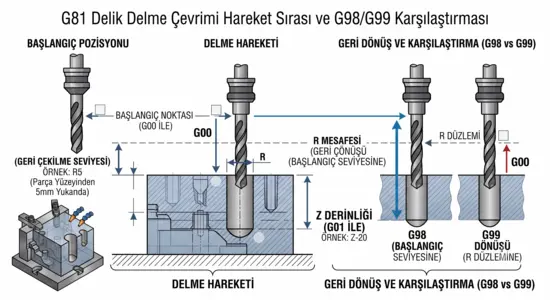
CNC frezede aynı tipte birden fazla deliği tek tek uzun hareket satırlarıyla programlamak mümkündür; ancak bu yöntem programı uzatır ve hata ihtimalini artırır. FANUC kontrol sistemlerinde delme işlemlerini kolaylaştırmak için hazır delik çevrimleri kullanılır. Bu derste yeni başlayanların en çok kullanacağı temel çevrimleri öğreniyoruz: G80 hazır çevrimi iptal eder, G81 normal delik delme, G82 delik dibinde beklemeli delme, G83 gagalayarak derin delik delme, G84 kılavuz çekme; G98 başlangıç düzlemine, G99 R düzlemine geri döner.
1. Dersin amacı
Bu ders tamamlandığında öğrenci hazır delik çevriminin ne olduğunu anlayabilecek; G81 ile normal delik delebilecek; G82 deki bekleme süresinin görevini açıklayabilecek; G83 ile derin deliklerde gagalama yaptırabilecek; G84 kılavuz çekme çevriminin temel mantığını anlayabilecek; Z, R, Q, P ve F adreslerini ayırt edebilecek; G98 ile G99 arasındaki farkı açıklayabilecek ve çevrim sonunda G80 kullanmanın önemini kavrayabilecektir.
2. Hazır delik çevrimi nedir?
Normal bir delik işlemini çevrim kullanmadan yazarsak her delik için aynı Z hareketlerini tekrarlamamız gerekir. Hazır çevrim kullanıldığında delme hareketleri bir kez tanımlanır; sonraki satırlarda yalnızca yeni delik konumları yazılır. Örneğin G81 Z-15. R5. F120.; tanımlandıktan sonra X50. Y20.; ve X80. Y20.; satırları aynı şartlarda yeni delikler açar. Bu yapı programı kısaltır ve deliklerin aynı şartlarda işlenmesini sağlar.
3. Temel adresler
Basit bir delik çevrimi G81 X20. Y20. Z-15. R5. F120.; şeklinde yazılır. Adresler: X Y deliğin merkez konumu, Z deliğin son derinliği, R kesme ilerlemesinin başladığı yaklaşma düzlemi, F delme ilerleme hızı. Bazı çevrimlerde ayrıca Q (her gagalamada alınacak derinlik) ve P (delik dibinde bekleme süresi) kullanılır.
4. R düzlemi nedir?
R, takımın hızlı hareketten kesme ilerlemesine geçtiği seviyedir. Örneğin G81 Z-15. R3. F120.; komutunda takım delik merkezine hızlı gider, R3 düzlemine hızlı yaklaşır, R düzleminden Z−15 derinliğine F120 ile ilerler ve delik tamamlanınca geri çıkar. R düzlemi parçanın üstünde güvenli bir mesafede olmalıdır; parça üst yüzeyi Z0 ise R3, takımın yüzeyin 3 mm üzerinde delmeye başlayacağını ifade eder. R çok düşük seçilirse takım yüzeye/bağlama elemanına hızlı yaklaşır; çok yüksek seçilirse çevrim süresi gereksiz uzar.
5. G81 – Normal delik delme çevrimi
G81 basit delik delme işlemlerinde kullanılır. Genel yazım: G81 X... Y... Z... R... F...;.
G90 G54 G00 X20. Y20.;
G43 H03 Z50.;
G98 G81 Z-12. R3. F120.;
X50. Y20.;
X80. Y20.;
G80;
Bu programda üç delik (X20 Y20, X50 Y20, X80 Y20), delik derinliği 12 mm, R düzlemi parçanın 3 mm üstü, ilerleme 120 mm/dak. G81 çoğunlukla normal matkapla delme, punta deliği açma, kısa ve kolay boşalan delikler ve bazı basit havşa işlemleri için kullanılır. Derin deliklerde talaşın dışarı çıkması zor olduğu için G83 daha uygundur.
6. G82 – Delik dibinde beklemeli çevrim
G82, takım Z derinliğine ulaştığında kısa süre bekler ve sonra geri çıkar. Genel yazım: G82 X... Y... Z... R... P... F...;. Örnek: G82 X20. Y20. Z-5. R2. P500 F100.; — Z−5 son derinlik, R2 yaklaşma düzlemi, P500 bekleme süresi, F100 ilerleme. Bekleme süresinin nasıl yorumlandığı FANUC modeline göre değişir; bazı sistemlerde P milisaniye esaslı olabilir, gerçek tezgah kılavuzu kontrol edilmelidir. G82; düz tabanlı havşa, delik dibinde kısa bekleme gereken işlemler, yüzey kalitesi istenen delikler ve punta/spot delme için kullanılır. Bekleme fazla verilirse takım delik dibinde sürterek ısınabilir.
7. G83 – Gagalayarak derin delik delme
Derin bir delik tek seferde delinirse talaşlar matkap kanallarında sıkışabilir; matkap kırılabilir, delik yüzeyi bozulabilir, takım aşırı ısınabilir. G83 deliği tek seferde değil küçük adımlarla deler; buna gagalayarak delme denir. Genel yazım: G83 X... Y... Z... R... Q... F...;. Örnek: G83 X30. Y30. Z-30. R3. Q5. F100.; — son derinlik Z−30, R3 düzlemi, her dalış Q5, ilerleme F100. Takım ~5 mm adımlarla ilerler, talaşı boşaltmak için geri çıkar ve deliği tamamlayana kadar tekrarlar. Q her gagalamada alınacak yaklaşık derinliktir; delik çapı, derinliği, matkap tipi, malzeme ve soğutmaya göre seçilir. Q çok büyük olursa talaş boşaltma faydası azalır, çok küçük olursa işlem süresi uzar.
8. G81 ile G83 arasındaki fark
| Özellik | G81 | G83 |
|---|---|---|
| İşleme biçimi | Tek seferde deler | Küçük adımlarla deler |
| Kullanım | Normal ve kısa delikler | Derin delikler |
| Talaş tahliyesi | Sınırlı | Daha iyi |
| Q değeri | Kullanılmaz | Kullanılır |
| İşlem süresi | Daha kısa | Daha uzun |
Basit seçim mantığı: kısa ve kolay delik → G81; derin ve talaş sıkışma riski olan delik → G83.
9. G84 – Kılavuz çekme çevrimi
G84, sağ yönlü vida dişi açmak için kullanılan temel kılavuz çekme çevrimidir. Genel yazım: G84 X... Y... Z... R... F...;. Kılavuz çekmede iş mili dönüşü ile Z ekseni ilerlemesi birbirine uyumlu olmalıdır, bu nedenle F rastgele seçilmez. Metrik kılavuzda temel ilişki F = n × P (F: mm/dak ilerleme, n: iş mili devri, P: vida adımı). Örneğin M8×1,25 kılavuz ve S400 dev/dak ise F = 400 × 1,25 = 500 mm/dak olur:
S400 M03;
G84 X20. Y20. Z-15. R3. F500.;
FANUC sistemlerinde rijit kılavuz çekme için tezgah üreticisine bağlı olarak M29 gibi ek komutlar gerekebilir; FANUC kılavuzunda M29 ile G84 arasına eksen veya yeni S komutu yazılmaması gerektiği belirtilir. Gerçek kılavuz programı tezgah üreticisinin prosedürüne göre hazırlanmalıdır.
10. G98 ve G99 arasındaki fark
Delik çevrimi tamamlandıktan sonra takımın hangi yüksekliğe döneceği G98 veya G99 ile seçilir. G98 – Başlangıç düzlemine dönüş: takım deliği tamamladıktan sonra çevrimin başladığı ilk Z düzlemine geri döner; mengene çenesi, bağlama pabucu veya farklı yükseklikte yüzeyler varsa daha güvenlidir. G99 – R düzlemine dönüş: takım yalnızca R düzlemine döner; delikler arasında daha kısa hareket sağladığı için daha hızlıdır, ancak delikler arasında engel varsa takım R düzleminde hareket ederken çarpışabilir. İlk parçada veya bağlama elemanlarının yakınında G98 tercih edilebilir.
11. G80 – Hazır çevrimi iptal etme
Delik çevrimi modal bir komuttur; G81 yazıldıktan sonra sonraki X ve Y koordinatları yeni delik olarak kabul edilir. Bu nedenle delikler tamamlandığında çevrim mutlaka G80; ile iptal edilmelidir. G80 yazılmazsa daha sonraki bir X veya Y hareketi istemeden yeni bir delme işlemi başlatabilir. Güvenli program başlangıcında da önceki çevrimi iptal etmek için G80 kullanılır: G17 G21 G40 G49 G80 G90 G94;.
12. G81 ile basit delik programı
Dört delik X20 Y20, X60 Y20, X60 Y50, X20 Y50 koordinatlarında olsun. G81 bir kez tanımlanır, diğer delikler yalnızca X ve Y ile verilir.
%
O1800 (G81 DELIK DELME);
G17 G21 G40 G49 G80 G90 G94;
T03 M06;
G54 S1200 M03;
G00 X20. Y20.;
G43 H03 Z50.;
M08;
G98 G81 Z-12. R3. F120.;
X60. Y20.;
X60. Y50.;
X20. Y50.;
G80;
G00 Z50.;
M09;
M05;
G49;
G91 G28 Z0.;
G90;
M30;
%
13. G83 ile derin delik örneği
Dört adet 30 mm derinliğinde delik; her delik ~5 mm gagalamalarla işlenir.
%
O1810 (G83 DERIN DELIK);
G17 G21 G40 G49 G80 G90 G94;
T04 M06;
G54 S900 M03;
G00 X20. Y20.;
G43 H04 Z50.;
M08;
G98 G83 Z-30. R3. Q5. F90.;
X60. Y20.;
X60. Y50.;
X20. Y50.;
G80;
G00 Z50.;
M09;
M05;
G49;
G91 G28 Z0.;
G90;
M30;
%
14. Aynı çevrimde hangi değerler tekrar yazılmaz?
Çevrim başladıktan sonra Z derinliği, R düzlemi, Q değeri, F ilerleme ve G98/G99 seçimi modal olarak kalır; sonraki delikler yalnızca X40. Y20.; gibi yazılabilir. Ancak derinlik veya başka bir değer değişecekse yeni değer açıkça yazılmalıdır: X40. Y20. Z-15.;.
15. Delik çevriminde çalışma sırası
Bir delik programı genel olarak: (1) takımı çağır, (2) iş parçası sıfırını seç, (3) iş milini çalıştır, (4) ilk deliğin X–Y merkezine git, (5) G43 H ile takım boyunu çağır, (6) soğutmayı aç, (7) G81/G82/G83/G84 çevrimini başlat, (8) diğer delik koordinatlarını yaz, (9) G80 ile çevrimi iptal et, (10) takımı güvenli Z ye çıkar, (11) soğutmayı ve iş milini durdur.
16. Delme öncesinde dikkat edilecekler
- Matkap çapı, takım H numarası, delik merkezi ve Z derinliği doğru mu?
- Kör delikte uç payı hesaba katıldı mı; R düzlemi parça ve bağlamadan yüksek mi?
- F ilerlemesi ve iş mili devri uygun mu; G98/G99 güvenli mi; G80 çevrim sonunda bulunuyor mu?
17. Matkap uç açısı ve gerçek delik derinliği
Programdaki Z değeri çoğunlukla matkap ucunun ulaştığı noktayı belirler. Matkabın ucu konik olduğu için programlanan uç derinliği ile silindirik tam çap derinliği aynı değildir. Örneğin kör deliğin 15 mm boyunca tam çap olması isteniyorsa matkap ucunun daha derine gitmesi gerekir; bu ek derinlik matkap çapına ve uç açısına bağlıdır. Temel kural: teknik resimde verilen delik derinliğinin matkap ucu derinliği mi yoksa tam çap derinliği mi olduğu kontrol edilmelidir.
18. G84 kılavuz işleminde dikkat edilecekler
Kılavuz çekmeden önce: doğru ön delik açılmalı, kılavuz adımı bilinmeli, delik yeterince derin olmalı, kör deliğin dibinde boşluk bırakılmalı, uygun yağlama kullanılmalı, S ile F değerleri uyumlu olmalı ve kılavuzun dönüş yönü doğru olmalıdır. Yanlış ilerleme değeri kılavuzun sıkışmasına veya kırılmasına neden olur. Kılavuz kırılırsa programı tekrar çalıştırmadan önce kırık takım parçası ve delik kontrol edilmelidir.
19. Diğer FANUC delik çevrimleri: G73, G74, G76 ve G85–G89
Yukarıdaki dört çevrim günlük delik işlerinin çoğunu karşılar. FANUC işleme merkezlerinde (M serisi) bunların yanında talaş kırma, sol el kılavuz ve delik büyütme (bara ile işleme) için başka çevrimler de vardır. Bu bölümdeki formatlar FANUC 0i-F işleme merkezi operatör kılavuzuna (B-64604EN-2) göredir. Hepsinde X, Y, Z, R, F, G98/G99 ve G80 iptali yukarıda anlatıldığı gibi çalışır; K tekrar sayısıdır.
| Kod | Format | Delik dibinde | Geri çıkış | Tipik kullanım |
|---|---|---|---|---|
| G73 | G73 X_ Y_ Z_ R_ Q_ F_ K_ | – | Her pasoda kısa geri çekme, sonda hızlı | Talaşı kırarak hızlı gagalama |
| G74 | G74 X_ Y_ Z_ R_ P_ F_ K_ | Bekleme, iş mili saat yönüne döner | Kesme ilerlemesiyle | Sol el (ters) kılavuz |
| G76 | G76 X_ Y_ Z_ R_ Q_ P_ F_ K_ | Bekleme, iş mili yönlenip durur, takım Q kadar kaçar | Hızlı | Hassas delik büyütme |
| G85 | G85 X_ Y_ Z_ R_ F_ K_ | – | Kesme ilerlemesiyle | Raybalama, delik büyütme |
| G86 | G86 X_ Y_ Z_ R_ F_ K_ | İş mili durur | Hızlı | Kaba delik büyütme |
| G87 | G87 X_ Y_ Z_ R_ Q_ P_ F_ K_ | Yönlenme ve kaçma, kesme yukarı doğru | Yönlenip kaçarak | Arka yüzeyden delik büyütme |
| G88 | G88 X_ Y_ Z_ R_ P_ F_ K_ | Bekleme, iş mili durur, tezgâh bekler | Elle | Elle çıkış gereken özel işler |
| G89 | G89 X_ Y_ Z_ R_ P_ F_ K_ | Bekleme | Kesme ilerlemesiyle | Dipte düz alın isteyen delik büyütme |
G73 – Yüksek hızlı gagalama
G83 her pasodan sonra takımı R noktasına kadar çıkarır. G73 ise takımı yalnız kısa bir mesafe geri çeker; bu mesafe 5114 parametresinde tutulur. Talaş kırılır ama delikten tamamen atılmaz. Bu yüzden G73 daha hızlıdır. Delik derinleştikçe talaş tahliyesi zorlaşıyorsa G83’e geçilir.
M03 S1800 ;
G90 G54 G00 X20. Y20. ;
G43 Z50. H01 ;
G99 G73 Z-25. R2. Q4. F150 ;   (her pasoda 4 mm)
X60. ;
G98 X100. ;                   (son delikten sonra baslangic duzlemine don)
G80 ;
G74 – Sol el kılavuz çekme
- İş mili çevrimden önce M04 (saat yönü tersi) ile döndürülür. Delik dibinde iş mili saat yönüne döner ve kılavuz geri çıkar.
- F değeri G84’te olduğu gibi devir ve diş adımına göre seçilir.
- Çevrim süresince ilerleme override’ı dikkate alınmaz. Feed hold, geri dönüş tamamlanana kadar tezgâhı durdurmaz.
G76 – Hassas delik büyütme (fine boring)
Delik dibinde P kadar beklenir, iş mili belirli bir açıda durur (oryantasyon) ve takım, ucunun tersi yönünde Q kadar duvardan uzaklaşır. Sonra hızlı çıkar. Böylece bara ucu çıkarken delik yüzeyinde çizgi bırakmaz.
M03 S600 ;
G90 G99 G76 X40. Y30. Z-30. R2. Q0.2 P500 F60 ;   (P500 = 0,5 s bekleme)
G80 ;- Q pozitif yazılır. Kaçma yönü 5148 parametresiyle belirlenir.
- Bara ucu, iş mili oryantasyon konumunda kaçma yönünün tersine bakacak şekilde bağlanmalıdır. Aksi hâlde takım duvardan uzaklaşmak yerine duvara doğru kayar.
- Dikkat: Q değeri çevrimler arasında modal kalır ve G73 ile G83’te paso derinliği olarak da kullanılır. G76’dan sonra G73 veya G83 yazarken Q’yu yeniden yazın.
G85 ve G89 – Kesme ilerlemesiyle geri çıkış
G85, R noktasından Z noktasına kesme ilerlemesiyle iner ve R noktasına yine kesme ilerlemesiyle döner. Raybalamada ve ince delik büyütmede kullanılır. G89 aynı şekilde çalışır, yalnız delik dibinde P kadar bekler. Bu bekleme, kademeli deliğin dibinde düz ve temiz bir alın elde etmeye yarar.
G86 – İş mili durdurularak hızlı çıkış
Delik dibinde iş mili durur ve takım hızlı çıkar. Takım ucu çıkarken delik yüzeyine sürtebileceği için genellikle kaba delik büyütmede kullanılır. R noktası ile başlangıç düzlemi birbirine çok yakınsa iş mili bir sonraki deliğe kadar normal devrine ulaşamayabilir. Kılavuz bu durumda K ile tekrar yerine her delikten önce G04 ile bekleme konulmasını önerir.
G87 – Arka yüzeyden delik büyütme (back boring)
Takım, iş mili yönlenmiş ve Q kadar kaydırılmış hâlde deliğin içinden hızlı geçer ve deliğin altındaki R noktasına iner. G87’de R noktası deliğin alt tarafıdır. Takım tekrar ortalanır, iş mili döner ve Z+ yönünde Z noktasına kadar keser. Sonra iş mili yine yönlenir, takım kaçar ve başlangıç düzlemine çıkar. Bu çevrimde R düzlemine dönüş (G99) kullanılmaz.
G88 – Dipte durup elle çıkış
Dipte bekledikten sonra iş mili durur ve tezgâh bekleme durumuna geçer. Operatör manuel moda geçip takımı elle delikten çıkarabilir. Çevrim yeniden başlatıldığında takım G98/G99’a göre başlangıç ya da R düzlemine döner, iş mili saat yönünde döner ve program sonraki satırdan devam eder.
Bu çevrimlerde ortak kurallar
- Çevrimden önce iş mili M03 ile, G74’te M04 ile döndürülmelidir.
- 01 grubu bir G kodu (G00–G03) çevrimle aynı satıra yazılırsa çevrim iptal olur.
- Q ve P yalnız delik delinen satırda yazılırsa modal olarak saklanır.
- Çevrim içinde G43/G44 boy telafisi yazılırsa, telafi R noktasına konumlanmadan sonra uygulanır.
- G76 ve G87, iş milinin belirli bir açıda durmasını (oryantasyon) gerektirir. Tezgâhınızda bu fonksiyonun ve kaçma yönü ayarının nasıl yapıldığını üretici kılavuzundan kontrol edin.
- Örneklerdeki ölçü, devir ve ilerlemeler gösterim amaçlıdır.
20. Sık yapılan hatalar
- G80 i unutmak: sonraki X–Y hareketinde istemeden delik delinebilir.
- R düzlemini çok düşük yazmak: takım yüzeye/bağlamaya hızlı yaklaşır.
- Z işaretini yanlış yazmak: takım yeterince derine gitmez veya tablaya doğru ilerler.
- G99 da engelleri kontrol etmemek: takım delikler arasında alçak seviyede mengeneye çarpabilir.
- G83 te Q yi yanlış seçmek: büyük Q talaş sıkışması, küçük Q zaman kaybı oluşturur.
- G84 te F yi adıma göre hesaplamamak: kılavuz kırılabilir veya diş bozulabilir.
- Yanlış H ofseti: bütün delik derinlikleri hatalı çıkar veya çarpışma oluşur.
21. Bu derste kullanılan temel komutlar
| Kod | Görevi |
|---|---|
| G80 | Hazır çevrimi iptal eder |
| G81 | Normal delik delme |
| G82 | Dipte beklemeli delme |
| G83 | Gagalayarak derin delme |
| G84 | Kılavuz çekme |
| G98 | Başlangıç düzlemine döner |
| G99 | R düzlemine döner |
| X, Y | Delik merkezi |
| Z | Delik son derinliği |
| R | Yaklaşma düzlemi |
| Q | Gagalama miktarı |
| P | Bekleme süresi |
| F | İlerleme hızı |
22. Ders özeti
Bu derste hazır çevrimlerin delik programlarını kısalttığını; G81 in normal delik delmede kullanıldığını; G82 nin delik dibinde bekleme yaptığını; G83 ün deliği küçük adımlarla delerek talaş tahliyesini kolaylaştırdığını; G84 ün kılavuz çekme çevrimi olduğunu; Z nin delik derinliğini, R nin yaklaşma düzlemini, Q nun gagalama miktarını, P nin bekleme süresini belirlediğini; G98 in başlangıç düzlemine, G99 un R düzlemine döndürdüğünü; ve delme işlemleri bittikten sonra G80 ile çevrimin iptal edilmesi gerektiğini öğrendik.
CNC delik çevrimlerinde G98 başlangıç düzlemi ve G99 R düzlemi farkı

Uygulamalı deneme: Bu derste anlatılan G81, G83 ve G84 çevrimlerini tarayıcınızda deneyebilirsiniz. Parça ölçülerini ve delik konumlarını girin, takım yolunu 3B izleyin ve üretilen programı indirin: CNC Freze CAM Simülatörü ve G Kodu Üretici.
