
Tahmini okuma süresi: 7 dakika
Bu Derste Ne Öğreneceğiz?
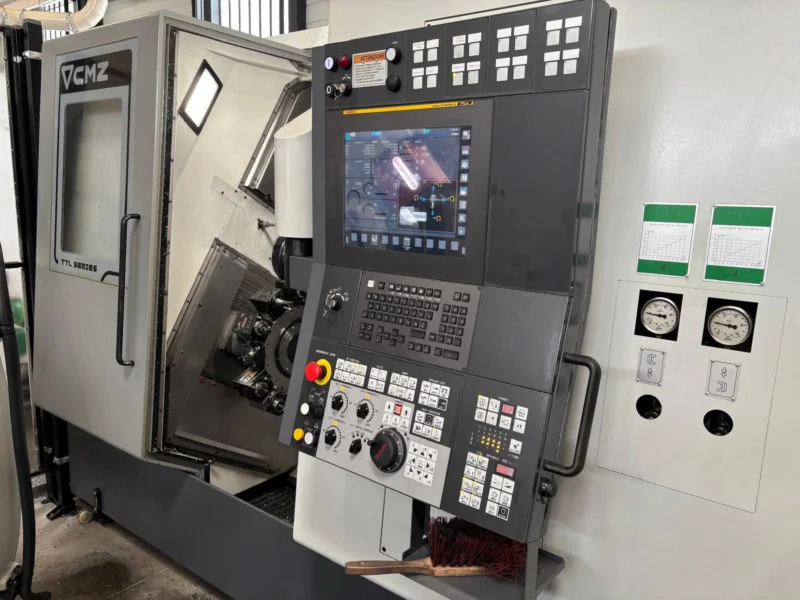
Bu derste FANUC kontrol ünitesindeki:
- MEMORY/AUTO modu,
- Cycle Start,
- Feed Hold,
- RESET,
- Single Block,
- Optional Stop,
- Block Skip,
- Feed Override,
- Rapid Override
fonksiyonlarını öğreneceğiz.
Ayrıca bir programın nasıl kontrollü biçimde başlatılacağını, bekletileceğini ve durdurulacağını inceleyeceğiz.
Otomatik Çalışma Nedir?
Otomatik çalışma, CNC belleğinde seçili olan programın FANUC kontrolü tarafından bloklar halinde yürütülmesidir.
Bu çalışma modu farklı panellerde şu adlarla gösterilebilir:
MEMORYMEMAUTOAUTOMATIC
İsimler değişse de temel amaç aynıdır: Bellekte bulunan seçili programı çalıştırmak.
Otomatik çalışma sırasında FANUC kontrolü:
- Program bloklarını sırayla okur.
- G, M, S, T ve F komutlarını işler.
- Eksen hareketlerini yürütür.
- Aktif program ve sıra numarasını gösterir.
- Operatör panelinden gelen durdurma ve yüzdesel ayar komutlarını değerlendirir.
- Alarm veya güvenlik koşulu oluşursa çalışmayı uygun şekilde durdurur.
Programı Başlatmadan Önce
Bir programı çalıştırmak yalnız MEMORY/AUTO modunu seçip Cycle Start düğmesine basmak değildir.
Başlatmadan önce en az şu bilgiler kontrol edilmelidir:
- Doğru O programı seçili mi?
- Program imleci doğru başlangıç bloğunda mı?
- Makine gerekli referans bilgisini taşıyor mu?
- Kullanılacak takım ve ofsetler doğru mu?
- Doğru iş parçası koordinatı seçilmiş mi?
- Takım, parça, ayna, fikstür ve tabla konumları güvenli mi?
- İş parçası ve takım doğru şekilde bağlanmış mı?
- Kapı ve diğer güvenlik koşulları sağlanmış mı?
- Single Block, Optional Stop ve Block Skip seçimleri nasıl?
- Feed Override ve Rapid Override hangi değerde?
- Ekranda alarm veya operatör mesajı var mı?
- İlk hareketin yönü ve hedef konumu kontrol edildi mi?
İlk denemede düşük Rapid Override, uygun Feed Override ve Single Block kullanılması hareketleri takip etmeyi kolaylaştırır. Bu kontroller hatalı bir programı güvenli hale getirmez; yalnız operatörün programı daha kontrollü izlemesine yardımcı olur.
Cycle Start
Cycle Start, seçili programın otomatik yürütülmesini başlatan düğmedir.
Düğme çoğunlukla yeşil renktedir ve üzerinde:
CYCLE STARTSTART- Çevrim başlangıç simgesi
bulunabilir.
Cycle Start’ın çalışabilmesi için kontrolün ve makinenin gerekli izinleri vermesi gerekir. Örneğin:
- MEMORY/AUTO modu seçili olmalıdır.
- Geçerli bir program seçilmiş olmalıdır.
- CNC alarm durumunda olmamalıdır.
- Acil durdurma devrede olmamalıdır.
- Kapı ve güvenlik kilitleri uygun durumda olmalıdır.
- Makine üreticisinin belirlediği hidrolik, yağlama, hava veya bağlama koşulları sağlanmalıdır.
Cycle Start’a basıldığında program başlamıyorsa düğmeye tekrar tekrar basmak yerine ekrandaki mod, alarm, mesaj ve makine durumları kontrol edilmelidir.
Cycle Start sonrasında ne izlenir?
Program başladıktan sonra operatör yalnız fiziksel makine hareketine bakmamalıdır. FANUC ekranında şu bilgiler de takip edilmelidir:
- Aktif O programı
- Çalıştırılan N sıra numarası
- ABS veya ALL konumları
- Distance To Go, varsa kalan hareket
- Aktif G kodları
- F ilerleme değeri
- S iş mili değeri
- T takım bilgisi
- Otomatik çalışma durumu
Ekranda STRT, RUN veya benzeri bir ifade programın yürütüldüğünü gösterebilir.
Feed Hold
Feed Hold, otomatik çalışma sırasında program ilerlemesini kontrollü olarak bekletmek için kullanılır.
Düğme üzerinde genellikle:
FEED HOLDHOLD- İlerleme bekletme simgesi
bulunur.
Feed Hold’a basıldığında eksen ilerlemesi uygun noktada yavaşlayarak durur. Program kaldığı noktada bekletilir. Koşullar uygun olduğunda Cycle Start ile çalışmaya devam edilebilir.
Ancak Feed Hold kullanıldığında:
- İş mili otomatik olarak durmayabilir.
- Soğutma sıvısı çalışmaya devam edebilir.
- Bazı yardımcı fonksiyonlar aktif kalabilir.
- Diş çekme veya kılavuz çekme gibi senkronize hareketler hemen durmayabilir.
- Bazı çevrimler güvenli bir ara noktaya kadar devam edebilir.
Bu davranış kontrol fonksiyonuna ve tezgâh üreticisinin yapılandırmasına bağlıdır.
Dikkat: Feed Hold, makineyi enerjisiz veya tamamen güvenli hale getirmez. Makine içine müdahale etmek için yalnız Feed Hold kullanılması yeterli değildir.
RESET
RESET, CNC’nin yürütmekte olduğu işlemi sıfırlamak veya sonlandırmak için kullanılan temel kontrol tuşudur.
RESET şu durumlarda kullanılabilir:
- Otomatik çalışmayı iptal etmek
- Uygun bir CNC alarmını temizlemek
- MDI girişini veya belirli bir işlemi sonlandırmak
- CNC’yi reset durumuna almak
- Program yürütmesini durdurmak
RESET sonrasında programın aynı noktadan güvenli şekilde devam edeceği varsayılmamalıdır.
RESET uygulandığında:
- Otomatik çalışma sonlanabilir.
- Bazı modal durumlar kontrolün reset durumuna dönebilir.
- Bazı M, S veya T fonksiyonları tezgâh üreticisine göre farklı davranabilir.
- İş mili veya soğutma sıvısı bazı makinelerde durabilir, bazılarında ayrı kontrol gerekebilir.
- Program imleci her kontrolde otomatik olarak program başına dönmeyebilir.
Devam etmeden önce aktif G kodları, takım, ofsetler, koordinatlar ve program konumu yeniden kontrol edilmelidir.
RESET ile Feed Hold arasındaki fark
- Feed Hold: Programı geçici olarak bekletir; uygun koşullarda Cycle Start ile devam edilebilir.
- RESET: Yürütülen işlemi sıfırlar veya iptal eder; yeniden başlatma öncesinde program durumu tekrar değerlendirilmelidir.
Normal bir kısa bekleme için Feed Hold, işlemi iptal etmek için RESET kullanılabilir. Tehlike durumunda ise makinenin acil durdurma prosedürü uygulanır.
Single Block
Single Block, programın kontrollü olarak blok blok yürütülmesini sağlar.
Fonksiyon açıkken:
- Cycle Start’a basılır.
- Kontrol bir program bloğunu yürütür.
- Blok tamamlandığında otomatik çalışma bekler.
- Sonraki blok için yeniden Cycle Start’a basılır.
Bu fonksiyon:
- Yeni bir programı kontrol etmek,
- Düzenlenmiş blokları incelemek,
- Takım değişimini izlemek,
- Eksen hareketlerinin hedeflerini doğrulamak,
- Programın ilk çalışmasını kontrollü yapmak
için yararlıdır.
Single Block her fiziksel hareketi tek tek durdurur mu?
Her zaman değil.
Tek bir program bloğunun içinde:
- Birden fazla makine işlemi,
- Sabit çevrim,
- Özel makro,
- Tezgâh üreticisine ait yardımcı hareket
bulunabilir. Kontrol, bu bloğun içindeki bütün işlemleri tamamladıktan sonra durabilir.
Bazı senkronize işlemlerde Single Block duruşu geçici olarak engellenebilir veya güvenli noktaya ertelenebilir.
Yaygın hata: Single Block açık olduğu için programdaki her hareketin otomatik olarak güvenli olduğunu düşünmek. Cycle Start’a basmadan önce sıradaki bloğun tamamı okunmalıdır.
Optional Stop
Optional Stop, programdaki M01 komutunun operatör tarafından etkinleştirilmesini veya yok sayılmasını sağlar.
Panelde:
OPTIONAL STOPOPT STOPM01
şeklinde gösterilebilir.
Optional Stop açıkken
Kontrol M01 bulunan bloğa ulaştığında program durur. Devam etmek için gerekli kontroller yapıldıktan sonra Cycle Start’a basılır.
Optional Stop kapalıyken
Kontrol M01 komutunda beklemeden programa devam eder.
Optional Stop şu amaçlarla kullanılabilir:
- Parça veya takım kontrolü yapmak
- Talaş durumunu incelemek
- Belirli bir işlemden önce operatör onayı almak
- İlk parça kontrolü gerçekleştirmek
M00 ile M01 aynı değildir:
M00: Programlanmış koşulsuz duruştur.M01: Yalnız Optional Stop seçimi açıkken uygulanır.
Optional Stop seçiminin program başlamadan önce yapılması önerilir. Bazı kontroller seçim değişikliğini çalışmakta olan program sırasında hemen değerlendirmeyebilir.
Block Skip
Block Skip, program satırının başında / işareti bulunan blokların atlanmasını sağlar.
Örnek:
/N120 M01;Block Skip açık olduğunda bu blok yürütülmeden geçilebilir. Block Skip kapalı olduğunda blok normal şekilde işlenir.
Panelde şu adlarla bulunabilir:
BLOCK SKIPBLOCK DELETE/BDT
“Block Delete” adı kullanılsa da program satırı CNC belleğinden silinmez. Yalnız otomatik çalışma sırasında atlanır.
Bazı FANUC kontrollerinde /1, /2 ve benzeri çoklu blok atlama seçenekleri bulunabilir. Bunlar opsiyona ve makine yapılandırmasına bağlıdır.
Dikkat: Block Skip güvenlik fonksiyonu olarak kullanılmamalıdır. Parça bağlama, takım güvenliği veya çarpışma önleme yalnız atlama anahtarına bırakılmamalıdır.
Feed Override
Feed Override, programlanmış ilerleme hızının operatör tarafından yüzdesel olarak ayarlanmasını sağlar.
Örneğin programda:
F200komutu bulunuyorsa Feed Override %50 seçildiğinde uygun bir ilerleme hareketi yaklaşık olarak programlanan değerin yarısıyla uygulanır.
Panelde genellikle:
%0%25%50%100%120
gibi değerler bulunabilir.
Feed Override:
- İlk program kontrolünde ilerlemeyi düşürmek,
- Hareketleri daha rahat izlemek,
- İşleme sırasında izin verilen operatör düzeltmesini yapmak
için kullanılabilir.
Ancak her hareket Feed Override’dan etkilenmez. Diş çekme, rigid tapping, bazı senkronize çevrimler veya üreticinin özel fonksiyonlarında yüzdesel ayar sınırlandırılabilir ya da devre dışı olabilir.
Feed Override’ın %0 konumu bazı makinelerde ilerlemeyi bekletebilir. Bunun bütün hareketleri güvenli şekilde durdurduğu varsayılmamalıdır.
Rapid Override
Rapid Override, hızlı hareketlerin yüzdesel hızını ayarlar.
Panelde yaygın olarak:
F0%25%50%100
seçenekleri bulunur.
Rapid Override özellikle programın ilk kontrolünde hızlı yaklaşma hareketlerini daha rahat izlemeyi sağlar.
F0, sıfır hareket anlamına gelmeyebilir. Genellikle makine üreticisi tarafından belirlenmiş düşük bir hızlı hareket seviyesidir.
Feed Override ile Rapid Override’ın görevleri farklıdır:
- Feed Override, programlanmış ilerleme hareketlerini etkiler.
- Rapid Override, hızlı hareketleri etkiler.
Programın hangi G koduyla hareket ettiğini bilmeden yalnız bir yüzdesel ayara güvenilmemelidir.
Programı Kontrollü Başlatma Örneği
Yeni veya düzenlenmiş bir programın ilk kontrolünde şu sıra uygulanabilir:
- Doğru programı çağırın.
- Program başlangıcını ve ilk hareketleri okuyun.
- Takım ve ofsetleri kontrol edin.
- MEMORY/AUTO modunu seçin.
- Single Block’u açın.
- Optional Stop ve Block Skip durumlarını kontrol edin.
- Rapid Override’ı düşük bir değere alın.
- Feed Override’ı uygun düşük değere ayarlayın.
- Konum ekranını açın.
- Cycle Start’a bir kez basın.
- Yürütülen bloğu ve makine hareketini izleyin.
- Sonraki Cycle Start öncesinde sıradaki bloğu okuyun.
Beklenmeyen bir durum oluşursa hareketin niteliğine göre Feed Hold, RESET veya acil durdurma prosedürü kullanılmalıdır.
Yaygın Hatalar
- Yanlış O programı seçiliyken Cycle Start’a basmak
- Programın ortasından modal durumları kontrol etmeden başlatmak
- Feed Hold sonrasında makinenin tamamen güvenli olduğunu düşünmek
- RESET sonrasında doğrudan Cycle Start’a basmak
- Single Block açıkken sıradaki bloğu okumamak
- Optional Stop ile M00’ı karıştırmak
- Block Skip seçimini kontrol etmemek
- F0’ın sıfır hız olduğunu varsaymak
- Feed Override’ın bütün hareketleri etkilediğini düşünmek
FANUC Notu
Cycle Start, Feed Hold ve Emergency Stop düğmeleri makine operatör panelindedir. Single Block, Optional Stop ve Block Skip kontrolleri fiziksel anahtar, ışıklı düğme veya ekran üzerindeki yazılımsal operatör paneli şeklinde olabilir.
FANUC 0-T, 0-TC, 0-M, 16/18/21, 0i-TC, 0i-MB, 0i-TF ve 0i-MF gibi kontrollerde temel çalışma mantığı benzerdir. Düğmelerin yeri ve bazı davranışlar tezgâh üreticisinin PMC ve güvenlik yapılandırmasına göre değişebilir.
Kısa Özet
- MEMORY/AUTO modu CNC belleğindeki seçili programı çalıştırır.
- Cycle Start program yürütmesini başlatır veya bekletilmiş çalışmayı sürdürür.
- Feed Hold programı geçici olarak bekletir ancak makineyi tamamen güvenli hale getirmez.
- RESET yürütülen işlemi sıfırlar veya iptal eder.
- Single Block programı blok blok kontrol etmeyi sağlar.
- Optional Stop açıkken
M01komutu programı durdurur. - Block Skip açıkken
/ile başlayan uygun bloklar atlanır. - Feed Override ilerleme, Rapid Override hızlı hareket yüzdesini ayarlar.
- F0 sıfır hız anlamına gelmeyebilir.
- Program çalıştırılmadan önce program, konum, ofset ve panel seçimleri doğrulanmalıdır.
Kendini Test Et
- Cycle Start’a basıldığında program başlamıyorsa hangi durumlar kontrol edilmelidir?
- Feed Hold ile RESET arasındaki temel fark nedir?
- Feed Hold sonrasında iş mili ve soğutma sıvısı mutlaka durur mu?
- Single Block neden her fiziksel hareketi ayrı ayrı durdurmayabilir?
M00ileM01arasındaki fark nedir?- Block Skip program satırını CNC belleğinden siler mi?
- Feed Override ve Rapid Override hangi hareketleri etkiler?
- F0 seçeneği neden sıfır hız olarak kabul edilmemelidir?
- RESET sonrasında neden doğrudan Cycle Start’a basılmamalıdır?
- İlk program kontrolünde hangi operatör seçimleri kullanılabilir?
