
Tahmini okuma süresi: 8 dakika
Bir CNC tezgâhının başına geçtiğinizde karşınıza çıkan ekran ve tuş takımı, o tezgâhı üreten firmanın değil, çoğunlukla ayrı bir kontrol üreticisinin ürünüdür. Türkiye’deki atölyelerde en sık karşılaşılan kontrol markalarından biri de FANUC’tur.
Bu sayfa, FANUC kontrol ünitesinin ne olduğunu, hangi serilerin nerede kullanıldığını ve FANUC’u öğrenirken hangi kavramların önce gelmesi gerektiğini açıklar. Belirli bir tuş veya kod anlatılmaz; amaç haritayı çıkarmaktır.
FANUC Kontrol Ünitesi Nedir?
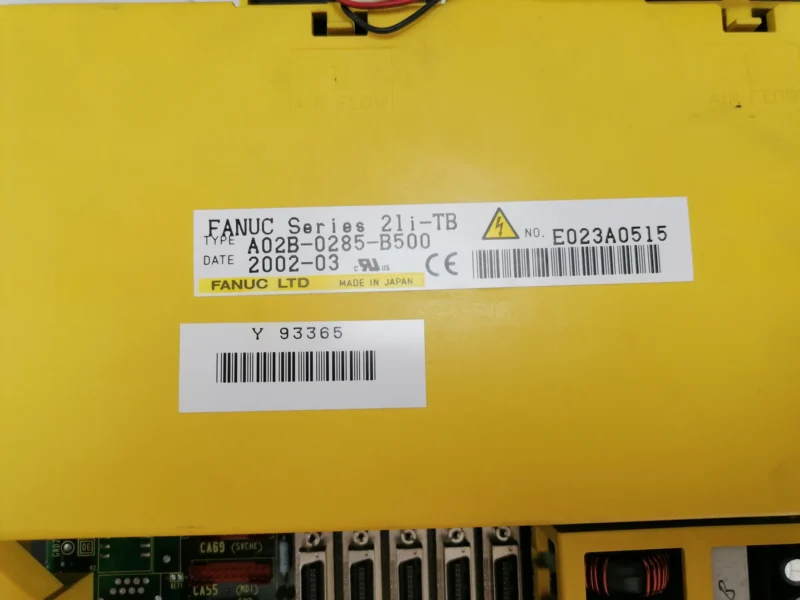
FANUC kontrol ünitesi; CNC programını okuyan, eksen ve iş mili hareketlerini yöneten, takım ve iş parçası ofsetlerini saklayan ve operatöre makinenin durumunu bildiren sistemdir.
Bir FANUC kontrolü özetle şunları yapar:
- Program bloklarını sırayla okur ve yorumlar.
- G, M, S, T ve F komutlarını işler.
- Servo ve iş mili sürücülerine hareket komutu verir.
- Konum, ofset, alarm ve çalışma durumu bilgilerini ekranda gösterir.
- Operatör panelinden gelen komutları değerlendirir.
- Program ve veri giriş/çıkış işlemlerini yürütür.
Kısaca kontrol ünitesi, program ile makinenin fiziksel hareketi arasındaki köprüdür.
Kontrol Üreticisi ile Tezgâh Üreticisi Aynı Şey Değildir
FANUC öğrenirken kavranması gereken en önemli tek fikir budur. Sahada yaşanan karışıklıkların büyük bölümü bu ayrımın bilinmemesinden kaynaklanır.
| FANUC’un belirlediği | Tezgâh üreticisinin belirlediği |
|---|---|
| Ekran grupları (POS, PROG, OFFSET/SETTING, SYSTEM, MESSAGE) | Operatör panelinin yerleşimi ve tuş görünümü |
| MDI klavyesi ve temel düzenleme tuşları | Ayna, punta, taret, magazin ve kapı fonksiyonları |
| Standart G kodları ve çevrimler | Bu fonksiyonları çağıran M kodlarının numaraları |
| Ofset tablolarının yapısı | Güvenlik kilitleri ve PMC mantığı |
| Alarm numaraları ve CNC alarmları | Makineye özel alarm ve operatör mesajları |
| Referansa dönüş mantığı | Referans yönü ve eksen sırası |
Bu tablonun pratik sonuçları şunlardır:
- Aynı FANUC 0i kontrolünü kullanan iki tezgâhın operatör panelleri birbirine benzemeyebilir.
- Bir makinede ayna sıkan M kodu, başka bir makinede farklı bir iş yapabilir.
- FANUC alarm kılavuzu CNC alarmını açıklar; makineye özel alarm için tezgâh üreticisinin kılavuzu gerekir.
- “FANUC’ta şöyle yapılır” bilgisi her zaman taşınabilir değildir; taşınabilir olan, kontrolün kendi ekran mantığıdır.
FANUC’u Öğrenirken Öne Çıkan Üç Özellik
1. Tornada G kod sistemi A, B ve C
FANUC torna kontrollerinde üç farklı G kod sistemi bulunabilir. Aynı numaralı G kodunun görevi sistemler arasında değişebilir.
En bilinen örnek azami iş mili devri sınırıdır: G kod sistemi A’da bu iş çoğunlukla G50 ile yapılırken, başka sistemlerde aynı görevi G92 üstlenebilir.
Bu nedenle başka bir FANUC tornadan alınan bir program, yalnız marka aynı olduğu için uyumlu kabul edilmemelidir.
2. Model adındaki T ve M harfleri
T: Torna tipi kontrolM: Freze veya işleme merkezi tipi kontrol
Örneğin FANUC 0i-TC bir torna kontrolü, FANUC 0i-MB ise bir işleme merkezi kontrolüdür. Bu ayrım yalnız isimde kalmaz; ofset tablolarının yapısı, çevrimler ve bazı G kodlarının anlamı da değişir.
Somut bir örnek: G98 ve G99 kodları freze kontrolünde çevrim geri dönüş düzlemini seçerken, torna G kod sistemi A’da ilerleme biçimiyle ilgilidir. Aynı numara, farklı görev.
3. Ofsetlerin ayrı tablolarda tutulması
FANUC, takım bilgisi ile iş parçası konumunu ayrı tablolarda saklar. Tornada Geometry ve Wear; frezede takım boyu (H), kesici yarıçap (D) ve Work Offset (G54-G59) tabloları birbirinden bağımsızdır.
Bu yapı esneklik sağlar ama bir sorumluluk da getirir: hangi tablodaki hangi satırın aktif olduğunu operatör takip etmek zorundadır. Programın çağırdığı numara ile tabloya girilen değer uyuşmuyorsa program doğru olsa bile takım yanlış yere gider.
FANUC Seri Haritası
Atölyede karşılaşabileceğiniz FANUC kontrolleri kabaca üç kuşağa ayrılabilir.
| Kuşak | Torna | Freze / İşleme merkezi | Tipik özellik |
|---|---|---|---|
| Eski nesil | 0-T, 0-TC | 0-M | Sade ekran, ağırlıklı fiziksel tuş, RS-232 |
| Orta nesil | 16T, 18T, 21T | 16M, 18M, 21M | Gelişmiş yazılım tuşları, Memory Card |
| 0i ailesi | 0i-T, 0i-TC, 0i-TF, 0i-TF Plus | 0i-M, 0i-MB, 0i-MF, 0i-MF Plus | Renkli LCD, gelişmiş grafik, yeni sürümlerde USB ve ağ |
Model adındaki ek harfler kontrolün neslini veya model grubunu belirtir. Ancak makinenin bütün özellikleri model isminden anlaşılamaz. Satın alınan FANUC opsiyonları ve tezgâh üreticisinin yapılandırması belirleyicidir.
Bir örnek: panelde USB yuvasının bulunması, o kontrolde USB üzerinden program aktarımının açık ve yapılandırılmış olduğu anlamına gelmez.
Her FANUC Kontrolünde Karşılaşacağınız Beş Ekran
Seri değişse de ekran grupları büyük ölçüde aynı kalır. Yeni bir FANUC kontrolüyle karşılaşan operatörün önce bu beş ekranı tanıması yeterlidir.
| Tuş | Ne gösterir? | Ne zaman kullanılır? |
|---|---|---|
POS | Eksen konumları (ABS, REL, ALL) | Manuel hareket, takım yaklaştırma, program izleme |
PROG | Program içeriği ve program listesi | Program yazma, arama, düzenleme, kontrol |
OFFSET/SETTING | Takım ve iş parçası ofsetleri, ayarlar | Takım ölçme, parça sıfırı alma, aşınma düzeltmesi |
SYSTEM | Parametre ve temel teşhis bilgileri | Çoğunlukla bakım; operatör seviyesinde yalnız okuma |
MESSAGE | Alarmlar, alarm geçmişi, operatör mesajları | Makine durduğunda ilk bakılacak ekran |
Bu beş tuşun yanına altıncı olarak GRAPH veya CUSTOM/GRAPH eklenebilir; grafik ve takım yolu ekranları buradan açılır.
FANUC Öğrenmeye Nereden Başlanır?
Yeni başlayan bir operatör için en verimli sıra, kod ezberlemekle değil kontrolü tanımakla başlar. Mentor CNC FANUC eğitim setinde izlenen sıra şudur:
- Kontrol ünitesi, ekran ve paneller — CNC ekranı, MDI klavyesi ve makine operatör paneli ayrımı
- Çalışma modları — EDIT, MEMORY/AUTO, MDI, JOG, HANDLE, REF/ZRN
- Referansa dönüş ve konum ekranları — ABS, REL, ALL ve manuel hareket
- Program yönetimi — O numarası, arama, INSERT, ALTER, DELETE
- Otomatik çalıştırma — Cycle Start, Feed Hold, Single Block, Optional Stop, Override
- Offset sistemleri — tornada Geometry/Wear, frezede H, D ve G54-G59
- G/M kodları ve çevrim kontrolü — modal durumlar, G96/G97, G70-G76, G81-G89
- Alarm ve teşhis ekranları — alarm okuma, alarm geçmişi, operatör/servis sınırı
- Program transferi ve yedekleme — I/O Channel, RS-232, Memory Card, USB, DNC
- Grafik, Dry Run ve yeniden başlatma — programı güvenli şekilde doğrulama
Bu sıranın mantığı şudur: önce nerede olduğunuzu okumayı, sonra ne yaptığınızı kontrol etmeyi, en sonda programı doğrulamayı öğrenirsiniz.
Sık Sorulan Sorular
FANUC öğrenen bir operatör başka marka kontrol kullanabilir mi?
Tuş adları ve ekran düzeni değişir, ancak temel işlem mantığı marka fark etmeksizin benzerdir: mod seçilir, program çağrılır, ofset girilir, kontrollü başlatılır. FANUC’ta bu mantığı kuran bir operatör diğer kontrollere daha hızlı uyum sağlar.
Eski FANUC 0-T öğrenmek bugün işe yarar mı?
Evet. Eski kontrollerin ekranları sadedir ama kavramlar aynıdır: O numarası, Geometry/Wear, referansa dönüş, modal G kodları. Ayrıca bu kontroller sanayide hâlâ yaygın biçimde çalışıyor.
Bir FANUC programını başka bir FANUC tezgâhına doğrudan atabilir miyim?
Doğrudan uyumlu kabul edilmemelidir. G kod sistemi, çevrim formatı, takım-ofset yapısı ve özellikle M kodları iki makine arasında farklı olabilir. Program aktarıldıktan sonra içeriği baştan sona kontrol edilmeli ve kontrollü denenmelidir.
Operatör parametre değiştirebilir mi?
Başlangıç seviyesinde hayır. Parametre, PMC/Ladder, servo ve spindle ayarları, APZ/APC ve referans parametreleri bakım veya servis konusudur. Operatör bu ekranları görüntüleyebilir, değer yazmamalıdır.
Kısa Özet
- FANUC kontrol ünitesi, program ile makine hareketi arasındaki köprüdür.
- Kontrol üreticisi ile tezgâh üreticisinin sorumluluğu ayrıdır; M kodları ve panel yerleşimi tezgâha aittir.
- Torna kontrollerinde G kod sistemi A, B veya C kullanılabilir; aynı numara farklı görev taşıyabilir.
- Model adındaki
Ttorna,Mfreze/işleme merkezi kontrolünü belirtir. - Ofsetler ayrı tablolarda tutulur; aktif satırı takip etmek operatörün sorumluluğudur.
- Seri değişse de POS, PROG, OFFSET/SETTING, SYSTEM ve MESSAGE ekranları ortaktır.
- Panelde bir yuvanın bulunması, ilgili fonksiyonun açık olduğu anlamına gelmez.
Ekran düzeni, tuş adı veya bazı fonksiyonlar FANUC kontrol serisine ve tezgâh üreticisinin yapılandırmasına göre farklılık gösterebilir. Kendi FANUC kontrolünüzün ve tezgâhınızın kullanım kılavuzunu esas alın.
