
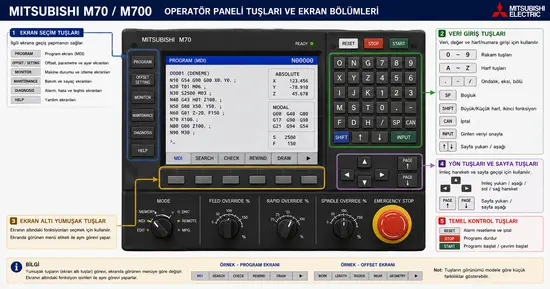
Bu rehber, Mitsubishi M70/M700 kontrol ünitesindeki panel tuşlarını ve işleme merkezi sisteminde kullanılan G kodlarını tek sayfada toplar. İki ana bölümden oluşur: (1) Kontrol panelindeki tuşlar ve (2) M70/M700 işleme merkezi G kodları. Önemli bir not: Mitsubishi M70/M700 kontrolü aynı olsa bile fiziksel tuşlar, yumuşak tuş isimleri ve ekran menüleri tezgah üreticisinin PLC, panel ve yazılım ayarlarına göre değişebilir. Özellikle OFFSET, WORK OFFSET, PROGRAM, FILE, COPY, MEASURE ve CALC gibi seçenekler bazı makinelerde ayrı tuş değil, ekran altındaki yumuşak tuş olarak bulunabilir.
Bölüm 1 — Kontrol panelindeki tuşlar
1. Ekran seçim tuşları
MONITOR — Makinenin ve çalışan programın durumunu izler. Ekranda genellikle aktif program numarası, çalışan satır, X/Y/Z eksen konumları, iş mili devri, ilerleme, aktif takım, aktif M/S/T/B komutları, alarm/duruş mesajları ve kalan hareket görünür. Program çalıştırılırken en çok kullanılan ekrandır; Program Restart işleminde de önce MONITOR, ardından RESEARCH menüsüne girilir. Sayaç alanları (mevcut/iş parçası/makine/program konumu, kalan komut, restart konumu vb.) kullanıcı parametreleriyle belirlenebilir.
SETUP — İşleme öncesinde gerekli verileri ve kullanıcı ayarlarını hazırlar (takım telafileri, iş parçası sıfırları, sayaclar, ortak değişkenler, kullanıcı parametreleri, giriş-çıkış ve program aktarım cihazı seçimi). Servis parametre ekranıyla karıştırılmamalı; operatör yalnızca yetkili olduğu değerleri değiştirmelidir.
EDIT — CNC programı oluşturma ve düzenleme: yeni program açma, satır yazma/ekleme, yanlış satır değiştirme, satır/program silme, program arama ve kopyalama. Program çalışırken EDIT ekranındaki değişiklikler dikkatle yapılmalıdır. Belirli satırdan başlatmada MONITOR → MODE AUTO → EDIT sırası kullanılır.
DIAGNOSIS — Makinenin giriş-çıkış ve sistem durumunu kontrol eder: PLC giriş/çıkışları, limit sinyalleri, sensör durumları, Cycle Start ve kapı sinyali, takım magazini sinyalleri, servo/iş mili durumları, haberleşme bilgileri. Çoğunlukla arıza arama ve teknik servis amaçlıdır; operatör değerleri okuyabilir ama sinyalleri zorla açıp kapatmamalıdır.
MAINTENANCE — Bakım ve servis işlemlerine ulaşır: parametreler, sistem bilgileri, yedekleme, PLC/servo/iş mili bilgileri, batarya durumu, sürüm bilgileri, alarm geçmişi. Bu bölüm operatör ekranından çok teknik servis ekranıdır; parametre değişiklikleri makinenin çalışma şeklini değiştirebilir. Mitsubishi kılavuzu, makine üreticisinin talimatlarının genel kontrol kılavuzundan öncelikli olduğunu belirtir.
OFFSET / TOOL OFFSET — Takım telafi değerlerini görüntüler ve girer: takım boyu, takım yarıçapı/çapı, Geometry, Wear, H ve D telafi numaraları. Örneğin T1→H1, T2→H2; programda G43 H2 yazıldığında H2 alanındaki takım boyu kullanılır. Takım çapı/yarıçapı genellikle D alanında tutulur.
WORK OFFSET — İş parçası koordinat sıfırlarını görüntüler ve ayarlar: G54–G59 koordinat sistemleri ve her birinde X, Y, Z (varsa A/B/C) değerleri. Örneğin G54 birinci mengene, G55 ikinci mengene, G56 ayrı fikstür. Mitsubishi programlama kılavuzu G54–G59 u ayrı iş parçası koordinat sistemleri olarak tanımlar.
PROGRAM — CNC programlarını görüntüler, seçer ve yönetir: program listesini açma, O numarasıyla arama, seçme, içerik görüntüleme, düzenleme, başa alma, silme/kopyalama. Örn. O1000, O1001, O2000 bu ekranda listelenir. FILE — NC hafızası ile harici cihazlar (NC MEMORY, CF CARD, IC CARD, USB, bilgisayar, DNC) arasındaki dosya işlemlerini yönetir: program alma/gönderme/kopyalama/silme, dosya adı değiştirme, cihaz içeriği görüntüleme.
2. Veri giriş ve düzenleme tuşları

INPUT — Yazılan değeri veya seçilen işlemi kontrol ünitesine kabul ettirir: parametre/takım telafisi/G54 değeri girme, program numarası kabul, Program Restart araması başlatma, seçilen M/S/T komutunu çalıştırma. Program Restart MSTB History ekranında INPUT a basıldığı anda seçilen komut çalışabilir — örn. M3 seçilirse iş mili dönmeye, M8 seçilirse soğutma açılmaya başlayabilir.
INSERT — Yeni karakter, kelime veya program satırı ekler; mevcut satırı değiştirmez. Örn. N20 G17 G90; ile N30 M30; arasına N25 G40 G49 G80; eklenebilir. ALTER — Mevcut program kelimesini/satırını yenisiyle değiştirir; doğru satır yazılıp ALTER kullanılır (bazı panellerde CHANGE/REPLACE/MODIFY). DELETE — Seçili karakteri, kelimeyi, satırı veya dosyayı siler; etkisi bulunduğunuz ekrana göre değişir (program içinde bir karakter/komut/satır; program listesinde programın tamamı). Bu nedenle imlecin nerede olduğu mutlaka kontrol edilmelidir.
EOB (End of Block) — Program satırının bittiğini bildirir; ekranda ; olarak görünür (örn. N10 G21;). RESET — Aktif işlemi iptal eder, alarmı sıfırlar veya program yürütmesini durdurur; FEED HOLD ile aynı değildir (FEED HOLD geçici durdurur, RESET iptal edebilir). M700 Handbook, RESET sonrasında program yürütme konumunun program başlangıcına dönebileceğini belirtir. SHIFT — Bir tuş üzerindeki ikinci karakteri/fonksiyonu seçer (bilgisayar Shift tuşu gibi). CAN (Cancel) — Yazılmakta olan, henüz INPUT ile onaylanmamış girişi temizler; çalışan programı iptal etmez (bunun için RESET).
Ok tuşları — İmleci ekranda hareket ettirir: program satırları arasında gezinme, M/S/T listesinden seçim, parametre/G54 alanı seçme, dosya listesinde program seçme. Program Restart Type 3 yönteminde istenen satıra ok tuşlarıyla gelinir. Sayfa tuşları (PAGE UP/DOWN) — Uzun liste ve ekranlarda sayfa değiştirir. Ok tuşları satır satır, sayfa tuşları ekran ekran hareket eder.
3. Ekran altı yumuşak tuşları
Yumuşak tuşların görevi sabit değildir; ekranın altındaki yazı hangi görevi gösteriyorsa tuş o an o görevi yapar (aynı fiziksel tuş bir ekranda SEARCH, başka ekranda COPY olabilir).
SEARCH — Program/dosya içinde belirli bilgiyi arar (O program numarası, N sıra numarası, belirli komut, dosya adı). TOP SEARCH — Programın/dosyanın başlangıcını bulur; programı başa alma ve Restart Type 2 de program seçimi için kullanılır. FILE SET — Dosya listesinden seçilen programı ilgili giriş alanına aktarır (elle yazma hatasını azaltır). RESEARCH — Program Restart için durulan noktayı araştırır; genellikle MONITOR → RESEARCH → TYPE 1/TYPE 2 sırası izlenir (normal arama tuşundan farklıdır).
TYPE 1 — Kontrol ünitesinin programın kaldığı yeri otomatik bulmasını sağlar; operatör program/N/satır/blok numarası girmez. Kaynak, Type 1 i daha kolay ve daha güvenli restart yöntemi olarak tanımlar. TYPE 2 — Operatörün seçtiği programı, satırı veya bloğu restart noktası olarak belirler; program seçilir, satır/blok girilir, arama başlatılır. Type 1 e göre daha fazla program bilgisi ister ve yanlış satır seçme riski daha yüksektir.
MSTB HISTORY — Programın restart noktasına kadar çalıştırdığı yardımcı komut geçmişini gösterir: M (yardımcı komutlar), S (iş mili devri), T (takım), B (ikinci yardımcı fonksiyonlar). Örn. S1500, T6, M3, M8 gibi geçmiş komutlar görülebilir; operatör gerekli olanları seçer. INPUT verildiği anda seçilen komutun çalışabileceği unutulmamalıdır. COPY — Program/dosyayı başka yere kopyalar (MEMORY→USB, USB→MEMORY, MEMORY→CF CARD, O1000→O1001); kaynak ve hedef cihaz karıştırılmamalıdır.
INPUT (yumuşak tuş) — Fiziksel INPUT ile benzer, ekrana bağlı çalışır: harici cihazdan NC hafızasına veri alma, seçilen dosyayı yükleme, ölçülen değeri tabloya yazma, seçimi onaylama. OUTPUT — CNC içindeki veriyi harici cihaza gönderir (NC MEMORY→USB/CF CARD/bilgisayar): program/takım/parametre yedekleme, iş parçası sıfırlarını dışarı aktarma. DELETE (yumuşak tuş) — Bulunduğu ekrana göre dosya/program/satır siler veya seçili telafi değerini temizler.
MEASURE — Mevcut makine konumuna göre takım veya iş parçası telafi değerini hesaplayıp kaydeder: takım boyu ölçme, G54 X/Y/Z değeri alma, prob ölçüm sonucunu kaydetme. Örn. takım parça üstüne temas ettirilip Z0 ile MEASURE uygulanırsa kontrol G54 Z kaydırmasını hesaplayabilir (davranış üreticiye göre değişir). CALC (Calculate) — Girilen/mevcut değere matematiksel işlem uygular: değere ekleme/çıkarma, kenar bulucu yarıçapı veya mastar kalınlığını hesaba katma, iki kenarın orta noktasını bulma. İşaret yönü kontrol edilmeden kullanılmamalıdır.
Panel tuşları kısa özet tablosu
| Tuş | Temel görevi |
|---|---|
| MONITOR | Çalışmayı ve aktif programı izler |
| SETUP | Kullanıcı ve işleme ayarlarına ulaşır |
| EDIT | Program oluşturur ve düzenler |
| DIAGNOSIS | Sinyal ve sistem durumlarını gösterir |
| MAINTENANCE | Servis ve bakım ekranlarını açar |
| OFFSET | Takım telafilerini gösterir |
| WORK OFFSET | G54–G59 parça sıfırlarını gösterir |
| PROGRAM | Programları seçer ve yönetir |
| FILE | Dosya ve cihaz işlemlerini yönetir |
| INPUT | Değeri veya işlemi onaylar |
| INSERT | Yeni veri ekler |
| ALTER | Mevcut veriyi değiştirir |
| DELETE | Seçili veriyi siler |
| EOB | Program satırını bitirir |
| RESET | İşlemi veya programı iptal eder |
| SHIFT | İkinci karakteri seçer |
| CAN | Henüz girilmemiş değeri iptal eder |
| SEARCH | Program veya dosya arar |
| TOP SEARCH | Programın başlangıcını bulur |
| FILE SET | Seçilen dosyayı giriş alanına aktarır |
| RESEARCH | Restart noktası araştırmasına girer |
| TYPE 1 | Restart yerini otomatik bulur |
| TYPE 2 | Restart yerini operatör belirler |
| MSTB HISTORY | Geçmiş M, S, T ve B komutlarını gösterir |
| COPY | Dosya veya program kopyalar |
| OUTPUT | CNC den harici cihaza veri gönderir |
| MEASURE | Ölçüm değerini hesaplayıp kaydeder |
| CALC | Sayısal hesaplama/düzeltme yapar |
Bölüm 2 — Mitsubishi M70/M700 G kodları
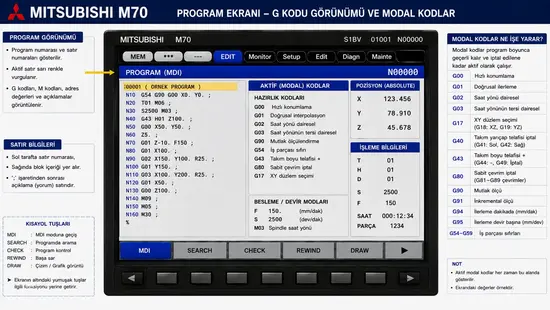
Programlama kılavuzunda işleme merkezi sistemi için verilen ana G kodları aşağıdadır. Bazı kodlar opsiyoneldir; kontrol yazılımına ve makine üreticisinin ayarına bağlı olarak kullanılamayabilir. Kılavuz ayrıca aynı gruptaki birden fazla G kodu yazılırsa son yazılanın geçerli olduğunu ve makine üreticisinin özel G kodu makroları tanımlayabileceğini belirtir.
Hareket ve interpolasyon kodları
| G kodu | Görevi |
|---|---|
| G00 | Hızlı konumlandırma |
| G01 | Doğrusal kesme hareketi |
| G02 | Saat yönünde dairesel interpolasyon |
| G03 | Saat yönünün tersinde dairesel interpolasyon |
| G02.1 / G03.1 | Tip 1 spiral veya konik interpolasyon |
| G02.3 / G03.3 | Üssel fonksiyon interpolasyonu (pozitif/negatif) |
| G02.4 / G03.4 | Üç boyutlu dairesel interpolasyon |
| G05 | Yüksek hızlı işleme veya yüksek doğruluk kontrolü |
| G05.1 | Yüksek hızlı yüksek doğruluk kontrolü veya kama fonksiyonu |
| G06.2 | NURBS interpolasyonu |
| G07 | Farazi eksen interpolasyonu |
| G07.1 / G107 | Silindirik interpolasyon |
| G12.1 / G112 | Polar koordinat interpolasyonu açma |
| G13.1 / G113 | Polar koordinat interpolasyonunu iptal |
Bekleme ve hareket kontrol kodları
| G kodu | Görevi |
|---|---|
| G04 | Belirli süre bekleme |
| G08 | Yüksek doğruluk kontrolü |
| G09 | Bir blok sonunda tam durdurma |
| G22 / G23 | Gezinme öncesi darbe/hareket kontrolü açma/iptal |
| G60 | Tek yönlü konumlandırma |
| G61 | Tam durdurma kontrol modu |
| G61.1 | Yüksek doğruluk kontrolü açma |
| G61.2 | Yüksek doğruluklu kama interpolasyonu |
| G62 | Otomatik köşe bindirme |
| G63 | Kılavuz çekme modu |
| G63.1 / G63.2 | Normal / ters senkron kılavuz çekme |
| G64 | Sürekli kesme modu |
Düzlem ve ölçü sistemi kodları
| G kodu | Görevi |
|---|---|
| G15 / G16 | Polar koordinat komutunu kapatma / açma |
| G17 | X-Y düzlemini seçme |
| G18 | Z-X düzlemini seçme |
| G19 | Y-Z düzlemini seçme |
| G20 / G21 | İnç / milimetre ölçü sistemi |
| G90 / G91 | Mutlak / artışlı koordinat programlama |
Referans ve koordinat kodları
| G kodu | Görevi |
|---|---|
| G27 | Referans konumunun doğruluğunu kontrol |
| G28 | Birinci referans noktasına dönüş |
| G29 | G28 sonrası başlangıç konumuna dönüş |
| G30 | 2./3./4. referans noktasına dönüş |
| G30.1–G30.6 | Tanımlı takım değiştirme konumlarına dönüş |
| G52 | Lokal koordinat sistemi oluşturma |
| G53 | Makine koordinat sisteminde hareket |
| G54–G59 | İş parçası koordinat sistemleri 1–6 |
| G54.1 | Genişletilmiş iş parçası koordinatları |
| G92 | Koordinat sistemi ayarlama |
| G92.1 | İş parçası koordinat sistemi ön ayarı |
Takım telafisi kodları
| G kodu | Görevi |
|---|---|
| G38 / G39 | Yarıçap telafi vektörü / köşe yayı |
| G40 | Takım yarıçap telafisini iptal |
| G41 / G42 | Yarıçap telafisi — hareket yönünün solu / sağı |
| G43 / G44 | Pozitif / negatif takım boy telafisi |
| G49 | Takım boy telafisini iptal |
| G43.1 | Takım ekseni yönünde boy telafisi |
| G43.4 / G43.5 | Takım merkez noktası kontrolü Tip 1 / Tip 2 |
| G45 / G46 | Takım konumu kaydırmasını artırma / azaltma |
| G47 / G48 | Kaydırmayı iki kat artırma / azaltma |
| G40.1 / G41.1 / G42.1 | Normal çizgi kontrolü iptal / sol / sağ |
Normal çizgi kontrolü (G40.1/G41.1/G42.1) bazı makinelerde opsiyoneldir; M700 Handbook, bu özellik bulunmadığında bu komutların program hatası oluşturacağını belirtir.
Ölçekleme, ayna ve koordinat döndürme
| G kodu | Görevi |
|---|---|
| G50 / G51 | Ölçeklemeyi iptal / açma |
| G50.1 / G51.1 | G kodu ayna görüntüsünü iptal / açma |
| G68 / G69 | Koordinat döndürme / 3B koordinat dönüşümü açma / iptal |
Özel kesme ve delik işleme çevrimleri
| G kodu | Görevi |
|---|---|
| G12 / G13 | Saat yönü / tersinde dairesel cep kesme |
| G34 | Cıvata deliği dairesi özel çevrimi |
| G35 | Açılı çizgi özel çevrimi |
| G36 | Yay biçimli özel çevrim |
| G37 | Otomatik takım boyu ölçümü |
| G37.1 | Izgara biçimli özel çevrim |
| G70–G79 | Kullanıcıya/üreticiye ait sabit çevrimler |
| G73 | Kısa geri çekmeli (kademeli) delme |
| G74 | Ters kılavuz çekme çevrimi |
| G75 | Dairesel kesme çevrimi |
| G76 | Hassas delik büyütme çevrimi |
| G80 | Aktif delik işleme çevrimini iptal |
| G81 | Basit delme veya punta delme |
| G82 | Beklemeli delme veya düz havşa |
| G83 | Gagalayarak derin delme |
| G84 | Kılavuz çekme |
| G85 | Bara veya delik büyütme |
| G86 | İş mili durdurmalı delik büyütme |
| G87 | Ters yönde delik büyütme |
| G88 | Manuel geri çekmeli delik büyütme |
| G89 | Beklemeli delik büyütme |
| G98 / G99 | Çevrim sonunda başlangıç / R seviyesine dönüş |
İlerleme ve iş mili kodları
| G kodu | Görevi |
|---|---|
| G93 | Ters zamanlı ilerleme |
| G94 | Dakikada ilerleme |
| G95 | Devir başına ilerleme |
| G96 / G97 | Sabit yüzey hızı kontrolü açma / iptal |
G96 ve G97 daha çok torna sistemlerinde yaygın olsa da kılavuzun ortak özelliklerinde yer alabilir; makine modelinin bu özelliği desteklemesi gerekir.
Programlı veri girişi ve makro kodları
| G kodu | Görevi |
|---|---|
| G10 / G11 | Program içinden parametre/telafi/koordinat verisi girme / iptal |
| G65 | Bir defalık kullanıcı makrosu çağırma |
| G66 / G66.1 | Modal kullanıcı makrosu çağırma A / B |
| G67 | Modal makro çağırmayı iptal |
| G100–G255 | Parametreyle tanımlanabilen kullanıcı G kodu makroları |
Ölçme kodları
| G kodu | Görevi |
|---|---|
| G31 | Atlama veya ölçüm hareketi |
| G31.1 / G31.2 / G31.3 | Çok adımlı atlama girişi 1 / 2 / 3 |
Bu kodlar genellikle prob, takım ölçme sensörü veya temas algılama işlemlerinde kullanılır.
Alt program çağırma: M98, M99 ve M198
M70/M700’de sık tekrarlanan işlemler (aynı cep, aynı delik grubu, kademeli dalma) ayrı bir program olarak saklanır ve ana programdan M98 ile çağrılır. Alt programın son satırı M99‘dur ve işlem, çağıran programda M98’den sonraki satırdan devam eder. Bir alt program başka bir alt programı çağırabilir; bu iç içe çağırma en fazla 8 seviye olabilir.
| Format | Adres | Anlamı |
|---|---|---|
M98 P_ H_ L_ ; | P | Çağrılacak program numarası (en fazla 8 hane). Yazılmazsa aynı program içinde çağırma yapılır; bu yalnız bellek ve MDI modunda mümkündür. |
| H | Alt programın başlayacağı N satır numarası (en fazla 5 hane). Yazılmazsa programın başından başlar. | |
| L | Tekrar sayısı (1–9999). Yazılmazsa 1 kez çalışır, L0 yazılırsa hiç çalışmaz. | |
M98 <dosya adı> L_ ; | <> | Program numarası yerine dosya adıyla çağırma (uzantı dahil en fazla 32 karakter). |
M99 ; | Çağıran programa, M98’den sonraki satıra dönüş. | |
M99 P_ ; | P | Çağıran programda belirtilen N numaralı satıra dönüş. |
M98 P1000 L3 ; satırı, alt programı art arda üç kez çağıran üç ayrı M98 P1000 ; satırıyla aynı işi yapar.
Örnek: kanalı 5 pasoda derinleştirmek
Aşağıdaki örnekte alt program her çağrıldığında 1 mm daha derine dalar ve kanalı gidip gelerek işler. Değerler gösterim amaçlıdır; takım, ilerleme ve paso derinliği kendi işinize göre belirlenmelidir.
O0010 ;                     (ana program)
G90 G54 G00 X0. Y0. ;
Z5. ;
G01 Z0. F200 ;
M98 P1000 L5 ;              (O1000'i 5 kez calistir)
G90 G00 Z50. ;
M30 ;

O1000 ;                     (alt program)
G91 G01 Z-1. F100 ;         (artisli 1 mm dalma)
G90 G01 X80. F300 ;         (kanal boyunca git)
X0. ;                       (geri gel)
M99 ;
Alt program bittiğinde son geçerli modlar (burada G90 ve G01) ana programda da geçerli kalır. Kontrol, modal bilgide ana program ile alt program arasında ayrım yapmaz. Bu yüzden alt programdan dönüşte G90/G91 ve G00/G01 durumunu ana programda tekrar yazmak iyi bir alışkanlıktır.
H ile aynı program içindeki bir bölümü çağırmak
O0020 ;
G90 G54 G00 X0. Y0. ;
M98 H100 ;                  (bu programdaki N100 bolumunu calistir)
G00 Z50. ;
M30 ;
N100 G00 Z5. ;              (cagrilan bolum)
...
M99 ;                       (M98 H100'den sonraki satira don)
M198: harici cihazdaki programı alt program olarak çağırmak
M198 P_ L_ ; veya M198 <dosya adı> L_ ; biçimi, veri sunucusu gibi harici bir cihazda saklanan programı alt program olarak çalıştırır. Hafızası küçük tezgâhlarda uzun CAM programlarını çalıştırmak için kullanılır.
- M198 ile H (satır numarasından çağırma) kullanılamaz.
- M198 yalnız bellekteki veya MDI’daki bir programdan verilebilir.
- Harici cihazdaki programın içinde tekrar M198 bulunursa P230 alarmı oluşur.
- Harici dosyada, baştaki ilk satır sonu karakterine kadar olan kısım okunmaz ve çalıştırılmaz. İlk satıra işleme komutu yazmayın.
Alt programla ilgili dikkat edilecekler
- P230: İç içe çağırma 8 seviyeyi aştı.
- P232: Çağrılan program bulunamadı. Program numarasını, harici cihazın takılı olup olmadığını ve alt program saklama yeri ayarını kontrol edin.
- Program numaraları dosya adı olarak saklanır.
M98 P100veyaM98 P0100yazıldığında baştaki sıfır atlanır ve “100” aranır. “0100” adlı bir dosyayı çağırmak içinM98 <0100> ;yazılmalıdır. - Yalnız
M98 P_ ;veyaM99 ;içeren satırda tek blok modunda durma olmaz. Satırda başka bir adres (ör.X100. M98 P100 ;) varsa durur. - Ana programda M99 kullanılırsa program başa döner ve sürekli tekrar eder.
M99 P_ ;ile dönüşte kontrol satır numarasını aradığı için zaman kaybı olur.- Şekilli rotasyon (
M98 I_ J_ K_ P_ L_), alt programdaki şekli bir merkez etrafında döndürerek tekrarlar. Bu fonksiyon opsiyondur ve G68 koordinat döndürme ile aynı anda kullanılamaz.
Köşe pahı ve köşe yuvarlama: ,C ve ,R
M70’te iki doğrusal hareketin kesiştiği köşeye, köşe noktası hesaplamadan pah veya radyüs verilebilir. Komut, köşeye gelen ilk satırın sonuna yazılır:
| Format | Anlamı |
|---|---|
G01 X_ Y_ ,C_ ; | Köşeye pah. Değer, köşe noktasından pahın başladığı ve bittiği noktaya olan uzunluktur. |
G01 X_ Y_ ,R_ ; | Köşeye verilen yuvarlatma radyüsü. |
Virgül önemlidir: virgülsüz yazılan C, C ekseni komutu olarak, virgülsüz R ise R adresi olarak okunur.
Örnek
G90 G54 G00 X0. Y0. ;
G01 X100. ,C5. F300 ;       (X100 Y0 koseye 5 mm pah)
Y60. ,R8. ;                 (X100 Y60 koseye R8 yuvarlama)
X0. ;
Program, profil köşeleri keskinmiş gibi yazılır. Pah ve radyüs kontrol tarafından eklenir; bir sonraki satır, köşenin hayali kesişme noktasından başlıyormuş gibi hesaplanır. Örnekteki ölçüler gösterim amaçlıdır.
Kurallar ve alarmlar
- Aynı satırda hem ,C hem ,R varsa sonra yazılan geçerli olur.
- Takım yarıçap telafisi (G41/G42), pah veya radyüs uygulanmış şekle göre hesaplanır.
- Ölçekleme (G51) aktifse pah ve radyüs değeri de ölçeklenir.
- P381: Pah/radyüs satırından sonra yay (G02/G03) geldi. Bu, tezgâhta “köşe pahı/köşe yuvarlama II” opsiyonu yoksa oluşur. Temel fonksiyon yalnız iki doğrusal hareket arasında çalışır.
- P382: Pah/radyüs satırından sonraki satırda hareket komutu yok. Sonraki satır G01 ile bir eksen hareketi olmalıdır.
- P383: Pahın veya radyüsün yazıldığı satırdaki hareket, pah/radyüs değerinden kısa.
- P384: Sonraki satırdaki hareket, pah/radyüs değerinden kısa.
