
Tahmini okuma süresi: 6 dakika
Bu Derste Ne Öğreneceğiz?
Bu derste:
- FANUC CNC kontrol ünitesinin temel bölümlerini,
- CNC ekranı ile makine operatör paneli arasındaki farkı,
- MDI klavyesini,
- fonksiyon ve yazılım tuşlarını,
- ekrandaki temel durum bilgilerini,
- farklı FANUC serilerinde karşılaşılabilecek görünüm farklılıklarını
öğreneceğiz.
Bu eğitim CNC tornalama veya frezeleme işlemini değil, FANUC kontrol ünitesinin nasıl kullanıldığını öğretir.
FANUC CNC Kontrol Ünitesi Nedir?

FANUC kontrol ünitesi, CNC tezgâhına girilen programları okuyan, eksen hareketlerini yöneten ve operatöre tezgâhın durumu hakkında bilgi veren kontrol sistemidir.
Operatör, kontrol ünitesi üzerinden:
- Programları görüntüler ve yönetir.
- Konum bilgilerini takip eder.
- Takım ve iş parçası ofsetlerini girer.
- Çalışma modunu seçer.
- Programı başlatır, durdurur veya kontrollü şekilde ilerletir.
- Alarm ve operatör mesajlarını inceler.
- Program ve bazı operatör verilerini harici ortama aktarır.
FANUC 0-T, 0-TC, 16T, 18T, 21T ve 0i-TC gibi kontroller tornalarda; FANUC 0-M, 16M, 18M, 21M, 0i-MB ve 0i-MF gibi kontroller ise freze ve dik işleme merkezlerinde görülebilir.
Eski ve yeni kontrollerin ekran tasarımı farklı olsa da temel FANUC kullanım mantığı büyük ölçüde ortaktır.
Kontrol Panelinin Üç Temel Bölümü
Bir FANUC kontrollü CNC tezgâhında operatörün karşısındaki paneli üç ana bölümde inceleyebiliriz:
- CNC ekranı
- MDI klavyesi
- Makine operatör paneli
Bu bölümler yan yana veya ayrı yerlerde bulunabilir.
1. CNC Ekranı
CNC ekranı, kontrol ünitesindeki bilgilerin görüntülendiği bölümdür.
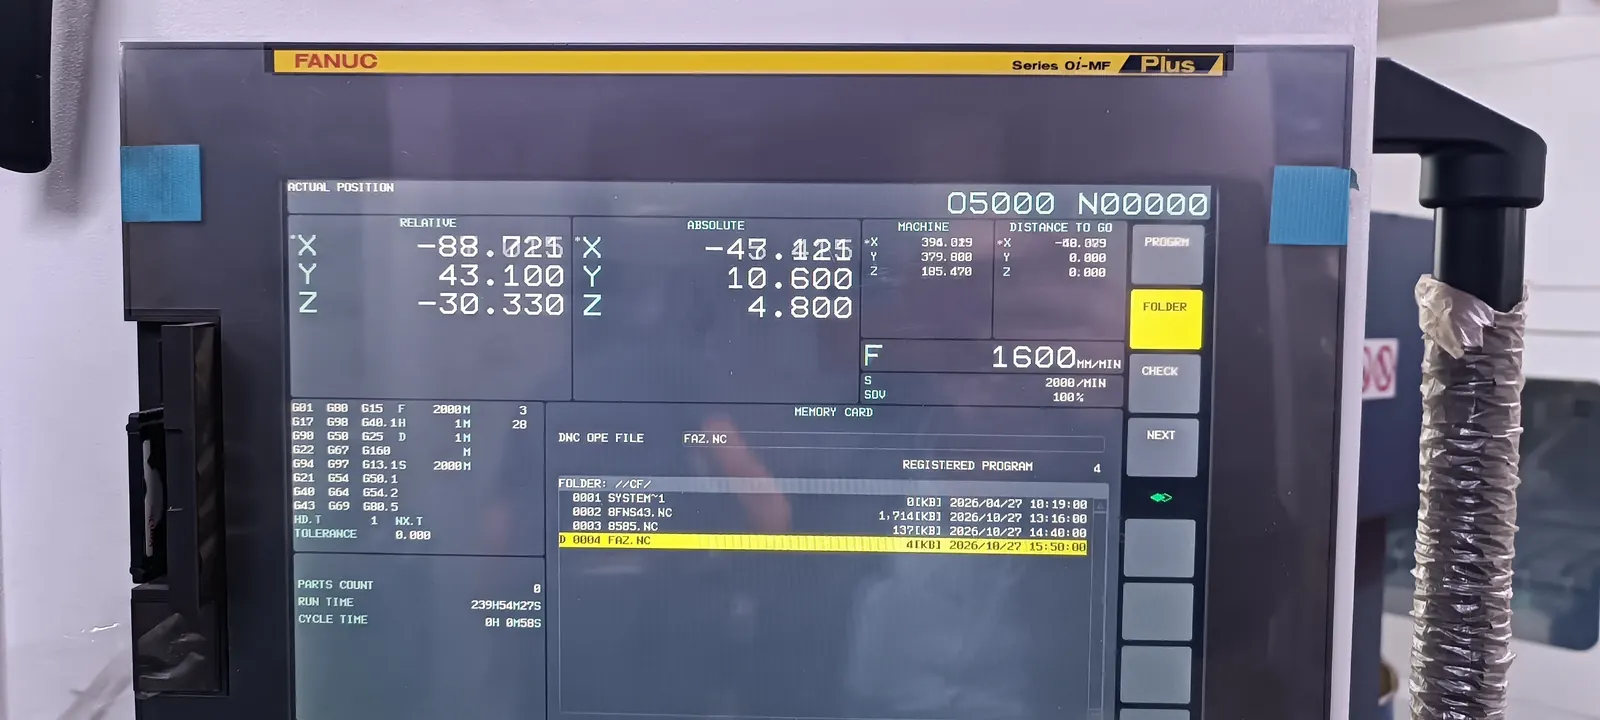
Ekranda seçilen sayfaya göre şu bilgiler görülebilir:
- Aktif program numarası
- Çalıştırılan sıra numarası
- Eksen konumları
- Aktif G kodları
- Aktif M, S, T ve F bilgileri
- Takım ve iş parçası ofsetleri
- Program listesi
- Alarm ve operatör mesajları
- Grafik veya takım yolu
- Çalışma modu
- Programın çalışma durumu
Örneğin ekranda O0100 görülüyorsa bu, seçili programın numarasıdır. N120 gibi bir ifade ise programın belirli bir sıra numarasını gösterir.
Ekranın bir bölümünde MEM, MDI, EDIT veya JOG gibi aktif çalışma modu gösterilebilir. Program çalışırken STRT, bekletildiğinde HOLD, alarm oluştuğunda ise ALM benzeri durum ifadeleri görülebilir.
Bu ifadelerin konumu ve gösterim biçimi kontrol serisine göre değişebilir.
Eski ve yeni FANUC ekranları
FANUC Series 0, 16, 18 ve 21 gibi eski kontrollerde daha küçük, sınırlı renk kullanan veya CRT tipinde ekranlarla karşılaşılabilir.
FANUC 0i-TC ve 0i-MB gibi kontrollerde daha gelişmiş LCD ekranlar ve ekranın alt kısmında yazılım tuşları bulunur. FANUC 0i-TF, 0i-MF ve 0i-F Plus sınıfı daha yeni kontrollerde ekran tasarımı daha gelişmiş olabilir.
Ekran değişse de operatörün aradığı temel bilgiler aynıdır:
- Hangi moddayım?
- Hangi program seçili?
- Hangi blok çalışıyor?
- Eksenler nerede?
- Tezgâhta alarm var mı?
- Hangi takım ve ofset aktif?
2. MDI Klavyesi
MDI, “Manual Data Input” yani “manuel veri girişi” anlamına gelir.

MDI klavyesi program, ofset, ayar ve sayısal komutların kontrol ünitesine girilmesini sağlar.
Klavye üzerinde genellikle şu tuş grupları bulunur:
Harf ve sayı tuşları
Program yazarken kullanılan G, M, X, Y, Z, U, W, S, T, F, N ve O gibi adresler ile sayısal değerler bu bölümden girilir.
Örneğin:
G00 X100. Z50.satırı MDI klavyesi kullanılarak yazılabilir.
INPUT tuşu
Girilen bir değeri ilgili ekrana kaydetmek veya giriş alanına aktarmak için kullanılır.
INPUT ile program düzenlemede kullanılan INSERT aynı görevde değildir. INPUT daha çok ekranlara değer girmek ve veri girişini onaylamak için kullanılır.
EOB tuşu
EOB, “End of Block” yani “blok sonu” anlamına gelir. Program satırının tamamlandığını belirtir.

Ekranda çoğunlukla ; işareti şeklinde görünür.
INSERT, ALTER ve DELETE
Bu tuşlar program düzenleme sırasında kullanılır:
INSERT: Yeni kelime veya blok ekler.ALTER: Seçili ifadeyi değiştirir.DELETE: Seçili ifadeyi veya bloğu siler.
Bu işlemler Ders 4’te ayrıntılı olarak ele alınacaktır.
CAN tuşu
Yanlış yazılmış veya henüz kaydedilmemiş girişin iptal edilmesinde kullanılır.
CURSOR ve PAGE tuşları
- CURSOR tuşları ekrandaki seçim alanını hareket ettirir.
- PAGE tuşları sayfalar arasında ilerlemeyi sağlar.
Bazı kontrollerde klasik yön tuşları, bazı modellerde ise farklı simgeler kullanılabilir.
RESET tuşu
RESET tuşu makine operatör panelinde değil, MDI klavyesi üzerinde bulunur. Çoğu FANUC klavyesinde sağ üst bölgededir.
RESET, CNC’nin yürüttüğü işlemi sıfırlamak, bazı çalışma durumlarını sonlandırmak veya uygun alarmları temizlemek için kullanılır.
Emergency Stop ise tehlikeli bir durumda makine hareketini acil olarak durdurmak için kullanılan güvenlik butonudur ve makine operatör panelinde bulunur.
RESET, acil durdurma butonunun yerine kullanılmaz. Acil durdurma da normal program durdurma yöntemi değildir.
3. Fonksiyon Tuşları
Fonksiyon tuşları, kontrol ünitesindeki ana ekran gruplarını açar.
Yaygın fonksiyon tuşları şunlardır:
POS: Konum ekranlarıPROG: Program ekranıOFFSET/SETTING: Ofset ve ayar ekranlarıSYSTEM: Sistem ve temel teşhis bilgileriMESSAGE: Alarm ve mesaj ekranlarıGRAPHveyaCUSTOM/GRAPH: Grafik ve özel ekranlar
Örneğin eksen konumlarını görmek isteyen bir operatör POS, programı görüntülemek isteyen bir operatör ise PROG tuşunu kullanır.
Her FANUC kontrolünde bütün tuşlar aynı isimle bulunmayabilir. Bazı ekranlara önce bir fonksiyon tuşuyla, ardından ekranın altındaki yazılım tuşlarıyla ulaşılır.
4. Soft Key – Yazılım Tuşları
Soft key veya yazılım tuşları, ekranın alt kısmında bulunan ve görevleri açık olan sayfaya göre değişen tuşlardır.
Örneğin POS ekranında şu seçenekler görülebilir:
- ABS
- REL
- ALL
- HNDL
- OPRT
Program ekranında ise seçenekler çalışma moduna göre değişir. Birinci seviyede çoğunlukla şu tuşlar bulunur:
- PRGRM
- DIR (program listesi)
- CHECK
- CURRNT
- NEXT
- OPRT
Program arama işlemleri birinci seviyede değil, genellikle OPRT menüsünün altında bulunur:
- O SRH — program numarası arama
- N SRH — sıra numarası arama
- F SRH — dosya arama
- REWIND — program başına dönüş
Bu ayrım önemlidir: OPRT menüsüne girmeden arama tuşları ekranda görünmeyebilir. Tuş adları ve sıraları FANUC serisine ve çalışma moduna göre değişir; kendi kontrolünüzün kılavuzunu esas alın.
Buradaki önemli nokta şudur: Fiziksel tuş aynı yerde durur ancak tuşun görevi, üzerinde ekranda gösterilen yazıya göre değişir.
Bazı işlemlerde sağ ok veya devam simgesi kullanılarak ikinci ve üçüncü yazılım tuşu gruplarına geçilir.
Yaygın hata: Ekranın altındaki seçenekleri okumadan alışkanlıkla aynı fiziksel tuşa basmak. Yazılım tuşunun görevi açık olan ekrana göre değişebilir.
5. Makine Operatör Paneli
Makine operatör paneli, CNC ekranı ve MDI klavyesinden farklıdır. Tezgâhın manuel ve otomatik çalıştırma kontrollerinin önemli bir bölümü burada bulunur.

Panel üzerinde aşağıdaki düğme ve anahtarlarla karşılaşılabilir:
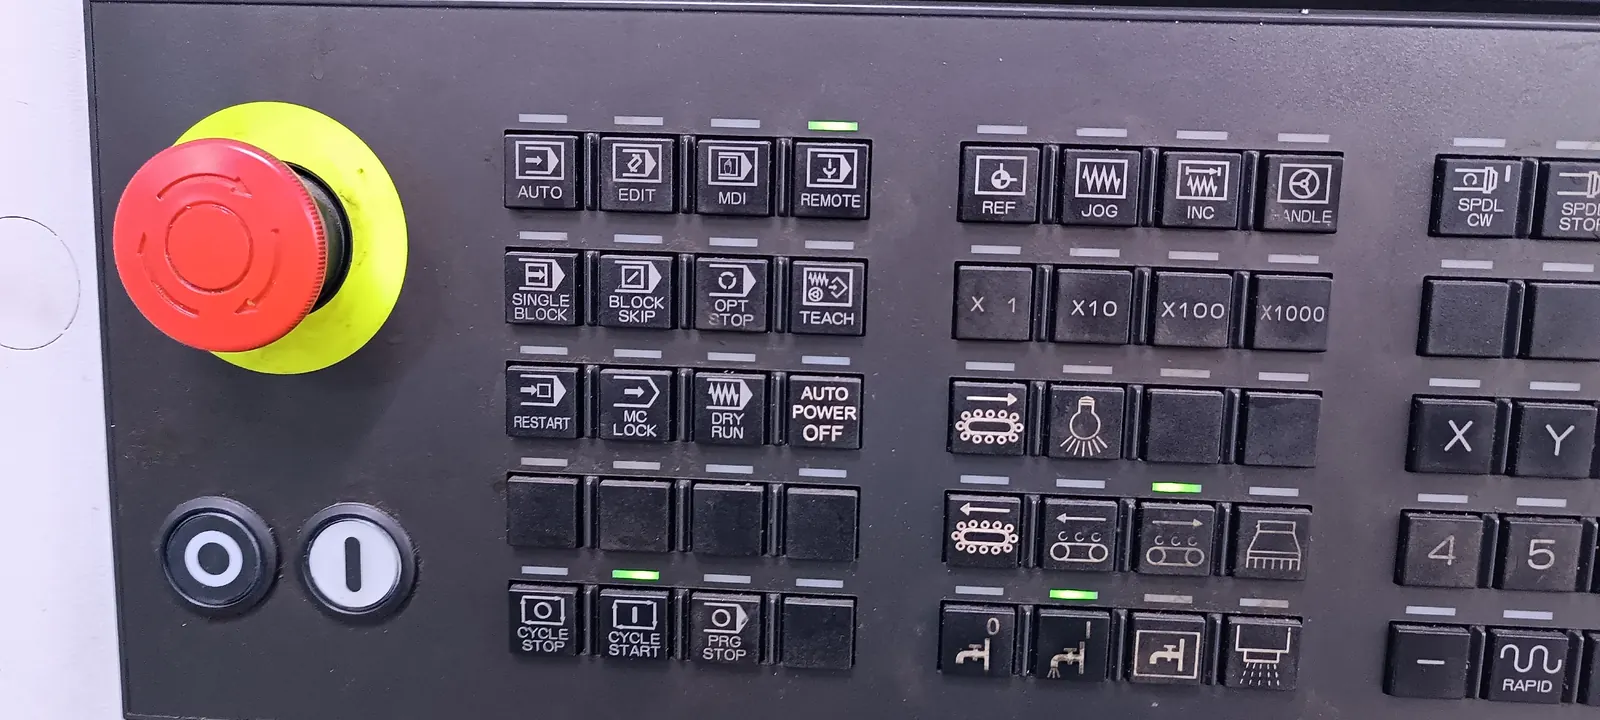
- Çalışma modu seçimi
- Cycle Start
- Feed Hold
- Emergency Stop
- Eksen seçimi
- JOG hareket tuşları
- El çarkı kademe seçimi
- Feed Override
- Rapid Override
- Spindle Start ve Spindle Stop
- Single Block
- Optional Stop
- Block Skip
- Soğutma sıvısı kontrolü
- Kapı, ayna, punta veya takım değiştirme kontrolleri
FANUC, CNC kontrol sistemini sağlar; makine operatör panelinin yerleşimi ve bazı fonksiyonları ise tezgâh üreticisi tarafından yapılandırılır. Bu nedenle aynı FANUC 0i kontrolünü kullanan iki farklı makinenin operatör panelleri aynı görünmeyebilir.
FANUC Panelini Okuma Alışkanlığı
Herhangi bir işlem yapmadan önce şu bilgileri kontrol etmek iyi bir operatör alışkanlığıdır:
- Aktif çalışma modu nedir?
- Seçili program hangisidir?
- Tezgâhta alarm veya mesaj var mı?
- Eksen konumları güvenli mi?
- Aktif takım ve ofset bilgisi doğru mu?
- Feed ve Rapid Override hangi değerdedir?
- Single Block, Optional Stop veya Block Skip açık mı?
Bu kontroller, yanlış modda işlem yapma veya beklenmeyen program hareketi riskini azaltır.
FANUC Notu
T ve M harfleri FANUC model adlarında çoğunlukla kontrolün kullanım alanını belirtir:
T: Torna tipi kontrolM: Freze veya işleme merkezi tipi kontrol
Örneğin FANUC 0i-TC torna kontrolü, FANUC 0i-MB ise işleme merkezi kontrolüdür. Ancak model adı tek başına makinenin bütün özelliklerini göstermez. Opsiyonlar ve tezgâh üreticisinin yapılandırması ayrıca önemlidir.
Ekran düzeni, tuş adı veya bazı fonksiyonlar FANUC kontrol serisine ve tezgâh üreticisinin yapılandırmasına göre farklılık gösterebilir. Kendi FANUC kontrolünüzün ve tezgâhınızın kullanım kılavuzunu kontrol edin.
Kısa Özet
- FANUC paneli; CNC ekranı, MDI klavyesi ve makine operatör panelinden oluşur.
- CNC ekranı program, konum, ofset, alarm ve çalışma durumu bilgilerini gösterir.
- MDI klavyesi harf, sayı ve komut girişinde kullanılır.
- Fonksiyon tuşları ana ekran gruplarını açar.
- Yazılım tuşlarının görevi açık olan ekrana göre değişir.
- Makine operatör panelinin yerleşimi tezgâh üreticisine göre farklı olabilir.
- RESET ile Emergency Stop aynı işlevde değildir.
- FANUC serileri farklı görünse de temel çalışma mantığı büyük ölçüde ortaktır.
Kendini Test Et
- CNC ekranı ile makine operatör paneli arasındaki temel fark nedir?
POSvePROGfonksiyon tuşları hangi ekranları açar?- Soft key tuşlarının görevi neden sabit değildir?
- MDI klavyesindeki EOB tuşu neyi belirtir?
- RESET ile Emergency Stop arasındaki fark nedir?
- FANUC model adındaki T ve M harfleri genellikle neyi ifade eder?
- Kontrol panelinde işlem yapmadan önce hangi durum bilgileri kontrol edilmelidir?
