Giriş
Bugün metal, plastik, ahşap ve kompozit parçaların büyük bölümü CNC makineleriyle üretiliyor. Bir atölyede kapağı kapalı, içinde takımın kendi kendine dolaştığı, operatörün ekrana baktığı bir tezgah görüyorsanız CNC’ye bakıyorsunuz demektir. Bu yazıda CNC’nin ne olduğunu, ne demek olduğunu, nereden geldiğini, 3 eksenden 5 eksene nasıl geliştiğini ve bir CNC makinesinin içinde hareketin nasıl doğduğunu sade bir dille anlatıyoruz. Yazı, meslek lisesi ve MYO öğrencileri ile mesleğe yeni başlayan operatörler için hazırlandı; daha ileri konulara giriş niteliğindedir.
CNC Nedir, CNC Ne Demek?
CNC, İngilizce Computer Numerical Control ifadesinin kısaltmasıdır. Harf harf açılımı şöyledir:
- C — Computer (bilgisayar)
- N — Numerical (sayısal)
- C — Control (kontrol)
Türkçeye Bilgisayarlı Sayısal Kontrol olarak çevrilir; bazı ders kitaplarında “Bilgisayar Destekli Nümerik Kontrol” biçimi de kullanılır. Kısaltma İngilizce harf okunuşuyla, yani “si-en-si” diye okunur. Türkçede “ce-ne-ce” diye okunduğunu duymazsınız; atölyede, okulda ve ilanlarda herkes “si-en-si” der. Ancak yazılışı her zaman CNC’dir; okunduğu gibi yazılmaz. Google’da okunuşuyla yapılan aramalar, bu İngilizce–Türkçe karışıklığından kaynaklanır ve aranan şey aynıdır: CNC.
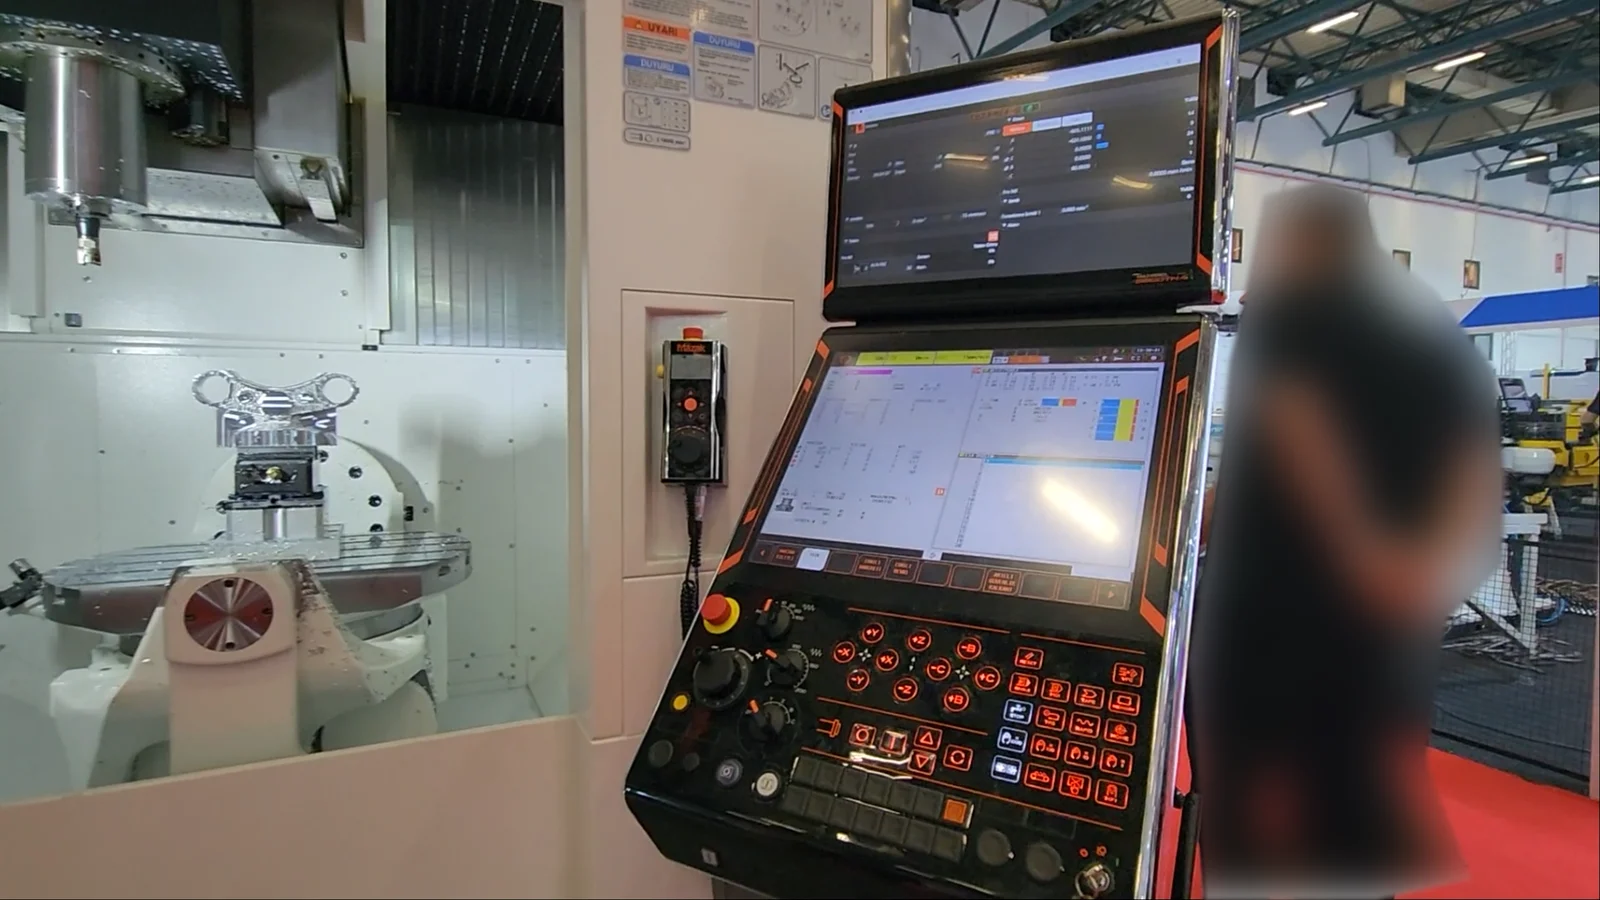
Tanımı tek cümlede verelim: CNC, bir takım tezgahının hareketlerinin sayılar, harfler ve sembollerden oluşan kodlu bir program aracılığıyla, tezgahın içindeki bir bilgisayar tarafından yönetilmesidir. Kesici takımın nereye gideceği, hangi hızda döneceği, ne kadar ilerleyeceği önceden yazılmış programla belirlenir. Operatör kolu çevirmez; programı hazırlar, parçayı bağlar, sıfır noktalarını alır ve süreci izler.
Buradaki iki kelime kritiktir:
- Sayısal (Numerical): Hareketler koordinatlarla, yani sayılarla tarif edilir. “X50 Z-20” gibi bir komut, takımın gideceği noktayı kesin olarak söyler.
- Bilgisayarlı (Computer): Bu sayılar bir kontrol ünitesi (tezgahın bilgisayarı) tarafından okunur, yorumlanır ve motor sinyallerine dönüştürülür. Program bellekte saklanır; durdurulabilir, düzeltilebilir, kaldığı yerden sürdürülebilir.
CNC Makinesi Nedir? CNC Makineleri Ne İşe Yarar?
CNC makinesi, bilgisayarlı sayısal kontrolle çalışan her türlü üretim makinesinin genel adıdır. Günlük dilde “CNC makinesi”, “CNC tezgahı” ve “CNC tezgah” aynı şeyi anlatır. Teknik yazımda tornalama ve frezeleme gibi talaşlı imalat makineleri için tezgah kelimesi tercih edilir; lazer, plazma, router ve 3B yazıcılar için ise “makine” daha yaygındır.
CNC makineleri ne işe yarar sorusunun kısa cevabı: teknik resimdeki parçayı, insan elinin ulaşamayacağı tekrarlanabilirlikle ve hızla fiziksel parçaya dönüştürmek. Bir mil, bir dişli, bir kalıp çekirdeği, bir uçak gövde parçası, bir implant; hepsi önce bir çizim, sonra bir program, en sonunda CNC makinesinde işlenmiş bir parçadır.
NC Nedir? NC ile CNC Arasındaki Fark
CNC’den önce NC (Numerical Control – Sayısal Kontrol) vardı. NC tezgahlarda program delikli kâğıt şeride kodlanır, şerit bir okuyucudan geçirilir ve her blok okunduğu anda tezgaha iletilirdi. Kontrol ünitesinde bellek yoktu; programı değiştirmek için yeni şerit delmek gerekirdi. Mantık röleler ve sabit elektronik devrelerle kuruluydu.
CNC’de ise kontrol ünitesinin içinde bir bilgisayar ve bellek vardır. Program tezgahta saklanır, ekranda düzenlenir, grafikte denenir, bilgisayardan aktarılır. Bugün “NC tezgah” dendiğinde de aslında çoğu zaman CNC kastedilir; saf NC tezgahlar müzelik hâle gelmiştir.
| NC | CNC | |
|---|---|---|
| Program taşıyıcı | Delikli şerit | Bellek, USB, ağ (DNC) |
| Programı düzenleme | Yeni şerit delme | Ekranda düzenleme |
| Kontrol mantığı | Sabit devre / röle | Yazılım (mikroişlemci) |
| Simülasyon | Yok | Grafik ekranda takım yolu |
| Telafi ve çevrimler | Çok sınırlı | Takım telafisi, hazır çevrimler, makro |
CNC’nin Tarihçesi: Kopya Frezeden 5 Eksene
1940’lar: Problem helikopter palasıydı
İkinci Dünya Savaşı sonrasında uçak ve helikopter parçaları, kopya (şablonlu) frezelerde üretilmesi çok zor olan karmaşık eğrilere sahipti. ABD’de Parsons Corporation’ın başındaki John T. Parsons ve baş mühendisi Frank L. Stulen, helikopter rotor palası profillerinin koordinatlarını delikli kart makineleriyle hesaplattı ve bu koordinat tablolarını kullanarak freze tablasını iki operatörle eş zamanlı hareket ettirdi. Bu, “işleme hareketini hesaplanmış sayılarla yönetme” fikrinin ilk uygulamasıydı. Dikkat edin: CNC’yi doğuran ihtiyaç, daha ilk günden savunma ve havacılık sanayinden geldi.
1948–1952: ABD Hava Kuvvetleri ve MIT
1948’de Parsons, ABD Hava Kuvvetleri’nden konik uçak kanat parçaları için bir sözleşme aldı; servo kontrol kısmı için MIT Servomekanizma Laboratuvarı alt yüklenici oldu. Proje 1952’de MIT’de, üç eksenli bir Cincinnati Hydrotel freze tezgahının delikli şeritle kumanda edilmesiyle sonuçlandı. Bu tezgah ilk çalışan sayısal kontrollü takım tezgahı olarak kabul edilir. Parsons’ın “takım tezgahını konumlandırmak için motor kontrollü aparat” patenti 1958’de verildi.
Not: Bazı Türkçe ders notlarında 1952’deki MIT tezgahı “torna” olarak geçer. Kaynaklar bunun bir dik freze (Cincinnati Hydrotel) olduğunu gösterir.
1950’ler: Japonya’da NC ve dil standartları
MIT, ardından NC programlamayı kolaylaştıran APT dilini geliştirdi. Japonya’da Fujitsu bünyesinde 1955’te kurulan NC geliştirme ekibi 1956’da Japon özel sektörünün ilk NC ve servo sistemini üretti; bu ekip 1972’de bağımsız bir şirket olarak FANUC adını aldı. G ve M kodlarının bugün kullandığımız biçimi de bu dönemde şekillenmeye başladı ve daha sonra EIA RS-274 ile ISO 6983 standartlarında tanımlandı.
1960’lar–1970’ler: Bellek, mikroişlemci ve CNC
1960’ların sonunda ROM bellek kontrol ünitelerine girdi ve program tezgahta saklanabilir oldu. 1970’lerde minibilgisayar, ardından mikroişlemci kontrol ünitesinin içine yerleşti: CNC doğdu. Programı ekranda düzenleme, grafikte deneme, kesici yarıçap telafisi ve hazır çevrimler bu dönemin kazanımlarıdır. FANUC ilk CNC’sini 1972’de duyurdu. Bu dönemin tezgahları ağırlıklı olarak 3 eksenli frezeler (X, Y, Z) ve 2 eksenli tornalardı (X, Z).
1980’ler: 3 eksenden 4 eksene
CAD/CAM yazılımlarının yaygınlaşmasıyla tasarımdan doğrudan takım yolu üretilmeye başlandı. Bu dönemde parçaların dört tarafını tek bağlamada işleme ihtiyacı doğdu ve dik işleme merkezlerine 4. eksen eklendi: tablaya bağlanan bir divizör (NC döner tabla, A ekseni) parçayı 90° veya istenen açıda döndürür, üç eksen her yüzü sırayla işler. Divizörlü tezgahlar, kalıpçılıkta ve seri parça üretiminde bağlama sayısını azaltarak hem süreyi hem hatayı düşürdü. Aynı mantıkla tornalarda C ekseni (iş milinin açısal konumlanması) ve tahrikli takım ortaya çıktı: torna artık parçanın alnına ve çevresine delik delip kanal açabiliyordu.
1990’lar–2000’ler: Yarı simültane ve 5 eksen
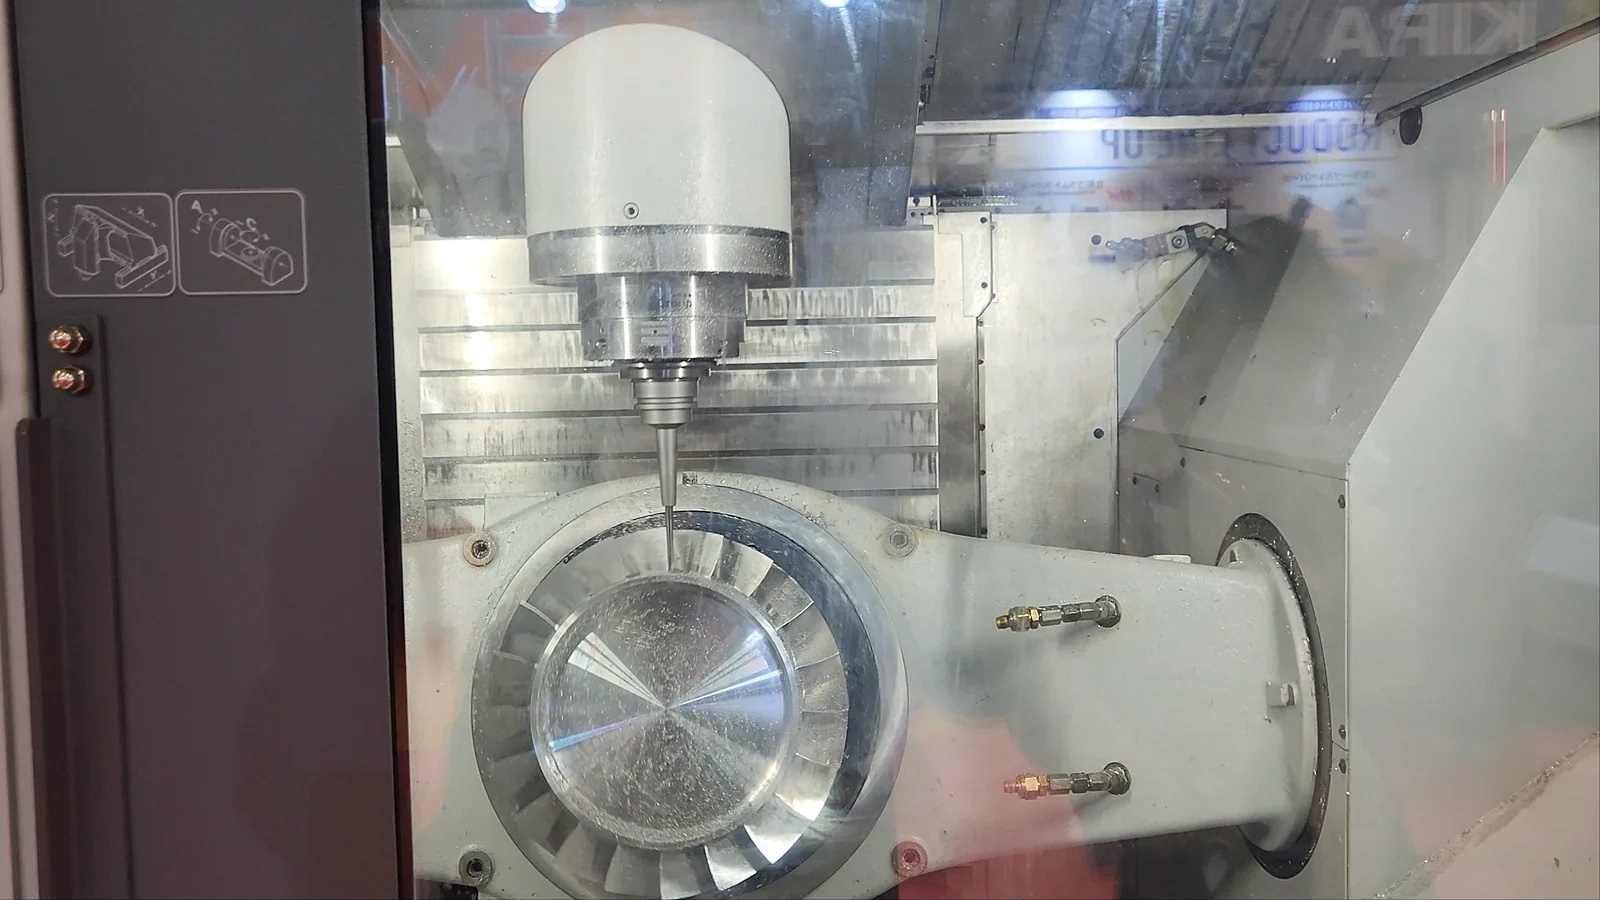
1990’larda ve 2000’lerde özellikle savunma sanayi, havacılık ve enerji sektörlerinin karmaşık parçaları (türbin kanatları, uçak yapısal parçaları, silah sistemi gövdeleri, implantlar) tek bağlamada beş yüzden ve eğik açılardan işleme gerektirdi. Önce 3+2 eksen (yarı simültane, “4,5 eksen” diye de anılır) yaygınlaştı: döner tabla ve devrilen tabla parçayı istenen açıya konumlar, sonra üç eksen işler; dönüş eksenleri kesme sırasında hareket etmez. Ardından 5 eksen simültane işleme geldi: X, Y, Z ile birlikte iki döner eksen (A/B ve C) kesme sırasında aynı anda hareket eder; takım, eğri yüzeyi sürekli dik açıyla takip eder. Kontrol üniteleri bu dönemde takım ucu noktası kontrolü (TCP/RTCP), yüksek hızlı işleme (bakış ileri / look-ahead) ve çarpışma kontrolü gibi özellikleri standart hâle getirdi.
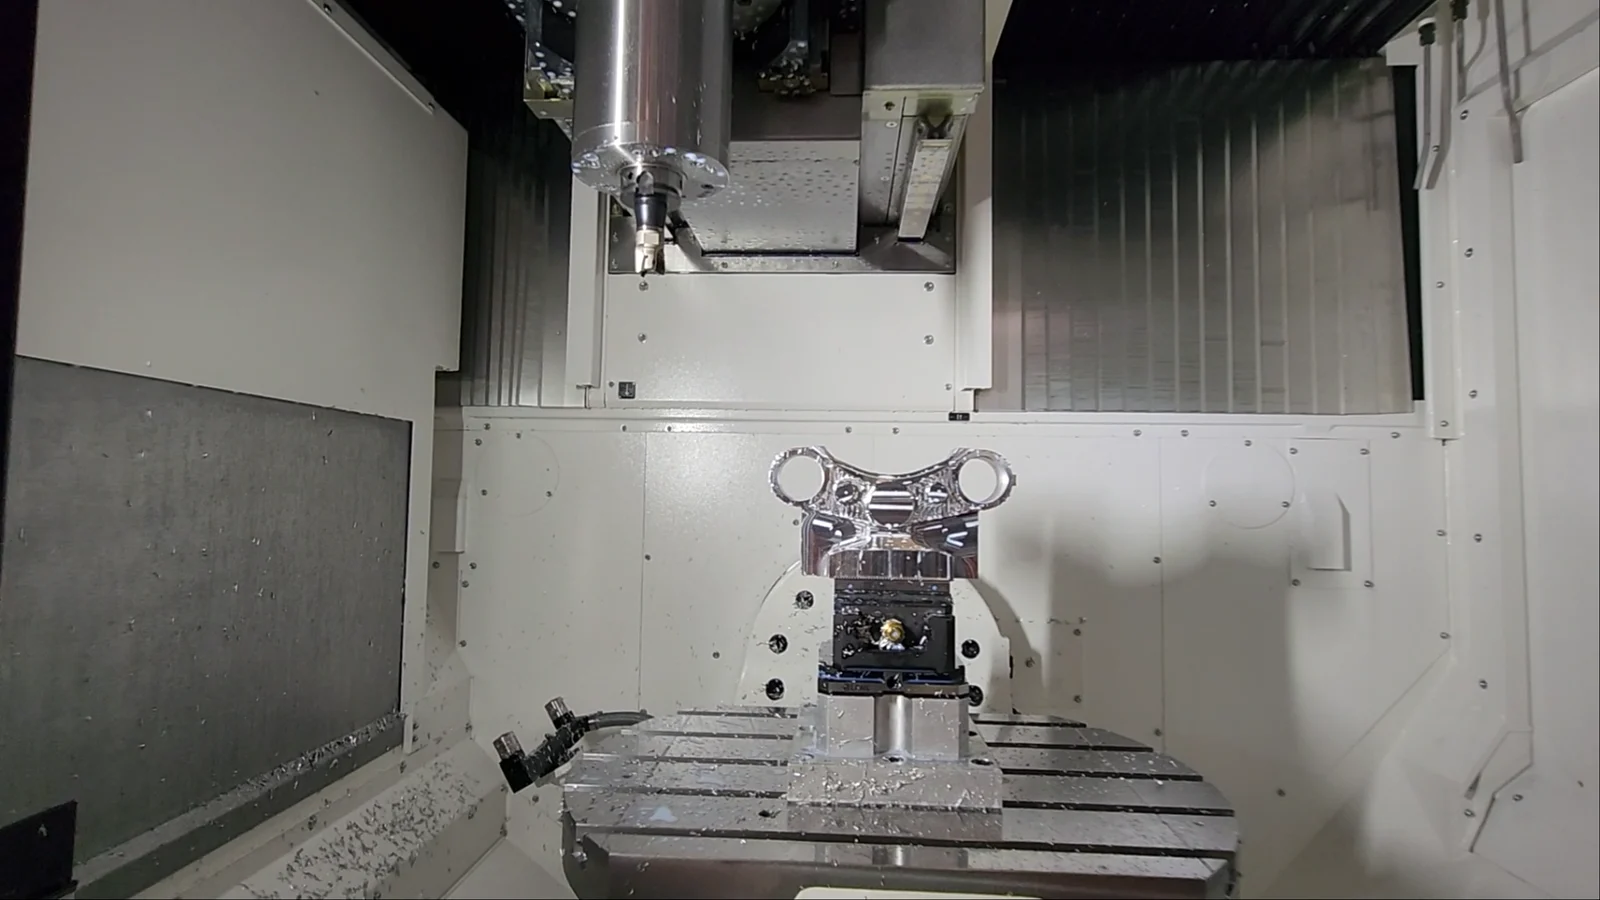
Tornada da paralel bir gelişme yaşandı: 2 eksenli tornaya C ekseni ve tahrikli takım eklendi (yaygın adıyla “3 eksen torna”), sonra takımın eksen dışına kaymasını sağlayan Y ekseni, parçanın arka yüzünü işleyen alt iş mili ve çok taretli yapılar geldi. Bugün tornalama-frezeleme merkezi (turn-mill, mill-turn) denilen tezgahlar, bir parçanın tornalamasını, delik delmesini, kanalını ve frezelemesini tek bağlamada bitiriyor; kompleks bir parça sanki tornadan dik işleme merkezine taşınmış gibi tamamlanıyor. DMG MORI, Mazak, Okuma gibi üreticilerin tornalama merkezleri bu sınıfın bilinen örnekleridir.
2010’lar–2020’ler: 5 eksen standartlaşıyor
2020’lerden sonra 5 eksen tezgahlara talep belirgin biçimde arttı ve bu talebi başta savunma sanayi çekti. İnsansız hava aracı (drone) üretimi, havacılık yapısal parçaları, titanyum ve ısıya dayanıklı alaşımların işlenmesi ve giderek daha karmaşık geometriler, 3 ve 4 eksenli frezelemeyle tek bağlamada bitirilemeyen parçalar demekti. Bu parçalar için 5 eksen işleme merkezleri ve tornalama-frezeleme merkezleri, klasik 3 eksen frezeye göre çok daha hızlı rağbet gördü; fiyatların düşmesi ve CAM yazılımlarının 5 eksen takım yolunu kolaylaştırması bu geçişi kalıp, medikal, otomotiv yan sanayi ve genel fason atölyelere de taşıdı. Araştırma ve üretim tarafında robotlu yükleme, ek döner eksenler ve çok kanallı kontrol ile 6–7 eksene varan konfigürasyonlar üzerinde çalışılmaya devam ediyor.
Türkiye’de CNC tezgahlar 1990’ların başından itibaren orta ve büyük ölçekli atölyelerde yaygınlaştı; bugün küçük atölyelerin de temel üretim aracıdır. Bu gelişimin bugün geldiği noktayı görmek için en iyi yer, iki yılda bir İstanbul’da düzenlenen MAKTEK Avrasya fuarıdır.
MAKTEK Avrasya 2026: Güncel CNC Teknolojilerini Fuarda Görün
Türkiye’nin en büyük takım tezgahı fuarı MAKTEK Avrasya 2026, 28 Eylül – 3 Ekim 2026 tarihlerinde İstanbul Tüyap Fuar ve Kongre Merkezi’nde düzenlendi. Mentor CNC olarak fuarı 4K görüntülerle gezdik: CNC torna tezgahları, kayar otomatlar, 5 eksen işleme merkezleri, döner tablalar, sac işleme ve lazer kesim makineleri, endüstriyel robotlar ve otomasyon hücreleri. Bu yazıda anlattığımız teknolojilerin bugünkü hâlini aşağıdaki videodan izleyebilirsiniz.
Oynat düğmesine bastığınızda video YouTube (Google) sunucularından yüklenir. YouTube'da izle ↗
Bu 9 dakikalık fuar turunda sırasıyla sac işleme ve şekillendirme makineleri, CNC takım tezgahları ve kontrol panelleri, kayar otomatlar ve tornalar, CNC işleme merkezleri, otomasyon ve bağlama sistemleri yer alıyor. Video müzik ve fuar ortam sesiyle ilerler; Türkçe ve İngilizce görüntü açıklamaları altyazı seçeneğinden açılabilir. Bölüm bağlantıları videoyu ilgili kısımdan başlatır.
- 0:20 – MAKTEK Avrasya fuar girişi
- 0:35 – Sac işleme ve şekillendirme
- 3:10 – CNC takım tezgahları ve kontrol panelleri
- 4:55 – Kayar otomatlar ve tornalar
- 5:50 – CNC işleme merkezleri
- 7:20 – Otomasyon ve bağlama sistemleri
- 7:55 – Farklı makine tasarımları ve yüzey işleme
CNC Makinesi Nasıl Çalışır?
Bir CNC makinesinde hareket şu zincirle doğar:
- Program: Teknik resme bakılarak parçanın işleme sırası planlanır, G ve M kodlarıyla program yazılır (elle veya CAM yazılımıyla).
- Kontrol ünitesi: Programı satır satır okur, koordinatları ve hızları hesaplar, her eksen için hareket komutuna çevirir.
- Servo sürücü ve motor: Kontrolden gelen komut, servo sürücü üzerinden eksen motorunu döndürür.
- Bilyalı vida ve kızak: Motorun dönme hareketi bilyalı vidalı mil ile doğrusal harekete çevrilir; kızak (tabla veya taret) hareket eder.
- Geri besleme: Motor veya kızak üzerindeki enkoder, gerçek konumu kontrol ünitesine geri bildirir.
Açık çevrim ve kapalı çevrim
Erken dönem ve küçük tezgahlarda açık çevrim kullanılır: kontrol adım motoruna sinyal gönderir, motorun gittiğini varsayar, geri besleme almaz. Endüstriyel CNC makineleri kapalı çevrim çalışır: kontrol, enkoderden gelen gerçek konumu istenen konumla sürekli karşılaştırır, fark varsa motora düzeltme verir. Bu sayede mikron düzeyinde tekrarlanabilirlik elde edilir. Takım ofseti, iş parçası sıfırı ve telafiler de bu zincirin içinde, kontrol ünitesinde hesaba katılır.
Eksenler ve koordinat sistemi
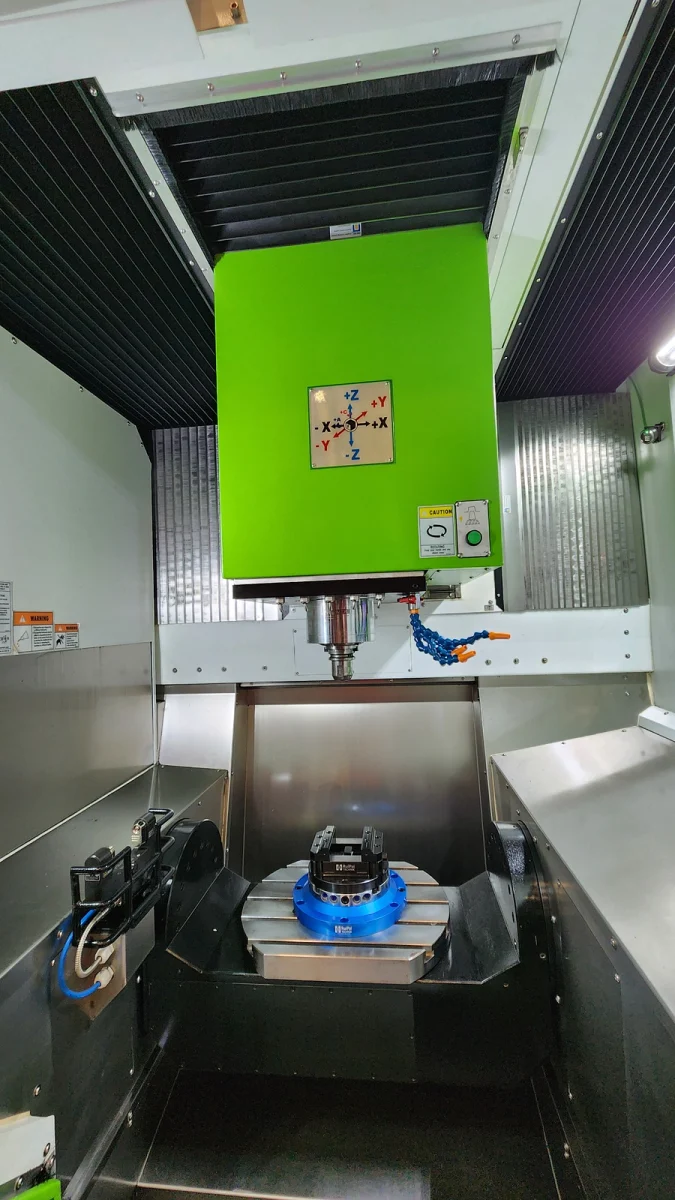
CNC makineleri kartezyen koordinat sistemine göre çalışır. Frezede X, Y, Z doğrusal eksenleri temeldir; tornada iş parçası döndüğü için X (çap) ve Z (boy) yeterlidir. Döner eksenler harflerle adlandırılır: X etrafında A, Y etrafında B, Z etrafında C. Bir “5 eksen” tezgah tipik olarak X-Y-Z artı A-C veya B-C kombinasyonudur. Programda koordinatlar mutlak (G90) veya artışlı (G91) verilebilir; tornada çap programlama yaygındır.
CNC Torna Nedir, CNC Freze Nedir?
Torna nedir?
Torna, iş parçasının döndüğü, kesici takımın ise sabit durup parçaya yaklaşarak talaş kaldırdığı tezgahtır. Silindirik parçalar, miller, burçlar, flanşlar ve vida dişleri tornada üretilir. Konvansiyonel (üniversal) tornada kızakları operatör kollarla hareket ettirir.
CNC torna nedir?
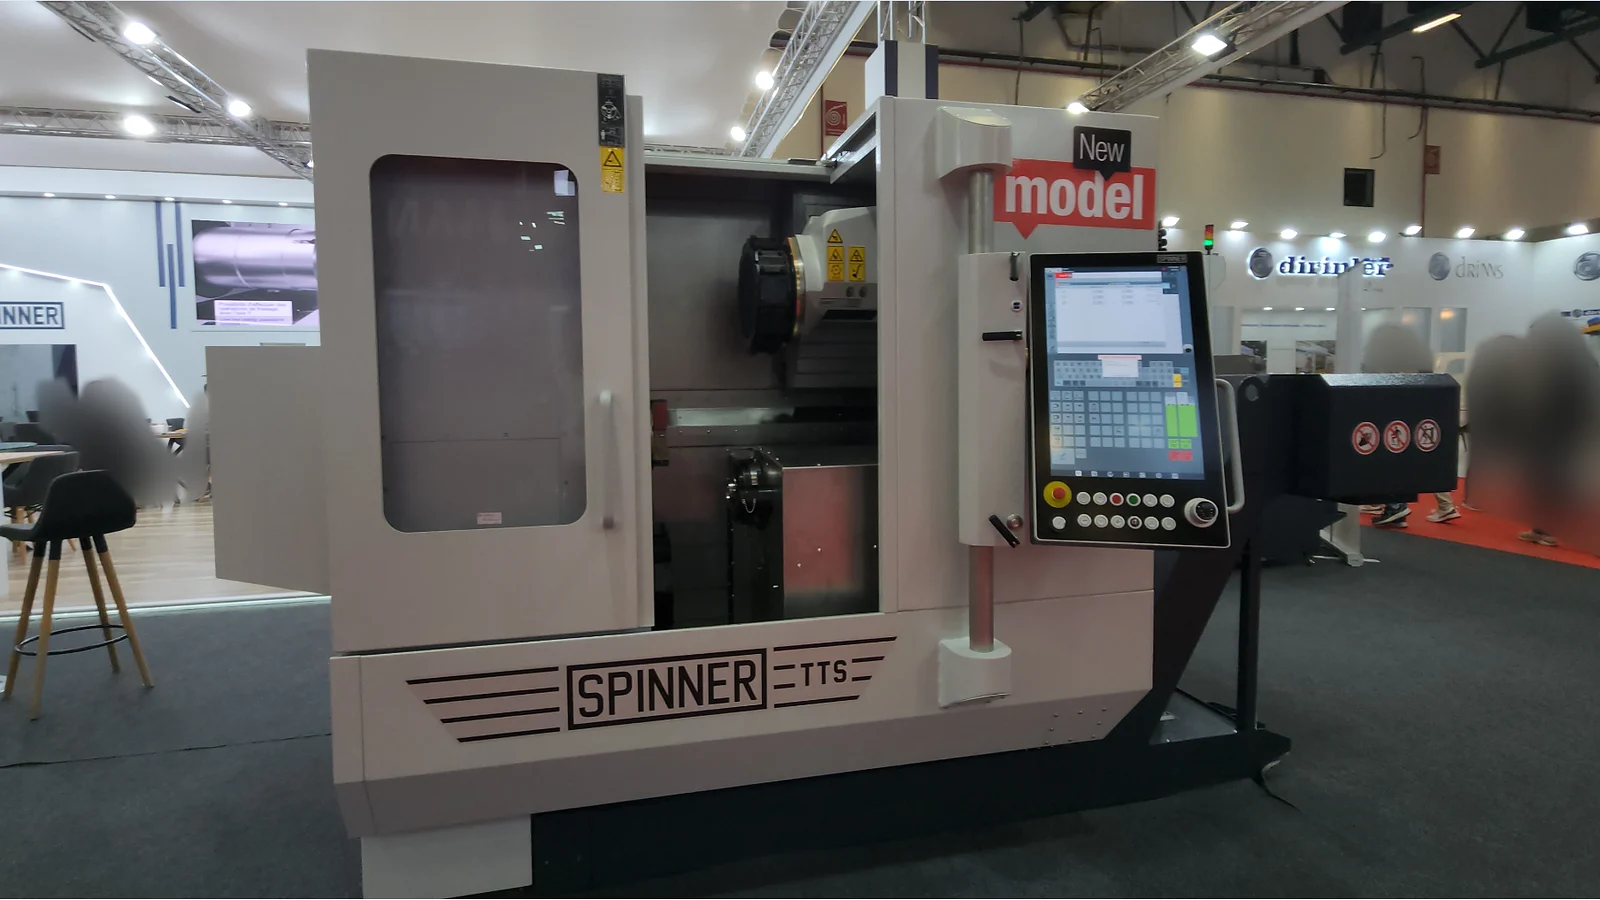
CNC torna, aynı mantıkla çalışan ancak X ve Z eksenlerinin servo motorlarla, program kontrolünde hareket ettiği tornadır. Birden fazla takım taret üzerinde taşınır ve program içinde otomatik değiştirilir. Fener mili devri, ilerleme ve soğutma sıvısı programla yönetilir. Kaba tornalama, alın tornalama, kanal açma, delik delme ve diş çekme işlemleri hazır çevrimlerle tek blokla tanımlanabilir; bunların en çok kullanılanı G71 kaba tornalama çevrimidir. C ekseni, tahrikli takım, Y ekseni ve alt iş mili eklendikçe CNC torna, yukarıda anlattığımız tornalama-frezeleme merkezine dönüşür. CNC tornayı makine anatomisinden başlayarak adım adım öğrenmek için CNC Torna Eğitimi 1. Ders iyi bir başlangıçtır.
CNC freze ve dik işleme merkezi nedir?
Frezede durum terstir: kesici takım döner, iş parçası tablaya bağlıdır. CNC freze (yaygın adıyla dik işleme merkezi, VMC) X-Y-Z eksenlerinde hareket eder, takımlarını takım magazininde taşır ve otomatik takım değiştirici (ATC) ile değiştirir. Düzlem yüzeyler, cepler, kanallar, delik grupları, kalıp yüzeyleri ve 3 boyutlu formlar frezede işlenir. Divizörlü 4 eksen tezgahlar, yatay işleme merkezleri (HMC) ve 5 eksenli tezgahlar aynı ailenin ileri üyeleridir. Freze tarafına giriş için CNC Freze Eğitimi 1. Ders sayfasına bakabilirsiniz.
| CNC Torna | CNC Freze / İşleme Merkezi | |
|---|---|---|
| Dönen eleman | İş parçası | Kesici takım |
| Temel eksenler | X, Z | X, Y, Z |
| Ek eksenler | C, Y, alt iş mili | A/B (divizör, devrilen tabla), C |
| Takım taşıyıcı | Taret | Takım magazini + ATC |
| Tipik parça | Mil, burç, flanş, vidalı parça | Gövde, plaka, kalıp, delik grubu |
| Tipik çevrimler | G71, G72, G76, G92 | G81, G83, G84, cep çevrimleri |
CNC Tezgah Türleri
Talaşlı imalatta kullanılan başlıca CNC tezgah türleri şunlardır:
- CNC torna: 2 eksen; C eksenli ve tahrikli takımlı sürümler; Y eksenli ve alt iş milli tornalama merkezleri; kayar otomat (Swiss tipi) tornalar.
- Dik işleme merkezi (VMC): 3 eksen; 4 eksen (divizörlü); 3+2 ve 5 eksen simültane sürümler.
- Yatay işleme merkezi (HMC): Palet değiştiricili, gövde parçaları için; çoğu 4 eksenlidir.
- Portal (gantry) işleme merkezi: Büyük kalıp ve havacılık parçaları için.
- CNC taşlama: Silindirik, yüzey ve profil taşlama.
- Tel erozyon ve dalma erozyon: Sertleştirilmiş çelikte kalıp işleme.
- CNC delik delme ve kılavuz çekme merkezleri: Seri delik işleri için hızlı tezgahlar.
Talaşsız alanda CNC lazer ve plazma kesim, abkant pres, boru bükme, ağaç işleme router’ları ve eklemeli imalat da sayısal kontrolle çalışır; bu yazının kapsamı dışındadır.
CNC Kontrol Üniteleri
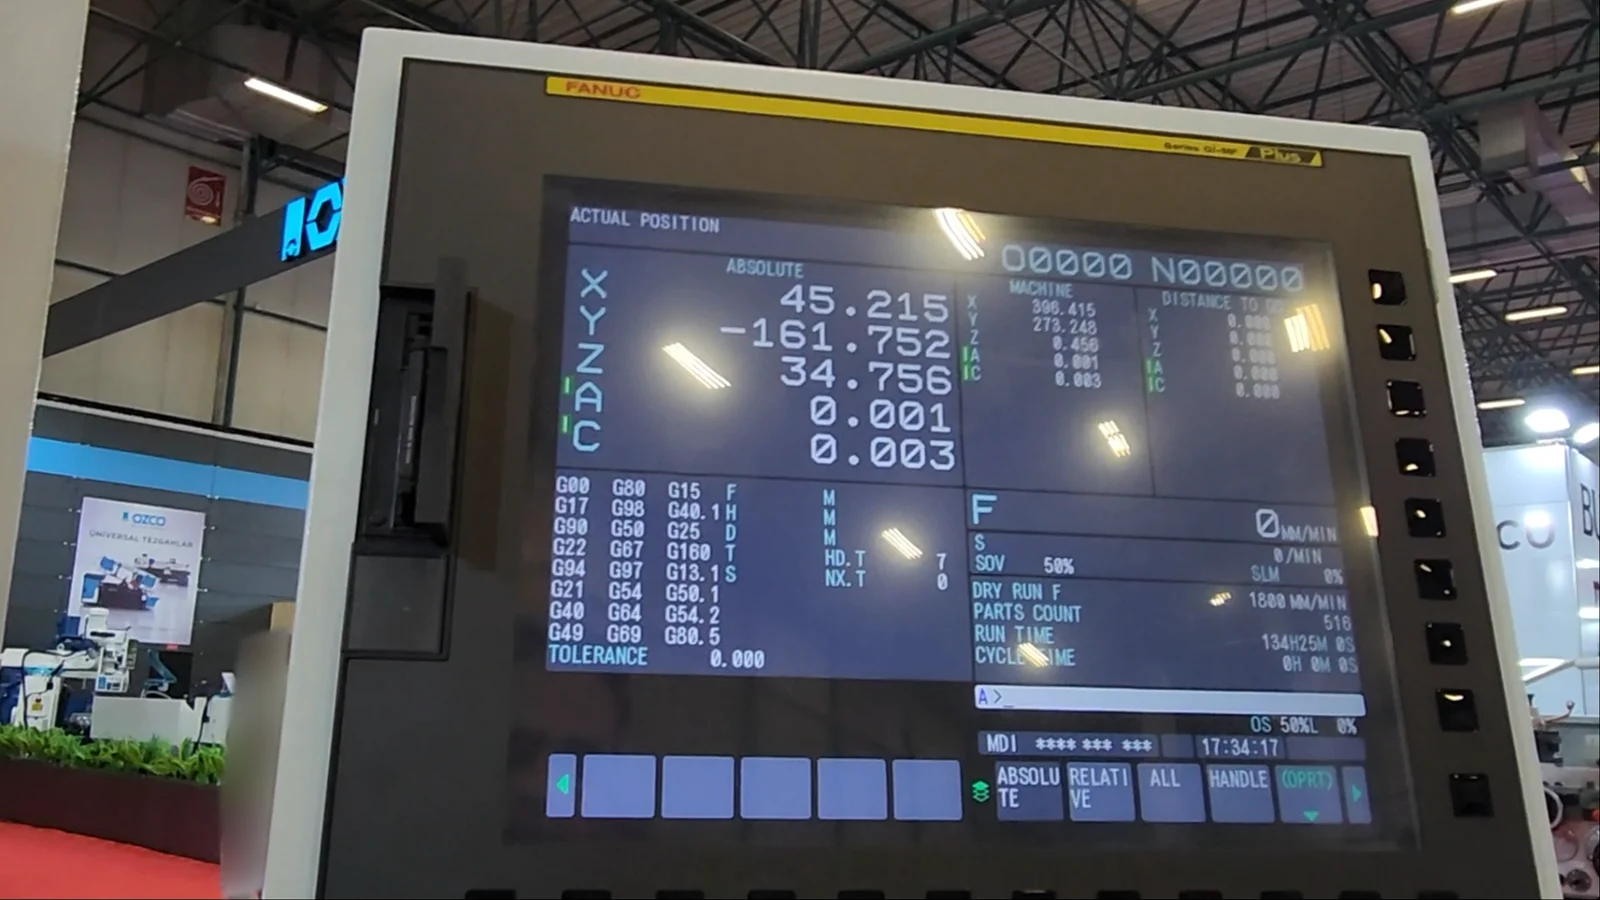
Kontrol ünitesi tezgahın bilgisayarıdır ve çoğunlukla tezgah üreticisinden ayrı bir firma tarafından üretilir. Yaygın markalar FANUC, Siemens SINUMERIK, Mitsubishi, Heidenhain, Haas (kendi tezgahlarında) ve Mazatrol‘dür (Mazak). Temel G/M kodları büyük ölçüde ortaktır; ancak hazır çevrimlerin yazımı, parametreler, ekranlar ve alarm numaraları markadan markaya değişir. Bir kontrol ünitesinde doğru çalışan program, başka bir kontrolde aynen çalışmayabilir; bu nedenle programlar daima ilgili kontrolün kılavuzuna göre kontrol edilmelidir. Hangi kontrol ünitesinin hangi işe uyduğunu CNC kontrol ünitesi seçim rehberinde karşılaştırdık.
G ve M Kodlarına Kısa Giriş
CNC programı bloklardan (satırlardan) oluşur. Her blokta adres harfleri ve sayılar bulunur:
- G kodları hareketin “nasıl” yapılacağını belirler: G00 hızlı konumlama, G01 doğrusal kesme hareketi, G02/G03 dairesel hareket, G90/G91 koordinat modu, G54–G59 iş parçası sıfırı.
- M kodları tezgah fonksiyonlarını yönetir: M03 fener mili saat yönünde, M05 fener mili dur, M08/M09 soğutma aç/kapa, M06 takım değiştir, M30 program sonu.
- Diğer adresler: X, Y, Z koordinat; F ilerleme; S devir; T takım; N blok numarası.
O0001 (ORNEK BLOK)
N10 G21 G90 G40 G80
N20 T0101 M03 S1200
N30 G00 X52.0 Z2.0
N40 G01 Z-30.0 F0.25
N50 G00 X100.0 Z100.0 M05
N60 M30
Bu örnek yalnızca yapıyı göstermek içindir; gerçek bir tezgahta çalıştırılmadan önce ilgili kontrol ünitesine, takım ve parça ölçülerine göre düzenlenmeli ve simülasyonda denenmelidir.
CNC Nerelerde Kullanılır?
CNC teknolojisi tornalama, frezeleme, delme ve taşlama ile sınırlı değildir. Tel ve dalma erozyon, lazer ve plazma kesim, pres ve abkant, kaynak robotları, ağaç işleme router’ları, koordinat ölçme cihazları ve eklemeli imalat da sayısal kontrolle çalışır. Savunma sanayi, havacılık, otomotiv, kalıp, medikal, enerji ve genel makine imalatı başlıca kullanıcı sektörlerdir. Savunma ve havacılıkta 5 eksen işleme neredeyse zorunludur; otomotiv yan sanayinde ise seri üretim için 4 eksen VMC ve çok taretli tornalar öne çıkar.
CNC’nin Avantajları ve Sınırları
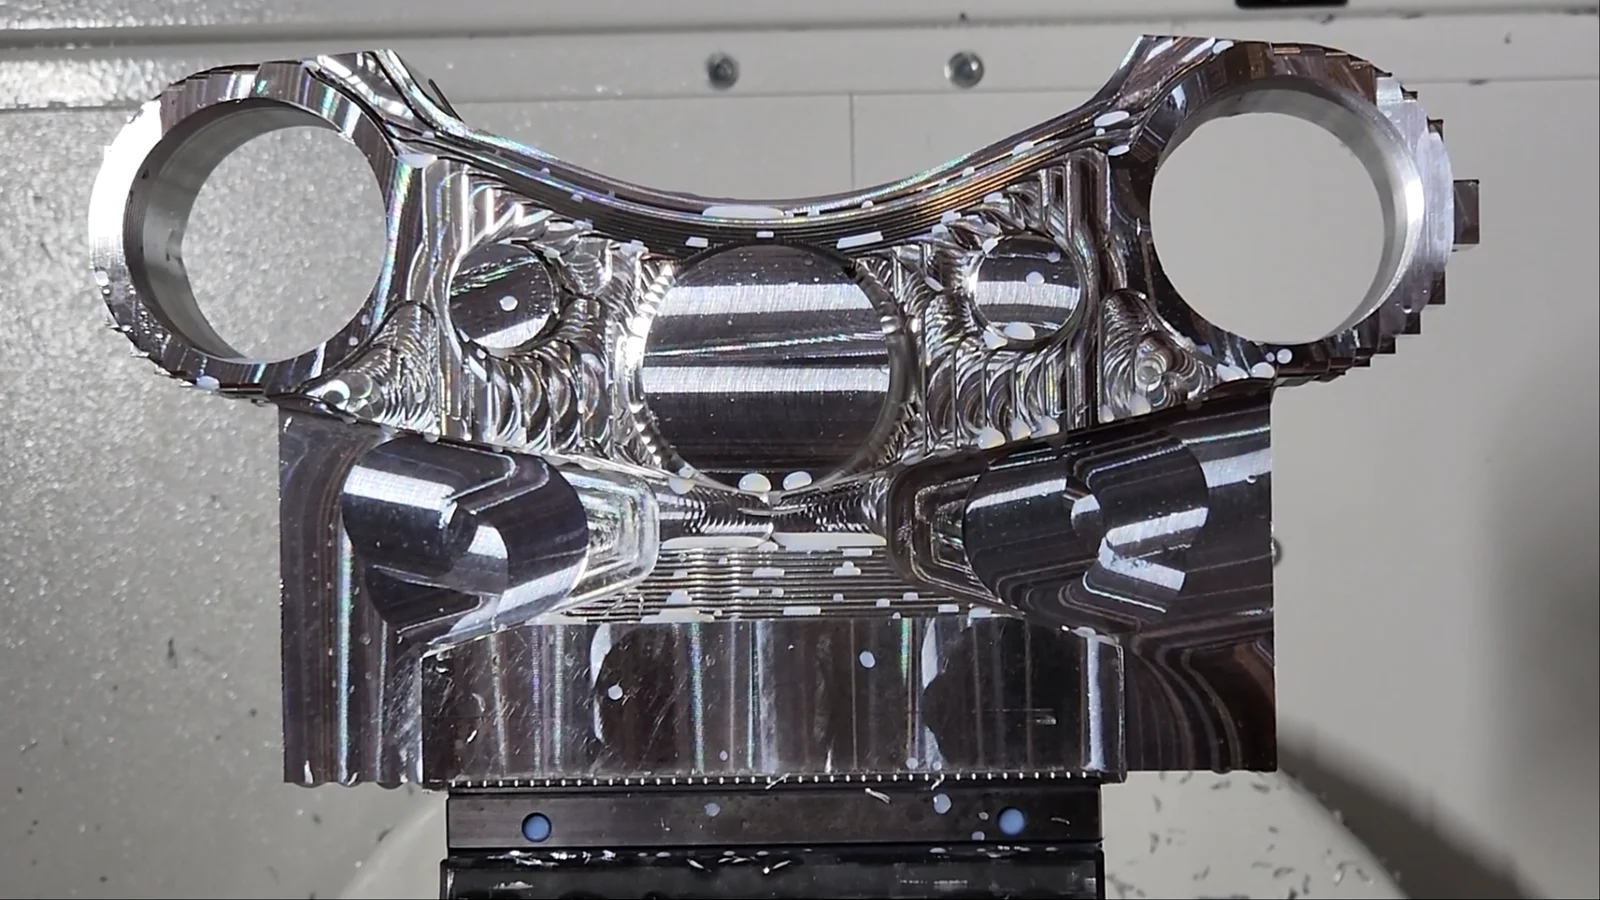
Avantajlar: Program onaylandıktan sonra ikinci, onuncu ve bininci parça aynı ölçüde çıkar. Karmaşık profiller ve 3B yüzeyler konvansiyonel tezgahta mümkün olmayan hassasiyetle işlenir. Ayar süreleri kısadır; parçadan parçaya geçiş program çağırmak ve bağlama aparatını değiştirmekten ibarettir. Devir ve ilerleme sabit ve uygun olduğu için takım ömrü daha öngörülebilirdir. Çevrim süresi önceden bilindiğinden üretim planlaması kolaylaşır. 4 ve 5 eksen tezgahlarda bağlama sayısı azaldığı için bağlama kaynaklı ölçü hataları da azalır.
Sınırlar: İlk yatırım ve bakım maliyeti konvansiyonel tezgaha göre çok yüksektir; 5 eksen tezgahlarda hem yatırım hem CAM ve operatör yetkinliği ihtiyacı daha da artar. Kaliteli kesici takım ve nitelikli personel gerekir. Tek parça veya çok basit işlerde programlama ve ayar süresi, parçayı elle işlemekten uzun olabilir. Program hatası pahalı çarpışmalara yol açar; bu yüzden grafik simülasyon, tek blok ve düşük ilerlemeyle ilk parça denemesi vazgeçilmez bir alışkanlıktır.
CNC Operatörü ve CNC Programcısı
CNC operatörü tezgahı hazırlar: parçayı bağlar, takımları ölçer, sıfır noktalarını alır, programı çalıştırır, ilk parçayı ölçer ve telafileri düzeltir. CNC programcısı ise teknik resimden programı yazar ve CAM yazılımıyla takım yolu üretir. Küçük atölyelerde bu iki rol aynı kişide birleşir. Her iki rol için ortak temel şunlardır: teknik resim okuma, koordinat sistemi, kesme parametreleri ve kullanılan kontrol ünitesinin G/M kodları.
Sık Sorulan Sorular
CNC’nin açılımı nedir? Computer Numerical Control, Türkçesiyle Bilgisayarlı Sayısal Kontrol.
CNC nasıl okunur, nasıl yazılır? İngilizce harf okunuşuyla “si-en-si” diye okunur; yazılışı her zaman CNC’dir, okunduğu gibi yazılmaz.
CNC ile NC aynı şey mi? Hayır. NC delikli şeritle, belleksiz çalışan ilk nesildir; CNC kontrol ünitesinde bilgisayar ve bellek bulunan günümüz sistemidir.
İlk CNC tezgah ne zaman yapıldı? İlk sayısal kontrollü (NC) takım tezgahı 1952’de MIT’de gösterildi. Bilgisayarlı kontrol (CNC) 1970’lerde mikroişlemcilerle yaygınlaştı.
3 eksen, 4 eksen ve 5 eksen CNC ne demek? 3 eksen X-Y-Z doğrusal hareketi; 4 eksen buna bir döner eksen (divizör) eklenmesini; 5 eksen ise iki döner eksenin eklenmesini ifade eder. 3+2 (yarı simültane) tezgahta döner eksenler kesme sırasında sabittir, 5 eksen simültane tezgahta ise kesme sırasında hareket eder.
CNC torna ile CNC freze arasındaki temel fark nedir? Tornada iş parçası döner, takım sabittir; frezede takım döner, parça tablaya bağlıdır. Torna X-Z, freze X-Y-Z eksenleriyle çalışır.
CNC öğrenmek için nereden başlanır? Teknik resim okuma ve koordinat sisteminden. Ardından kullanılan tezgaha göre CNC torna veya CNC freze eğitimine, G/M kodlarına ve hazır çevrimlere geçilir.
CNC programı hangi dille yazılır? G ve M kodlarından oluşan ISO tabanlı bir dille. Siemens’te ShopMill/ShopTurn, Mazak’ta Mazatrol gibi diyalog tabanlı alternatifler de vardır.
Güvenlik Uyarısı ve Sorumluluk Reddi
CNC makineleri yüksek hızda dönen parçalar ve hareketli eksenler içerir. Program ve parametre değişiklikleri fiziksel hareket üretir; her yeni program önce grafik simülasyonda, ardından tek blok modunda ve düşük ilerlemeyle denenmelidir. Makine üreticisinin ve kontrol ünitesi üreticisinin kılavuzları her zaman önceliklidir. Bu yazıdaki bilgiler eğitim amaçlıdır; Mentor CNC, bu içeriğin kullanımından doğabilecek doğrudan veya dolaylı zararlardan sorumlu tutulamaz.
